Mengoptimalkan Orientasi Cetak 3D: Tingkatkan Kekuatan, Akurasi, dan Finishing
Mungkin terlihat seperti hal yang jelas untuk memilih orientasi yang menawarkan z-height minimum, dan sehingga waktu pembuatan tercepat. Namun, mengorientasikan hanya berdasarkan z-height mungkin tidak selalu paling masuk akal dalam hal persyaratan bagian Anda. Ada beberapa faktor teknis lain yang terlibat saat memikirkan orientasi bagian untuk cetak 3D. Saat Anda memikirkan orientasi bagian untuk cetak 3D—secara khusus stereolithography (SLA)—bayangkan sebuah pensil. Apa yang diperlukan untuk mencetak 3D pensil ini lapis demi lapis secara horizontal atau vertikal? Melakukannya secara horizontal akan memakan waktu lebih sedikit, karena lebih rata saat berbaring di sisi, dan mencetaknya secara vertikal akan memakan waktu yang jauh lebih lama, karena berdiri tegak dan memerlukan lebih banyak lapis yang digambar berturut-turut satu di atas yang lain. Mencetaknya secara horizontal juga akan memerlukan lebih banyak struktur pendukung dibandingkan mencetak pensil secara vertikal, dan struktur tersebut akan memerlukan waktu tambahan untuk dilepaskan untuk mencapai bagian yang selesai. Jadi, pilihan orientasi Anda mungkin kembali pada persyaratan kekuatan atau finishing permukaan untuk pensil Anda, dan Anda bahkan mungkin ingin mengorientasikan bagian Anda pada sudut tertentu. Ada beberapa pertimbangan saat memilih orientasi pembuatan stereolithography. Mari kita bahas!
Orientasi Bagian Cetak 3D untuk Kekuatan
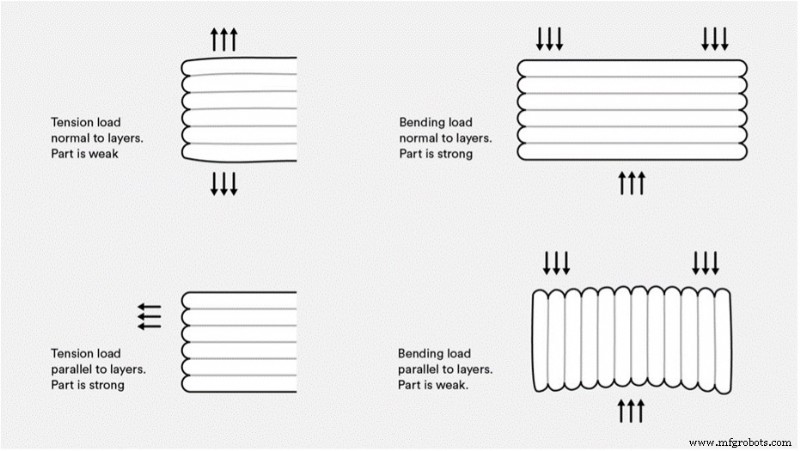
Mari kita lihat terlebih dahulu ilustrasi cepat yang menjelaskan implikasi umum dari pembentukan lapis cetak 3D dan gaya eksternal pada bagian. Ketika gaya tarik normal, atau tegak lurus, terhadap lapisan, kelemahan bagian cenderung terjadi. Ketika gaya tarik sejajar, atau dalam garis dengan lapisan, bagian lebih kuat. Ketika gaya normal terhadap lapisan, bagian umumnya dapat menampung kompresi lebih banyak dibandingkan jika gaya sejajar dengan lapisan. Dua poin utama berlaku:
- Cetak dalam orientasi sehingga lapisan sejajar dengan sumbu di mana gaya tarik tertinggi dan
- Cetak dalam orientasi sehingga lapisan memotong sumbu di mana gaya kompresi tertinggi
Dalam kasus teoretis pensil, orientasi pembuatan horizontal kemungkinan akan bekerja untuk mengantisipasi gaya tarik dan lentur yang akan dialami pensil saat digunakan. Perhatikan bahwa pedoman ini selalu berlaku untuk bagian Fused Deposition Modeling (FDM). Bagian SLA menunjukkan anisotropi yang jauh lebih kecil daripada bagian FDM karena lapisan terikat secara kimiawi, dan resolusi yang dicapai dengan SLA jauh lebih tinggi dibandingkan FDM. Namun, material termoest mungkin memerlukan pertimbangan tambahan tentang orientasi bagian untuk memaksimalkan kekuatan fitur bagian kritis.
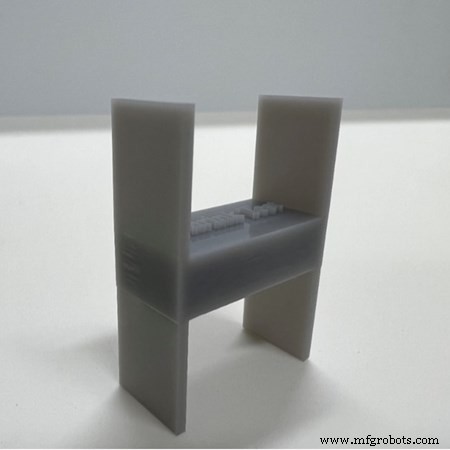
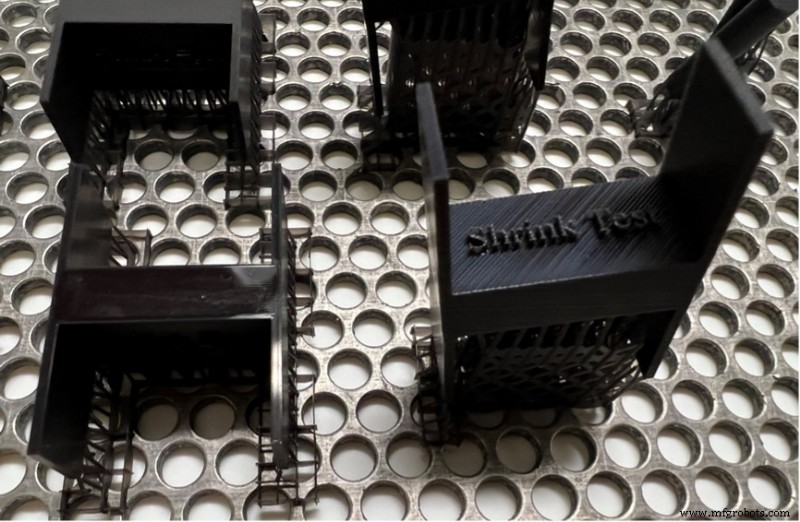
Susut diferensial hadir pada bagian cetak 3D yang diorientasikan seperti yang ditunjukkan di atas. Transisi cepat dari area penampang kecil ke besar menyebabkan susut pada bagian ini.
Mengorientasikan untuk Menghindari Susut Diferensial
Secara umum, semakin tidak merata distribusi material pada suatu bagian, semakin rentan bagian tersebut menjadi korban fenomena yang dikenal sebagai susut diferensial. Beberapa geometri dan ukuran bagian secara inherit lebih cenderung経 susut karena mereka tidak mencakup dukungan yang memadai dari lapisan material sebelumnya. Untuk mengilustrasikan ini, bayangkan huruf kapital “H.” Saat bagian silang muncul lapis demi lapis di tengah, cenderung menarik kaki pendukung ke dalam, menyebabkan bagian membengkok di dekat bawah. Untuk mencegah susut diferensial, ada beberapa opsi. Seringkali, kami membangun bagian SLA pada sudut untuk mengurangi luas permukaan, dan sehingga stres keseluruhan yang dihadapi untuk setiap lapisan. Ini juga membantu meningkatkan dimensi dan akurasi toleransi bagian. Selain itu, kami membangun bagian berbaring sehingga setiap lapisan yang dibentuk memiliki luas permukaan yang sama dengan lapisan di bawahnya, dan tidak ada pergeseran area penampang besar. Ketika fitur bagian yang kritis dimensi atau resolusi tinggi diperlukan, kami menyarankan bagian diorientasikan untuk memposisikan fitur tersebut pada permukaan menghadap ke atas bagian. Ingatlah bahwa membangun bagian pada sudut dapat menghasilkan bagian dengan finishing permukaan yang tidak ideal jika estetika adalah kunci.
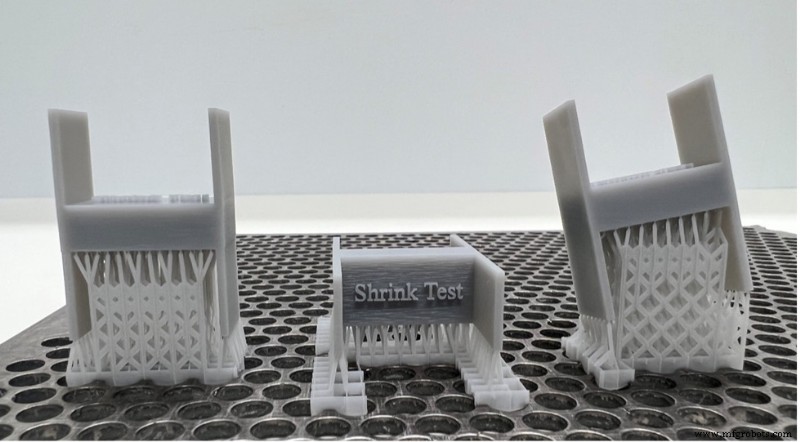
Susut diferensial dapat dihindari dengan mengorientasikan untuk menghilangkan perubahan area penampang kecil ke besar pada bagian (ditunjukkan di atas) atau dengan mengorientasikan bagian pada sudut (ditunjukkan kanan).
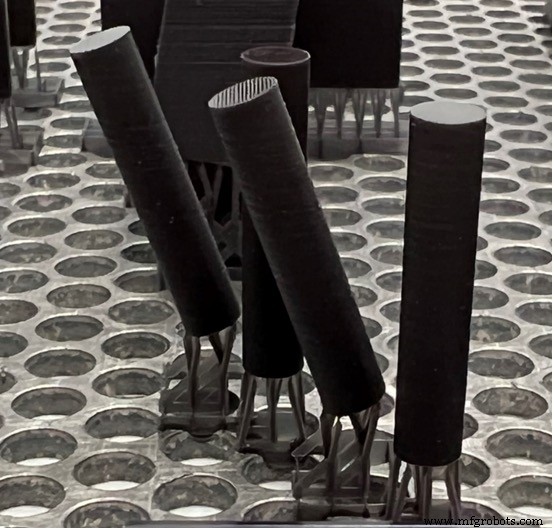
Jika fitur estetika yang halus adalah tujuan, bangun bagian secara vertikal. Membangun pada sudut akan menyebabkan garis lapisan terlihat seperti yang ditunjukkan pada silinder bercondong.
Mengorientasikan untuk Mencapai Finishing Permukaan yang Diinginkan
Jika penting bagi bagian Anda untuk memiliki finishing estetika untuk digunakan dalam pameran atau ditampilkan, kami cenderung membangun bagian rata dan tidak pada sudut. Fitur kritis harus menghadap ke atas, karena permukaan atas akan halus dan lebih cenderung akurat dimensi. Di sisi lain, jika bagian Anda dibangun menghadap ke bawah, struktur pendukung yang perlu dilepaskan dan dicoret akan menghilangkan efek mengkilat.
Efek mengkilat ditunjukkan pada “H” yang dibangun berbaring rata. “H” yang dibangun pada sudut menyoroti garis lapisan dan efek visual yang dapat mereka berikan pada teks.
Sebagai aturan umum, tim kami mungkin memilih orientasi yang berbeda untuk memberikan Anda bagian berkualitas terbaik. Satu hal penting yang harus diingat adalah bahwa jika Anda tidak menentukan orientasi bagian yang diinginkan (horizontal vs. vertikal), kami akan secara otomatis memilih orientasi untuk memenuhi waktu pembuatan tercepat. Memberi tahu kami aspek mana yang paling penting bagi bagian cetak 3D Anda membantu kami menentukan cara terbaik untuk mengorientasikan bagian Anda selama proses pembuatan. Secara keseluruhan, poin inti terbesar adalah bahwa jika Anda memiliki kebutuhan tertentu untuk bagian cetak 3D, baik itu fitur kritis, pertimbangan biaya, atau finishing permukaan tertentu yang diinginkan, pastikan untuk memberi tahu tim engineer kami terlebih dahulu sehingga kami dapat memastikan bagian Anda memenuhi tujuan spesifik Anda.



