Konstruksi dan Desain Surfboard: Dari Akar Polynesia hingga Inovasi Modern
Latar Belakang
Surfboard adalah alat penting untuk berselancar, memungkinkan pengendara melayang di permukaan gelombang yang pecah. Dimensi standar bervariasi dari 18–24 inci (46–61 cm) lebar hingga 72–120 inci (183–305 cm) panjang, dengan ketebalan yang bervariasi menurut gaya. Inti adalah busa polyuretan ringan yang terapung, dibungkus dalam cangkang fiberglass keras. Pengendara berbaring dengan wajah ke bawah, menyusuri gelombang, lalu meluncur ke gelombang yang mendekat, berdiri saat board melintasi permukaan gelombang. Variasi seperti sail-board—dilengkapi dengan tiang dan layar untuk windsurfing—dan body-board—lebih pendek dan digunakan dengan posisi terbaring—memperluas keberagaman olahraga.
Selancar berasal dari Polynesia sejak A.D. 400. Hawai Polynesia memperkenalkan olahraga ini ke pulau-pulau, mengukir papan kayu dari pohon asli, menyelesaikannya dengan minyak tanaman. Papan tradisional terbesar, disebut ‘olos, berukuran 144–240 inci (3,6–6 m) dan berat hingga 200 pon (91 kg). Pada tahun 1920–1930, eksperimen dengan desain berongga dan laminasi redwood atau balsa mengurangi berat sambil mempertahankan kekuatan.
Papan fiberglass pertama muncul pada tahun 1946, dengan dua setengah yang dicetak dengan stringer redwood. Bob Simmons mempioneer prototipe tahun 1949 dengan inti styrofoam yang dijepit di antara veneer plywood dan resin.
Manufaktur surfboard modern dimulai pada tahun 1958 ketika Hobie Alter memperkenalkan inti busa polyuretan, kemudian mempadukannya dengan cangkang fiberglass resin polyester—pendekatan yang tetap standar hingga saat ini.
Bahan Baku
Papan standar terdiri dari inti busa polyuretan kaku dan lapis luar kain fiberglass yang ditempelkan dengan resin polyester. Ketika stringer digunakan, biasanya terbuat dari redwood, basswood, atau spruce, meski stringer fiberglass berwarna juga tersedia. Fin (atau skeg) biasanya terbuat dari kayu atau lapisan fiberglass-resin laminasi.
Desain
Desain telah berkembang melalui eksperimen yang berkelanjutan. Meskipun tahun 1960-an melihat dorongan singkat terhadap papan yang distandardisasi dan diproduksi massal, sebagian besar papan masih dibuat tangan oleh pembangun terampil. Sepuluh empat tahun terakhir, panjang papan fluktuasi, dan konfigurasi fin beralih dari tunggal, ganda, tiga, hingga bahkan multi-fin, setiap iterasi bertujuan untuk meningkatkan manevrabilitas. Beberapa pembangun mengincar saluran sepanjang dasar untuk meningkatkan stabilitas.
Saat ini, pembangun bereksperimen dengan geometri saluran, profil rocker, dan kombinasi rocker-edge untuk memberikan “papan sempurna.” Selancar tingkat lanjut mungkin membawa lima hingga sepuluh papan yang disesuaikan dengan gaya dan kondisi selancar lokal mereka.
Proses Manufaktur
Sebagian besar surfboard dibangun satu per satu di bengkel kecil. Meskipun teknik bervariasi, langkah berikut mewakili alur kerja yang umum.
Forming the Foam Core
- 1. Inti busa, atau blank, dicetak dalam cetakan semen dua bagian yang dilapisi kertas khusus untuk mencegah lengket. Cetakan dipanaskan, dan kimia polyurethane cair dicurahkan ke dalam. Panas memulai reaksi kimia yang menghasilkan busa padat putih—dikenal dalam perdagangan sebagai “blowing the blank.” Setelah 25 menit, cetakan terbuka dan inti dikeluarkan, kemudian diizinkan untuk menyelesaikan pengkeringan.
Adding the Stringer
- 2. Setelah mengeras, inti dibelah secara vertikal. Sebuah stringer tipis diikat di antara setengahnya dan diklem untuk kering, menyediakan kekakuan dan mencegah pecah.
Shaping the Blank
- 3. Menggunakan templat kayu, pembangun menjejaki garis papan pada inti, kemudian memotongnya dengan gerudi. Dasar diratakan dengan gerudi listrik, dihaluskan, dan dibentuk sesuai bentuk yang diinginkan. Papan dibalik, atas dibentuk, dan dinding dihilangkan dengan gerudi daya. Stringer diratakan tangan, rail dibentuk dengan kertas geruki kasar, dan blank dihaluskan dengan geruki halus. Kantong fin ditandai dan pembangun menandatangani papan dengan desain atau tanda tangan unik.
Laminating the Outer Shell
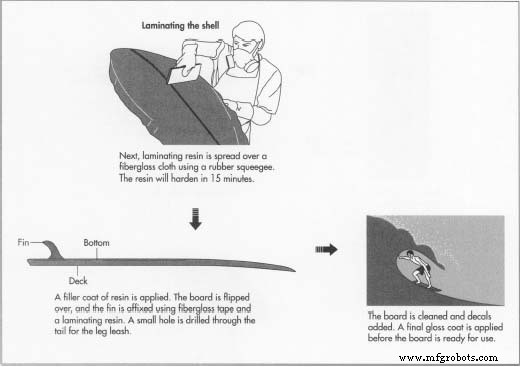
- 4. Blank dibersihkan dengan udara terkompresi. Jika warna atau grafis diinginkan, cat akrilik dirombak atau di-air-brush pada busa. Kain fiberglass kemudian dipotong agar pas. Deck dilaminasi pertama menggunakan resin polyester yang dicampur dengan katalis, memulai siklus pengeringan 15 menit. Resin disebarkan merata dengan raket karet—ini disebut “glassing.” Setelah deck mengering, proses diulang pada dasar, diikuti oleh lapis deck kedua untuk kekuatan dan daya tahan tambahan.
Applying the Filler Coat and Adding the Fin
- 5. Lapisan resin kedua, dikenal sebagai filler coat atau sanding resin, mengisi ketidaksempurnaan. Deck dilapisi pertama, kemudian papan dibalik. Fin diamankan dengan pita fiberglass dan resin laminasi, dan filler coat diterapkan pada dasar dan fin. Setelah kering, lubang kecil dibuat di ekor untuk melampirkan leg leash—tali elastis yang mencegah papan melayang jauh ketika selancar jatuh.
Sanding the Board
- 6. Resin berlebih dihilangkan dengan gerudi daya untuk permukaan besar dan dengan tangan untuk rail dan kontur tajam untuk melindungi lapis fiberglass.
Final Finishing
- 7. Papan dibersihkan dari debu gerudi dengan angin. Decal atau grafis warna dapat ditambahkan. Lapisan resin glos akhir dioles, dicampur dengan katalis, dan mengering dalam 15 menit. Papan kemudian diistirahatkan setidaknya 12 jam untuk mengeras sepenuhnya. Secara opsional, papan di-basahi-gerus dengan kertas geruki halus, digosok, dipoles, dan dipolir hingga berkilau tinggi.
Kontrol Kualitas
Pemeriksaan dilakukan pada beberapa tahap: setelah pelepasan cetakan untuk mendeteksi ruang kosong, selama pembentukan untuk menangkap ketidaksempurnaan, dan setelah finishing untuk memastikan papan memenuhi standar pembangun.
Bahan Berbahaya dan Pertimbangan Keselamatan
Konstruksi surfboard melibatkan kimia berbahaya. Prekursor busa polyurethane beracun dan mudah terbakar, memerlukan ekstraksi asap tahan ledakan, suhu terkontrol, dan kelembaban. Debu busa dari pembentukan dapat mengiritasi paru-paru—masker debu wajib. Asap resin dari laminasi beracun; respirator penting selama glassing. Perlengkapan keselamatan yang tepat dan ventilasi tidak dapat diragukan lagi untuk semua pembangun.
Masa Depan
Inovasi terus mengubah manufaktur surfboard. Sistem desain terkomputer (CAD) memungkinkan pembangun untuk memodelkan papan dalam 3-D, menyesuaikan dimensi, dan mencetak templat yang presisi—yang sangat mempercepat siklus desain. Beberapa artesan kini bereksperimen dengan inti styrofoam dan resin epoxy, mencapai berat lebih ringan, kekuatan lebih besar, dan asap beracun lebih rendah, meskipun bahan ini meningkatkan biaya dan kompleksitas pemrosesan. Penguat serat grafit menawarkan kekakuan yang lebih baik tetapi membatasi opsi warna pada hitam dan meningkatkan biaya lebih lanjut.
Teknologi baru seperti mesin gerbang CNC dapat memproses blank dalam sekitar 25 menit versus beberapa jam pembentukan tangan, tetapi biaya awal yang tinggi dan kebutuhan pemrograman ulang membatasi adopsi luas. Metode duplikasi berbasis cetakan dapat menghasilkan papan dalam sekitar 4,5 jam tetapi juga bergantung pada papan yang ada sebagai templat.
Meskipun kemajuan ini, permintaan untuk papan custom yang dibangun dengan harga yang terjangkau diharapkan akan bertahan, memastikan bahwa bengkel surfboard kecil dan artesanal tetap menjadi sumber utama untuk papan berkualitas tinggi.



