Evolusi dan Seni Dasi Modern
Latar Belakang
Pakaian leher berusia lebih dari 30.000 tahun, ketika manusia awal menghiasi dada mereka dengan manik-manik dan gelang. Sepanjang sejarah, orang telah mengenakan kayu, logam, mutiara, bulu, kaca, atau kain di sekitar leher mereka. Kepercayaan medieval yang luas bahwa penyakit masuk melalui tenggorokan mungkin menjelaskan popularitas abadi kain pelindung leher, sementara prajurit historis merasa lebih aman dengan penutup leher dalam pertempuran.
Dasi modern pertama, dikenal sebagai kravat, muncul pada abad ke-17. Menurut legenda, tentara Kroasia yang baru mengalahkan Turki merayakan bersama Louis XIV di Paris. Raja Matahari sangat terkesan dengan syal sutra berwarna tentara itu sehingga ia mengadopsi gaya itu, dan istilah kravate—dari bahasa Kroasia—memberi aksesori ini namanya. Kravat dengan cepat menyebar ke Inggris setelah Charles II yang diriwan kembali dari Prancis, dan telah menjadi elemen penting fashion pria sejak itu.
Selama hampir dua abad, “stock tie”—simpulan depan yang rapi yang sebenarnya dipasang di belakang—berfungsi sebagai alternatif untuk kravat. Ia kurang diminati pada awal abad ke-20, ketika dasi modern muncul dan menjadi standar industri. Saat ini, 95 juta dasi dijual setiap tahun di Amerika Serikat, menghasilkan lebih dari $1,4 miliar penjualan ritel, menurut MR Magazine dan 1992 Handbook of the Neckwear Association of America.
Bahan Baku
Dasi dibuat dari berbagai serat, termasuk sutra, polyester, wol dan campuran wol, asetat, rayon, nilon, kapas, linen, dan ramie. Sutra mencakup sekitar 40 % pasar; sutra mentah terutama diimpor dari Tiongkok dan, dalam skala yang lebih kecil, Brazil. Penjahit domestik membeli benang sutra alami dan menyelesaikannya serta mewarnainya melalui spesialis. Kemajuan teknologi tekstil kini memungkinkan mikrofibert polyester—yang menghasilkan kain yang lembut dan kaya yang meniru sutra—untuk dicampur dengan serat alami atau sintetik, memperluas spektrum tekstur dan finishing.
Desain
Desain dasi adalah proses kolaboratif antara penjahit dan produsen. Karena run produksi biasanya terbatas pada pola dan warna tertentu, penjahitan dasi dianggap oleh banyak orang sebagai bentuk seni.
Sebagian besar pekerjaan desain industri terjadi di Como, Italia. Sebuah desain baru dikomisi, waktu dihabiskan untuk ideasi, produksi sampel, dan pemesanan. Dalam kebanyakan kasus, penjahit bekerja dari katalog desain teruji yang memiliki daya tarik abadi. Mereka menggunakan cetak saring komputerisasi, metode berkecepatan tinggi yang menggantikan cetak saring tangan yang intensif tenaga kerja, untuk menerapkan warna dan pola yang cerah. Desainer menyesuaikan palet warna setiap tahun, menyesuaikan warna latar dan latar depan, lebar, dan panjang dengan permintaan pasar.
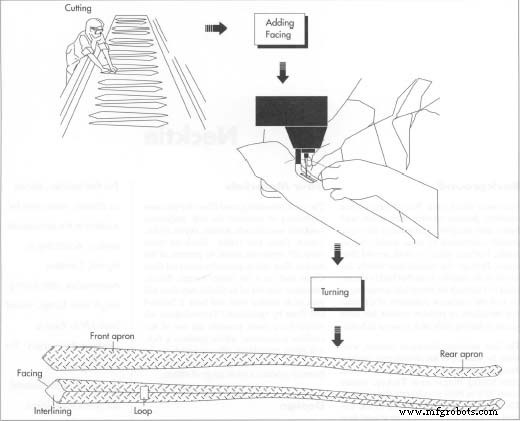
Perjalanan manufaktur dimulai dengan pemotong gulungan kain 40 yard. Pekerja kemudian menggunakan mesin jahit untuk menggabungkan tiga bagian dasi yang dipotong secara bias di area leher, melampirkan facing (lapisan sutra, nilon, rayon, atau polyester yang segar dan mewah), dan menjahit ujung dasi. Dasi awalnya dibalik dalam; interlining direntangkan pada cangkang, setelah itu dasi dibalik ke kanan luar. Produsen dapat memberikan masukan tentang warna dan pola, dan mereka dengan pesanan besar dapat mengkomisi desain khusus dari penjahit.
Setelah diselesaikan, desain dikirim ke pabrik yang mencetaknya pada gulungan sutra 40 yard. Gulungan ini kemudian dikirim ke Amerika Serikat untuk finishing.
Komponen kunci dari dasi berkualitas tinggi meliputi cangkang luar, interlining (keduanya dipotong secara bias), dan facing atau tipping. Ini dirakit dengan jahit slip yang lentur yang memungkinkan dasi untuk meregang saat dikait dan pulih dari kaitan berulang. Kualitas bahan dan konstruksi menentukan drape, penahanan bentuk, dan ketahanan kerut dasi.
Lining yang dipotong dengan baik sangat penting; ia membentuk dasi dan menentukan kenikcanan pemakaian. Koordinasi yang tepat antara campuran, nyulu, dan bobot antara lining dan cangkang sangat penting. Cangkang ringan dapat dipadukan dengan interlining lebih berat, sedangkan cangkang lebih berat memerlukan interlining lebih ringan untuk mencapai tangan dan pemulihan yang diinginkan. Sebagian besar produsen interlining menggunakan sistem garis warna (satu garis paling ringan, enam garis terberat) untuk menyederhanakan inventaris dan produksi.
Dasi standar bervariasi dari 53 hingga 57 inci panjang. Dasi ekstra panjang—ideal untuk pria tinggi atau mereka dengan leher yang lebih besar—mengukur 60 hingga 62 inci, sedangkan dasi siswa jatuh antara 48 dan 50 inci.
Proses Manufaktur
Memotong Kain Luar
- Operator menyebarkan gulungan kain 40 yard pada meja potong panjang. Pemotongan tangan yang terampil memaksimalkan hasil, terutama saat bekerja dengan kain bernomor. Untuk desain acak, operator menumpuk antara 24 dan 72 lapis; untuk panel bernomor, tumpukan disusun untuk melestarikan desain.
Menambahkan Facing
- Menggunakan jahit rantai, operator menggabungkan tiga bagian dasi yang dipotong secara bias dan melampirkan facing (tiga-pertiga atau penuh, mengembung 6–8 inci atau hingga tepat di bawah simpulan). Seperempat hingga separuh inci cangkang dibalik ke bawah untuk membentuk ujung, kemudian dijahit dengan mesin.
Penggosokan Bagian
- Dasi berkualitas tinggi melalui penggosokan kantong atau bagian untuk meratakan sendi leher, menghilangkan volume, dan memastikan pasangan yang halus.
Interlining
- Jahit slip dengan benang nilon lentur mengamankan interlining pada cangkang. Sebagian besar dasi menggunakan mesin Liba semi-otomatis, yang secara dekat mereplikasi jahit tangan. Dasi yang dijahit tangan, yang disediakan untuk garis premium, menawarkan ketahanan dan drape yang superior.
Teknik jahit slip meninggalkan jahit halus yang teratur di sisi belakang, simpulan kecil di depan apron, dan benang yang memungkinkan dasi meluncur bebas.
Membalik Lining
- Mesin membalik atau tongkat manual (≈9½ inci) menarik dasi ke kanan luar. Untuk dasi sutra, lining dioles tangan ke sudut ujung panjang, kemudian dipotong agar pas dengan ujung. Pada dasi lain, lining mungkin tidak mencapai sudut bawah.
- Elemen terakhir adalah lingkaran, yang memegang ujung tipis saat digunakan dan menampilkan label produsen.
Masa Depan
Gangguan terbaru dalam pasokan sutra mentah Tiongkok, bersama dengan kemajuan ilmu tekstil, menggarisbawahi manfaat serat buatan manusia. Benang sintetik—diproduksi secara domestik dan biasanya diwarnai benang—menawarkan keandalan dan kemampuan serbaguna. Mikrofibert polyester atau nilon (denier ≤ 1) dapat dicampur dengan serat alami atau sintetik lainnya untuk menciptakan kain yang terasa seperti sutra namun lebih tahan lama dari bahan tradisional. Benang flat yang di-air-texturated, false-twist, atau fully-drawn menghasilkan tangan yang kaya dan lembut yang memadankan sutra alami, memosisikannya sebagai perbatasan berikutnya dalam produksi dasi.



