Pembuatan Baja dengan Tungku Induksi: Teknologi Pencairan Listrik Efisien
Tungku Induksi dan Pembuatan Baja
Tungku induksi adalah jenis tungku untuk pembuatan baja yang menggunakan energi listrik untuk operasinya. Pembuatan baja dengan tungku induksi (IF) adalah salah satu dari dua proses steelmaking listrik. Proses lain untuk steelmaking listrik menggunakan tungku busa listrik (EAF). Meski IFs telah digunakan sejak lama, produksi baja ringan oleh IF relatif bukan fenomena yang baru.
Prinsip pencairan dalam IF adalah bahwa sumber listrik tegangan tinggi dari gulungan primer menginduksi tegangan rendah, arus tinggi dalam logam atau gulungan sekunder. IF menggunakan panas yang dihasilkan oleh arus eddy yang dihasilkan oleh medan bolak-balik frekuensi tinggi. Medan magnet bolak-balik yang dihasilkan oleh arus frekuensi tinggi menginduksi arus eddy yang kuat dalam charge resulting in very fast heating.
Sejarah
Pengembangan IF dimulai dengan penemuan prinsip induksi elektromagnetik oleh Michael Faraday. Namun tidak sampai akhir tahun 1870-an ketika De Ferranti, di Eropa memulai eksperimen pada tungku induksi. IF pertama untuk pencairan logam dipatenkan oleh Edward Allen Colby sekitar 1900. Penggunaan praktis pertama IF adalah oleh Kjellin di Gysinnge, Swedia pada tahun 1900. Baja pertama dibuat dalam IF di Amerika Serikat pada tahun 1907 dalam tungku Colby di dekat Philadelphia. IF pertama untuk aplikasi 3-fasa dibangun di Jerman pada tahun 1906 oleh Rochling-Rodenhauser.
Karakteristik Tungku Induksi
Ada terutama dua jenis IF. Mereka adalah (i) channel IF, dan (ii) coreless IF.
Channel IF terdiri dari cangkang baja yang dilapis refraktori yang berisi logam cair. Terlekat pada cangkang baja dan terhubung melalui leher adalah unit induksi yang membentuk komponen pencairan tungku. Unit induksi terdiri dari inti besi dalam bentuk cincin di sekitarnya gulungan induksi primer dililit. Rangkaian ini membentuk transformasi sederhana di mana lingkaran logam cair merupakan komponen sekunder. Panas yang dihasilkan dalam lingkaran menyebabkan logam mengalir ke sumur utama tungku. Sirkulasi logam cair menyebabkan tindakan penggerusan yang berguna dalam leleh. Channel IF biasanya digunakan untuk pencairan logam campuran titik leleh rendah, atau sebagai unit penahan dan superpanas untuk logam campuran titik leleh tinggi seperti besi cor. Tungku dapat digunakan sebagai penahan untuk logam yang dilelehkan di luar puncak dalam coreless IF sehingga mengurangi total biaya pencairan dengan menghindari biaya permintaan puncak. Channel IF tidak secara umum digunakan untuk pembuatan baja.
Coreless IF memiliki konstruksi yang cukup sederhana. Ini pada dasarnya terdiri dari wadah refraktori dan gulungan sekitar yang didukung oleh bingkai baja. Quando arus bolak-balik (AC) mengalir melalui gulungan, ia menciptakan medan elektromagnetik yang sebaliknya menginduksi arus eddy dalam material charge. Material charge ini dipanaskan sesuai Hukum Joule dan dengan panas lebih lanjut material charge meleleh.
Komponen utama coreless IF terdiri dari salam, unit pasokan listrik yang terdiri dari transformator, inverter dan bank kapasitor, susunan pengisian, sistem pendingin untuk pasokan listrik dan gulungan tungku, sistem kontrol proses, dan alat ekstraksi asap. Diagram skematik coreless IF ditunjukkan dalam Gambar 1.
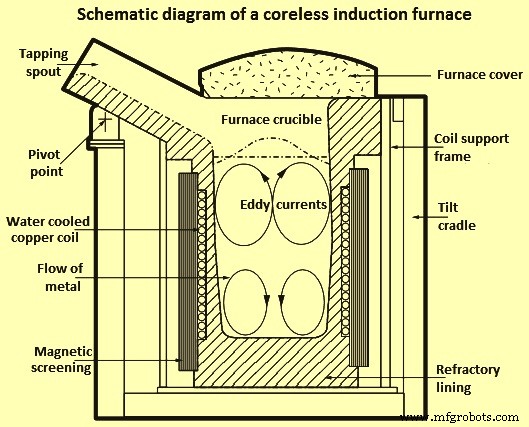
Gambar 1 Diagram skematik coreless IF
Dalam kasus coreless IF, jantung tungku adalah gulungan, yang terdiri dari bagian rongga tabung tembaga berat, konduktivitas tinggi yang dililit dalam bentuk gulungan helix. Bentuk gulungan terkandung dalam cangkang baja dan pelindung magnet digunakan untuk mencegah pemanasan cangkang pendukung. Untuk melindunginya dari panas berlebih, gulungan didinginkan air, air didaur ulang setelah pendingin di menara pendingin. Cangkang didukung pada trunnion di mana tungku miring untuk memfasilitasi penuangan. Salam dibentuk dengan memukul refraktori granular antara gulungan dan bentuk internal rongga yang dilelehkan dengan panas pertama meninggalkan lining sinter.
Tungku memiliki dua sistem listrik terpisah, satu untuk sistem pendingin, kemiringan tungku dan instrumentasi, dan kedua untuk daya gulungan induksi. Daya untuk gulungan induksi diumpankan dari garis listrik 3-fasa, tegangan tinggi, arus tinggi. Unit daya mengubah tegangan dan frekuensi pasokan utama, menjadi yang diperlukan untuk pencairan listrik. Frekuensi yang digunakan dalam pencairan induksi bervariasi dari 50 siklus per detik (frekuensi jaringan) hingga 10.000 siklus per detik (frekuensi tinggi). Semakin tinggi frekuensi operasi, semakin besar jumlah daya maksimum yang dapat diterapkan pada tungku dengan kapasitas tertentu dan semakin rendah jumlah turbulensi yang diinduksi.
Ketika material charge meleleh, interaksi medan magnet dan arus listrik yang mengalir dalam gulungan induksi menghasilkan tindakan penggerusan dalam logam cair (Gambar 2). Tindakan penggerusan ini memaksa logam cair naik ke atas di tengah menyebabkan meniskus karakteristik pada permukaan logam. Tingkat tindakan penggerusan dipengaruhi oleh daya dan frekuensi yang diterapkan serta ukuran dan bentuk gulungan dan densitas dan viskositas logam cair. Tindakan penggerusan dalam bak penting karena membantu pencampuran logam campuran dan pencairan turnings serta homogenisasi suhu di seluruh tungku. Penggerusan berlebihan dapat meningkatkan penyerapan gas, aus lining dan oksidasi logam campuran.
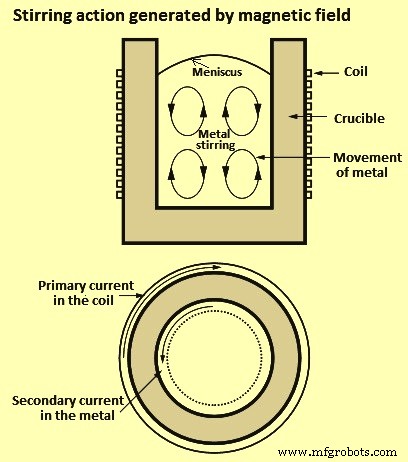
Gambar 2 Tindakan penggerusan yang dihasilkan oleh medan magnet
Coreless IF biasanya digunakan untuk meleleh semua grade besi dan baja serta banyak logam non-ferus. Tungku ideal untuk pencairan ulang dan logam campuran karena tingkat kontrol yang tinggi terhadap suhu dan kimia sementara arus induksi memberikan sirkulasi yang baik dari leleh. Dalam tungku ini, karena material charge meleleh sendiri oleh panas yang dihasilkan, emisi yang dibuat oleh jenis tungku steelmaking lainnya tidak ditemukan. Diagram instalasi umum tungku pencairan induksi ditunjukkan dalam Gambar 3.
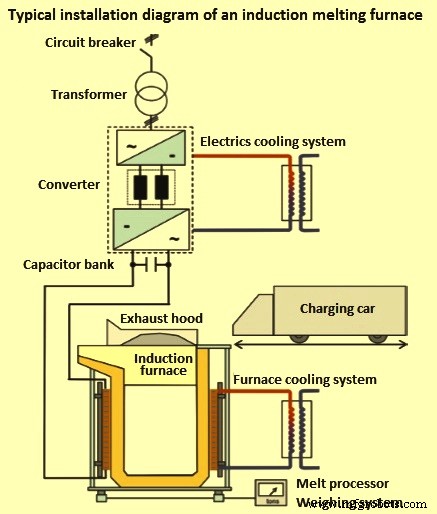
Gambar 3 Diagram instalasi umum tungku pencairan induksi
Mekanisme penggerusan bak
Arus eddy yang diinduksi dalam charge tungku dan induksi magnet menghasilkan gaya elektromagnetik. Gaya ini pada dasarnya berjalan dalam arah radial terhadap sumbu tungku dan menekan leleh ke dalam menjauh dari dinding tungku. Gravitasi bekerja melawan gaya ini dan oleh karena itu sebuah dome (meniskus) terbentuk pada permukaan bak. Secara tambahan alur bak diciptakan dalam bentuk dua toroid arus dengan arah putaran yang berlawanan. Ini dapat diatribusikan pada fakta bahwa tekanan radial mencapai maksimum sekitar setengah tinggi gulungan karena kebocoran medan di ujung gulungan. Distribusi daya dan pola alur ditunjukkan dalam Gambar 4.
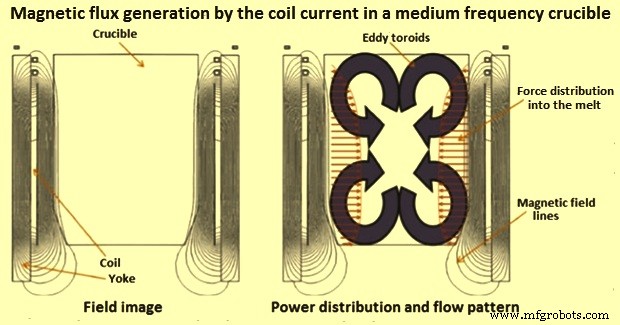
Gambar 4 Generasi fluks magnet oleh arus gulungan dalam salam frekuensi menengah
Penggerusan bak induktif pada awalnya menghasilkan homogenisasi yang baik dari logam cair terhadap suhu dan komposisi kimia. Ini juga menggerus material charge dan menciptakan kondisi transfer panas yang optimal untuk pencairan material charge.
Daya di供給 ke gulungan induksi melalui transformator, inverter frekuensi dan bank kapasitor. Bank kapasitor untuk mengkompensasi daya reaktif. Lebih lanjut karena tungku induksi dihidupkan melalui rampa waktu, semua jenis kedip dan beban jaringan melalui arus dorongan dihindari. Arus yang diumpankan oleh inverter berosilasi dengan frekuensi resonansi (dalam 60% hingga 110% dari frekuensi nominal) dan membantu dalam regulasi beban konstan dengan cara sederhana.
Kehilangan energi
Energi listrik yang diperlukan untuk memanaskan satu ton baja hingga 1500 derajat C sekitar 396 kWh. Dalam tungku, biasanya sejumlah besar kehilangan terjadi yang meningkatkan konsumsi energi spesifik di atas 500 kWh per ton (kWh/t). Kehilangan terutama kehilangan termal tungku, kehilangan gulungan tungku, kehilangan bank kapasitor, kehilangan konverter dan kehilangan di sisi utama transformator. Sekitar 20% hingga 33% dari kehilangan energi diserap oleh air pendingin.
Dalam IF umum, kehilangan energi dalam peralatan antara 100 kWh/t hingga 130 kWh/t. Efisiensi tungku sekitar 62% hingga 75%. Dengan perkembangan baru dalam gulungan hemat energi, bahan refraktori baru, pengurangan kehilangan konverter dan transformator, dan peralatan tungku terbaru, kehilangan energi diturunkan ke tingkat 60 kWh/t hingga 90 kWh/t. Tungku baru memiliki efisiensi dalam rentang 81% hingga 87%. Kehilangan energi umum coreless IF ditunjukkan dalam diagram Sankey umum dalam Gambar 5.
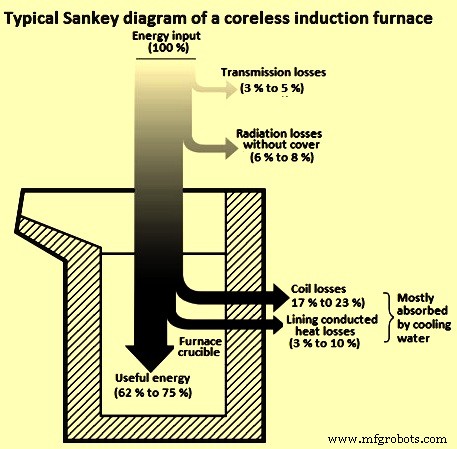
Gambar 5 Diagram Sankey umum tungku induksi coreless
Operasi tungku induksi
Operasi yang efisien dari tungku induksi coreless terutama bergantung pada penerapan praktik operasi yang baik. Tahapan pembuatan panas dalam IF ditunjukkan dalam Gambar 6.
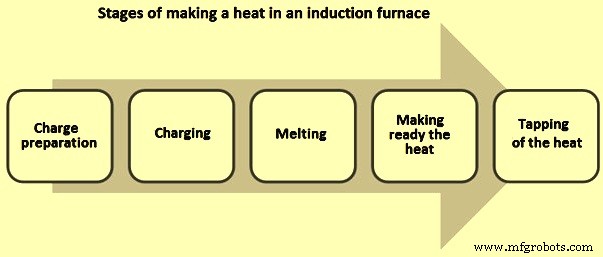
Gambar 6 Tahapan pembuatan panas dalam IF
Persiapan dan pengisian charge – Bahan baku ditimbang dan disimpan dekat tungku di lantai pengisian tungku sebelum memulai pencairan. Charge harus bebas dari semua materi asing termasuk pasir, kotoran dan minyak/lemak. Potong karat tidak hanya memerlukan waktu lebih lama untuk meleleh tetapi juga mengandung logam lebih sedikit per pengisian. Untuk setiap 1% escoria yang terbentuk pada 1500 derajat C, kehilangan energi 10 kWh/t. Potong harus bersih. Berat eksak ferro-legasi harus disiapkan, karena ferro-legasi sangat mahal dan penanganan yang tepat tidak hanya mengurangi pemborosan tetapi juga mengurangi waktu yang terbuang dalam penambahan.
Ukuran maksimum potong logam/sisa tunggal tidak boleh lebih dari satu-third diameter salam tungku. Ini menghindari masalah jembatan. Lebih lanjut, setiap charge sekitar 10% volume salam. Juga, tidak boleh ada tepi tajam, terutama dalam kasus sisa berat dan besar, karena ini dapat merusak lining refraktori tungku. Lebih lanjut, tungku tidak boleh diisi melebihi tingkat gulungan, yaitu mengisi tungku hingga kapasitasnya. Harus dipahami bahwa seiring aus lining tungku, pengisian dapat sedikit meningkat.
Urutan charge yang tepat harus diikuti. Logam ukuran besar harus diisi pertama diikuti oleh pengisian ukuran kecil dan kesenjangan diisi oleh turnings dan borongan. Penggunaan sisa baja dibungkus dan borongan longgar (chip mesin) harus dikontrol. Pengering charge dan pemanas awal harus digunakan untuk mengeluarkan kelembaban, memanaskan charge awal, dan mengeluarkan minyak atau lemak. Pengenalan sisa basah atau lembap dalam leleh harus dihindari karena dapat menyebabkan ledakan.
Pencairan dan persiapan panas – Penting bahwa tungku selalu dijalankan dengan daya penuh. Ini tidak hanya mengurangi durasi batch tetapi juga meningkatkan efisiensi energi. Dengan menggunakan tutup tungku, kehilangan panas radiasi dapat dikurangi secara substansial. Pembentukan escoria pada dinding tungku (Gambar 7) harus dihindari. Pembentukan escoria umum terjadi di dekat leher, di atas tingkat gulungan di mana efek penggerusan lebih kecil. Jumlah fluks yang digunakan untuk pengelaran escoria penting. Biasanya konsumsi fluks kurang dari 1 kg per ton baja. Alat yang tepat harus digunakan untuk pengelaran escoria. Alat dengan kepala datar harus digunakan sebagai gantikan tongkat atau besi untuk pengelaran escoria. Mereka lebih efektif dan memakan waktu sangat sedikit.
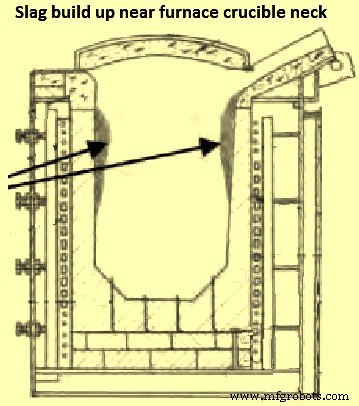
Gambar 7 pembentukan escoria di dekat leher salam tungku
Kontrol proses melalui pemroses leleh mengakibatkan lebih sedikit gangguan. Biasanya kontrol proses mengurangi gangguan 2 menit hingga 4 menit. Laboratorium pengujian spektral harus terletak dekat bengkel pencairan baja untuk menghindari waktu tunggu untuk analisis kimia sampel panas dan escoria. Superpanas yang tidak perlu dari logam cair harus dihindari. Superpanas sebesar 50 derajat C dapat meningkatkan konsumsi energi spesifik tungku sebesar 25 kWh/t.
Pengelaran panas – Tata letak pabrik memainkan peran penting dalam menentukan jarak yang ditempuh oleh logam cair dalam tongkat dan penurunan suhu. Ukuran tongkat harus dioptimalkan untuk meminimalkan kehilangan panas dan mengosongkan tungku dalam waktu terpendek mungkin. Pencairan perlu disinkronkan dengan pencetakan logam cair. Logam cair tidak boleh menunggu dalam tungku. Pemanas awal tongkat harus digunakan untuk menghindari penurunan suhu. Penggunaan logam cair untuk memanaskan tongkat awal sangat intensif energi dan mahal. Jumlah logam cair yang tersisa dalam tongkat harus rendah mungkin. Senyawa penutup tongkat harus digunakan untuk meminimalkan penurunan suhu akibat kehilangan radiasi dari atas tongkat.
Produksi baja ringan oleh Tungku Induksi
Tonnase besar baja ringan dibuat secara global melalui jalur IF. Dalam produksi baja ini, kimia produk akhir dikontrol. Analisis kimia semua bahan masukan harus dilakukan untuk mengambil keputusan tentang campuran charge. Setelah menyelesaikan 50% pengisian bahan masukan, sampel bak dianalisis untuk komposisi kimia. Berdasarkan analisis kimia sampel bak pada tahap ini, perhitungan dilakukan untuk penambahan lebih lanjut dari logam campuran. Jika sampel bak pada tahap ini menunjukkan persentase karbon, sulfur dan fosfor yang tinggi, maka konten besi spons dalam charge harus ditingkatkan. Sampel bak akhir diambil ketika 80% pencairan selesai. Berdasarkan analisis sampel ini, penyesuaian lain dilakukan dalam charge. Konten karbon yang rendah dalam sampel dikoreksi dengan meningkatkan jumlah besi cor/besi charge dalam charge. Silikon dan mangan dalam logam dioksida oleh oksida besi besi spons. Sulfur dan fosfor juga dicampur oleh besi spons. Karena penggunaan besi spons, elemen jejak dalam baja yang dibuat dalam IF tetap terkontrol.
Pemantauan parameter dan analisis data
Pemantauan energi adalah langkah pertama untuk mencapai hemat energi. Diinginkan untuk memasang meter energi terpisah untuk tungku. Konsumsi energi harus dipantau berdasarkan panas demi panas sehingga konsumsi energi dapat dianalisis dalam korelasi dengan data produksi untuk mendapatkan konsumsi energi spesifik tungku harian. Setiap puncak atau lembah dalam data harus dipelajari dan ditelisik bersama dengan suhu pengelaran dan jumlah logam yang dikeluarkan. Suhu air untuk pendinginan gulungan dan panel serta debit harus dipantau. Panel harus diperiksa setiap minggu dan pembersihan harus dilakukan setiap bulan. Penyimpanan bahan baku yang efektif penting untuk kinerja optimum tungku. Misalnya, sisa, jika disimpan di lantai lumpur, mengakibatkan penyerapan debu dan kelembaban.
Lining tungku induksi
Lining adalah bagian penting dari tungku induksi. Kinerja tungku terkait langsung dengan kinerja liningnya. Lining yang dipasang dengan baik dan stabil menghasilkan operasi tungku yang lancar, output optimum, dan kontrol yang baik dari reaksi metalurgi. Praktik lining yang paling cocok untuk tungku tertentu bergantung pada kapasitas dan desain tungku, praktik operasi yang diadopsi selama pembuatan panas, dan output tungku. Untuk kinerja lining yang sukses dan konsisten, aspek-aspek penting adalah (i) penggunaan grade dan kualitas bahan lining yang tepat, (ii) praktik lining yang hati-hati dan sistematis, dan (iii) konsistensi dalam kondisi kerja.
Biasanya, pemilihan refraktori untuk lining tungku didasarkan pada (i) jenis dan ukuran tungku, (ii) jenis baja yang dilelehkan, (ii) suhu logam cair, dan (iv) jenis dan komposisi escoria yang dihasilkan selama pencairan. Ada tiga jenis mass ram yang digunakan untuk lining. Ini adalah (i) asam, (ii) basa, dan (iii) netral. Jika escoria mengandung jumlah besar komponen asam maka lining silika (SiO2) digunakan. Untuk escoria dengan indeks dasaritas tinggi, lining magnesit (MgO) adalah pilihan. Refraktori netral telah menjadi tren baru untuk lining dalam IF. Mass refraktori ram yang digunakan untuk lining netral dalam IF terdiri dari campuran alumina (Al2O3) dan MgO sinter dicampur sesuai granulometri tertentu
Untuk lining IF, bahan lining yang benar harus dipilih. Ketebalan lining di dasar atau dinding samping tidak boleh ditingkatkan karena peningkatan ketebalan lining berarti mengurangi kapasitas tungku dan meningkatkan konsumsi daya. Tungku tidak boleh diizinkan pendingin sangat lambat. Pendingin udara paksa membantu dalam mengembangkan retakan kedalaman lebih rendah, ini membantu dalam siklus start dingin yang lebih cepat. Waktu siklus start dingin idealnya tidak lebih dari 120% dari waktu siklus normal. Semen gulungan harus halus, dalam garis lurus dan dengan ketebalan 3 mm hingga 5 mm. Saat melakukan pekerjaan lining tungku, harus dipastikan setiap lapis tidak lebih dari 50 mm. Kompaksi lebih baik dengan lapis yang lebih kecil.
Perbandingan dengan proses pembuatan baja EAF
Dibandingkan dengan EAF, tungku induksi memiliki karakteristik yaitu (i) wadah pencairan yang tinggi dan relatif sempit (rasio h/d besar), (ii) ketebalan dinding salam rendah, (iii) suhu escoria rendah, dan (iv) penggerusan bak yang kuat. Perbandingan beberapa parameter operasi IF dengan EAF selama proses pembuatan baja diberikan dalam Tabel 1.
| Tabel 1 Perbandingan parameter operasi IF dengan EAF |
| No. |
Parameter |
Satuan |
IF |
EAF |
| 1 | Energi listrik | kWh/t | 540-550 | 490-510 |
| 2 | Refraktori | kg/t | 3.4-3.6 | 4.1-4.2 |
| 3 | Elektroda | kg/t | Nol | 2.4-2.6 |
| 4 | Oksigen | N cum/t | Nol | 15-25 |
| 5 | Fluks | kg/t | Nol | 25-28 |
| 6 | Pembangkit debu | kg/t | 1-2 | 5-10 |
| 7 | Tingkat kebisingan | dB(A) | 82-86 | 90-100 |
| 8 | Pembangkit escoria | kg/t | 11-15 | 60-70 |
| 9 | Kehilangan pencairan | % | 1-2 | 7-10 |
| 10 | De-karburisasi | | Terbatas oleh aus refraktori | Mungkin dengan tiupan O2 dan reaksi escoria |
| 11 | De-sulfurisasi | | | |
| 12 | De-fosforisasi | | | |
| 13 | Pasokan listrik | | Beban rendah | Beban tinggi |
| 14 | Kapasitas tungku | | Rendah | Tinggi |
Tungku induksi memiliki beberapa keuntungan teknis dibandingkan EAF termasuk (i) kebutuhan rendah terhadap jaringan listrik, (ii) proses yang relatif lebih bersih dan pengeluaran terkait lingkungan lebih rendah, (ii) hasil lebih tinggi, (iv) konsumsi ferro-legasi lebih rendah, (v) tidak ada biaya elektroda, (vi) pengeluaran modal lebih rendah, (vii) kebutuhan ruang lebih rendah, (viii) cocok untuk menambahkan agen penambahan kapan pun karena karakteristik penggerusan bak, (ix) memiliki beban rendah dan tidak ada gangguan kedip, dan (x) aplikasi otomatis dengan cara sederhana.
Kelemahan IF dibandingkan EAF adalah (i) persyaratan ketebalan dinding minimum lining refraktori berisiko terbentuk retakan yang mengakibatkan berhenti operasi, (ii) tungku induksi menempatkan persyaratan yang lebih ketat pada kualitas sisa, (iii) de-karburisasi, de-sulfurisasi dan de-fosforisasi terbatas karena aus refraktori, (iv) komponen non-logam dari material charge harus dikontrol sehingga volume escoria tetap di bawah batas dan tidak memiliki efek buruk pada lining, dan (v) dibandingkan dengan EAF, IF dengan kapasitas sangat tinggi saat ini tidak tersedia.



