Produksi Baja Efisien dengan Medium-Frequency Coreless Induction Furnace
Produksi Baja dengan Medium-Frequency Coreless Induction Furnace
Medium-frequency coreless induction furnace umumnya digunakan untuk produksi baja di pabrik pencairan baja dengan kapasitas rendah. Induction furnace dilengkapi dengan konverter untuk menghasilkan frekuensi medium yang diperlukan dari frekuensi listrik 50 Hz. Untuk ini, tegangan arus searah dihasilkan di rectifier, disalurkan ke inverter melalui smoothing choke, dan tegangan medium frequency dihasilkan di inverter dengan bantuan kapasitor kompensasi dan induktivitas spul tungku. Pengaturan konverter dilakukan oleh elektronika kontrol bawaan, sementara kontrol tungku menggunakan perangkat di lemari operasi dan, jika diperlukan, dengan bantuan prosesor.
Transformator digunakan untuk persediaan energi. Transformator tungku terhubung ke jaringan listrik. Transformator mengubah tegangan pasokan menjadi tegangan yang diperlukan untuk operasi tungku, biasanya 770 V untuk medium-frequency induction furnace. Transformator biasanya dilengkapi dengan perangkat pemantauan bawaan seperti termometer, pemantauan level isian minyak, relay Buchholz, dan dehumidifier udara.
Proses Pencairan dan Crucible Refraktori
Pencairan dilakukan di crucible refraktori yang biasanya terbuat dari refraktori monolitik asam (berbasis silica) atau netral (berbasis alumina). Crucible dipanaskan oleh spul tungku induction yang mengelilingi crucible.
Siklus Panas dan Utilisasi Tungku
Pembuatan satu panas di induction furnace terdiri dari aktivitas siklus yang dikenal sebagai ‘heat cycle’ atau ‘siklus produksi’. Siklus panas memiliki dua komponen yaitu (i) melt cycle (siklus pencairan), dan (ii) non-production cycle (siklus non-produksi). Melt cycle adalah periode ketika daya maksimum diterapkan secara berkelanjutan ke tungku dan muatan ditambahkan. Non-production cycle adalah ketika tidak ada atau daya tereduksi diterapkan, seperti saat muatan awal ditambahkan, scoria dikeluarkan, sampel suhu atau analisis diambil, menunggu hasil analisis, dan pengosongan tungku. Utilisasi tungku adalah melt cycle dibagi dengan heat cycle, dinyatakan dalam persentase. Jika melt cycle adalah 80 menit dan non-production cycle adalah 40 menit, maka heat cycle adalah 120 menit. 80 menit melt cycle dibagi 120 menit heat cycle kali 100 menghasilkan utilizasi 66,67 %. Jika di induction furnace, proses memerlukan 10 ton baja cair yang dicoret per panas dan siklus panas hanya mampu mencapai 66,67 % utilizasi, maka diperlukan pasokan daya yang mampu mencairkan 15 ton per panas.
Induction furnace untuk pencairan sponge iron harus memiliki rasio luas permukaan terhadap volume yang besar sehingga transfer panas tinggi dan untuk menjaga scoria tetap panas dan cair.
Prinsip Kerja dan Kerugian Energi
Induction furnace menggunakan prinsip transformator induksi, yaitu ketika konduktor listrik ditempatkan di medan magnet yang fluktuatif, maka tegangan diinduksi di konduktor. Di crucible furnaces, tegangan ini menyebabkan arus eddy yang kuat, yang karena resistensi material, menyebabkan material dipanaskan dan akhirnya meleih. Air digunakan untuk pendinginan spul. Saluran pendingin air dipantau terkait volume dan suhu.
Selama produksi baja, jumlah energi listrik yang cukup besar diperlukan. Selain energi teoretis yang diperlukan untuk produksi baja, energi juga diperlukan untuk mengkompensasi kerugian yang terjadi selama produksi baja. Kerugian energi meningkatkan konsumsi energi spesifik dan menurunkan efisiensi tungku. Kerugian yang terjadi selama produksi baja adalah (i) kerugian termal, (ii) kerugian spul tungku, (iii) kerugian bank kapasitor, (iv) kerugian konverter, dan (v) kerugian transformator sisi utama. Kerugian termal adalah kerugian utama dan berkontribusi maksimum terhadap hilangnya energi. Kerugian termal utama di induction furnace (Fig 1) adalah (i) radiasi loss dari atas tungku, (ii) konduksi losses dari lapisan refraktori, (iii) panas hilang dalam air pendingin spul, (iv) panas yang dibawa oleh scoria yang dikeluarkan, dan (v) panas yang dibawa oleh gas yang keluar dari atas tungku. Selain itu, selama pembuatan panas, tungku terus kehilangan panas baik ke air pendingin maupun oleh radiasi dari cangkah dan permukaan logam yang terbuka di atas. Energi listrik perlu dibelanjakan untuk menggantikan hilangnya panas ini. Oleh karena itu, semakin lama waktu panas, semakin besar konsumsi energi dan semakin rendah efisiensi tungku.
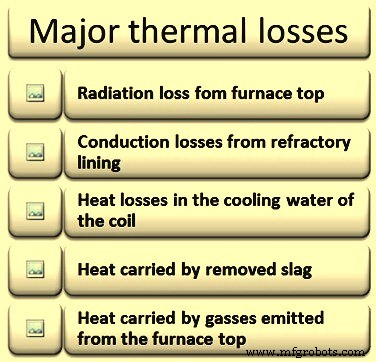
Fig 1 Kerugian termal utama di induction furnace
Faktor-faktor yang mempengaruhi konsumsi energi listrik di tungku (Fig 2) meliputi (i) kotoran yang masuk ke tungku dengan scrap, (ii) charge material yang berkarat, (iii) bulk density rendah dari scrap, (iv) recarburizing baja ketika baja hampir siap, (v) tidak menggunakan daya penuh untuk pencairan, (vi) pembentukan scoria berlebih, (vii) generasi asap dan emisi berlebih, (viii) hilangnya logam berlebih karena tumpahan dan percikan, (ix) waktu pembuatan panas karena siklus produksi yang lebih panjang berarti kerugian termal yang lebih tinggi akibat radiasi dan konduksi, dan (x) penahanan panas yang selesai di tungku.
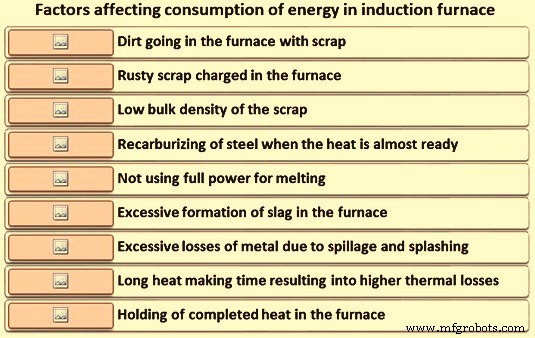
Fig 2 Faktor yang mempengaruhi konsumsi energi di induction furnace
Hilangnya logam untuk charge material logam tergantung pada ukuran fisik komponen dan kualitasnya, tetapi biasanya kurang dari 5 %, dengan proporsi yang cukup dari hilangnya ini disebabkan oleh tumpahan dan percikan selama operasi de-slagging dan cor. Faktor yang memiliki efek maksimum pada konsumsi energi adalah tingkat utilizasi tungku. Semakin tinggi utilizasi berarti siklus produksi yang hemat energi.
Charge Materials
Charge materials yang digunakan untuk membuat panas penting untuk mengontrol kualitas baja yang dibuat di induction furnace. Materials memastikan baja cair yang dihasilkan memiliki properti mekanis dan komposisi kimia yang diinginkan setelah casting dan bebas dari cacat. Selain kualitas baja, charge materials juga mempengaruhi (i) volume scoria yang dihasilkan, (ii) umur lapisan refraktori, dan (iii) keselamatan pabrik dan personel kerja. Selain itu, charge materials bersama dengan charging practice memiliki pengaruh yang signifikan pada konsumsi energi listrik spesifik dan produktivitas tungku.
Di induction furnace, charge materials utama adalah metallics yang terdiri dari scrap dan sponge iron. Baik steel scrap dan iron scrap digunakan. Iron scrap membawa karbon ke furnace bath. Pig iron juga kadang digunakan di beberapa furnace untuk tujuan memperkenalkan karbon ke bath. Rasio materials yang digunakan untuk membuat panas bergantung pada ketersediaan relatif dengan biaya ekonomis di lokasi pabrik. Dalam kasus induction furnaces dengan rasio sponge iron terhadap scrap yang tinggi, carburizer (mis. anthracite coal atau petroleum coke) juga ditambahkan untuk mengontrol carbon content bath. Metallics di-charge di furnace secara mekanis atau manual.
Kontrol operasi pencairan di furnace dan chemistry baja cair tergantung pada tingkat di mana mix metallics dapat dioptimalkan. Kualitas metallics perlu diketahui untuk charge mix yang tepat untuk operasi furnace yang efisien.
Untuk meningkatkan kualitas baja yang dihasilkan, input scrap quality perlu dikontrol. Parameter penting yang perlu dikontrol di scrap charge adalah (i) size, (ii) bulk density, (iii) chemical composition, (iv) kebersihan scrap materials yang berarti bebas dari kontaminasi seperti karat, scale, pasir, kotoran, oils/grease, dan (v) non-metallic coatings seperti zinc, tin, dan chromium.
Residual elements yang paling mengganggu (seperti copper, cobalt, tin, arsenic, antimony, nickel, dan molybdenum) dari scrap pada akhirnya terkonsentrasi di steel. Kehadirannya di steel menimbulkan resistensi deformasi yang tidak diinginkan, hot shortness, dan mechanical defects.
Jika scrap sections panjang dan melampaui atas furnace, ini, meskipun akhirnya meleih tetapi membutuhkan waktu, dan hence mempengaruhi furnace utilization. Ukuran scrap penting untuk memastikan charge tidak bridge. Secara rata-rata, setiap piece tidak boleh memiliki dimensi lebih besar dari 33 % diameter furnace dan tidak ada dimensi yang melebihi 50 % diameter furnace. Feed rate sistem harus dapat mengirimkan full charge ke furnace dalam 65 % hingga 70 % dari actual melt cycle.
Initial materials perlu di-charge ke furnace secepat mungkin dan dengan densitas yang cukup untuk memungkinkan maximum power. Untuk optimum performance, density charge materials perlu high dan tidak kurang dari 1.3 tons per cubic metre. Jumlah initial furnace charge materials harus menyusun persentase yang signifikan dari rated capacity furnace.
Selama melting steel scrap, sebagian besar scrap tergantung dengan udara di dalam furnace. Saat induction field meningkatkan suhu scrap, sekarang harus pergi semua cara ke melting point steel, karena tidak ada carbon yang ada untuk menurunkan melting point. Hence, ini membutuhkan lebih banyak energi dan waktu untuk initial melting. Selain itu, sekali steel mencapai suhu sekitar 700 deg C, increase in oxidation menjadi dramatis dan selama heat up dari 700 deg C ke sekitar 1540 deg C, surface steel scrap terus oxidate pada rate yang semakin tinggi. Once molten, droplets steel terus oxidate saat jatuh ke bawah charge sampai mencapai bottom furnace dan join molten bath with hopefully higher carbon. Carbon in bath stops oxidation iron. Thinnest steel scrap dapat pergi dari room temperature ke glowing cherry red colour dalam hanya satu atau dua menit meningkatkan oxidation. Iron oxides meningkatkan amount slag formed. Semua oxidation ini menghasilkan highly reactive FeO slag.
Cleanliness scrap sangat penting karena dirty atau contaminated scrap cenderung deposit slag layer pada furnace refractory. Ini terjadi pada, atau tepat di bawah, liquid level di crucible dan restricts quantity power yang ditarik furnace. Effective reduction internal diameter furnace juga dapat terjadi yang membuat charging lebih sulit dan protracted. Ini lagi mempengaruhi energy efficiency furnace. Further, rusty scrap membutuhkan lebih banyak waktu untuk melt. Itu juga mengandung lebih sedikit metal per charging. Dirty metallics charge menghasilkan higher volume slag yang berarti higher specific consumption power. For every 1 % slag formed at 1500 deg C energy loss adalah 10 kWh per ton.
Sponge iron charge di furnace ditandai oleh (i) high porosity, (ii) low density, (iii) low thermal conductivity, (iv) high specific surface area, (v) high oxygen content, dan (vi) intermediate carbon content. Sponge iron memiliki uniform chemical dan physical characteristics. Itu memiliki low percentage tramp metallic elements (around 0.02 %) dan low sulphur content tetapi biasanya terkait dengan high phosphorus content. Sponge iron dengan higher carbon content disukai karena mengurangi requirement carburizer di furnace.
Melting process sponge iron secara signifikan dipengaruhi oleh physical, chemical, dan thermal characteristics sponge iron. Beberapa characteristics ini adalah shape, size, density, chemical analysis, dan degree metallization. Other parameters seperti charging method, furnace type, bath temperature, chemical composition liquid metal di furnace, dan fluid flow di dalam furnace dan sekitar particles juga penting.
Gangue content dan unreduced iron oxide content sponge iron perlu rendah se mungkin. Low iron oxide content penting untuk alasan safety dan energy consumption. Jika large quantity unreduced iron oxide diperkenalkan ke high carbon bath pada high temperature, terjadi vigorous carbon boil yang sangat berbahaya.
Advantages menggunakan sponge iron di induction furnace adalah (i) no additional desulphurization needed dan pada saat yang sama low sulphur content steel dapat dicapai, (ii) final product contains low amount residual metals seperti chromium, copper, molybdenum, tin, (iii) charging time decreases yang juga mengurangi overall heat loss, dan (iv) improves product quality consistency.
Role carburizer selama steelmaking di induction furnace adalah untuk remove oxygen dari sponge iron yang ada dalam bentuk FeO dan untuk provide carbon pick up di liquid steel ke desired level. Anthracite coal dan petroleum coke adalah dua carburizers populer yang digunakan selama steelmaking di induction furnace. Recovery carbon tergantung pada size dan quality carburizer, method addition, dan time addition. Dapat diharapkan dalam range 85 % hingga 95 %. Higher ash content carburizer lowers carbon added ke bath, while increasing slag generation. Carbon input ke bath melalui pig iron atau cast iron scrap lebih desirable untuk better carbon recovery. Use of very fine particle size carburizer harus dihindari karena excessive loss. Other carburizers yang dapat digunakan adalah metallurgical coke, iron carbide dan metallurgical silicon carbide (63 % silicon dan 31 % carbon). Silicon carbide biasanya charged dengan scrap dan memiliki advantages (i) faster absorption, (ii) acts also as de-oxidizer, dan (iii) improves lining life.
Besides metallics dan carburizer, deoxidizers digunakan untuk making steel di induction furnace. Deoxidizers adalah ferro alloys (silico-manganese, ferro-manganese, dan ferro-silicon), dan aluminium. Yield ferro alloys tergantung pada specification (size, grading, dan composition).
Accurate calculation charge-mix berdasarkan material analyses diperlukan. Also, precise weight determination dan metering charge materials dan additives (carburizer dan deoxidizers) adalah basic prerequisites untuk minimizing melting times dan power needs besides ensuring proper composition liquid steel. Use of clean dan dry charge materials diperlukan untuk better result.
Regardless apakah furnace charged manually atau mechanically, charge materials perlu ditimbang dan materials harus fit ke furnace. Crane scale dapat digunakan untuk weigh charge material.
Charging and Melting Operation
Medium frequency coreless Induction furnaces untuk making steel dioperasikan tanpa sump (heel). Material charged ke empty furnace hingga upper edge furnace coil.
Immediately setelah tapping previous heat, condition lining material perlu diinspeksi dan kemudian scrap charging mulai. With start scrap charging, heat cycle starts. Quality charge materials, sequence charging memiliki substantial influence pada heat cycle.
As soon first lot scrap charged di furnace, power switched on dan current mulai flowing at high rate dan comparatively low voltage melalui induction coils furnace, producing induced magnetic field di central space coils di mana crucible located. Induced magnetic fluxes generated throughout available charge di crucible. As magnetic fluxes generate through scrap dan complete circuit, mereka generate dan induce eddy current di scrap. This induced eddy current, as it flows through highly resistive bath scrap, generates tremendous heat dan melting starts. It is apparent melting rate depends primarily on two things namely (i) density magnetic fluxes, dan (ii) compactness charge. Denser charge dan occupying more space di furnace, it reduces melting time dan hence energy consumption.
Heating scrap starts as soon sufficient charge material di furnace untuk enable power applied. Goal adalah to get energy into charge as quickly dan efficiently as possible. Power supply able to deliver maximum power throughout heat cycle, always achieves best melt rate. As charge goes through melting process, voltage applied to coil diizinkan untuk increase. This increase gives two advantages namely (i) it ensures maximum kilowatts continuously applied to coil, dan (ii) high coil voltage means voltage induced into charge higher dan hence contact heating charge lebih efficient. Typically, this results in 10 % improvement melting rate compared to power supply where power draw drops as charge passes through melting process.
Di medium frequency furnace, heat developed mainly di outer rim metal di charge but carried quickly ke centre by conduction. Soon pool liquid metal formed di bottom causing charge sink. Melting material settles together, dan furnace dapat di-recharge dengan more material. Di medium frequency furnaces, material tidak charged into liquid bath, but onto still solid material.
At this point, additional charging dilakukan gradually. Eddy current, generated di charge, has other uses. It imparts molten effect pada liquid steel, which thereby stirred dan mixed dan heated more homogeneously. This stirring effect inversely proportional to furnace frequency. Melting continues till around one half furnace volume filled with liquid steel. At this point sample taken for analysis dan furnace deslagged di slag pot by tilting. Slags generally developed di medium frequency coreless furnaces are not fluid dan quite heavy dan sticky dan often dry dan in form dross. During removal slag, power to be off untuk ensure all slag floats to surface dan can be removed. Longer power off greater effect pada overall furnace utilization.
Based on analysis results, requirement further charge scrap, sponge iron dan carburizer determined dan charging continued. In case bath develops convex surface, power input decreased temporarily to flatten convexity dan reduce circulation rate.
Sponge iron dapat added directly into liquid metal when stirring action accelerates transfer heat to it dan promotes melting. Care required to have enough molten pool before adding sponge iron.
When sponge iron charged di furnace, continuous removal slag required untuk smoothening melting operation. This because slag gets solidifies on top liquid bath dan hinders further melting sponge iron. Continuous removal slag carried out by scooping slag out furnace. Removal slag generally facilitated by use de-slagging spoons fitted with long steel bars. These spoons specially made for purpose. Slag removal with spoon possible since slag thick at this stage dan viscosity high. Manual slag removal adalah hard dan unpleasant job.
Manual removal slag dapat enhanced by using slag coagulant. Slag coagulant exfoliates to tie slag pieces together so they can be lifted off. If slag coagulants used to aid removal slag, their use to be strictly controlled untuk prevent chemical attack pada furnace lining material.
Slag volumes dapat reduced by selecting clean dan proper charge materials dan with sponge iron having higher percentage total iron. Enhancing melting rate juga reduces slag formation.
In case higher amount sponge iron di charge, ada need for carbon (anthracite coal atau petroleum coke) addition ke bath untuk removal oxygen. Oxygen present in sponge iron is in form FeO, which reacts vigorously with carbon di liquid bath dan improves heat transfer, slag-metal contact dan homogeneity bath.
Irrespective charging mode, sponge iron selalu charged after initial formation molten pool (i.e. hot heel) by melting steel scrap. Melting sponge iron greatly influenced by factors like carbon content liquid bath dan degree metallization sponge iron. Carbon content liquid bath reacts with unreduced iron oxide content sponge iron giving evolution CO dan CO2 gases dari liquid bath i.e. carbon boil takes place, resulting subsequent removal hydrogen dan nitrogen gases, ultimately producing clean steel. Carbon boil occurs at slag metal interface by reaction 3 FeO + 2C = 3 Fe + CO + CO2.
Carbon content liquid bath to be kept at proper level untuk maintain appropriate carbon boil during melting period. Amount carbon required (C, in kg) to reduce FeO content sponge iron given by equation C = 1.67 [100 – % M–{(% Slag /100) x % Fe}]. Here, M adalah degree metallization dan Fe adalah amount iron in slag.
Making the Heat Ready, Tapping, and Emptying Furnace
When liquid filling level reaches around upper edge coil, i.e. heat about to be completed, bath analysis sample dan bath temperature taken with help dip probes. For this activity power kept under hold. Immediately after temperature dip dan analysis sample taken, holding power restored to furnace. For sake accuracy dan speed, spectrographic analysis usually done.
Based on analysis results trimming additions carried out in baths untuk adjustment bath analysis. Trimming addition material melted, dan bath temperature brought up to temperature 80 deg C to 100 deg C below tapping temperature. Carburizer used for trimming needs small-grained to increase surface area as this ensures it goes into solution quickly.
When tapping ladle ready, furnace skimmed dan brought up to tapping temperature. In case medium frequency furnaces, 2 to 5 minutes needed for this activity. Tapping temperature decided taking into account, chilling effect ferro-alloy addition. Before tapping small amount ferro-alloys charged di furnace so as to avoid any boiling action during tapping.
In teeming ladle, required amount ferro-alloys dan carburizer (if required) put in ladle bottom dan metal tapped. During tapping, faster furnace emptied better it is. Time taken untuk emptying furnace affects furnace utilization.
Precautions Required and Safety Issues
Smelting process always associated with dangers due to molten material which cannot always be accurately estimated in advance. Often said known dangers are no dangers, or at least dangers which can be anticipated and counteracted. Important safety related issues during steelmaking induction furnaces are due to ejection molten metal in form splashes, small dan large drops, heat radiation dari melting bath dan water vapour explosions. These occurrences explained here.
Metal splashes with relatively low volume melt created when very small metal parts come into contact with melting bath dan ejected dari melt. If parts also wet atau damp, this leads to ejection small dan large drops. Operator on operating floor exposed to great deal heat. If operator not using proper protective equipment (PPE), this can lead to burns skin dan damage eyes.
Water vapour explosions always occur when liquids get under surface bath. In extreme cases, 1 cc water penetrating deep below surface can expand in moment to 1,600 times original volume. Water can get into melting bath during melting process from materials charged atau by damp atau wet tools.
When operating induction furnace, can happen ramming mix has suffered damage, dan melt has been moved forward up to coil. If this condition leads to blockage windings dan release water, water can also penetrate under melt, resulting in sudden upward ejection melt. This can cause powerful water vapour explosion causing melt thrown out onto furnace platform.
Important precautions required dan safety issues described below.
- Neatness dan tidiness workplace yang berarti furnace platform to be tidy at all times, with necessary tools ready to hand in proper places. Any other materials atau objects lying around required to be removed without delay.
- Adequate lighting at workplace ensures irregularities atau problems on furnace platform can be recognized dan rectified in time.
- Damage to equipment, operating switches, electrical dan hydraulic lines noted in log book dan reported to maintenance so repairs can be carried out. Indicating lights are safety devices, dan need to be tested in planned intervals.
- Condition crucible required to be inspected visually after every emptying atau every tapping. Possible cracks in crucible wall indicated by dark traces, which can then be inspected more closely.
- Materials to be charged inspected when being prepared. Pipes, tubes atau hollow components sorted out by hand, dan checked to ensure they do not hold any water since it can lead to water vapour explosions.
- Visitors atau personnel from other areas made aware of dangers dan they to be told to remain at safe distance.
- Minimum PPEs required by personnel at furnace operating floor are safety helmet, safety shoes, long trousers, cotton clothes, dan protective goggles with side protection.
- Emergency outlet channel must be kept dry dan clean at all times.
- Furnace body inspected once every week, dan cleaned every month of dust, small particles scrap dan other impurities.
- Any oil leaked out picked up dan spot covered with sand. Leak located dan repaired.
- Two emergency escape routes available from furnace platform in event accidents. These routes kept clear at all times, dan not blocked even for short periods.
- When working with metal tools in melting bath, dan with furnace switched on, tools earthed, atau operator at least wear dry leather gloves. Such work only carried out with furnace switched off. Tools warmed up over bath before immersion, to remove any damp atau humidity.
- Formation bridges avoided to prevent unforeseen breakthrough molten material to outside. If bridge formed, furnace switched off dan tilted, so contact with melt can be made using thin handspike. In some cases, bridge can be melted with furnace at low power dan tilted position dan furnace then recharged with more material through this opening in basic position, dan then fully melted.
- In event power failure when furnace contains full melt, dan not known how long it will take to correct problem, further procedure must be established. Two options – either to allow melt to solidify, atau to empty crucible.
- Electrical insulation live components against earth measured with aid earthing relay. If melt at earth potential approaches coil, resistance going to fall, dan system switched off.
- If work carried out with furnace in tilted position, furnace required to be secured against tipping. Furnace also secured when pushing out crucible.
Condition crucible needed to be inspected visually, dan remaining wall thickness determined with aid measuring devices. Assessment average remaining wall thickness can be made from frequency display.



