Memahami Inklusi pada Baja: Penyebab, Jenis, dan Mitigasi dalam Pembuatan Baja Sekunder
Inklusi pada Baja dan Pembuatan Baja Sekunder
Inklusi non-logam (selanjutnya disebut “inklusi”) adalah senyawa kimia yang terdiri dari setidaknya satu komponen non-logam, seperti sulfur atau oksigen. Pada baja, inklusi merupakan fase yang tidak diinginkan namun sebagian besar tidak dapat dihindari, yang disebabkan oleh konten agen oksidasi dalam baja cair akibat bahan baku atau yang diperkenalkan selama proses pembuatan baja. Inklusi terbentuk dalam berbagai jenis tergantung pada kondisi termodinamik yang menguntungkan dalam hampir semua praktik pengolahan yang melibatkan baja cair.
Efek berbahaya inklusi sangat tergantung pada komposisi kimia, fraksi volume, dispersi, dan morfologinya. Biasanya, inklusi besar dan tidak dapat dipecah dengan titik leleh tinggi adalah yang paling tidak diinginkan. Namun, dibandingkan dengan inklusi tersebut, inklusi kecil yang dapat dipecah atau yang memiliki titik leleh lebih rendah lebih disukai. Alasan preferensi ini adalah inklusi yang memiliki titik leleh lebih rendah atau dapat dipecah cenderung berubah bentuk, hancur menjadi inklusi yang lebih kecil, atau hilang dalam proses forming panas atau dingin berikutnya (efek proses forming dan rasio pengurangan) atau perawatan panas yang dapat dimiliki baja setelah pencetakan berkelanjutan dan proses pengereutan.
Inklusi Utama dalam Pembuatan Baja
Inklusi utama dalam pembuatan baja adalah oksida dan sulfida. Mereka terbentuk sebagai hasil dari proses pembuatan baja dan oleh karena itu merupakan bagian integral dari baja. Sementara oksida biasanya dianggap berbahaya, sulfida memainkan peran yang rumit dalam menentukan sifat baja seperti kemampuan mesin.
Selain beberapa aplikasi di mana inklusi diharapkan, seperti sulfida untuk meningkatkan kemampuan mesin, mereka biasanya merusak properti mekanis dan kualitas permukaan produk baja dan dapat menyebabkan penutupan nozel serta gangguan proses pembuatan dan forming baja. Dipercaya luas bahwa karena kehadiran inklusi sulfida dan oksida, beberapa properti mekanis baja seperti duktilitas, kekerasan, anisotropi, dan keformabilan dapat terpengaruh secara negatif. Sisa inklusi di dalam matriks baja merusak properti mekanis dan mengakibatkan kegagalan materi.
Persyaratan Kualitas Baja Cetak Berkelanjutan
Persyaratan kualitas yang diminta untuk produk baja cetak berkelanjutan semakin ketat dalam beberapa tahun terakhir untuk memenuhi permintaan pelanggan berdasarkan kebutuhan untuk meningkatkan produktivitas dan efisiensi melalui produksi produk yang bebas cacat serta peningkatan kinerja proses.
Keberadaan inklusi dalam baja cair secara umum adalah salah satu faktor utama yang menyebabkan cacat kualitas yang disebabkan oleh pembuatan baja, dan mereka tidak hanya langsung menyebabkan cacat produk tetapi juga menyumbat nozel, sehingga menyebabkan abnormalitas operasional seperti drift baja cair dalam cetakan dan tangkapan serbuk, sehingga secara tidak langsung juga menyebabkan cacat produk.
“Baja dengan kebersihan tinggi” tidak dapat diekspresikan secara sederhana karena persyaratan karakteristik kualitas bervariasi tergantung pada penggunaannya, dan oleh karena itu, ukuran inklusi yang dapat diterima, komposisi, dan jumlahnya juga bervariasi tergantung pada penggunaan baja tersebut. Istilah “baja bersih” digunakan dengan hati-hati. Ini disebabkan oleh (i) permintaan kebersihan yang bervariasi untuk baja untuk aplikasi yang berbeda, (ii) kebersihan yang bervariasi dalam baja yang dihasilkan dalam operasi yang berbeda, dan (iii) pemahaman normal tentang kata “baja bersih”, yang beberapa orang secara harfiah mengartikan sebagai kehadiran inklusi dalam baja.
Definisi “bersih” tidak mutlak, tetapi tergantung pada proses produksi baja individual dan pengguna dalam layanan produk akhir. Istilah “baja bersih” oleh karena itu bervariasi tergantung pada produsen baja dan aplikasi baja. Karena sifat yang bervariasi dari istilah “baja bersih”, kadang-kadang disarankan untuk berbicara lebih akurat tentang (i) baja murni tinggi sebagai baja dalam kasus tingkat solut yang rendah (sulfur, fosfor, nitrogen, oksigen, dan hidrogen) dan (ii) baja residu rendah sebagai baja dengan tingkat impurity yang rendah (tembaga, seng, seng, nikel, dan kromium untuk menyebut beberapa) yang sebagian besar berasal dari bekas logam.
Implikasi Kebersihan Baja
Kebersihan baja memiliki implikasi baik dari sudut pandang operasional maupun kinerja produk. Istilah “baja bersih” biasanya digunakan untuk menggambarkan baja yang memiliki (i) tingkat elemen solut yang rendah, (ii) tingkat elemen residu yang dikontrol, dan (iii) frekuensi rendah oksida yang diciptakan selama pembuatan baja, metalurgi timah cetakan, pencetakan, dan penggerusan.
Baja bersih adalah baja dengan freksi cacat produk yang rendah yang dapat dikorelasikan dengan inklusi oksida. Selain itu, baja bersih semakin dipahami sebagai baja di mana komposisi berada dalam pengendalian yang ketat dari elemen pelingkapan untuk meningkatkan properti produk dan konsistensi properti. Ada satu konstanta dalam produksi baja murni tinggi, residu rendah, dan baja bersih, yaitu dorongan terus-menerus untuk mengurangi elemen solut dan residu dalam baja serta mengontrol frekuensi, distribusi, dan ukuran inklusi.
Penilaian Kebersihan Baja
Penilaian kebersihan dalam baja memiliki masalah. Hanya ada sedikit inklusi besar (makro), yang sulit terdeteksi karena jumlahnya sedikit. Sebaliknya, jumlah inklusi sangat kecil (mikro) hampir tak terhitung jumlahnya dan ukurannya membuatnya hampir tidak dapat terdeteksi. Tampaknya 5 mikrometer (0,005 mm) merupakan batas antara inklusi mikro yang dapat ditoleransi dan inklusi makro yang berpotensi berbahaya. Inklusi besar yang jarang terjadi ini merupakan masalah kualitas utama untuk pabrik baja dalam produksi baja bersih.
Baja bersih, selain mengurangi inklusi oksida dan sulfida, serta mengontrol komposisi dan morfologinya, memerlukan penurunan impurity residu lainnya seperti konten fosfor, hidrogen, dan nitrogen serta elemen jejak lainnya dalam baja. Kadang-kadang konsep baja bersih diargumen sebagai konsep yang dapat dipertanyakan. Ini karena istilah baja bersih bersifat relatif, dan benar untuk mengatakan bahwa “kebersihan baja, seperti keindahan, sangat tergantung pada mata yang melihatnya”. Lebih jauh, menurut argumen tersebut, konsep ini memberikan kesan bahwa baja dengan jumlah inklusi lebih sedikit unggul dalam kinerja yang tidak selalu benar.
Tingkat Kebersihan untuk Setiap Jenis Baja
Ada berbagai jenis baja yang dihasilkan untuk tujuan yang berbeda. Tingkat kebersihan baja untuk setiap tujuan bergantung pada jumlah inklusi, morfologi, komposisi, dan distribusi ukuran setiap jenis baja. Misalnya, pada baja mesin bebas atau baja resulfurisasi, desainnya bukan untuk menghapus inklusi sepenuhnya tetapi untuk memodifikasinya untuk meningkatkan kemampuan mesin. Oleh karena itu, pendapat yang seimbang tentang tingkat inklusi atau kebersihan yang dapat diizinkan untuk setiap jenis baja benar-benar sangat penting secara teknis dan ekonomi baik bagi pembuat baja maupun pengguna. Secara besar, baja bersih diperlukan untuk memenuhi spesifikasi dan persyaratan pelanggan untuk aplikasi terkait karakteristik inklusi.
Keberadaan Inklusi dalam Proses Pembuatan Baja
Keberadaan inklusi dalam baja tidak terpisah dari proses pembuatan baja. Keberadaan mereka sering dianggap berbahaya, tetapi kadang-kadang sama menguntungkan. Baik efeknya apapun, keberadaan mereka dalam baja adalah bagian dari proses pembuatan baja dan harus dimanfaatkan untuk keuntungan properti baja akhir.
Komposisi kimia inklusi dan fraksi volumenya ditentukan oleh manajemen langkah-langkah yang terlibat dalam proses produksi baja yaitu (i) pembuatan baja primer, (ii) pembuatan baja sekunder, dan (iii) operasi pencetakan berkelanjutan. Oleh karena itu, populasi inklusi tergantung pada hubungan yang ada antara parameter operasional yang diterapkan dan fitur jenis baja yang dihasilkan.
Asal Usul dan Pengeliminasi Inklusi
Berdasarkan asal, inklusi dapat berupa partikel oksidasi, fragmen refraktori, penangkapan slag atas, dan produk reoksidasi dll. Berbagai metode diterapkan untuk menghapus inklusi, seperti pengacauan timah cetakan, pemurnian slag, operasi tundish, dan cetakan pencetakan berkelanjutan. Pengeliminasi inklusi dalam cetakan pencetakan berkelanjutan sulit karena baja cair menjadi padat dan inklusi memiliki kesempatan lebih kecil untuk mengapung keluar. Pengeliminasi inklusi dan distribusi akhir inklusi dalam produk baja sangat tergantung pada properti inklusi, transportasi inklusi dalam baja cair, dan interaksi antara inklusi dan cakungan yang mengereut. Oleh karena itu, pemahaman tentang penangkapan inklusi dan distribusi akhir mereka dalam produk baja penting untuk pengendalian kebersihan dan kualitas produk baja.
Fungsi Pembuatan Baja Sekunder
Salah satu fungsi pembuatan baja sekunder adalah menghapus inklusi yang dihasilkan melalui deoksidasi kolam baja selama proses. Secara dasar, setelah terintegrasi ke dalam baja cair, inklusi melewati tiga tahap untuk dapat dihapus. Tahap-tahap tersebut adalah (i) apung, (ii) pemisahan, dan (iii) pelarutan. Langkah pertama melibatkan transportasi inklusi ke antarmuka baja/slag dan selama tahap kedua, pemisahan, tegangan permukaan baja pecah, memungkinkan inklusi untuk menstabilkan di antarmuka baja/slag. Di tahap akhir, pelarutan, pengembalian inklusi ke kolam baja dieliminasi ketika inklusi sepenuhnya terintegrasi ke dalam slag. Jika dua tahap terakhir gagal terjadi, inklusi tunduk pada penangkapan kembali ke dalam kolam baja cair melalui penangkapan, tergantung pada pola aliran dalam timah cetakan atau tundish.
Studi menunjukkan bahwa fase pemisahan untuk inklusi padat terjadi sangat cepat. Dihitung bahwa, ketika diserapkan ke slag standar dalam pembuatan baja sekunder, inklusi padat membutuhkan waktu kurang dari 0,0007 detik untuk memecah tegangan permukaan baja setelah apung. Namun, membutuhkan waktu yang cukup lama hingga 7 detik untuk inklusi mencapai antarmuka baja/slag. Perbedaan waktu ini disebabkan oleh sudut kontak yang lebih kecil antara partikel cair dan baja cair. Sebaliknya, waktu pelarutan untuk inklusi cair dapat diabaikan karena mereka bercampur dalam slag. Oleh karena itu, tahap ketiga dalam pengeliminasi inklusi adalah yang paling mencolok untuk inklusi padat. Inklusi ini memiliki keacuan yang terbatas dalam slag dan oleh karena itu sensitif terhadap karakteristik fisika dan kimia, gradien suhu, dan volume slag yang bersangkutan. Sebagai hasilnya, perilaku pengeliminasi inklusi padat tunduk pada pengendalian oleh transfer massa, kinetika reaksi, dan interaksi kimia dengan slag. Pelarutan oleh karena itu menjadi tahap kontrol untuk pengeliminasi inklusi padat dan menganalisis faktor yang berperan selama fase ini sangat penting untuk menjelaskan kapasitas penyerapan slag terhadap inklusi.
Faktor yang Mempengaruhi Properti Inklusi
Dalam proses pembuatan baja sekunder, slag, baja, dan timah cetakan terlibat. Oleh karena itu, komposisi slag, baja, dan timah cetakan adalah faktor yang sangat penting untuk mencapai properti baja akhir yang diinginkan, dan mereka memiliki efek krusial terhadap komposisi kimia, fraksi volume, dispersi, dan morfologi inklusi. Beberapa faktor terpenting yang dapat mempengaruhi properti fisiko-kimia inklusi ditunjukkan pada Gambar 1.
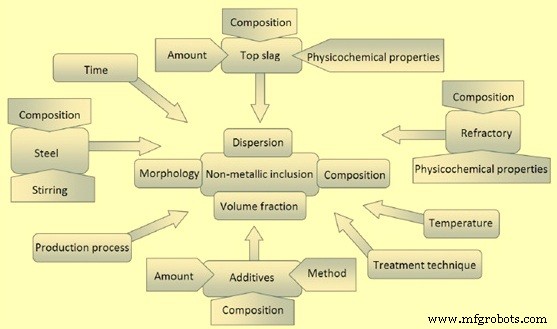
Gambar 1 Faktor yang mempengaruhi berbagai karakteristik inklusi selama pembuatan baja
Evolusi populasi inklusi seiring waktu selama perawatan timah cetakan dapat kompleks. Dengan mengingat bahwa efektivitas pengeliminasi inklusi melalui koagulasi, pelekatkan gelembung, dan tangkapan antarmuka sangat tergantung pada komposisi, fase, dan morfologi populasi inklusi yang dikembangkan selama praktik perawatan timah cetakan, jelas bahwa ada periode waktu selama perawatan timah cetakan di mana perawatan pencucian dan apung lebih efektif daripada yang lain. Kemampuan untuk mengembangkan strategi perawatan timah cetakan untuk mengambil manfaat dari waktu perawatan yang disukai ini di mana laju kasar dan pengeliminasi inklusi paling cepat pada akhirnya tergantung pada kebersihan penambahan pasca-perawatan apung, pengendalian reoksidasi, dan penangkapan slag selama pengacauan, serta efektivitas perlindungan reoksidasi selama transfer baja.
Proses Perawatan Timah Cetakan
Proses perawatan timah cetakan adalah proses kunci untuk produksi baja dengan konten inklusi rendah dan komposisi serta morfologi inklusi yang tidak merusak produk atau proses manufakturnya. Namun, proses perawatan timah cetakan juga berfungsi untuk beberapa fungsi lain yang kadang-kadang dapat bertentangan dengan produksi baja bersih. Langkah-langkah perawatan timah cetakan yang paling umum mencakup deoksidasi baja dan slag, desulfurisasi baja, pelingkapan baja, penyesuaian suhu baja untuk transfer ke mesin pencetakan berkelanjutan, kontrol gas terlarut seperti nitrogen dan hidrogen, modifikasi inklusi, dan pengeliminasi inklusi, seperti yang ditunjukkan pada Gambar 2.
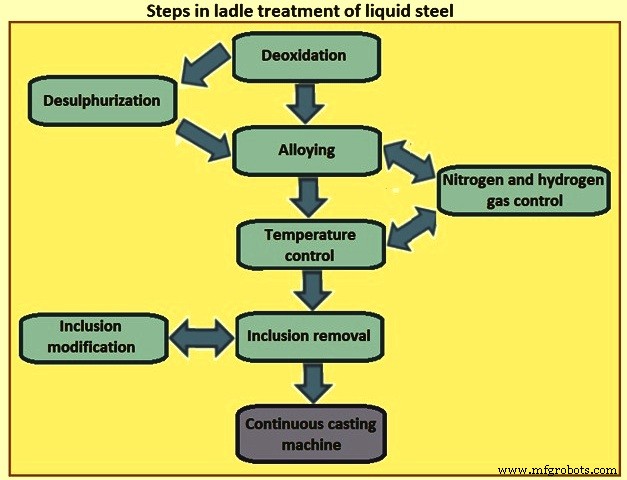
Gambar 2 Langkah-langkah perawatan timah cetakan pada baja cair
Jenis praktik deoksidasi yang digunakan dalam proses pembuatan baja memainkan peran penting dalam jenis inklusi yang terbentuk selama perawatan timah cetakan. Untuk banyak produk batang dan struktural, baja di-deoksidasi dengan silikon dan mangan (Si-Mn killed) sementara untuk lembar, plat, dan produk batang khusus, baja di-deoksidasi dengan aluminium (Al killed). Beberapa baja yang dibunuh aluminium juga diperlakukan dengan kalsium untuk memodifikasi inklusi alumina dan inklusi yang mengandung sulfur untuk meningkatkan pencetakan baja dan properti mekanis produk. Inklusi yang berkembang selama perawatan timah cetakan dapat sepenuhnya padat, sepenuhnya cair, atau campuran padat dan cair.
Teknologi Pembuatan Baja Sekunder
Teknologi pembuatan baja sekunder seperti metalurgi timah cetakan dan pengosongan vakum secara signifikan mengontrol inklusi dalam baja. Penggunaan metalurgi timah cetakan untuk reaksi slag-logam yang dikontrol, pelingkapan mikro, dan kontrol bentuk inklusi telah menghasilkan peningkatan besar dalam proses pembuatan baja. Peningkatan lainnya yang dicapai dalam pembuatan baja bersih saat ini meliputi praktik deoksidasi yang ditingkatkan, pengacauan, pengosongan vakum, dan pencairan elektrolitik slag. Juga, prosedur penuangan yang lebih efektif dan ketat serta penggunaan penuangan lereng dengan lapisan penuangan yang efektif telah sangat berkontribusi pada pengurangan reoksidasi, dan oleh karena itu secara signifikan mengurangi inklusi oksida dalam baja.
Biasanya setelah menyelesaikan proses pembuatan baja sekunder karena kurangnya pengacauan slag-baja yang cukup dan dengan kemungkinan kecil untuk menambahkan bahan tambahan apapun, tidak mudah untuk melakukan perubahan pada sistem dan oleh karena itu morfologi, fraksi volume, komposisi, dan dispersi inklusi non-logam pada akhir proses pembuatan baja sekunder tidak dapat diubah dengan mudah. Namun, ada efek kecil yang mungkin dari serbuk cetakan dalam cetakan dan lapisan tundish selama proses pencetakan berkelanjutan dan pengereutan. Proses deoksidasi yang digunakan dalam praktik pembuatan baja sekunder dijelaskan di bawah ini.
Proses deoksidasi Si-Mn – Kombinasi deoksidator (siliko-mangan, ferro-silikon, dan ferro-mangan) biasanya digunakan untuk hasil yang ditingkatkan. Deoksidasi parsial biasanya digunakan selama proses peleburan dan proses deoksidasi akhir dicapai dalam timah cetakan. Praktik ini mempromosikan pembentukan produk deoksidasi dengan titik leleh rendah yang mudah dihapus dari baja cair. Deoksidasi Si-Mn-Si (silikon-mangan) sering membentuk inklusi silika padat dan silikat manganese cair. Ada rasio kritis [%Si] / [%Mn] pada suhu tertentu yang mempengaruhi jenis produk deoksidasi yang terbentuk seperti yang ditunjukkan pada Gambar 3. Untuk komposisi di sisi kiri kurva pada Gambar 3, silika padat cenderung terbentuk sedangkan silikat manganese cair cenderung terbentuk di sisi kanan kurva di mana konten manganese lebih tinggi. Reaksi kesetimbangan reaksi deoksidasi Si-Mn diberikan oleh persamaan [Si] + 2MnO = 2[Mn] + SiO2.
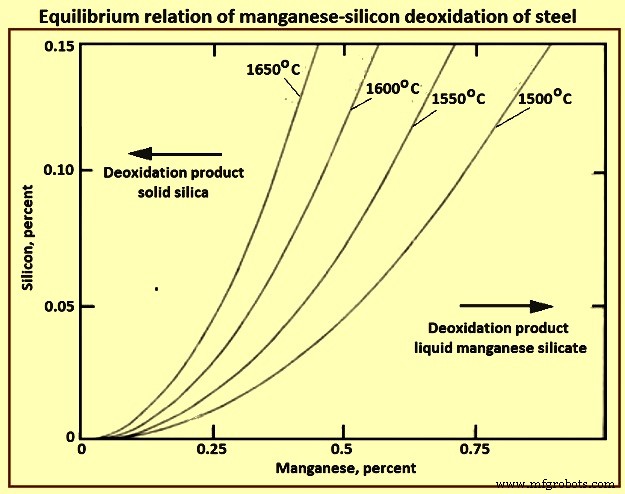
Gambar 3 Hubungan kesetimbangan deoksidasi silikon-mangan pada baja
Oleh karena itu, penurunan rasio Si / Mn menghasilkan inklusi silikat manganese cair. Inklusi silikat manganese cair lebih seperti kaca dan plastik dalam deformasi ketika digerus panas. Namun, indeks plastisitas inklusi jenis ini menurun dan menjadi lebih rapuh ketika digerus dingin. Kombinasi silikon-mangan, dan aluminium digunakan untuk deoksidasi, mangan dan silikon dimasukkan dalam bentuk ferroaliasi selama proses peleburan dan aluminium digunakan dalam timah cetakan untuk deoksidasi akhir. Inklusi dalam sistem ini terutama terdiri dari alumina, silika, dan mullite ketika konten manganese rendah. Namun, silikat manganese cair terbentuk dengan peningkatan suhu ketika konten manganese pada baja tinggi. Salah satu studi menunjukkan bahwa, untuk membentuk inklusi cair pada suhu pembuatan baja, area komposisi (untuk garis L1 dan L2, dan garis ketiga yang mewakili 40 % alumina maksimum) terbatas oleh rasio SiO2 / MnO 17-1,9 dengan rasio Si / Mn masing-masing 0,47-1,7 dalam konten inklusi (Gambar 4).
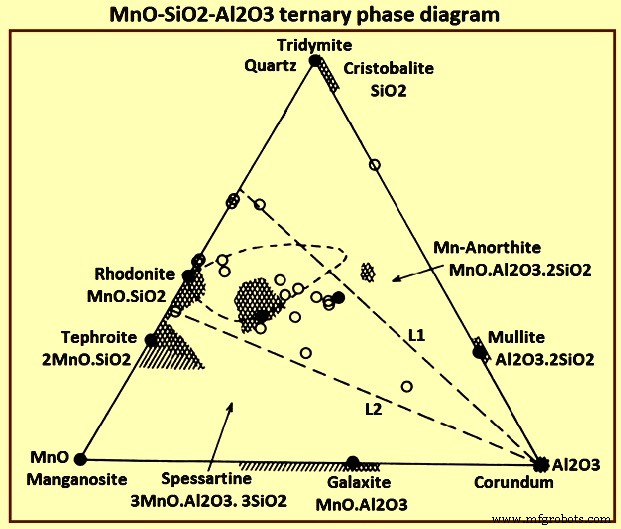
Gambar 4 Diagram fase ternari MnO-SiO2-Al2O3
Deoksidasi aluminium – Aluminium adalah salah satu deoksidator paling efektif yang digunakan dalam pembuatan baja. Baja yang di-deoksidasi dengan aluminium biasanya mengandung inklusi alumina seperti korundum. Inklusi alumina padat dilaporkan menyebabkan penutupan nozel selama pencetakan berkelanjutan baja cair. Mereka lebih merusak dan tidak diinginkan dalam baja. Inklusi alumina memiliki suhu leleh tinggi dan tetap padat pada suhu pembuatan baja. Selain itu, inklusi alumina keras dan baik tidak berubah bentuk atau berubah bentuk dengan cara rapuh ketika digerus. Reaksi kesetimbangan deoksidasi aluminium adalah 2[Al] + 3[O] = Al2O3. Batang aluminium biasanya ditambahkan ke dalam baja cair untuk deoksidasi.
Perawatan kalsium pada baja – Kalsium memiliki afinitas yang kuat terhadap oksigen dan oleh karena itu dapat digunakan sebagai deoksidator. Namun, penggunaan kalsium sebagai deoksidator dikesampingkan oleh titik didih rendahnya 1.439 derajat C, keacuan kalsium yang terbatas (0,032 %) dalam baja pada 1.600 derajat C, dan tekanan uap tinggi 0,183 MPa pada 1.600 derajat C. Properti-properti ini membuat sulit dan tidak ekonomis untuk menggunakan kalsium sebagai deoksidator. Namun, kombinasi Ca dan Al atau Si / Mn deoksidasi membentuk inklusi primer yang dimodifikasi dengan aktivitas dan suhu leleh yang lebih rendah. Untuk alasan ini, dalam praktik pembuatan baja biasanya kalsium ditambahkan ke baja lebih sebagai modifikasi inklusi daripada deoksidator. Mayoritas jenis baja diperlakukan dengan kalsium menggunakan campuran Ca-Si atau Ca-Fe(Ni) tergantung pada spesifikasi aloi. Biasanya perawatan ini dilakukan secara efektif setelah penambahan trim dan pencucian argon. Kawat kawat Ca-Si biasanya disuntikkan ke dalam baja cair setelah proses deoksidasi aluminium. Gambar 5 menunjukkan skematis modifikasi inklusi oleh kalsium dengan perawatan kalsium pada baja.
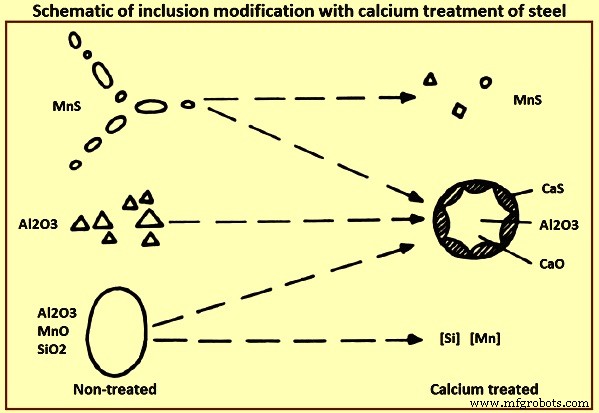
Gambar 5 Skematis modifikasi inklusi dengan perawatan kalsium pada baja
Setelah perawatan kalsium yang efektif, semua inklusi oksida biasanya mengandung sejumlah kalsium. Modifikasi efektif inklusi oksida dalam baja tergantung pada konten aluminium dan oksigen yang terlarut dalam baja cair sebelum perawatan kalsium. Untuk modifikasi inklusi yang penting, batas bawah kalsium 15 ppm (part per million) hingga 20 ppm diperlukan. Inklusi kalsium alumina terbentuk dengan rasio CaO-Al2O3 12:7, dan titik leleh rendah 1.455 derajat C dari kalsium alumina. Inklusi ini berada dalam keadaan cair pada suhu pembuatan baja. Kalsium alumina 12CaO.7Al2O3, 3CaO.Al2O3, dan CaO.Al2O3 berada dalam keadaan cair, sedangkan CaO.2Al2O3 dan CaO.6Al2O3 padat pada suhu pembuatan baja.
Efek umum perawatan kalsium pada modifikasi inklusi diringkas sebagai (i) sulfida manganese berkurang jumlah dan ukurannya, dan mereka ditransformasi menjadi sulfida Ca-Mn dengan properti yang bervariasi, (ii) oksida aluminium, yang biasanya keras, bersegi, dan sering muncul dalam klaster berkurang jumlah atau sepenuhnya dihilangkan dan diganti dengan inklusi kompleks CaO-Al2O3 atau CaO-Al2O3-SiO2, (iii) silikat dihilangkan dan diganti oleh inklusi CaO-Al2O3-SiO2, dan (iv) inklusi globular kompleks CaO-Al2O3-SiO2 terbentuk, sering dikelilingi oleh tepi sulfida.
Modifikasi sulfida dengan penambahan kalsium – Sulfur memiliki keacuan yang hampir tak terbatas dalam baja cair. Namun, keacuan sulfur dalam baja padat mendekati nol. Selama pengereutan, sulfida menyendok dalam berbagai bentuk pada batas butir menghasilkan cacat khas baja. Afinitas kimia kalsium terhadap oksigen lebih tinggi dari pada sulfur. Diperkirakan agar kalsium bereaksi dengan sulfur, aktivitas sulfur harus sekitar 19 kali lebih tinggi dari aktivitas oksigen dalam baja, kondisi yang sulit dicapai. Oleh karena itu, tujuan memperkenalkan kalsium untuk modifikasi sulfur adalah untuk mengubah mekanisme pelepasan sulfur dengan cara sehingga sulfur terikat atau menyendok di sekitar oksida yang mengandung kalsium dan tidak menyetor pada batas butir sebagai sulfida bebas selama pengereutan. Pada baja yang diperlakukan bebas kalsium, sulfur menyendok sebagai partikel kecil MnS dalam cairan terakhir yang membeku. Partikel MnS berubah bentuk menjadi tali ketika digerus panas. Namun, inklusi sulfida yang mengandung kalsium memiliki bentuk globular yang tidak berubah bentuk selama penggerusan panas.
Tingkat Modifikasi Inklusi dalam Baja
Tingkat modifikasi inklusi dalam baja adalah fitur penting dalam pembuatan baja sekunder melalui perawatan kalsium. Bagian kalsium yang ditambahkan ke cairan mengalami reaksi dan tetap dalam cairan sebagai kalsium yang terlarut dalam bentuk inklusi atau pergi ke slag sebagai konstituen slag. Sisa melarikan diri dari sistem dalam bentuk uap. Penting agar kalsium yang ditambahkan dikonsumsi oleh baja cair sejauh mungkin untuk membuat suntikan kalsium efisien dan hemat biaya. Dalam hal ini, studi pemulihan kalsium adalah faktor penting untuk optimasi proses.
Properti baja meningkat dengan perawatan kalsium pada baja cair. Peningkatan properti meliputi (i) peningkatan properti mekanis terutama pada arah melintasi dan melalui ketebalan dengan memodifikasi MnS menjadi (Ca-Mn)S atau CaS globular yang tidak berubah bentuk, (ii) peningkatan kemampuan mesin baja pada pemotongan tinggi dengan membentuk film pelindung pada permukaan alat yang memperpanjang umur alat karbida, (iii) peningkatan kualitas permukaan dan kemampuan poles, (iv) meminimalkan retakan lamelar dalam struktur las yang dibatasi besar dan kerentanan baja terhadap retakan panas ulang seperti di zona terpengaruh panas las, dan (iv) peningkatan pencetakan baja dengan mencegah atau meminimalkan penutupan nozel.
Inklusi juga dapat ada sebagai satu fase atau sebagai inklusi multifase. Biasanya, inklusi cair cenderung lebih sedikit menyebabkan penutupan dibandingkan inklusi padat selama proses pencetakan berkelanjutan. Namun, kecenderungan inklusi untuk mengagregat dan menyumbat sangat tergantung pada energi antarmuka dan sudut basah antara sistem inklusi-logam-gas-refraktori tertentu.
Operasi Pabrik Baja Terpadu
Selama operasi di pabrik baja terpadu, sulfur dapat dihilangkan oleh pra-pemrosesan logam panas sementara aktivitas oksigen rendah. Sebagai hasilnya, ada kurang kebutuhan untuk penghapusan sulfur selama perawatan timah cetakan dalam proses pembuatan baja terpadu. Dalam pembuatan baja listrik, namun, penghapusan sulfur harus dilakukan selama perawatan timah cetakan setelah baja dan slag sepenuhnya di-deoksidasi. Penghapusan sulfur ini biasanya memerlukan praktik deoksidasi yang lebih agresif dan pengacauan kuat untuk mencapai tingkat sulfur rendah dalam baja. Persyaratan proses untuk desulfurisasi dalam timah cetakan dapat mempengaruhi komposisi dan morfologi inklusi yang terbentuk dalam proses. Misalnya, inklusi spinel Al2MgO4 dengan mudah terbentuk dalam baja yang dibunuh aluminium yang diberlakukan perawatan desulfurisasi kuat, sedangkan inklusi alumina (Al2O3) lebih umum dalam baja yang tidak diberlakukan perawatan deoksidasi dan desulfurisasi yang kuat.
Laju agregasi inklusi, apung, tangkapan, dan retensi dalam lapisan slag adalah fungsi kuat dari komposisi, morfologi, dan fase (padat atau cair) dari populasi inklusi dalam timah cetakan. Sementara inklusi cair dengan mudah larut dalam slag setelah mereka melewati antarmuka slag-logam, mereka juga cenderung lebih sedikit untuk mengagregat, apung, dan pergi ke lapisan slag dibandingkan inklusi padat saat dalam kolam baja. Perilaku ini, secara umum, mengarah pada laju kasar dan apung yang lebih rendah untuk inklusi cair dibandingkan inklusi padat dan, oleh karena itu, laju pengeliminasi inklusi secara keseluruhan yang lebih rendah untuk inklusi cair dibandingkan inklusi padat.
Pembentukan Inklusi Selama Deoksidasi
Agar baja cair dapat dicetak dalam mesin pencetakan berkelanjutan, oksigen yang terlarut dalam baja cair harus cukup dikurangi untuk menghindari evolusi gas CO (karbon monoksida) selama pengereutan. Elemen paling umum yang digunakan dalam deoksidasi baja adalah mangan, silikon, aluminium, dan kalsium. Praktik deoksidasi kompleks dapat digunakan yang menggabungkan deoksidan ini. Dalam beberapa kasus, titan, zirkonium, dan logam langka juga dapat digunakan untuk deoksidasi.
Keseimbangan antara berbagai penambahan deoksidan dan oksigen dalam baja juga dapat dihitung untuk berbagai elemen dan dalam berbagai konsentrasi dan suhu menggunakan perangkat lunak termodinamik. Perangkat lunak ini mampu menghitung kondisi keseimbangan untuk deoksidasi kompleks dan juga dapat memperhitungkan interaksi atom solur orde tinggi dalam baja yang mengarah pada keacuan oksigen retrograd yang diamati dengan deoksidan kuat. Seperti yang ditunjukkan pada Gambar 6, membutuhkan waktu untuk mendekati konsentrasi keseimbangan dalam komposisi baja keseluruhan karena membutuhkan waktu untuk inklusi mengagregat dan apung dari baja. Konten oksigen baja dapat bervariasi secara luas sebelum deoksidasi. Tingkat oksigen BOF (tanur oksigen dasar) dan EAF (tanur samar listrik) pada saat tapping tanur dapat bervariasi dari 200 ppm hingga 800 ppm oksigen. Selain itu, deoksidasi parsial kadang-kadang dilakukan selama tapping menggunakan mangan, silikon dan / atau aluminium. Ketika deoksidan ditambahkan ke dalam baja cair, oksigen yang terlarut dalam baja bereaksi dengan penambahan deoksidan untuk membentuk oksida sesuai dengan persamaan xM (dalam baja) + yO (dalam baja) = MxOy (inklusi.
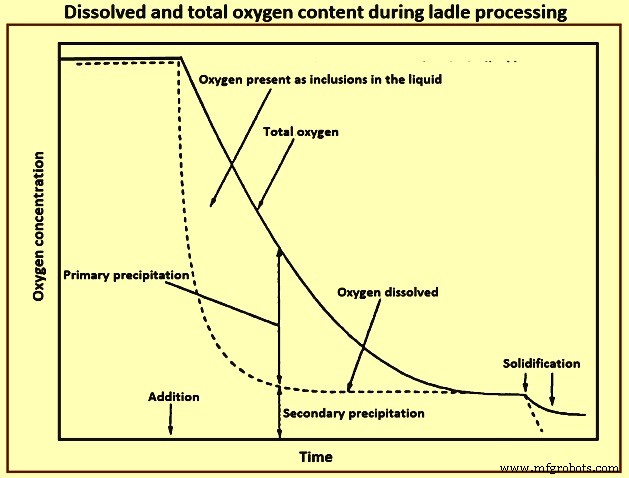
Gambar 6 Konten oksigen terlarut dan total selama pemrosesan timah cetakan
Nukleasi oksida dapat terjadi dengan nukleasi homogen, terutama (i) ketika tingkat supersaturasi logam dan oksigen yang terlarut tinggi, atau (ii) dapat terjadi dengan nukleasi heterogen pada inklusi yang terbentuk sebelumnya selama proses pembuatan baja, atau (iii) pada gelembung argon yang digunakan untuk mengacaukan timah cetakan atau (iv) pada dinding refraktori timah cetakan. Laju nukleasi dipengaruhi oleh tingkat supersaturasi dan energi antarmuka produk deoksidasi yang bersentuhan dengan baja. Rasio supersaturasi dan energi antarmuka antara baja dan oksida sama-sama mempengaruhi radius kritis untuk nukleasi, dan oleh karena itu mempengaruhi ukuran dan jumlah inklusi yang awalnya terbentuk pada awal deoksidasi.
Biasanya diterima bahwa nukleasi terjadi sangat cepat setelah penambahan awal deoksidan dan baik nukleasi homogen maupun heterogen dapat terjadi. Temukan bahwa ada hubungan yang kuat antara tingkat oksigen dan ukuran inklusi yang terbentuk dan bahwa tahap awal pembentukan inklusi dikontrol oleh difusi oksigen dalam baja cair.
Menarik untuk dicatat bahwa waktu yang diperlukan untuk mencapai komposisi seragam dalam timah cetakan yang diacau argon adalah dalam urutan menit, sementara waktu untuk nukleasi biasanya dalam urutan 0,1 detik atau kurang. Ini menyiratkan bahwa berbagai tingkat penambahan deoksidan dicampur dan menyebar dalam timah cetakan. Ini dapat mengarah pada pembentukan berbagai morfologi inklusi yang mungkin dalam kolam baja, tergantung pada konsentrasi deoksidan lokal dan tingkat supersaturasi oksigen yang ada di berbagai wilayah dalam timah cetakan.
Nukleasi dapat terus terjadi sampai supersaturasi tidak lagi ada. Pada titik ini, nukleasi lebih lanjut hanya dapat terjadi ketika suhu baja menurun, ketika elemen pelingkapan ditambahkan ke baja atau ketika oksigen diperkenalkan kembali ke dalam baja selama peristiwa reoksidasi. Dalam kondisi ini, tingkat supersaturasi biasanya jauh lebih rendah dan nukleasi heterogen oksida baru pada inklusi yang sudah ada biasanya lebih menguntungkan.
Evolusi Inklusi Setelah Deoksidasi
Kasarnya, agregasi, dan pengeliminasi inklusi – Setelah populasi inklusi dimulai, inklusi dapat tumbuh dengan berbagai mekanisme. Ukuran partikel rata-rata dari populasi inklusi dapat meningkat melalui Ostwald-ripening, nukleasi heterogen yang berlanjut pada inklusi yang sebelumnya dimulai, dan melalui agregasi partikel. Tabrakan partikel yang mengarah pada agregasi dapat terjadi oleh gerakan Brown, gerakan turbulen, gradien kecepatan, dan tabrakan Stokes. Jembatan rongga juga dapat mempromosikan daya tarik dan agregasi partikel non-basah. Gambar 7 menunjukkan mekanisme jembatan rongga agregasi partikel berdasarkan eksperimen laboratorium yang secara langsung mengukur gaya tarik antara oksida dalam baja cair.
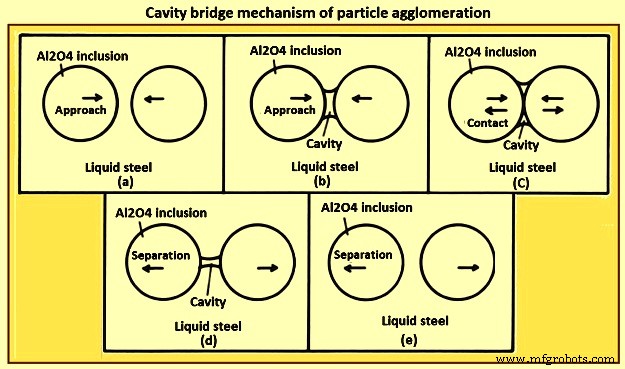
Gambar 7 Mekanisme jembatan rongga agregasi partikel
Ukuran inklusi dan densitas mereka mendorong pengeliminasi inklusi dari baja dengan apung. Hukum Stokes memberikan perkiraan kasar dari efek diameter inklusi dan densitas partikel pada laju apung. Laju apung sangat mendukung diameter inklusi yang besar dan densitas inklusi yang rendah relatif terhadap densitas baja cair.
Gelembung argon yang naik dari pengacauan argon juga mempromosikan pengeliminasi inklusi jika basah antara inklusi dan gelembung argon menguntungkan untuk pelekatan. Aliran fluida yang diinduksi oleh pengacauan argon atau pengacauan elektromagnetik juga dapat mempromosikan transportasi dan pengeliminasi inklusi ke lapisan slag atau ke dinding timah cetakan. Gambar 8 menunjukkan gambaran umum mekanisme ini untuk pertumbuhan dan pengeliminasi inklusi dari timah cetakan.
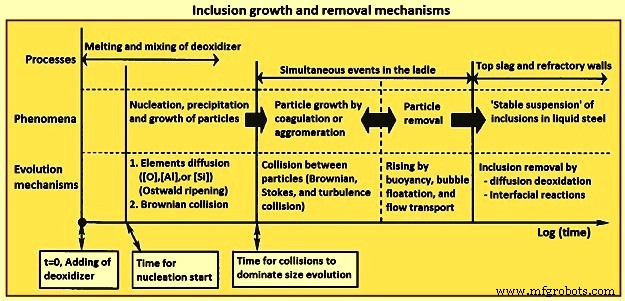
Gambar 8 Mekanisme pertumbuhan dan pengeliminasi inklusi
Efektivitas pengacauan argon terhadap pengeliminasi inklusi tergantung pada beberapa faktor yang meliputi lokasi pori lubang, jumlah pori, ukuran timah cetakan, intensitas pengacauan, dan sudut kontak inklusi dengan baja dan gas pengacauan. Secara umum, inklusi oksida cair cenderung memiliki sudut kontak yang jauh lebih rendah daripada inklusi oksida padat dan biasanya memiliki sudut basah kurang dari 90 derajat. Ini memiliki implikasi untuk mekanisme agregasi partikel dan pelekatkan gelembung yang mempengaruhi laju pengeliminasi inklusi dari timah cetakan.
Salah satu studi telah menunjukkan bahwa laju pengeliminasi partikel dari fluida dengan gelembung gas sangat tergantung pada sudut basah partikel-fluida-gas dalam sistem model air, dan laju pengeliminasi menurun secara tajam ketika sudut basah turun di bawah 90 derajat. Sistem baja juga memiliki efek serupa. Gelembung argon juga telah ditunjukkan secara selektif menghapus inklusi kalsium alumina padat yang tidak dimodifikasi dari populasi inklusi dalam tundish mesin pencetakan berkelanjutan dan pengacauan argon sebelum perawatan kalsium telah terlihat lebih efektif dalam menghapus inklusi daripada pengacauan argon setelah perawatan kalsium.
Kedua mekanisme agregasi inklusi dan pelekatkan gelembung tergantung pada energi antarmuka dan sudut basah antara inklusi dan baja cair dan mekanisme yang mempromosikan agregasi dan pertumbuhan inklusi. Pelekatkan gelembung dan agregasi jembatan rongga sama-sama mendukung sudut kontak yang besar, menunjukkan bahwa beberapa inklusi padat lebih mudah dihapus dari timah cetakan daripada inklusi cair. Morfologi inklusi padat juga dapat mempengaruhi agregasi dan apung.
Secara makroskopis, pengeliminasi inklusi dari timah cetakan dapat diamati dengan memantau konten oksigen total baja atau dengan mengevaluasi jumlah atau densitas area inklusi. Untuk intensitas pengacauan tertentu, konfigurasi pengacauan, dan populasi inklusi, waktu pencucian pengacauan yang lebih lama biasanya menghasilkan pengeliminasi inklusi yang progresif lebih banyak. Ini benar baik untuk pengacauan argon maupun pengacauan dengan metode lain seperti pengacauan elektromagnetik.
Pengendalian intensitas pengacauan dalam timah cetakan penting. Sementara peningkatan intensitas pengacauan mengarah pada laju pengeliminasi inklusi yang meningkat, peningkatan intensitas pengacauan yang berlebihan dapat menginduksi reoksidasi dengan mengekspos baja pada udara melalui ‘mata’ slag di mana slag didorong kembali oleh pluma gelembung yang naik atau aliran sirkulasi atas yang kuat selama pengacauan. Kondisi ini dapat mengarah pada konten inklusi akhir yang lebih tinggi.
Baru-baru ini, analisis SEM-AFA (mikroskopi elektron penindasan – analisis fitur otomatis) telah memungkinkan untuk menganalisis sejumlah besar inklusi dalam sampel dalam waktu yang wajar. Ini telah memungkinkan pengamatan distribusi ukuran dan densitas populasi populasi inklusi pada berbagai tahap dalam proses. Studi telah menunjukkan bahwa bentuk distribusi ukuran inklusi berubah seiring waktu, membentuk distribusi log normal awal dalam siklus hidup populasi inklusi dan berevolusi menjadi distribusi ukuran hukum kekuatan atau fraktal lebih lama dalam siklus hidup populasi ketika nukleasi aktif tidak lagi terjadi.
Beberapa studi telah melaporkan tren yang sama dalam evolusi bentuk populasi inklusi dalam deoksidasi timah cetakan menggunakan model untuk nukleasi dan pertumbuhan inklusi selama deoksidasi dalam timah cetakan dan oleh pengamatan eksperimental langsung. Pengamatan bentuk distribusi ukuran inklusi telah digunakan dengan sukses untuk mengidentifikasi peristiwa reoksidasi, di mana oksigen dari udara menghasilkan populasi baru inklusi reoksidasi yang memiliki distribusi log normal. Pada plot log-log, populasi baru inklusi reoksidasi ini menyimpang dari linearitas untuk kondisi isian pertama tundish dan akhirnya menurun dan memulihkan distribusi linear. Pengamatan serupa telah ada dalam timah cetakan setelah penambahan dilakukan.
Jenis deoksidan dan kondisi supersaturasi yang digunakan dalam proses deoksidasi memiliki pengaruh kuat terhadap laju di mana populasi inklusi berubah seiring waktu. Telah diamati bahwa ada peningkatan cepat diameter dan pengurangan jumlah inklusi seiring waktu dalam baja yang di-deoksidasi aluminium dan sedikit perubahan diameter dan jumlah seiring waktu dalam baja yang di-deoksidasi titan dan titan-aluminium kompleks. Juga, ada perbedaan besar dalam laju agregasi inklusi yang berbeda dalam baja.
Distribusi ukuran klaster alumina diamati bergeser ke diameter yang progresif lebih besar dan jumlah inklusi yang lebih rendah seiring waktu. Dengan perbandingan, distribusi ukuran deoksidan kompleks titan / aluminium, yang cair dengan sudut basah rendah, tidak meningkat dalam diameter seiring waktu dan jumlah inklusi menurun jauh lebih lambat seiring waktu karena diameter keseluruhan populasi yang lebih kecil.
Setelah inklusi diangkut ke lapisan slag dalam timah cetakan, inklusi harus bersentuhan dan terintegrasi ke dalam lapisan slag untuk dapat dihapus dari sistem. Laju lewat inklusi melalui antarmuka slag-logam dan laju pelarutan inklusi dalam slag CaO-Al2O3 (kapur-alumina) telah dipelajari. Selama studi, telah diamati bahwa inklusi alumina melewati antarmuka slag-logam dengan cepat, tetapi inklusi MnO-SiO2-Al2O3 cair membutuhkan waktu yang jauh lebih lama untuk melewati antarmuka dan, dalam beberapa kasus, tidak tertangkap oleh slag sama sekali. Juga telah ditemukan bahwa laju pelarutan inklusi dalam slag dikontrol difusi untuk inklusi alumina yang larut dalam slag.
Laju pelarutan inklusi Al2O3 dan MgO (magnesia) dalam berbagai slag juga telah dipelajari. Selama studi, ditemukan bahwa dalam beberapa sistem slag, produk reaksi menengah seperti CaAl12O19 dan Ca2Al2SiO7 terbentuk pada permukaan inklusi dan melambatkan laju pelarutan inklusi ke dalam slag.
Laju pelarutan oksida spinel Al2MgO4 dalam slag dengan berbagai komposisi juga telah dipelajari. Selama studi, ditemukan bahwa laju pelarutan dikontrol oleh difusi dalam slag dan berbanding terbalik dengan viskositas slag. Jika waktu untuk lewat melalui antarmuka slag-logam atau laju pelarutan dalam slag lambat, antarmuka slag-logam dapat menjadi situs untuk agregasi inklusi padat dan re-emulsifikasi inklusi mungkin terjadi.
Perubahan Komposisi Inklusi Selama Perawatan Timah Cetakan
Komposisi dan morfologi inklusi dapat berubah secara signifikan selama perawatan timah cetakan. Penambahan pelingkapan yang dilakukan selama perawatan timah cetakan dapat memperkenalkan elemen yang mempengaruhi komposisi dan jumlah inklusi secara keseluruhan yang ada. Juga, penambahan seperti kalsium digunakan secara khusus untuk tujuan modifikasi komposisi dan morfologi inklusi. Bahkan tanpa penambahan ini, inklusi yang ada dalam timah cetakan setelah deoksidasi dapat berubah komposisi seiring waktu melalui interaksi dengan slag dan refraktori yang digunakan dalam timah cetakan, atau dengan atmosfer jika pengacauan timah cetakan agresif.
Pabrik baja mini yang menghasilkan baja yang dibunuh aluminium dengan tingkat sulfur yang terbatas sering mengalami perpindahan dalam kimia inklusi selama desulfurisasi. Dalam kondisi oksigen rendah setelah pembunuhan aluminium, pengacauan argon dapat mempromosikan transfer magnesium dari slag dan lapisan refraktori timah cetakan ke baja. Selama proses ini, inklusi alumina secara bertahap mengambil magnesium dan populasi inklusi secara bertahap bergeser dari Al2O3 ke spinel Al2MgO4. Pertukaran ini dipengaruhi oleh potensi oksigen sistem dan komposisi slag. Telah ditemukan bahwa MgO dalam slag dan dalam refraktori sama-sama berkontribusi pada penyerapan magnesium dan pembentukan spinel, tetapi slag memiliki kontribusi yang lebih tinggi terhadap penyerapan daripada refraktori.
Sementara perawatan kalsium biasanya digunakan untuk mengubah inklusi alumina padat menjadi inklusi kalsium alumina cair untuk meningkatkan pencetakan, perawatan kalsium juga cukup sukses dalam memodifikasi inklusi spinel padat. Berbagai studi telah menunjukkan bahwa modifikasi spinel dengan perawatan kalsium mengurangi konten magnesium dari populasi inklusi dan mendorong magnesium kembali ke dalam larutan dalam baja cair. Paparan berikutnya terhadap reoksidasi dapat mengarah pada reformasi inklusi spinel melalui reoksidasi magnesium dalam larutan dalam baja lebih lama dalam proses. Studi ini juga telah menunjukkan bahwa CaS yang terbentuk selama perawatan kalsium dapat berfungsi untuk menekan reformasi spinel selama reoksidasi dengan bertindak sebagai resevoir kalsium yang dapat dilepaskan selama reoksidasi untuk memodifikasi alumina yang baru terbentuk lebih lanjut. Dalam kondisi ini, kehadiran beberapa CaS dalam populasi inklusi dapat bermanfaat selama tidak berkontribusi pada penutupan nozel selama pencetakan berkelanjutan baja.
Juga telah menunjukkan bahwa jika populasi inklusi spinel cukup tinggi sebelum perawatan kalsium, inklusi MgO padat juga dapat terbentuk bersama inklusi kalsium alumina cair setelah perawatan kalsium. Jenis inklusi ini ditemukan sangat merusak pada baja performa tinggi seperti baja pipa saluran. Kondisi semacam ini dapat timbul ketika baja yang dibunuh aluminium di-deoksidasi berat aluminium dan dijaga dalam kontak dengan slag dan refraktori MgO tinggi untuk periode yang panjang.
Impurity dalam aditif pelingkapan juga memiliki pengaruh kuat terhadap populasi inklusi dan efisiensi pengeliminasi inklusi. Misalnya, efek konten kalsium dari ferro-silikon terhadap komposisi inklusi dan sensitivitas penutupan tundish telah dikutip. Dalam beberapa bengkel peleburan baja, kalsium dalam ferro-silikon dikelola untuk memodifikasi inklusi secara langsung tanpa perawatan kalsium tambahan sementara dalam operasi lain kalsium dalam ferrosilikon harus dibatasi untuk menghindari perubahan morfologi alumina yang mempromosikan penutupan. Tahap dalam pemrosesan dapur timah cetakan di mana inklusi dimodifikasi terkait dengan aplikasi pengacauan argon lembut untuk menghapus inklusi dapat memiliki efek yang mencolok pada efisiensi pengeliminasi inklusi. Pengacauan pencucian argon sebelum perawatan kalsium, ketika inklusi padat ada, telah ditunjukkan lebih efektif dalam menghapus inklusi daripada pengacauan pencucian argon setelah perawatan kalsium, ketika inklusi telah dimodifikasi menjadi kalsium alumina cair.
Singkatnya, evolusi populasi inklusi seiring waktu selama perawatan timah cetakan dapat kompleks. Dengan mengingat bahwa efektivitas pengeliminasi inklusi melalui koagulasi, pelekatkan gelembung, dan tangkapan antarmuka sangat tergantung pada komposisi, fase, dan morfologi populasi inklusi yang dikembangkan selama praktik perawatan timah cetakan. Jelas bahwa ada periode waktu selama perawatan timah cetakan di mana perawatan pencucian dan apung lebih efektif daripada yang lain. Kemampuan untuk mengembangkan strategi perawatan timah cetakan untuk mengambil manfaat dari waktu perawatan yang disukai ini di mana laju kasar dan pengeliminasi inklusi paling cepat pada akhirnya tergantung pada kebersihan penambahan pasca-perawatan apung, pengendalian reoksidasi, dan penangkapan slag selama pengacauan dan efektivitas perlindungan reoksidasi selama transfer baja.



