Sintrasi Butiran Bijih Besi: Meningkatkan Efisiensi Tungku Timur
Proses Sintrasi Butiran Bijih Besi
Pabrik sintrasi biasanya terkait dengan produksi besi kasar di tungku timur di pabrik baja terintegrasi. Proses sintrasi pada dasarnya adalah langkah pre-treatment selama pembuatan besi untuk produksi bahan bahan panggilan sinter untuk tungku timur dari butiran bijih besi dan juga dari limbah metalurgi (debu yang dikumpulkan, lumpur dan mill scale dll.).
Teknologi sintrasi awalnya dikembangkan untuk tujuan menggunakan di tungku timur butiran bijih besi dan besi yang ada dalam limbah metalurgi pabrik baja. Namun saat ini fokus telah berubah. Sekarang proses sintrasi bertujuan untuk menghasilkan beban berkualitas tinggi untuk tungku timur. Hari ini sinter adalah beban logam utama untuk tungku timur besar.
Prinsip Sintrasi
Proses sintrasi digunakan untuk mengagregasi campuran bijih besi (blend), return fines, fluks dan coke, dengan ukuran partikel kurang dari 10 mm, sehingga sinter yang dihasilkan, dengan ukuran saringan 10 mm hingga 30 mm, dapat menahan kondisi tekanan dan suhu di tungku timur.
Sintrasi adalah proses termal (dilakukan pada 1300 derajat C hingga 1400 derajat C) dengan mengagregasi campuran bijih besi, return fines, produk daur ulang pabrik baja (seperti mill scale, debu tungku timur dll.), elemen pembentuk escak, fluks dan butiran coke di pabrik sintrasi dengan tujuan memproduksi produk sinter dengan komposisi kimia yang sesuai, kualitas (fisik) dan granulometri untuk diisi ke dalam tungku timur, sehingga memastikan operasi tungku timur yang homogen dan stabil. Sebelum sintrasi, ada proses penting yang disebut granulasi. Granulasi adalah homogenisasi campuran bijih besi dalam drum berputar dengan 7 % hingga 8 % air dengan tujuan mendapatkan produk pre-agregasi, yang kemudian disampaikan sebagai lapisan di atas grate atau strand yang terus bergerak untuk mendapatkan produk sinter. Proses ini memiliki peran fundamental karena memastikan permeabilitas ranjang sinter yang memadai dan oleh karena itu produktivitas mesin sintrasi yang baik.
Fleksibilitas proses sintrasi memungkinkan konversi berbagai bahan, termasuk butiran bijih besi, debu yang ditangkap, konsentrat bijih, dan bahan besi lainnya dengan ukuran partikel kecil (misalnya, mill scale) menjadi agregat seperti clinker.
Proses sintrasi melibatkan pemanasan produk pre-agregasi untuk menghasilkan massa semi-leleh yang menyeku menjadi potongan sinter berpori dengan karakteristik ukuran dan kekuatan yang diperlukan untuk pakan ke dalam tungku timur.
Produk Sinter
Produk dari proses sintrasi disebut sinter dan karakteristik kualitas sinter yang baik mencakup (i) analisis kimia, (ii) distribusi ukuran butir, (iii) kekuatan reduksi, dan (iv) kekuatan sinter. Properti tipikal sinter diberikan dalam Tab 1
| Tab 1 Properti tipikal sinter |
| No. | Item | Satuan | Nilai |
| 1 | Komposisi kimia | | |
| | Fe | % | 56,5 hingga 57,5 |
| | FeO | % | 6,0 hingga 8,0 |
| | SiO2 | % | 4,0 hingga 5,0 |
| | Al2O3 | % | 1,0 hingga 2,5 |
| | CaO | % | 7,5 hingga 8,5 |
| | MgO | % | 1,6 hingga 2,0 |
| 2 | Basisitas (CaO/SiO2) | | 1,7 hingga 2,9 |
| 3 | Kekuatan ISO (+ 6,3 mm) | % | Lebih dari 75 |
| 4 | Indeks degradasi reduksi (RDI) | (-3 mm) % | 27 hingga 31 |
| 5 | Indeks redukibilitas (RI) | (R60) % | 55-75 |
| 6 | Tumbler index | (-6,3 mm) % | 65-75 |
Produk sinter bijih besi ditunjukkan pada Gambar 1.
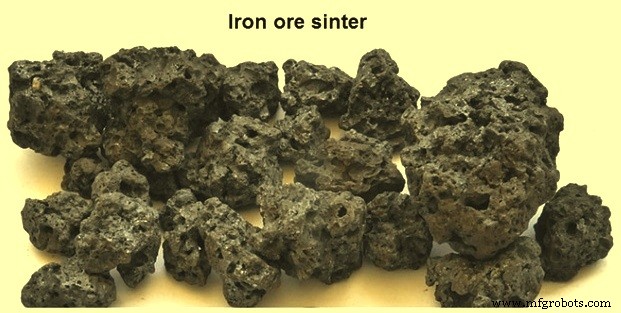
Gambar 1 Sinter bijih besi
Jenis Sinter
Sinter diklasifikasikan menjadi sinter asam, sinter self-fluxing, dan sinter super fluxed. Sinter self-fluxing memiliki kandungan CaO (kapur) yang cukup yang diperlukan untuk flux komponen asamnya (SiO2, dan Al2O3). Sinter super-fluxed memiliki konten CaO tambahan untuk flux komponen asam yang diperkenalkan ke dalam tungku timur melalui bahan beban lainnya. Dalam kasus sinter self-fluxing dan super-fluxed, kapur menurunkan suhu leleh campuran sinter dan pada suhu yang relatif rendah (1100 derajat C hingga 1300 derajat C) ikatan kuat terbentuk dalam kehadiran FeO. Berikut adalah keuntungan penambahan flux ke sinter.
- Ia menghasilkan escak dengan kotoran yang ada dalam bijih besi dan bahan bakar padat yang menghasilkan matriks yang sesuai untuk kohesi partikel.
- Ia meningkatkan properti fisik dan metalurgi sinter
- Ia menurunkan suhu leleh campuran sinter.
- Ia mengurangi/menghilangkan penambahan batu kapur di tungku timur sehingga menghemat bahan bakar yang diperlukan untuk reaksi pengapian batu kapur (CaCO3 =CaO + CO2) di tungku timur sehingga mengurangi laju coke di tungku timur.
Proses Sintrasi
Proses sintrasi dimulai dengan persiapan bahan baku yang terdiri dari butiran bijih besi, flux, limbah metalurgi dalam pabrik, bahan bakar dan return fines pabrik sintrasi. Bahan-bahan ini dicampur dalam drum pelet berputar dan air ditambahkan untuk mencapai agregasi yang tepat dari campuran bahan baku. Agregasi ini dalam bentuk mikro pelet. Mikro pelet ini membantu dalam mendapatkan permeabilitas optimal selama proses sintrasi. Mikro pelet ini kemudian diangkut ke mesin sintrasi dan membentuk lapisan atas campuran beban.
Proses sintrasi adalah proses berkelanjutan yang didasarkan pada treatment lapisan campuran beban (butiran bijih, return fines, flux dll.) dalam kehadiran coke breeze terhadap tindakan burner yang ditempatkan di permukaan lapisan. Dengan cara ini, pemanasan terjadi dari bagian atas ke bagian bawah. Lapisan campuran beban berlestar pada sistem strand dan sistem pembuang gas memungkinkan seluruh ketebalan mencapai suhu yang sesuai untuk pelesihan parsial campuran, dan selanjutnya agregasi.
Di mesin sintrasi Dwight-Lloyd, grate sintrasi adalah rantai berkelanjutan dengan panjang dan lebar besar, yang terbentuk oleh gabungan sejumlah mobil pallet yang membentuk strand sintrasi (Gambar 2). Setiap mobil pallet melewati di bawah hopper pengisian tempat diisi pertama dengan bahan granulometri kasar (10 mm hingga 20 mm) dalam lapisan dengan tebal 30 mm hingga 60 mm yang membentuk lapisan hearth yang terdiri terutama dari return sinter. Lapisan hearth melindungi grate steel dari overheating selama proses sintrasi.
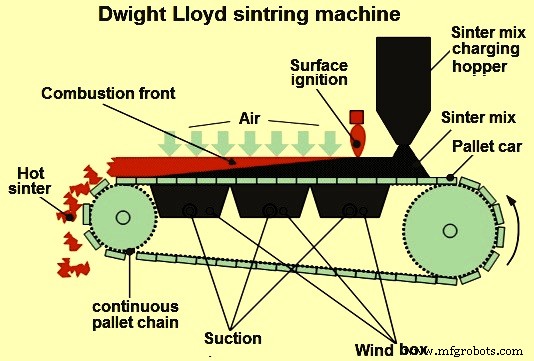
Gambar 2 Mesin Dwight Lloyd
Lapisan kedua mikro pelet diisi di atas lapisan hearth dan diratakan. Kemudian, mobil pallet melewati di bawah furnace inisialisasi, di mana pembakaran terbakar terjadi di permukaan campuran beban. Pada saat yang sama, campuran dikecapkan pada downward draught suction melalui charge sinter. Karena downward draught suction, udara ditarik melalui bed yang bergerak menyebabkan bahan bakar terbakar.
Mobil pallet melanjutkan proses dan pembakaran bergerak dalam arah aliran gas. Dengan cara ini, proses sintrasi terjadi. Proses pembakaran tidak terjadi secara bersamaan di seluruh ketebalan bed. Sebaliknya, pembakaran terjadi sebagai lapisan horizontal yang bergerak secara vertikal melalui bed. Ketebalan lapisan ini adalah pecahan kecil dari bed. Permeabilitas bed adalah persyaratan kualitas untuk campuran beban, dan oleh karena itu proses granulasi campuran beban adalah langkah penting untuk proses sintrasi (permeabilitas bed ditingkatkan karena granulasi).
Di wilayah di atas zona pembakaran, produk sinter yang sangat panas memanaskan udara yang melewati lapisan ini. Dengan cara ini, udara yang telah dipanaskan tiba di area pembakaran. Panas udara/gas yang telah dipanaskan sebelumnya diserap di bagian dingin ini, menyebabkan pemanasan awal beban dan penguapan kelembaban campuran beban. Dalam konteks ini, suhu tinggi yang menyebabkan pelesihan parsial tercapai, dan proses sintrasi terjadi.
Efisiensi termal yang tinggi disebabkan oleh akumulasi panas dalam lapisan parsial campuran yang disebut zona sintrasi atau flame front. Flame front bergerak dengan kecepatan berkisar 10 mm hingga 30 mm/menit menuju grate sintrasi. Dalam tinggi bed sekitar 500 mm, proses biasanya memakan waktu sekitar 25 menit. Setelah akhir strand tercapai, materi sinter dikeluarkan dan diberi pendinginan, menghancurkan, dan saringan.
Proses sintrasi dikontrol oleh ‘burn-through point’ (BTP) yang didefinisikan sebagai titik di mana suhu gas buang mencapai nilai tertinggi. Ini adalah titik di mana flame front mencapai dasar dasar ranjang sinter. Kecepatan mesin sinter dan aliran gas dikontrol untuk memastikan bahwa burn through point terjadi tepat sebelum sinter dikeluarkan. Penentuan burn-through point sangat penting untuk menstabilkan proses dan untuk meningkatkan baik kualitas maupun produktivitas.
Di akhir mesin, materi sinter dalam bentuk cake dikeluarkan ke dalam crusher sinter panas. Di sini cake sinter panas dihancurkan hingga ukuran partikel maksimum yang ditetapkan. Dari sini sinter dikeluarkan ke dalam sinter cooler yang dapat berupa cooler garis lurus atau cooler lingkaran. Setelah cooler sinter dipindahkan ke bagian saringan di mana biasanya dibagi menjadi tiga fraksi granulometrik. Fraksi pertama terdiri dari 0 mm hingga 5 mm yang disebut return fines dan dikirim ke hopper pakan. Fraksi sinter dengan rentang granulometri 5 mm hingga 15 mm digunakan sebagai lapisan hearth di strand sinter. Jumlah sisa fraksi 5 mm hingga 15 mm yang tidak digunakan untuk lapisan hearth dicampur dengan fraksi granulometrik ketiga yang memiliki rentang ukuran 15 mm hingga 50 mm dan dikirim ke tungku timur.
Return fines tidak terhindarkan dihasilkan selama proses sintrasi, dan didaur ulang kembali ke dalam proses sintrasi. Return fines biasanya terdiri dari sekitar 30 % hingga 40 % dari bahan besi. Return fines dari saringan sintrasi sedikit lebih mudah diserap daripada yang dari saringan tungku timur karena kandungan ferrit kalsium tinggi yang lebih rendah.
Ada empat zona yang diidentifikasi di tinggi ranjang sinter. Ini adalah sebagai berikut.
- Zona dingin dan basah – Ini mencakup zona ranjang sinter dengan suhu kurang dari 100 derajat C. Area ini dibentuk oleh campuran beban yang akan disintrasi, dengan batas atas terpanaskan air/uap air.
- Zona pengeringan – Ini mencakup area ranjang sinter dengan suhu berkisar antara 100 derajat C dan 500 derajat C. Penguapan kelembaban campuran sinter dan dehidrasi kemudian dari hidroksida terjadi di zona ini.
- Zona reaksi – Ini mencakup zona ranjang sinter dengan suhu berkisar antara 500 derajat C (awal pembakaran coke) dan 900 derajat C (awal periode pendinginan). Suhu maksimum yang tercapai di zona ini berkisar antara 1300 derajat C hingga 1400 derajat C. Proses utama yang terjadi di zona ini adalah (i) pembakaran coke (eksotermik), (ii) dekomposisi karbonat (endotermik), (iii) reaksi fase padat, (iv) reduksi dan reoksidasi oksida besi, dan (v) reaksi pembentukan massa sinter.
- Zona pendingin – Zona ini ditemukan segera setelah zona reaksi. Di zona ini, pendinginan dan rekristalisasi produk sinter terjadi. Ada zona permukaan di mana lapisan sinter lebih rapuh daripada di sisa ranjang sinter.
Penyebab fluktuasi proses sintrasi telah dipelajari untuk mengurangi konsumsi karbon, sehingga mengurangi emisi karbon dioksida. Analisis frekuensi data pabrik (suhu gas buang di satu wind-box, tingkat pengisian campuran dan kandungan kelembaban campuran) telah menunjukkan bahwa variasi kelembaban campuran pakan terhubung dengan fluktuasi suhu gas buang di wind-box tertentu. Peningkatan kontrol proses dengan mengontrol kandungan kelembaban campuran pakan dalam kisaran nilai yang sempit memungkinkan pengurangan konsumsi karbon dan mengarah pada emisi karbon dioksida yang lebih rendah.
Sirkuit gas buang harus benar-benar kedap udara, tidak memungkinkan udara dari atmosfer untuk disedot oleh sistem. Ini mengarah pada penghematan daya di sirkuit gas buang. Gas buang diperlakukan untuk pengelolaan debu di siklon, electrostatic precipitator, wet scrubber atau fabric filter. Flowsheet pabrik sintrasi ditunjukkan pada Gambar 3.
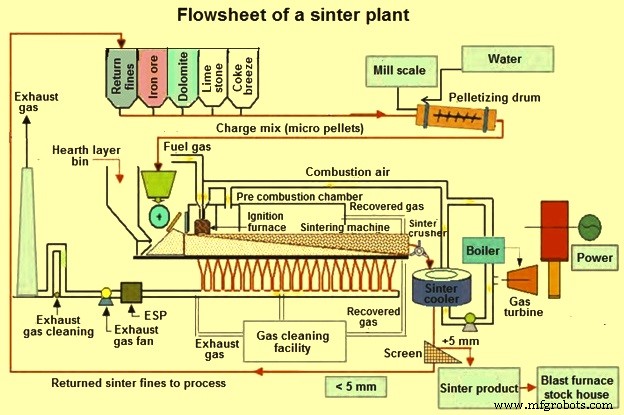
Gambar 3 Flowsheet pabrik sintrasi
Mesin Sintrasi
Mesin sintrasi ada dua jenis yaitu (i) mesin lingkaran, dan ii) mesin garis lurus. Mesin garis lurus juga dikenal sebagai mesin Dwight Lloyd. Dwight dan Lloyd membangun pabrik sintrasi terus pertama pada 1906.
Mesin sintrasi lingkaran biasanya sesuai untuk tungku timur yang memiliki volume berguna 650 Cu m dan kurang. Parameter utama beberapa mesin lingkaran diberikan dalam Tab 2.
| Tab 2 Parameter utama mesin sintrasi lingkaran |
| Subjek | Satuan | Mesin 12 sqm | Mesin 17 sqm | Mesin 25 sqm | Mesin 33 sqm |
| Produksi tahunan | 1000 tpa | 172 | 253 | 404,5 | 556 |
| Kebutuhan daya total | kW | 700 | 1500 | 1750 | 2400 |
| Lahan yang diperlukan untuk pabrik | sq m | 8000 | 9000 | 10000 | 12000 |
| Lahan yang diperlukan untuk gedung | sq m | 800 | 3400 | 35000 | 3600 |
Berbagai fitur mesin lingkaran adalah sebagai berikut.
- Ketika dibandingkan dengan mesin garis lurus, biaya investasi modal rendah dan periode konstruksi pendek.
- Pengedipan lebih baik dan kebocoran udara lebih sedikit di mesin ini karena wind box bergerak sinkron dengan grate dan karena adopted water sealing.
- Sistem pengeluaran membuat ukuran sinter dingin sehingga tidak perlu crusher tambahan.
- Mesin lingkaran memiliki fleksibilitas operasi yang tinggi.
Sebuah mesin sintrasi lingkaran ditunjukkan pada Gambar 4.
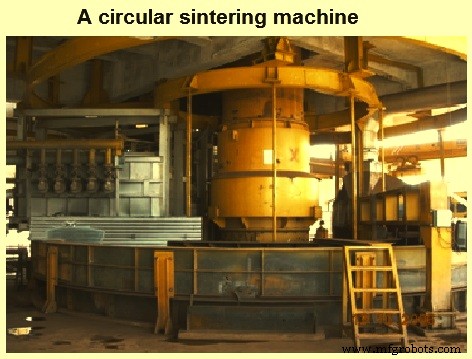
Gambar 4 Mesin sintrasi lingkaran
Mesin garis lurus biasanya digunakan untuk pabrik sintrasi kapasitas tinggi. Area sintrasi dari mesin tersebut biasanya 50 sqm dan di atas. Mesin garis lurus saat ini dipasang dengan lebar berkisar 2 m hingga 5 m dan dengan area sintrasi efektif berkisar 200 sqm hingga 600 sqm. Produktivitas mesin tersebut biasanya berkisar 30 t/sqm/hari hingga 46 t/sqm/hari. Kapasitas mesin tersebut berkisar 190.000 ton per tahun hingga 6,5 Mtpa. Sebuah mesin lurus ditunjukkan pada Gambar 5.
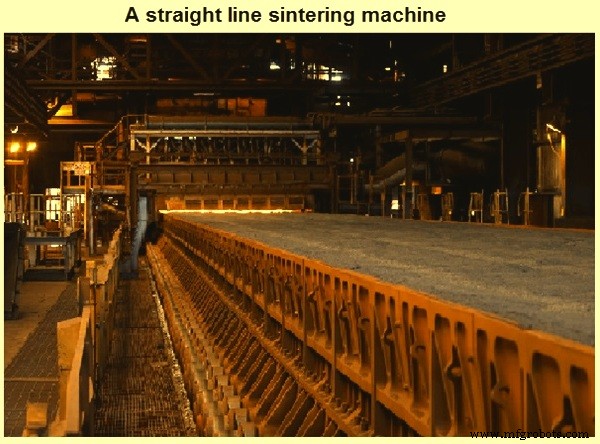
Gambar 5 Mesin sintrasi garis lurus
Masalah Penting yang Terkait dengan Sinter dan Pabrik Sintrasi
Berikut adalah masalah penting yang terkait dengan sinter dan pabrik sintrasi.
- Penggunaan sinter mengurangi laju coke dan meningkatkan produktivitas di tungku timur.
- Proses sintrasi membantu pemanfaatan butiran bijih besi (0-10 mm) yang dihasilkan selama operasi pertambangan bijih besi.
- Proses sintrasi membantu dalam daur ulang semua limbah besi, bahan bakar dan flux di pabrik baja.
- Proses sintrasi menggunakan produk samping gas pabrik baja.
- Sinter tidak dapat disimpan untuk waktu yang lama karena menghasilkan excessive fines selama penyimpanan yang panjang.
- Sinter menghasilkan excessive fines/debu selama multiple handling di pabrik sintrasi.



