Panduan Langkah demi Langkah untuk Menghasilkan Karbida Besi (Fe3C) Berkualitas Tinggi
Karbida besi (Fe3C) adalah senyawa sintetis dengan titik leleh tinggi, tidak piroforik, dan magnetik kuat yang diperoleh dalam bentuk granulat. Ini terdiri dari sekitar 90 % total besi (Fe) dan sekitar 7 % total karbon (C). Penggunaan utama produk ini adalah sebagai material logam dasar selama pembuatan baja untuk pengganti logam panas (HM), besi reduksi langsung (DRI), atau bekas baja. Proses karbida besi melibatkan konversi partikel bijih besi halus yang telah dipanaskan menjadi karbida besi. Proses ini mengurangi bijih besi menjadi karbida besi dalam reaktor saringan cair, dengan menghubungi bijih besi dengan gas proses yang terdiri terutama dari metana (CH4) dan hidrogen (H2).
Sejarah dan Pengembangan Proses
Proses untuk pembuatan karbida besi awalnya dirancang dan dikembangkan di Hazen Research Inc. di Golden, Colorado, Amerika Serikat oleh wakil presiden teknis Dr. Frank M. Stephens. Proses ini melibatkan reduksi partikel bijih besi halus yang telah dipanaskan (0,1 mm hingga 1,0 mm) dalam reaktor saringan cair devar tertutup oleh gas proses yang telah dipanaskan yang berisi CH4, H2, CO (karbon monoksida), CO2 (karbon dioksida), dan uap air (H2O) pada 600 derajat C. Reaktor batch berdiameter 50 mm digunakan untuk uji laboratorium. Ini diikuti oleh uji kontinu pada reaktor berdiameter 600 mm. Sampel bijih besi dari beberapa negara diuji di Hazen. Produk berhasil dikonversi menjadi baja oleh MEFOS di Swedia dalam tanur oksigen dasar (BOF) pada tahun 1979.
Setelah uji laboratorium awal di Hazen Research, Inc., Dr. Stephens mengajukan paten dan diterbitkan pada 11 Oktober 1977 ‘US Patent No. 4,053.301’ oleh Kantor Paten Amerika Serikat. Pada tahun 1985 Dr. Stephens pensiun dan memperoleh hak pada paten karbida besi. Ia membentuk perusahaan dengan nama ‘Iron Carbide Development Corporation’ (ICDC) dan mulai memasarkan proses ini. Pada tahun 1988, ICDC dan perusahaan Australia PACT Resources, Pty. Ltd. bergabung untuk membentuk ‘Iron Carbide Holdings, Limited’ (ICH). Pengembangan tambahan kemudian dilakukan di pabrik pilot yang dibangun pada tahun 1989 dari pabrik vanadium yang tidak aktif yang terletak di Wundowie, Australia Barat. Reaktor di pabrik pilot berdiameter 1830 mm, dioperasikan dengan kedalaman saringan sekitar 3700 mm. Ini menghasilkan sekitar 25 ton per hari.
Selama tahun 1989, ICH menghasilkan 310 ton karbida besi di pabrik pilot. Karbida besi dijual kepada tujuh pelanggan. Lima perusahaan (Nucor, North Star Steel, Mitsubishi, Qualitech Steel dan Cleveland Cliffs) membeli lisensi atau opsi untuk menggunakan teknologi ini. Nucor Corporation mengonversi karbida besi dari pabrik pilot di pabrik baja mereka di Darlington, Carolina Selatan, Amerika Serikat menggunakan tanur busur listrik (EAF) 32 ton. Karbida besi diinjeksi dengan kecepatan hingga 90 kg/menit dalam EAF menggunakan tangki gunite yang ada.
Nucor memperoleh lisensi pada tahun 1992. Ini mengizinkan PLS Engineering di Denver, Colorado, (saat ini bagian dari Harris Group) untuk membangun pabrik di Point Lisas, Trinidad untuk menghasilkan 300.000 ton karbida besi per tahun dan pada akhir tahun 1994 pabrik sedang beroperasi. Nucor memulai konstruksi pada tahun 1993, tetapi sayangnya membatasi dana untuk PLS. PLS menghabiskan dana tersebut sebelum menyelesaikan desain pabrik. Nucor menyelesaikan desain. Selain itu, Nucor meminimalkan biaya untuk beberapa peralatan pabrik, termasuk pemanaskan panas.
Pabrik dimulai pada akhir September 1994. Namun, perusahaan mengalami masalah dengan kompresor untuk gas proses dan mematikan pabrik. Ini membiarkan air pendingin berjalan. Selama periode ini, seorang teknisi menghapus sensor level di kolom menara terisi untuk kalibrasi ulang dan consequently alarm untuk tingkat cair diblokir. Ia memberitahu ruang kontrol. Salah satu katup yang dipasang pada menara terisi, meskipun dalam posisi tertutup, bocor dan bocoran tidak diperhatikan selama beberapa hari. Setelah ditemukan, kolom diosongkan segera, tetapi kerusakan telah terjadi. Air telah melewati pipa dan tercampur dengan debu oksida besi dan telah mencemari pemanaskan panas secara parah. Nucor menghabiskan lebih dari satu tahun mencoba membersihkan pemanaskan panas tetapi tanpa berhasil.
Nucor juga menghadapi beberapa masalah operasional lainnya di pabrik. Masalah-masalah ini adalah (i) pipa yang terlalu kecil untuk gas proses yang membatasi aliran gas hingga nilai 65 % maksimum dari kapasitas desain, (ii) pecahan yang sering pada segel gas untuk papan tuyere reaktor saringan cair, (iii) pengabaian sistem pemanas bijih karena gagal karena aus yang telah menyebabkan kompromi kimia di reaktor dan consequently lebih membatasi kualitas dan kuantitas produk, (iv) tangki pengumpulan yang terlalu kecil untuk pemutih, (v) sistem yang tidak terpercaya untuk mengatur aliran produk melalui pendingin produk yang memerlukan perawatan tinggi, (vi) sistemangkat pneumatik yang tidak terpercaya untuk produk yang memerlukan perawatan sering, (vii) ukuran screw feeder yang sangat kecil yang menyediakan masukan bijih ke pabrik, dan (viii) packing gland screw feeder yang tidak memadai yang bocor parah.
Nucor menghabiskan empat tahun bekerja dengan masalah-masalah ini, tetapi pada tahun 1998, karena penurunan harga baja, mereka mematikan pabrik. Pabrik kemudian diruntuhkan pada tahun 2002. Meski semua kesulitan di atas yang dihadapi, 357.712 ton karbida besi dihasilkan di pabrik yang telah menunjukkan bahwa proses ini secara teknis dapat dilakukan. Kegagalan mekanis yang dihadapi telah menekankan kebutuhan akan fasilitas yang memadai dan terpercaya.
Percobaan Kedua Skala Komersial
Percobaan kedua untuk menghasilkan karbida besi pada skala komersial dilakukan oleh Qualitech Steel Corporation di Corpus Christi, Texas, di mana ia membangun pabrik baru. Qualitech memperoleh lisensi untuk menghasilkan karbida besi dari ICH, tetapi mengubah proses, ketika Mitsubishi Corporation mendanai proyek dan ingin menggunakan dua reaktor dan sistem distribusi gas proses tipe jaringan pipa di reaktor saringan cair.
Pabrik Texas baru saja sedang dalam tahap uji coba ketika perusahaan induk pailit pada Maret 1999, dan pabrik hanya menghasilkan beberapa ribu ton karbida besi sebelum dimatikan pada tahun 1999 dan diruntuhkan pada tahun 2004.
Frank A. Stephens, putra Dr. Frank M. Stephens, Jr. memperoleh kepemilikan eksklusif hak pada proses karbida besi pada tahun 2010. Pada bulan-bulan awal tahun 2011, ia membentuk International Iron Carbide LLC. Perusahaan ini memiliki hak pada 35 paten. Perusahaan baru menganalisis secara menyeluruh masalah yang dihadapi di pabrik-pabrik di Trinidad dan Corpus Christi dan menyediakan solusi yang didokumentasikan untuk masalah-masalah itu. Banyak solusi, namun, dianggap bersifat milik. Beberapa solusi adalah (i) desain yang kuat pemanaskan panas tipe shell dan tube, (ii) desain yang diubah sistem gas proses untuk mencapai kapasitas penuh, (iii) perbaikan desain reaktor saringan cair dan sistem distribusi gas yang membuat reaktor lebih toleran terhadap pemadaman pabrik, (iv) desain baru untuk segel gas untuk papan tuyere di reaktor saringan cair yang membuatnya segel gas ganda, (v) perkenalan sistem pemanas flash untuk masukan bijih yang termasuk transfer pneumatik material panas, inventaris padat minimal untuk memulai dan menghentikan yang cepat, eliminasi offset sudut untuk menghindari aus, dan konstruksi modular untuk memfasilitasi perawatan, (vi) perubahan desain pemutih yang membuat pemutih memadai untuk mencapai kapasitas penuh, (vii) simplifikasi sistem penanganan produk yang menghilangkan sistemangkat untuk produk yang memasuki pendingin produk, dan (viii) penggunaan eductor untuk memindahkan padatan sebagai ganti konveyor mekanis.
Sampai saat ini tidak ada pabrik yang beroperasi untuk produksi karbida besi. Namun, International Iron Carbide telah menggunakan pengalaman mereka (baik positif maupun negatif) yang diperoleh dari dua pabrik generasi pertama di Trinidad dan Texas dan telah mengembangkan desain untuk pabrik generasi kedua yang didasarkan pada banyak pelajaran yang dipelajari. International Iron Carbide secara aktif mencari wirausaha untuk kolaborasi dalam membangun pabrik generasi kedua.
Proses Produksi
Proses pembuatan karbida besi bersih dan sederhana. Tiga langkah proses utama dari proses ini (Gambar 1) meliputi (i) pemanasan bijih besi hingga sekitar 700 derajat C, (ii) menghubungi bijih besi panas dengan campuran gas H2 dan CH4 tekanan pada suhu sekitar 600 derajat C dan tekanan absolut sekitar 4,5 kg/cm kuadrat dalam reaktor saringan cair untuk konversi oksida besi menjadi karbida besi dengan gas perekat yang kuat, dan (iii) pendinginan produk hingga sekitar 65 derajat C.
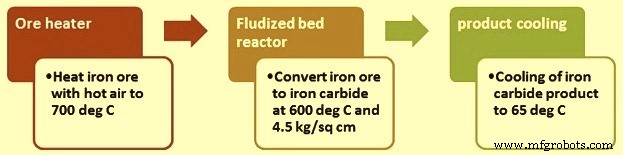
Gambar 1 Tiga langkah proses dari proses
Bijih besi biasanya adalah hematit, yang biasanya memiliki komposisi 62 % hingga 65 % Fe, 1 % hingga 5% gangue dan 1 hingga 6 % kelembaban. Bijih yang disimpan biasanya tidak perlu ditutup, tergantung cuaca. Faktor yang mempengaruhi keputusan apakah akan menutup mineral atau tidak adalah biaya bahan bakar, kandungan kelembaban alami, dan iklim.
Dari penyimpanan bijih, bijih diangkut ke dalam silo (bin harian). Silo menyimpan cukup bijih untuk mengoperasikan pabrik selama sekitar 24 jam. Konveyor kecepatan variabel mengukur dan mengontrol jumlah bijih yang dikirim ke sistem pemanas bijih.
Pemanas bijih adalah ‘pemanas flash’ yang terdiri dari tiga siklon dalam seri. Pemanas bijih memanaskan bijih hingga 710 derajat C dengan menghubungi bijih dengan gas oksidasi panas yang keluar dari kotak api atau pembakar. Peningkatan suhu bijih besi berguna untuk proses. Ini membantu proses karena (i) menghilangkan kelembaban dari masukan bijih, dan (ii) secara sebagian mengoksidasi magnetit jika tersedia dalam bijih menjadi hematit. Ini membantu reaksi di reaktor, karena hematit berubah menjadi karbida besi lebih cepat daripada magnetit. Pemanas bijih membuang bijih besi panas ke dalam hopper pengunci masukan, di mana dipertahankan sebelum dikirim ke reaktor saringan cair.
Pasokan bijih panas ke reaktor dikirim melalui dua hopper pengunci yang beroperasi paralel. Hopper pengunci dilapisi material tahan api. Mereka memiliki dasar piramidal atau konis (hopper). Biasanya, salah satu hopper memberi makan reaktor selama sekitar satu jam. Hopper bekerja sedemikian rupa sehingga sementara satu memberi makan reaktor, hopper lain diisi.
Hopper pemasok juga mencegah masuknya gas oksidasi ke reaktor. Setelah itu bijih panas diflus dengan N2 dan tekanan ditingkatkan, bijih panas secara kontinu dikirim ke reaktor pada laju yang memungkinkan satu hopper kosong dan didepresurisasi saat hopper lain diisi.
Reaktor Saringan Cair dan Reaksi Proses
Reaktor saringan cair menggunakan bijih besi halus yang membatasi kebutuhan untuk pra-pengolahan seperti sinterisasi atau peletisasi. Material masukan ideal untuk reaktor adalah bijih besi halus hematit dengan ukuran dalam rentang 0,1 mm hingga 1,0 mm.
Diameter dalam reaktor sekitar 12 meter dan beroperasi pada sekitar 600 derajat C. Ini menerima gas proses yang terdiri pada dasarnya dari H2 dan CH4. H2 diperkenalkan untuk mempertahankan tekanan di freeboard reaktor pada 4,5 kg/cm kuadrat tekanan absolut. Kompresor mendaur ulang gas proses untuk mendapatkan kecepatan permukaan 0,92 m/detik.
Di reaktor saringan cair, H2 dan CH4 mengonversi bijih besi yang telah dipanaskan menjadi karbida besi. Oksigen bereaksi dengan H2 untuk membentuk air dan karbon (C) bereaksi dengan besi untuk membentuk karbida besi. Kimia umum proses ini dijelaskan oleh persamaan 3 Fe2O3 + 2 CH4 + 5 H2 = 2 Fe3C + 9 H2O. Reaksi ini adalah jenis ringkasan umum dari semua reaksi yang berlangsung dalam proses. Reaksi berlangsung pada laju yang relatif lambat, dan waktu tinggal di reaktor jauh lebih lama dibandingkan dengan proses dalam tanur pembuatan baja. Waktu ini, namun, dapat dikurangi dengan mengubah suhu dan tekanan.
Dalam bagian reaksi fase gas, ada tiga komponen dasar yaitu (i) H2, (ii) O2 (oksigen), dan (iii) C. Tiga elemen ini berinteraksi satu sama lain untuk membentuk H2, H2O, CO, CO2 dan CH4. Konsentrasi masing-masing senyawa ini bergantung pada beberapa faktor seperti (i) rasio massa elemen individual, (ii) suhu sistem, (iii) tekanan sistem, dan (iv) hingga beberapa waktu di mana elemen-elemen berada dalam kontak.
Salah satu dari dua reaksi gas utama adalah reaksi reforming uap CH4 + H2O = CO + 3 H2. Dalam reaksi ini, gas alami bereaksi dengan uap untuk membentuk gas H2 yang dibutuhkan untuk proses. Reaksi gas penting kedua adalah shift gas air seperti yang dijelaskan dalam persamaan CO + H2O = CO2 + H2.
Ketika reaktan ditempatkan semuanya bersama pada suhu tinggi, campuran gas diperoleh yang berisi H2, H2O, CO, CO2 dan CH4. Campuran ini juga mengandung jumlah kecil N2.
Reaksi gas cenderung dikatalis oleh keberadaan besi logam dan/atau karbida besi. C dan H2 untuk reaksi di atas berasal dari reagen yang ditambahkan dalam proses. O2 diekstraksi dari bijih melalui reaksi Fe2O3 + 3H2 = 2Fe + 3H2O. Dengan mengontrol konsentrasi relatif C dan H2 dalam gas proses, memungkinkan untuk mempromosikan pengeliminasi O2 dari bijih dan penambahan C untuk membentuk karbida besi.
Reaksi untuk membentuk karbida besi sedikit endotermik, sehingga untuk mempertahankan suhu sekitar 600 derajat C, diperlukan untuk memanaskan gas proses hingga 633 derajat C.
Reaktor beroperasi sebagai reaktor saringan cair fase padat. Gelembung gas terbentuk dari gas proses di saringan cair. Reaktor menerima bijih di satu sisi dan membuang produk dari sisi lain. Pelapis internal reaktor menyampaikan padatan dalam reaktor. Pelapis meminimalkan sirkulasi singkat padatan di reaktor dan menciptakan distribusi waktu tinggal yang lebih seragam untuk padatan. Waktu tinggal padatan sekitar 16 jam.
Komposisi gas proses, suhu dan tekanan terus dipantau oleh instrumentasi proses. Proses menghasilkan produk yang tidak piroforik, yang kemudian dapat disimpan dan diangkut.
Reaktor menghasilkan sekitar 42 ton per jam produk (karbida besi). Produk secara kontinu dibuang melalui hopper pengunci dari reaktor dan siklon gas buang sebelum melewati pendingin produk.
Salah satu masalah proses sebelumnya adalah produksi sengaja bebas C (asap), yang berasal dari reaksi Boudouard, yang membentuk C dan CO2 dari CO (2CO = C + CO2). Namun, International Iron Carbide telah mengidentifikasi kondisi proses yang tidak memungkinkan terbentuknya bebas C, dan masih menghasilkan karbida besi berkualitas tinggi. Spesifik kondisi ini bersifat milik.
Reaktor membuang produk karbida besi melalui dua hopper pengunci yang (mirip dengan yang digunakan untuk memberi makan bijih besi panas ke reaktor. Hopper pengunci melepaskan produk ke tekanan atmosfer. Faktanya, sementara satu menerima produk panas pada sekitar 3,5 kg/cm kuadrat tekanan, yang lain membuang produk ke perangkat pendingin (pendingin produk) pada tekanan atmosfer. Karbida besi keluar dari hopper pengunci pada sekitar 590 derajat C dan didinginkan hingga sekitar 65 derajat C dengan melewati pendingin produk. Jumlah produk di pendingin produk dikontrol dengan sabuk pengeluaran kecepatan variabel yang menyampaikan karbida besi ke pemisah magnetik kering. Pemisah magnetik menghilangkan jumlah gangue yang signifikan yang dilepaskan (biasanya 50 %), yang, namun, bergantung pada kualitas bijih besi yang dikirim ke proses.
Diagram alur skematis proses karbida besi diberikan pada Gambar 2.
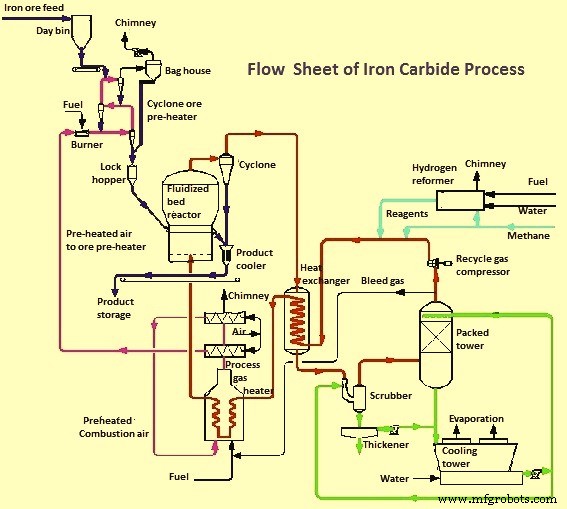
Gambar 2 Diagram alur skematis proses pembuatan karbida besi
Sistem Pengolahan Gas
Gas proses keluar dari reaktor pada sekitar 590 derajat C. Ini melewati empat siklon paralel (siklon reaktor) yang dilapisi material tahan api. Siklon-siklon ini menghilangkan sebagian besar padatan yang terkandung dari gas proses yang keluar dari reaktor. Halus yang dikumpulkan oleh siklon (sekitar 36 ton per jam) mengalir dengan gravitasi ke dalam bin lonjakan sebelum didaur ulang ke reaktor. Setiap padat tambahan melewati serangkaian hopper pengunci sebelum memasuki pendingin produk, yang mengdinginkan padat di bawah 65 derajat C (biasanya sekitar 40 derajat C), dan akhirnya menambahkan padat ke produk dari reaktor yang didinginkan di atas pemisah magnetik.
Gas proses yang keluar dari siklon reaktor melewati empat pemanaskan panas paralel (pemanas panas gas proses) yang mengurangi suhu gas proses hingga 150 derajat C. Pemutih venturi dan kolam lapis terisi (menara terisi) lebih jauh mengdinginkan gas proses hingga sekitar 30 derajat C untuk menghilangkan air yang dihasilkan di reaktor dan menghilangkan partikel halus yang tersisa yang tersendiri dalam gas proses yang telah lolos dari siklon. Ini memastikan bahwa jumlah halus dalam gas proses cukup rendah untuk menghindari kerusakan pada ‘kompresor daur ulang gas proses’.
Aliran kecil gas proses diambil dari gas proses daur ulang (gas penguras) yang keluar dari atas menara terisi dan sebelum memasuki kompresor gas daur ulang, untuk mencegah akumulasi N2 dalam rangkaian. Jumlah pengurasan bergantung pada konten N2 dari gas alami, jumlah N2 yang masuk ke sistem dengan masukan bijih besi panas yang memasuki reaktor.
Gas reagen tambahan, biasanya terdiri dari H2 dan gas alami, memasuki proses daur ulang sebelum kompresor. Tekanan freeboard di reaktor saringan cair mengatur jumlah H2 yang akan diperkenalkan ke dalam sistem. Jumlah gas alami yang akan ditambahkan ke gas proses ditentukan oleh konsentrasi CH4 dalam gas proses.
Dua kompresor sentrifugal (kompresor gas daur ulang), satu beroperasi dan satu cadangan, mendaur ulang gas proses dengan tekanan sekitar 4,20 kg/cm kuadrat pada masukan dan sekitar 5,30 kg/cm kuadrat pada keluaran. Tekanan selisih di seluruh kompresor mengatur aliran gas proses ke reaktor.
Empat pemanaskan panas gas-gas, yang mengdinginkan gas proses yang datang dari reaktor saringan cair, memanaskan gas proses yang datang dari kompresor, hingga suhu sekitar 520 derajat C. Pemanas gas (pemanas gas proses) lebih meningkatkan suhu proses hingga sekitar 630 derajat C, menggunakan gas penguras dan gas alami sebagai bahan bakar. Gas buang yang datang dari pemanas menyediakan energi untuk memanaskan udara pembakaran yang disuplai ke pemanas bijih.
Dalam proses, ada dua sistem pendingin air. Satu sistem untuk kontak langsung dengan gas proses (‘air pendingin kontak langsung’), yang menyediakan air pendingin ke ‘pemutih venturi’ dan ‘menara terisi’, di mana perangkat ini air berada dalam kontak langsung dengan gas proses. Sistem pendingin air lainnya adalah sistem pendingin air tidak langsung yang menyediakan air pendingin ke (i) sistem pendingin produk (pendingin produk), (ii) pemanah H2, dan (iii) pemanaskan panas kecil lainnya yang digunakan untuk proses.
Air panas yang keluar dari menara terisi kembali langsung ke menara pendingin kontak untuk penghilangan panas, sementara air yang keluar dari pemutih venturi melewati pengental terlebih dahulu, di mana difilter untuk menghilangkan padatan yang tersedia dalam air tercemar.
Proses biasanya menghasilkan produk yang telah dikonversi 93 % menjadi karbida besi. Komposisi mineral dan elemen tipikal produk terdiri dari Fe3C- 91 % hingga 96 %, Fe (total) – 89 % hingga 93 %, Fe (met) – 0,5 % hingga 1 %, SiO2 + A12O3 – 2 % hingga 5 %, Fe3O4 -2 % hingga 5 %, C (sebagai Fe3C) – 6 % hingga 6,5 %, dan O (sebagai Fe3O4) – 0,5 % hingga 1,5 %. Karbida besi magnetik, jadi jika gangue dilepaskan secara fisik, baik sebelum, selama atau setelah proses karbonisasi, maka pemisahan magnetik kering dapat dilakukan untuk menurunkan kandungan gangue dalam produk akhir dan consequently meningkatkan kadar besi.
Meskipun analisis produk dapat bervariasi tergantung pada jenis bijih yang digunakan, tidak ada sulfur yang signifikan dalam kasus apa pun. Tingkat fosforus bergantung pada jenis bijih yang digunakan dan biasanya tersedia dalam produk sebagai P2O5. Namun sebagian besar fosforus dialihkan ke escoria tanur, bukan dalam produk.
Elemen sisa dalam bijih biasanya tersedia dalam produk sebagai oksida, namun karena sebagian besar bijih besi memiliki tingkat sangat rendah tembaga, nikel, kromium, molibdenum atau timah, tidak ada jumlah signifikan dari elemen-elemen ini dalam produk akhir. Akibatnya, karbida besi yang dihasilkan sangat bersih dan memberikan metode yang efektif untuk menyaring logam sampah sisa selama pembuatan baja, sambil menghindari sulfur yang biasanya datang dengan beberapa sumber besi baru.
Konsumsi material, energi, dan di batas baterai per ton karbida besi tipikal adalah bijih besi – 1,42 ton, gas alami – 350 M cal, listrik – 400 kWh, air – 1,2 cum, nitrogen – 10 cum dan tenaga kerja – 0,22 jam pekerja.
Karbida besi juga sangat ramah lingkungan dan memberikan keuntungan lingkungan yang besar. Proses ini mencapai emisi C terendah dari semua proses pembuatan baja besi baru, menghasilkan hanya 1,09 kg CO2 untuk setiap kg baja yang dihasilkan. Ini jauh lebih rendah dari 2,01 kg untuk rute pembuatan baja tanur blast -tanur oksigen dasar konvensional, 3,09 kg untuk DRI berbasis batubara, dan 1,87 kg untuk rute pembuatan baja DRI -EAF berbasis gas alami. Hanya baja yang sepenuhnya dibuat dari bekas baja yang mencapai emisi lebih rendah.
Keuntungan Karbida Besi dan Produksinya
Keuntungan karbida besi dan proses produksinya terdiri dari hal-hal berikut.
- Ini adalah material charge yang lebih baik daripada material lain untuk EAF karena mengandung sekitar 6,0 % hingga 6,5 % C dan dihasilkan dari bijih besi baru sehingga mengandung elemen sampah yang tidak signifikan. Penggunaan karbida besi dalam proses pembuatan baja menghasilkan konten N2 dan H2 yang rendah dalam baja.
- Ini tidak piroforik sehingga aman dan mudah ditangani.
- Ini adalah bubuk padat bergranulasi yang larut dengan mudah dalam baja cair. Ini dapat diinjeksi dengan mudah ke dalam BOF dan/atau EAF, di mana larut segera.
- Proses produksi karbida besi ramah lingkungan karena tidak ada kebutuhan untuk mengaglomerasi bijih besi.
- Hanya produk sampingan proses adalah air dan CO2, dan jumlah CO2 yang dihasilkan jauh lebih sedikit daripada jumlah yang dihasilkan selama produksi baja oleh proses lain. Selanjutnya, jumlah besar CO2 keluar dari pemanah dalam aliran gas yang terkonsentrasi, yang mudah untuk ditangkap dan/atau digunakan kembali untuk tujuan lain.
- Proses menggunakan bijih besi halus, yang lebih murah dari pelet dan bijih besi lump.
- Kebutuhan untuk membriquet produk tidak ada.
- Proses beroperasi pada suhu rendah dan merupakan proses termal yang efisien.
- Proses adalah proses loop tertutup yang menggunakan 100 % reagen yang ditambahkan.
- Proses sederhana, terdiri dari reaktor tunggal, yang mudah dikontrol.



