Sinterisasi Bijih Besi: Teori, Praktik, dan Wawasan Proses
Teori dan Praktik Sinterisasi Bijih Besi
Sinterisasi bijih besi adalah istilah umum yang digunakan untuk menggambarkan proses di mana campuran sinter (campuran mentah atau campuran hijau) dari serbuk bijih besi, fluks, bahan bakar (debu koks) dan serbuk kembali pabrik (misalnya skala pabrik, debu tanur timur, dan serbuk sinter kembali dll.) dikonversi menjadi bentuk aglomerat tertentu. Ini terdiri dari pemanasan campuran sinter dengan ukuran partikel kurang dari 10 mm hingga suhu sehingga permukaan setiap butir muatan mulai meleleh dan leleh yang terbentuk membuat jembatan cair antara butir-butir, yang, setelah re-solidifikasi, memastikan pembentukan bahan pori padat yang disebut sinter dengan ukuran saring biasanya 5 mm hingga 30 mm (ukuran atas bisa hingga 50 mm untuk memenuhi persyaratan lokal), dan yang dapat menahan tekanan operasi dan lingkungan suhu di dalam tanur timur (BF).
Proses sinterisasi adalah operasi termal yang melibatkan reaksi peleburan dan assimilasi. Tahap pertama proses sinterisasi adalah pembentukan leleh yang melibatkan reaksi antara serbuk bijih besi halus dan fluks. Leleh awal dihasilkan dari serbuk yang menempel selama pemanasan melalui reaksi antara bijih besi dan fluks. Kemudian, partikel inti sebagian besar diassimilasi atau terlarut ke dalam leleh primer untuk membentuk lebih banyak leleh. Sebelum peleburan lengkap tercapai, suhu sinterisasi menurun karena waktu tinggal singkat pada suhu maksimum dan kemudian leleh re-solidifikasi dan fase mineralmenendam, resulting in the formation of bonding phases.
Selama proses sinterisasi, reaksi kimia berlangsung pada suhu tinggi dan bijih besi serta fluks digabungkan bersama dan membentuk kue sinter yang terdiri dari bijih besi, silico-ferrite kalsium dan aluminium (SFCA), silikat dikalium dan fase kaca. Reaksi sinterisasi juga mengatur fraksi volume setiap mineral yang dapat mempengaruhi kualitas sinter dan oleh karena itu, kinerja BF.
Tahap pertama sinterisasi adalah granulasi (nodulisasi atau peletisasi) campuran sinter, yang terdiri dari homogenisasi di drum pencampuran selama beberapa menit dengan penambahan 6 % hingga 8 % air. Campuran sinter yang tergranulasi kemudian dimuat di atas grate permeabel rantai sinter. Atas kasur dipanaskan ke suhu tinggi oleh bahan bakar gas dan udara ditarik melalui grate. Setelah waktu penyalaan singkat, pemanasan atas kasur dihentikan dan zona pembakaran sempit atau depan nyala (FF) bergerak ke bawah melalui kasur, memanaskan setiap lapisan kasur secara berurutan. Dalam kasur, granula dipanaskan ke rentang suhu 1250 derajat C hingga 1350 derajat C untuk mewujudkan pemulihan dan kemudian peleharan parsial. Dalam serangkaian reaksi bahan setengah leleh dihasilkan yang, pada pendinginan berikutnya, kristal menjadi beberapa fase mineral dengan komposisi kimia dan morfologi yang berbeda.
Selama proses sinterisasi, pembakaran koks menghasilkan zona suhu tinggi (zona pembakaran) yang bergerak ke bawah melalui kasur sinter. Partikel halus bereaksi lebih cepat, dan membentuk leleh primer yang sebagian larutkan partikel bijih kasar. Representasi skematis penampang lintang kasur sinter dari proses sinterisasi yang terhenti ditunjukkan dalam Gambar 1. Kemajuan pembakaran koks menentukan profil suhu dan pembentukan zona berbeda dalam kasur. Saat zona pembakaran bergerak ke bawah, re-solidifikasi fase leleh terjadi oleh hisap udara, menghasilkan pembentukan zona sinter. Zona di bawah zona pembakaran terdiri dari campuran sinter (bahan yang tidak bereaksi) dan dapat dibagi menjadi dua wilayah. Wilayah segera di bawah zona pembakaran sesuai dengan dehidrasi campuran sinter oleh gas panas dari zona pembakaran, sementara zona di bawah wilayah ini adalah bagian dingin dari kasur sinter di mana uap air menguap.
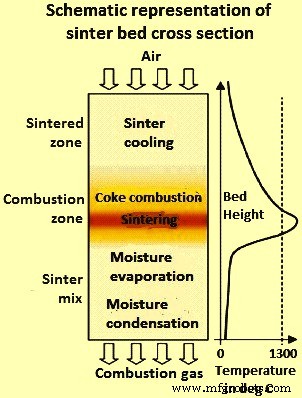
Gambar 1 Representasi skematis penampang lintang kasur sinter
Secara prinsip, reaksi sinterisasi melibatkan reaksi bijih halus dengan fluks yang mengakibatkan pembentukan fase leleh yang digunakan selama reaksi padat-cair untuk assimilasi bijih kasar. Leleh yang terbentuk selama sinterisasi bertindak sebagai fase pengikat. Karena SFCA dianggap sebagai komponen paling penting dari fase pengikat karena keberadaannya yang melimpah dalam sinter dan pengaruhnya yang signifikan pada kualitas sinter, reaksi sinterisasi secara khusus telah dikaitkan dengan pengendalian konsentrasi dan mikrostruktur fase SFCA yang terbentuk selama proses sinterisasi. Volume fase leleh memainkan peran utama selama sinterisasi. Peleburan berlebihan menghasilkan struktur kaca homogen, yang memiliki redusibilitas rendah, sedangkan konsentrasi leleh yang sangat rendah menyebabkan kekuatan sinter yang tidak mencukupi, menghasilkan jumlah tinggi serbuk sinter kembali.
Energi proses disediakan oleh pembakaran debu koks. Di depan zona pembakaran, air menguap dan zat volatik dikeluarkan. Dalam zona pembakaran, reaksi berlangsung yang mengakibatkan pembentukan sinter yang kuat. Sebagian besar panas dari gas yang keluar dari zona pembakaran diserap untuk pengeringan, kalinasi dan pemanasan lapisan bawah kasur. Ketika zona pembakaran mencapai dasar kasur, proses selesai dan kue sinter panas ditumpahkan dari grate dan hancur kasar di crusher panas.
Sinterisasi adalah proses kontinu. Rantai sinter terbentuk oleh serangkaian palet, setiap palet memiliki dinding samping dan grate permeabel, yang dimuat dengan campuran sinter, melewati hood penyalaan, tunduk pada hisap bawah, ditumpahkan, dan kemudian kembali ke posisi pemuatan. Kotak angin di bawah rantai terhubung ke kipas melalui sistem pembersihan gas.
Campuran Sinter
Campuran sinter yang membentuk kasur sinter terdiri terutama dari bijih besi, debu koks, fluks dan serbuk kembali. Perilaku campuran sinter selama sinterisasi dan kualitas sinter sebagian besar tergantung pada komposisi kimia, granulometri, dan mineralogi bijih besi. Karakteristik bijih mempengaruhi perilaku sinterisasi dan oleh karena itu adalah aspek penting dalam produksi sinter. Berbagai studi telah dilakukan mengenai pengaruh komposisi campuran sinter terhadap fase sinter yang pada gilirannya mempengaruhi basicitas (CaO/SiO2), suhu, regime termal dan kandungan Al2O3 (alumina) dan MgO (magnesia) pada konten ferit, total hematit, hematit reoksidasi yang dioksidasi dari magnetit, indeks redusibilitas (RI), indeksi degradasi reduksi (RDI) dan indeks guncangan (TI), porositas dan laju koks.
Perilaku campuran sinter selama proses sinterisasi bergantung pada komposisi kimianya. Beberapa studi telah dilakukan untuk menguji efek komposisi kimia campuran sinter terhadap pembentukan leleh dan reaksi assimilasi. Perubahan kecil dalam komposisi kimia bijih besi dapat memindahkan perubahan signifikan dalam pembentukan fase selama sinterisasi.
Kualitas sinter bergantung pada pembentukan fase pengikat yang, pada gilirannya, tergantung pada kemampuan sinterisasi bijih besi. Di sisi lain, reaktivitas bijih besi secara signifikan dipengaruhi oleh ukuran butirnya yang menentukan luas permukaan reaksi dan densitas tumpukan (porositas) campuran sinter. Oleh karena itu, ukuran partikel bijih besi penting untuk mengontrol reaksi sinterisasi selama proses sinterisasi.
Perubahan ukuran partikel bijih mempengaruhi proses sinterisasi. Telah ditemukan bahwa kemampuan assimilasi partikel bijih halus lebih besar dari pada partikel kasar. Luas permukaan reaksi untuk partikel halus tinggi menghasilkan laju reaksi yang tinggi. Namun, pembentukan konsentrasi leleh yang lebih tinggi dapat menyebabkan peningkatan viskositas leleh, resulting in a decrease in melt fluidity. Oleh karena itu, inklusi partikel kasar ke dalam campuran sinter diperlukan untuk meningkatkan permeabilitas kasur sinter, yang terkait dengan peningkatan gerakan besar skala antara leleh dan partikel padat.
Ukuran partikel rata-rata bijih besi mempengaruhi permeabilitas kasur sinter, yang pada gilirannya mempengaruhi mikrostruktur dan produktivitas sinter. Partikel yang lebih besar mendukung bonding difusi, dan partikel yang lebih kecil mendukung bonding escaria dalam proses sinterisasi. Fraksi tinggi partikel kecil membentuk leleh berlebihan, resulting in deterioration of sinter quality, sementara sinter dari jumlah besar partikel kasar menghasilkan penurunan kekuatan sinter. Telah ditemukan bahwa peningkatan ukuran partikel rata-rata bijih besi meningkatkan produktivitas sinter.
Selama studi tentang sinterabilitas kasur sinter di mana partikel besar dimasukkan, telah ditemukan bahwa penggunaan partikel bijih yang lebih besar menghasilkan permeabilitas kasur sinter yang ditingkatkan serta reaksi sinterisasi selama proses. Ketika partikel besar ditempatkan dalam kasur, area kepadatan rendah terbentuk di sekitar partikel. Karena peningkatan permeabilitas kasur sinter, laju aliran gas serta kecepatan FF lebih tinggi di sekitar partikel besar dibandingkan dengan partikel halus. Oleh karena itu, reaksi leleh dan assimilasi dapat terjadi dengan cepat di sekitar partikel besar karena fluabilitas leleh yang tinggi.
Distribusi ukuran partikel juga memiliki efek pada densitas tumpukan pelet yang dipadatkan, yang mempengaruhi laju sinterisasi. Densitas tumpukan campuran yang terdiri dari partikel halus meningkat dengan mengganti sebagiannya dengan partikel kasar. Selama pemadatan, partikel padat dapat bergerak lebih dekat satu sama lain, resulting in a high number of contacts between particles and a high packing density (low porosity). Penggantian partikel halus dengan partikel besar menyebabkan peningkatan densitas tumpukan hingga maksimum, setelah itu menurun untuk fraksi partikel kasar yang lebih tinggi. Densitas tumpukan maksimum terjadi pada titik di mana semua ruang kosong di antara partikel kasar diisi oleh partikel kecil. Kehadiran partikel kasar dapat menghasilkan bubuk padat dengan densitas tumpukan yang lebih tinggi (porositas lebih rendah), resulting in an increase in sintering rates.
Kandungan ultra-fines dalam campuran bijih, terutama fraksi minus 50 mikrometer (micron), memainkan peran vital dalam granulasi, pertama dalam memulai pembentukan lapisan lapisan di sekitar partikel inti dan kemudian dalam mengikat serbuk menempel yang lebih besar dengan lapisan.
Koks adalah bahan bakar terbaik untuk sinterisasi bijih besi. Klasifikasi ukuran adalah faktor kunci. Ekonomi dan efisiensi terbaik dicapai dengan ukuran partikel koks kurang dari 3 mm. Beberapa studi telah menunjukkan bahwa ukuran koks terbaik untuk produktivitas sinter dan redusibilitas adalah antara 0,25 mm dan 3 mm. Studi lain telah menunjukkan bahwa meskipun ukuran koks kurang dari 0,25 mm memiliki efek negatif pada produktivitas; itu tidak mempengaruhi efisiensi proses pembakaran. Selain itu, fraksi kasar lebih disukai dan lebih ekonomis dalam hal konsumsi. Perbandingan fraksi ukuran debu koks berbeda telah menunjukkan bahwa hasil yang lebih baik dicapai dengan koks kasar (kurang dari 3 mm dan lebih dari 1 mm) daripada dengan koks halus (kurang dari 1 mm). Koks halus terutama dianggap sebagai serbuk menempel dalam granulasi yang membentuk lapisan permukaan di sekitar butir. Koks halus terbakar dengan cepat, sementara koks kasar terbakar lebih lambat dan dapat melebar FF, leading to a possible loss of productivity. Selain itu, bahan bakar yang lebih kasar lebih ekonomis, memperkuat produksi sinter, meningkatkan RDI dan menurunkan emisi SO2.
Efek ukuran partikel koks dalam kasur sinter terhadap produktivitas, konsumsi koks dan kualitas sinter telah dikaji dalam uji sinter-pot. Uji ini telah menunjukkan bahwa fraksi debu koks kasar menghasilkan kecepatan FF yang lebih tinggi dan efisiensi pembakaran yang lebih baik. Koks halus mencapai efisiensi pembakaran yang lebih buruk, menghasilkan lebih sedikit panas dan menurunkan suhu sinterisasi. Akibatnya, laju koks perlu ditingkatkan ketika koks halus digunakan untuk mempertahankan kualitas sinter.
Granulasi Campuran Sinter
Tujuan granulasi adalah untuk membuat partikel halus menempel satu sama lain dan membentuk partikel yang lebih kasar. Akibatnya bijih yang tergranulasi memiliki rentang ukuran partikel yang lebih kecil, dan oleh karena itu menawarkan resistensi yang lebih rendah terhadap aliran gas.
Granulasi sangat penting untuk sinterisasi bijih besi, karena permeabilitas kasur sinter yang baik sebagian besar menentukan laju kemajuan proses dan oleh karena itu produktivitas pabrik sinter. Granulasi campuran sinter umumnya dilakukan dalam drum rotatif sebelum proses sinterisasi, selama beberapa menit dengan penambahan 6 % hingga 8 % air. Proses granulasi lengkap membutuhkan waktu sekitar 30 menit hingga 1 jam, termasuk penambahan kelembaban, granulasi dan pemasukan ke dalam mesin sinterisasi.
Studi awal tentang struktur campuran sinter yang tergranulasi dilakukan di Nippon Steel Corporation (NSC). Studi ini menciptakan istilah 'quasi-particle' juga kadang disebut pseudo-partikel (Gambar 2), yang terdiri dari inti bijih besi. Selama sinterisasi, quasi-partikel ini sebagian tidak meleleh, dikelilingi oleh butir bijih halus dengan gangue silica (SiO2) dan dalam kehadiran basicitas tinggi (CaO/SiO2).
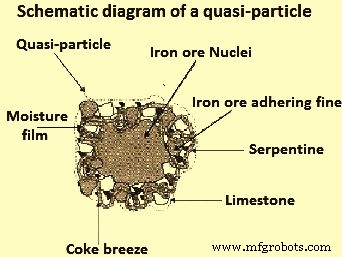
Gambar 2 Diagram skematis quasi-partikel
Selama proses granulasi, quasi-partikel terbentuk ketika partikel halus (kurang dari 0,2 mm) menempel pada permukaan partikel besar (lebih dari 0,7 mm) dan kemudian membentuk granula. Partikel menengah (0,2 mm hingga 0,7 mm) sulit digranulasi dan tidak memiliki peran yang jelas. Dalam praktik, jumlah partikel menengah perlu dikurangi karena pengaruhnya yang merusak pada granulasi dan efek buruk pada permeabilitas kasur sinter. Peningkatan kandungan air campuran sinter dapat menyebabkan partikel menengah bertindak sebagai serbuk menempel, yang meleleh dengan buruk pada partikel kasar, dan dapat terlepas selama tahap pengeringan. Partikel menengah juga dapat bertindak sebagai inti dan membentuk quasi-partikel dengan ukuran kecil dibandingkan yang terbentuk dengan inti kasar. Ini dapat secara signifikan mengurangi permeabilitas kasur sinter serta produktivitas proses sinterisasi.
Selama proses sinterisasi, ferit terbentuk dalam lapisan yang menempel pada inti karena reaksi padat-cair antara hematit dan leleh CaO-Fe2O3 yang mengandung jumlah kecil SiO2 dan Al2O3. Pengikatan sangat dipengaruhi oleh kelembaban yang tersedia untuk granulasi. Faktor lain seperti sifat inti, bentuk partikel dan propersi permukaan adalah tingkat sekunder.
Kandungan kelembaban dalam campuran sinter yang akan disinterkan adalah parameter yang sangat penting dalam proses granulasi. Proses menempel partikel halus pada inti untuk membentuk quasi-partikel sangat dipengaruhi oleh kelembaban yang tersedia untuk granulasi (total kelembaban minus kelembaban yang diserap oleh komponen masukan sinter). Produksi maksimum dicapai dengan penambahan kelembaban optimal, yang lebih sedikit dari yang diperlukan untuk permeabilitas udara maksimum. Biasa dioperasikan pada sekitar 0,85 kali dari yang diperlukan untuk permeabilitas maksimum. Ini karena kelembaban menguap di lapisan bawah kasur setelah menguap dari bagian atas saat FF mendekati. Kondensasi biasanya terjadi selama 2 menit pertama sinterisasi sebelum campuran sinter mencapai suhu titik embunnya.
Kontrol yang baik atas penambahan air sangat penting. Penambahan air dalam drum pencampuran perlu disesuaikan untuk mempertahankan tingkat kelembaban yang ditetapkan. Kontrol otomatis diinginkan dibandingkan metode manual karena memastikan respons yang lebih cepat dan masukan yang lebih konsisten ke rantai sinter.
Granulasi yang dilakukan dengan menggelindingi materi dalam drum berputar, meningkatkan ukuran granula oleh adhesi yang pada dasarnya karena tindakan dua jenis gaya yaitu (i) 'interlocking' partikel, dan (ii) tarikan dengan pembuatan fase cair 'jembatan' di antara partikel. Magnitudo gaya interlocking dapat bervariasi dengan mengubah urutan pembentukan campuran yang akan disinterkan untuk mendukung tindakan agregasi inti granulasi yang disediakan oleh komponen tertentu (misalnya serbuk sinter kembali).
Magnitudo gaya interlocking juga dapat bervariasi dengan memodifikasi urutan pembentukan campuran sinter untuk menyertakan proses granulasi selektif atau pre-aglomerasi. Dalam kasus seperti ini melibatkan perlakuan serbuk bijih dan konsentrat, beberapa serbuk sinter kembali dan kapur secara terpisah menggunakan garis proses tambahan. Bahan-bahan ini dicampur dengan air dan mikro-pelet dalam drum atau cakram sebelum diperkenalkan ke sirkuit granulasi utama sebelum drum granulasi. Dalam proses ini serbuk sinter kembali bertindak sebagai inti dan kapur bertindak sebagai agen aglomerasi. Praktik ini memungkinkan penggunaan jumlah serbuk yang lebih besar tanpa kehilangan produktivitas.
Gaya jenis terakhir (jembatan) berasal dari kehadiran air yang ditambahkan ke campuran, dan efeknya dapat ditingkatkan dengan penggunaan aditif. Dalam kedua kasus (interlocking dan jembatan) kekuatan partikel yang tergranulasi tidak tinggi. Itu cukup untuk memastikan bahwa campuran yang tergranulasi dapat diangkut dan dilapisi pada grate sinter tanpa pecah. Distribusi ukuran campuran yang tergranulasi ketika dimasukkan ke grate sinter berkisar dari sekitar 1 mm hingga 10 mm.
Studi untuk menemukan struktur granula dalam gambar tiga dimensi, umumnya dilakukan dengan menggunakan teknik tomografi X 3D. Dalam satu studi campuran serbuk bijih besi (konsentrat), serbuk sinter kembali dan batu kapur telah disiapkan dengan rasio konsentrat/bijih 20:80, 50:50, 80:20 dan 100:0 dan sinter telah dihasilkan dengan basicitas 0,8, 1,4 dan 2,0. Penggabungan jumlah konsentrat yang meningkat dalam campuran sinter telah membuat granulasi menjadi lebih kompleks.
Partikel ultrafine tidak hanya menempel pada partikel kasar tetapi juga dapat membentuk inti yang tahan lama sambil mengikat partikel ukuran menengah, dan semakin banyak ultrafines yang digunakan dalam campuran sinter, semakin tidak dapat diprediksi distribusi ukuran granula. Granula yang termasuk dalam campuran sinter tanpa bijih kasar (rasio konsentrat/bijih 100:0) tidak memiliki inti dan sangat sedikit partikel batu kapur yang menempel pada permukaan yang awalnya terbentuk oleh mekanisme peletisasi, dan menunjukkan struktur yang serupa dengan pelet. Perilaku granulasi tidak dapat dijelaskan sepenuhnya oleh satu faktor tunggal, seperti rasio konsentrat/bijih, dan perubahan dalam mineralogi bijih, komposisi dan jumlah gangue, konsumsi panas dan kelembaban dalam campuran, semuanya menjadi faktor yang sangat relevan.
Produktivitas sinter secara langsung terkait dengan permeabilitas kasur. Pada gilirannya, permeabilitas terkait dengan distribusi ukuran granula dan ukuran granula rata-rata, yang tergantung pada penambahan kelembaban. Permeabilitas naik ke nilai maksimum sebagai fungsi dari kelembaban. Produktivitas maksimum diperoleh menggunakan 85 % kelembaban yang diperlukan untuk permeabilitas maksimum karena kondensasi kelembaban di lapisan bawah kasur.
Dalam beberapa studi yang telah dilakukan untuk memprediksi perilaku granulasi sejumlah bijih besi dengan sifat yang berbeda, telah menyarankan persamaan untuk menghitung kelembaban optimal campuran mentah sebagai fungsi dari sifat, komposisi dan granulometri bijih. Kelembaban optimal didefinisikan sebagai jumlah terendah yang diperlukan untuk mencapai permeabilitas kasur maksimum. Persamaan diterapkan untuk setiap bijih dan campuran bijih, dengan penambahan koks, fluks dan serbuk sinter kembali. Korelasi yang baik telah ditemukan antara nilai eksperimental dan nilai yang dihitung.
Dalam beberapa studi lain tentang granulasi, peralatan telah dirancang untuk menentukan kapasitas kelembaban beberapa jenis bijih besi dan campuran bijih. Kapasitas kelembaban didefinisikan sebagai maksimum kandungan air yang dapat dipertahankan di antara partikel bijih. Telah terlihat bahwa kapasitas kelembaban meningkat seiring dengan luas permukaan eksternal dan menurun seiring dengan peningkatan volume pori bijih. Persamaan untuk menentukan rasio antara kelembaban optimal (W) dan kapasitas kelembaban (MC) yang ditemukan adalah W = 6.94 + 0.12 MC. Data eksperimental telah menunjukkan korelasi yang sangat tinggi antara W dan MC.
Berdasarkan studi lebih lanjut serta studi awal, persamaan yang telah diusulkan untuk menghitung kelembaban optimal (W) sebagai fungsi dari sifat, komposisi dan granulometri bijih besi adalah W = 2.28 + 0.427 L + 0.810 A – 0.339S + 0.104D + 0.036 E di mana L adalah penurunan berat bijih selama pemanasan dalam gram, A adalah % Al2O3 dalam bijih, S adalah % SiO2 dalam bijih, D adalah fraksi ukuran bijih kurang dari 0,2 mm, dan E adalah fraksi ukuran bijih antara 0,2 mm dan 1 mm. Telah terbukti bahwa sampel dengan kapasitas kelembaban yang lebih tinggi memerlukan kandungan air yang lebih tinggi untuk mencapai permeabilitas kasur terbaik. Tidak dapat dilakukan untuk langsung mengaitkan permeabilitas dengan sifat bijih.
Studi juga telah dilakukan untuk menentukan efek penambahan kelembaban dan basabilitas pada granulasi dengan menentukan sudut kontak antara oksida besi dan air serta kebugaran granulasi bijih besi. Studi mempertimbangkan berbagai jenis bijih untuk menentukan interaksi antara berbagai parameter yaitu (i) sifat bijih (porositas), (ii) kandungan kelembaban, (iii) waktu basabilitas, (iv) pengukuran sudut kontak bijih-air, (v) kekasaran permukaan, (vi) rpm drum peletisasi, (vii) rasio serbuk menempel (AR) dari partikel halus, dan (viii) kekuatan retakan (FS) quasi-partikel. Granulasi terbaik dicapai dengan inti bijih goethite, dengan porositas tinggi, kekasaran rendah dan sudut kontak rendah (lebih basah).
Sistem granulasi dua tahap juga telah digunakan di beberapa pabrik sinterisasi. Sistem granulasi dua tahap membantu dalam perlakuan bijih halus sambil meningkatkan kecepatan FF, permeabilitas dan produktivitas proses.
Menguntungkan untuk memperbaiki proses granulasi konvensional, terutama saat menggunakan bijih goethite dan limonite yang biasanya memiliki kandungan Al2O3 yang lebih tinggi dari pada bijih hematit dan mengakibatkan degradasi properti sinter. Dalam hal ini, studi telah menunjukkan bahwa kualitas sinter meningkat ketika tahap granulasi konvensional dalam drum mixer diikuti oleh tahap kedua. Dalam tahap pertama campuran bijih besi dan serbuk sinter kembali ditempatkan dalam drum. Dalam tahap kedua, koks ditambah batu kapur ditambah dolomit ditambahkan ke campuran yang dihasilkan dari tahap pertama dan granula yang diperoleh terbentuk oleh inti yang sebagian besar terdiri dari bijih besi dikelilingi oleh koks dan fluks. Proses granulasi lapisan ini memperbaiki reaksi pembentukan fluks karena segregasi CaO (oksida kalsium) dari batu kapur pada Fe (besi) dari bijih besi. Hasilnya sinterisasi berlangsung pada suhu yang lebih rendah, meningkatkan permeabilitas dan produktivitas, dan menurunkan pembentukan hematit sekunder, dengan konsekuensi peningkatan RDI. TI dan redusibilitas juga meningkat, karena pembentukan lebih banyak mikro-pori, yang juga mencegah propagasi retakan yang bertanggung jawab atas degradasi RDI.
Waktu pencampuran dalam drum pada tahap kedua sangat penting, dan sekitar 50 detik telah ditetapkan sebagai waktu optimal. Waktu yang lebih pendek tidak memungkinkan inti untuk dilapisi dengan baik oleh koks + fluks. Waktu yang lebih lama menyebabkan kerusakan quasi-partikel, karena inklusi koks dan fluks dalam granula (dari inti), dan menghasilkan quasi-partikel yang mirip dengan yang didapat dalam granulasi konvensional satu tahap.
Studi rinci telah dilakukan tentang metode granulasi lapisan koks dan batu kapur dengan tujuan meningkatkan produktivitas, redusibilitas dan operasi BF. Teknologi ini terdiri dari pelapisan koks dan batu kapur pada permukaan quasi-partikel yang telah digranulasi di bagian primer drum mixer. Koks dan batu kapur diuntik dari ujung drum mixer oleh konveyor berjalan berkecepatan tinggi untuk mencapai pelapisannya pada quasi-partikel. Waktu granulasi lapisan adalah faktor kontrol paling penting dan disesuaikan dengan mengubah kecepatan konveyor. Waktu normal dalam rentang 40 detik hingga 60 detik dengan waktu yang lebih pendek tidak semua quasi-partikel dilapisi, dan dengan waktu yang lebih lama quasi-partikel hancur.
Studi juga telah dilakukan untuk menilai segregasi partikel yang digranulasi secara terpisah (pelapisan koks dan pelapisan batu kapur), dan dalam kedua kasus granulasi, produktivitas terlihat meningkat dibandingkan produktivitas konvensional. Pelapisan koks meningkatkan stres kohesi quasi-partikel dan oleh karena itu meningkatkan permeabilitas di zona basah. Dengan pelapisan batu kapur sinter menunjukkan kandungan hematit sekunder yang lebih rendah dan struktur dengan toleransi retakan (RDI yang ditingkatkan), lebih banyak hematit primer dan SFCA (RI yang ditingkatkan), dan fluabilitas leleh yang ditingkatkan. Di BF, efisiensi poros meningkat 1 %, dan laju agen pengurangan dapat diturunkan 7 kg/ton logam panas.
Teknologi granulasi selektif juga digunakan di beberapa pabrik sinterisasi di Jepang. Teknologi ini digunakan untuk memungkinkan sinterisasi bijih besi dengan kandungan Al2O3 tinggi, yang sulit disinterkan karena reaktivitas rendah materi yang mengandung Al2O3 dan viskositas tinggi leleh primer. Granulasi selektif terdiri dari saringan bijih dan mengirim fraksi ukuran yang lebih besar yang memiliki kandungan Al2O3 yang lebih rendah ke sirkuit granulasi konvensional, sementara fraksi ukuran yang lebih kecil dengan kandungan Al2O3 yang lebih tinggi dipeletkan menjadi granula berukuran 2 mm hingga 5 mm yang digabungkan dalam sirkuit granulasi konvensional. Fraksi ukuran yang lebih kecil mengandung bijih liat yang tinggi Al2O3 dan memerlukan suhu peleharan yang lebih tinggi. Granulasi selektif mencapai inti granula dengan kandungan Al2O3 yang lebih tinggi dibandingkan granulasi konvensional. Dengan proses ini, serbuk yang menempel pada inti dengan kandungan Al2O3 yang lebih rendah dengan bereaksi dengan batu kapur mendorong pembentukan leleh primer pada suhu yang lebih rendah.
Proses granulasi selektif memiliki tingkat pengolahan bahan baku yang tinggi, dan dapat memproses bahan baku lengket secara kontinu. Selain itu, pengurangan bahan bakar koks dan pengurangan daya blower dicapai. Selain itu, produktivitas meningkat dan kandungan FeO berkurang. Peningkatan redusibilitas pada gilirannya mengarah pada pengurangan konsumsi koks di BF. Ada juga peningkatan nilai RDI sinter.
Flame Front
Suhu flame front atau zona pembakaran memiliki dampak yang sangat besar pada waktu sinterisasi dan produktivitas karena berpengaruh pada permeabilitas FF. Secara umum, penurunan suhu FF sangat menguntungkan produktivitas karena resistensi FF terhadap aliran udara adalah fungsi kecepatan gas pangkat tiga. Peningkatan suhu FF secara signifikan meningkatkan resistensi aliran udara dan mengakibatkan peningkatan waktu sinterisasi dan penurunan produktivitas. Pengukuran suhu pada berbagai level dalam kasur sinter memungkinkan pergerakan zona pembakaran untuk dipantau dan konsep kecepatan FF didefinisikan sebagai laju di mana level di mana kenaikan suhu tercepat terjadi bergerak melalui kasur. Gambar 3 menunjukkan distribusi suhu (panas) ideal dalam kasur sinter.
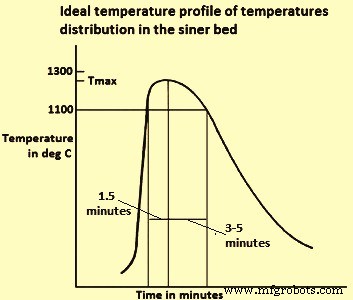
Gambar 3 Distribusi suhu ideal dalam kasur sinter
Waktu pemanasan dalam zona suhu tinggi (lebih dari 1100 derajat C) perlu pendek (1,5 menit) karena tekanan parsial oksigen (pO2) dalam zona ini rendah karena pembakaran koks dan FeO, yang berbahaya untuk redusibilitas sinter, terbentuk dengan mudah. Waktu pendinginan (ke 1100 derajat C) perlu panjang (dari 3 menit hingga 5 menit) untuk mencapai struktur sinter yang kuat dengan pembentukan matriks gangue, yang didukung dengan kehadiran SiO2 (silika). Profil suhu-waktu telah diukur pada beberapa posisi dalam kasur, dan menunjukkan bahwa lebar dan Tmax zona pembakaran meningkat saat itu menurun melalui kasur.
Untuk mencapai Tmax seragam, sinterisasi dua lapis dilakukan di beberapa pabrik sinter. Ini terdiri dari persiapan kasur dengan kandungan koks yang lebih tinggi di lapis atas daripada di lapis bawah untuk mengatasi kecenderungan Tmax untuk naik. Selain dua lapis untuk mengontrol distribusi panas dalam kasur, peralatan pengukuran kontinu telah dikembangkan yang langsung memberikan sinyal distribusi suhu di seluruh kasur, bersama dengan perangkat untuk mengukur distribsi volume yang disedot melalui grate sinter. Distribusi panas dapat dikontrol dengan menyesuaikan kecepatan rantai dan kandungan koks dalam campuran sinter.
Ada hubungan antara suhu FF maksimum dan struktur sinter. Ketika sinterisasi dilakukan pada suhu di bawah 1300 derajat C, sekitar 1200 derajat C leleh (berada terutama dari Fe2O3 dan CaO) dihasilkan dalam kasur sinterisasi, dan oksida besi serta partikel halus diassimilasi dalam leleh. Jika leleh menembus butir hematit, hancuran interfacial terjadi, meninggalkan hematit primer (tidak meleleh) yang dianggap menguntungkan untuk sinterisasi karena meningkatkan RI. Ketika CaO dan Al2O3 diassimilasi dalam leleh, ini bereaksi dengan oksida besi dan menghasilkan ferit kalsium berjarum (dengan ukuran kurang dari 10 mikron) yang mengandung Al2O3 dan SiO2 sebagai larutan padat, sesuai dengan reaksi umum Fe2O3 + CaO + SiO2 + Al2O3 ? SiO2·CaO·(Fe, Al)2O3. Silico-ferrite kalsium dan aluminium (SFCA) dianggap sebagai komponen yang sangat menguntungkan untuk struktur sinter karena memiliki redusibilitas yang baik dan memberikan kekuatan mekanis sinter, serta meningkatkan indeks guncangan (SI) dan indeks guncangan (TI).
Selama sinterisasi pada suhu rendah (kurang dari 1300 derajat C) pembentukan magnetit berkurang (kurang FeO) dan sinterisasi meningkat RI dan menurunkan (memperbaiki) RDI. Juga, struktur optimal untuk redusibilitas sinter di BF tercapai, yang terbentuk oleh inti hematit (tidak meleleh) dikelilingi oleh jaring ferit berjarum. Ketika sinterisasi pada suhu di atas 1300 derajat C, sebagian ferit larut dan meleleh untuk dikonversi menjadi hematit atau magnetit dan komponen gangue. Ketika leleh pendingin, terbentuk sebagai fase baru (i) kristal ferit besar, yang redusibilitasnya inferior dibandingkan ferit berjarum, dan (ii) hematit sekunder, yang merugikan RDI. Gambar 4 menggambarkan secara skematis perkembangan struktur sinter yang berbeda sebagai fungsi Tmax yang tercapai dalam kasur.
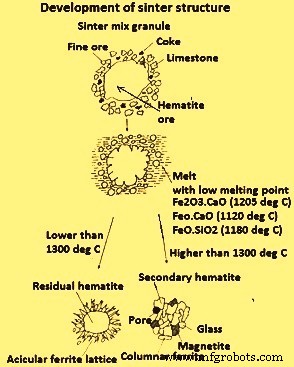
Gambar 4 Perkembangan struktur sinter
Tabel 1 menunjukkan variansi komposisi fase dan indeks kualitas sinter sebagai fungsi dari suhu Tmax.
| Tabel 1 Nilai tipikal komposisi fase dan kualitas sinter pada suhu maksimum dalam kasur |
| Subjek | Unit | Tmax derajat C |
| | Sekitar 1200 | Sekitar 1250 | Sekitar 1300 |
| Hematit primer | % | 50 | 42 | 22 |
| Hematit sekunder | % | 5 | 5 | 20 |
| Magnetit | % | 10 | 15 | 20 |
| SFCA | % | 35 | 38 | 30 |
| Kaca+2CaO.SiO2 | % | 7 | 10 | 12 |
| FeO | % | 35 | 30 | 15 |
| Porositas | % | 3 | 4 | 5,5 |
| RDI | % | 30 | 32 | 36 |
| Indeks redusibilitas | % | 72 | 70 | 64 |
| Indeks guncangan (SI) | % | 93 | 94 | 95 |
Hasil terbaik diperoleh pada suhu sekitar 1250 derajat C, dengan persentase ferit maksimum, hematit primer tinggi, hematit sekunder rendah, porositas yang baik, dan indeks kualitas yang baik (FeO, RDI, RI dan SI).
Peleburan dan Meleleh Sinter di BF
Operasi BF tergantung pada geometri dan kondisi zona kohesi, yang dibatasi oleh isoterma pemulihan (ST) dan peleharan (FT). Zona kohesi terdiri dari lapisan bergantian sinter lembut dan koks. Yang terakhir (dikenal sebagai 'jendela koks') memungkinkan gas pengurangan untuk melewati ke poros BF. Oleh karena itu, penting bagi zona kohesi untuk sempit sebanyak mungkin, untuk memfasilitasi penetrasi gas pengurangan, dan rendah sebanyak mungkin di BF, sehingga zona persiapan tanur di atas zona kohesi cukup besar untuk mengizinkan reduksi oksida besi. Untuk memenuhi kedua kondisi ST dan FT harus setinggi mungkin dan perbedaan di antara mereka harus minimal. Sebagian penghematan konsumsi koks di BF terjadi karena kualitas sinter yang ditingkatkan, khususnya redusibilitasnya dan properti suhu tinggi.
Beberapa studi telah dilakukan tentang mekanisme dasar yang mendasari pemulihan dan peleharan sinter di BF. Urutan yang terjadi selama pemulihan dan peleharan terdiri dari (i) pre-pemulihan, (ii) pemulihan, (iii) exudasi, dan (iv) tahap tetes. Mekanisme pemulihan terkait dengan laju peleharan inti sebagai fungsi suhu. Deformasi dianggap berhubungan langsung dengan porositas makro yang dihasilkan oleh transfer leleh dari inti ke lapisan luar. Pembentukan leleh awal memainkan peran dalam awal pemulihan, reduksi, penundaan dan tetes leleh dari kasur.
Dalam salah satu studi di unit eksperimental yang mencapai suhu maksimum 1400 derajat C, pemulihan dan peleharan sinter telah ditentukan untuk berbagai basicitas (rentang 1,5 hingga 3,0), kandungan MgO (rentang 3,3 % hingga 10 %) dan banyak tingkat redusibilitas sinter. Rentang pemulihan-pelebaran didefinisikan sebagai rentang suhu antara titik pembalikan (T1 pemulihan) dan 10 % penyerakan (T2 peleharan). Telah diperhatikan bahwa perilaku BF membaik (zona kohesi lebih rendah dan lebih sempit) seiring dengan peningkatan rasio sinter/bijih dalam muatan BF.
Studi lain dilakukan untuk menemukan efek kandungan FeO dalam sinter (tipe sinter A 10 % dan tipe sinter B 12 %) pada pemulihan dan peleharan, dan dampaknya pada operasi BF. Sinter dengan lebih banyak FeO menyebabkan pemulihan awal beban, fenomena yang tidak diinginkan di BF. FeO yang tidak direduksi direduksi pada suhu yang lebih tinggi, sesuai dengan persamaan FeO + C = Fe + CO, dan reduksi langsung ini dalam jumlah besar mengarah pada laju koks yang lebih tinggi dalam proses. Volume angin lebih rendah, produksi dan produktivitas juga telah diperhatikan dibandingkan dengan perilaku BF saat beroperasi dengan muatan sinter dengan 10 % FeO. Penurunan kandungan MgO dalam sinter dari 1,75 % menjadi 1,5 % mengakibatkan perubahan perilaku tanur yang dikaitkan dengan variasi suhu pemulihan dan peleharan.
Sebuah studi telah dilakukan untuk menemukan pengaruh komposisi materi pada properti pemulihan dan peleharan dalam materi beban BF. Bagian eksperimen telah dilakukan di unit yang mensimulasikan lingkungan BF, beroperasi di bawah beban hingga suhu 1580 derajat C. Sinter menunjukkan suhu pemulihan yang tinggi (sekitar 1400 derajat C) tetapi rasio meleleh yang relatif rendah dan permeabilitas suhu tinggi yang buruk. Peningkatan basicitas sinter telah terlihat merugikan fluabilitas escaria dan besi yang meleleh di BF, resulting in more melted slag and iron being blocked in the coke layer, thus decreasing the percent meltdown and increasing the gas resistance of the sample bed. Oleh karena itu penting untuk menurunkan basicitas sinter. Di sisi lain, peningkatan Al2O3 (rentang dari 0,9 % hingga 2,6%) atau MgO menurunkan titik peleharan escaria, thus favouring a reduction in high temperature gas resistance. Sinter menunjukkan perilaku pemulihan dan peleharan yang lebih baik dari pada pelet atau bijih, tetapi meleleh dan resistensi gas suhu tinggi yang lebih buruk. Telah terlihat bahwa beban campuran yang berisi 65 % sinter, 20 % bijih lump, dan 15 % pelet sedikit lebih baik dari komposisi lain dalam hal FT dan ST, meltdown dan resistensi gas suhu tinggi.
Dalam studi lain ditemukan bahwa suhu pemulihan menurun seiring dengan peningkatan kandungan gangue dalam bijih, karena fakta bahwa gangue membentuk senyawa dengan titik peleharan rendah seperti 2FeO·SiO2, FeO·SiO2·CaO, dan Fe2O3·SiO2·CaO (Gambar 5). Alkali yang terkandung dalam gangue juga dapat membentuk senyawa dengan titik peleharan rendah seperti Na2SiO3, K2SiO3, dan NaAlSi2O6. Suhu pemulihan sinter yang dihasilkan pada suhu antara 1300 derajat dan 1350 derajat C tergantung pada komposisi dan mineralogi sinter.
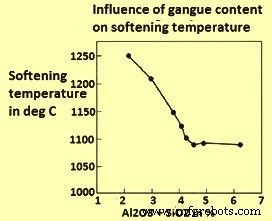
Gambar 5 Pengaruh materi gangue pada suhu pemulihan
Resistensi permeabilitas K kasur sinter umumnya dievaluasi dengan uji properti pemulihan sinter. Ketika K digambarkan terhadap suhu kasur, mengintegrasikan kurva yang diperoleh dalam interval 1000 derajat C hingga 1600 derajat C, parameter resistensi kasur KS ketika dihitung, telah ditemukan bahwa penurunan kandungan SiO2 dan peningkatan MgO dalam sinter meningkatkan baik permeabilitasnya (KS lebih rendah) dan properti pemulihan sinter. Tindakan SiO2 adalah karena penurunan leleh yang mengisi ruang kosong dalam kasur. Tindakan MgO adalah karena peningkatan titik peleharan escaria CaO-FeO-SiO2. Kandungan Al2O3 memiliki efek kecil pada properti pemulihan sinter.
Dalam studi lain, telah ditemukan bahwa seiring dengan peningkatan sinter ketika kandungan Al2O3 diturunkan dari 1,8 % menjadi 1,5 %, sinter memiliki reduksi dan pemulihan-pelebaran yang lebih baik di BF. Juga indeks resistensi permeabilitas di zona kohesi meningkat. Ini mungkin disebabkan oleh jumlah leleh yang memiliki titik peleharan rendah sedikit karena efisiensi reduksi yang ditingkatkan dan kandungan Al2O3 yang lebih rendah.
Perilaku pemulihan dan peleharan tiga bijih hematit lump dan sebuah sinter telah ditentukan dalam outfit yang beroperasi di bawah beban. Telah ditemukan bahwa kasur bijih lump menyusut lebih awal daripada sinter oleh pembentukan fayalit, dengan komponen suhu peleharan rendah sekitar 1175 derajat C hingga 1205 derajat C. Tidak ada fayalit yang terbentuk dalam sinter dan pada suhu lebih tinggi leleh yang dihasilkan tampaknya lebih viskosa, resulting in less bed deformation. Tidak ada perbedaan yang mencolok untuk suhu pemulihan dan peleharan untuk sinter dan untuk 80 % sinter dan 20 % campuran bijih lump. Dengan campuran ini sebagai beban ferrous di BF, permeabilitas tetap dalam rentang operasi normal, sama dengan saat BF beroperasi dengan 100 % sinter, tanpa indikasi kondisi aliran gas yang tidak seragam atau masalah zona kohesi abnormal dan efisiensi penggunaan gas bahkan meningkat sedikit.
Properti penting dari leleh adalah bahwa mereka menyatu, mengubah kasur granula yang tertata seragam menjadi partikel sinter dan saluran yang sangat besar dalam kasur. Perilaku penyatuan leleh perlu memiliki pengaruh yang menguntungkan pada properti flame front dalam menentukan permeabilitas kasur sinter.
Reaksi dalam proses sinterisasi
Selama proses sinterisasi, beberapa reaksi kimia antara bijih besi dan fluks berlangsung pada suhu maksimum tertentu, resulting in conversion of loose materials into a solid mass. Reaksi ini didefinisikan sebagai reaksi sinterisasi dan melibatkan pembentukan fase leleh diikuti oleh assimilasi partikel besar ke dalam leleh.
Studi telah dilakukan mengenai urutan pembentukan fase selama sinterisasi bijih besi (Gambar 6). Studi ini menemukan bahwa reaksi sinterisasi terjadi di FF dan terdiri dari reaksi antara sebagian bijih besi dan fluks utama. Ini mengarah pada pembentukan fase cair yang membentuk fase pengikat. Telah juga diketahui bahwa reaksi sinterisasi dimulai dalam lapisan serbuk menempel di mana bijih reaktif halus dan fluks dalam kontak intim. Oleh karena itu, reaksi padat – padat adalah reaksi pertama yang terjadi, menghasilkan leleh primer. Namun, partikel besar hampir tidak aktif selama tahap pertama ini karena luas permukaan reaksi yang besar.
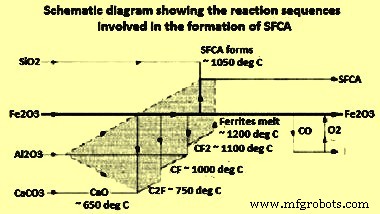
Gambar 6 Urutan pembentukan fase selama sinterisasi bijih besi
Reaksi sinterisasi terdiri dari pembentukan leleh dan reaksi assimilasi (Gambar 7). Titik awal yang relevan adalah pseudo-partikel yang terdiri dari partikel inti besar (inti) dan lapisan pelapis dari serbuk menempel dan fluks. Gambar 7 (i) mewakili struktur dasar pseudo-partikel yang terbentuk selama granulasi. Reaksi sinterisasi dimulai dalam lapisan serbuk menempel, di mana materi halus dalam kontak intim. Dengan peningkatan suhu (sekitar 1100 derajat C), ferit kalsium adalah produk pertama yang terbentuk oleh reaksi padat-padah antara hematit dan kapur. Pada sekitar 1200 derajat C, ferit kalsium terdekomposisi dan membentuk leleh cair awal, yang dapat melarutkan SiO2 dan Al2O3. Tahap ini dari proses sinterisasi digambarkan secara skematis dalam Gambar 7 (ii). Seiring dengan kemajuan proses sinterisasi, leleh cair mulai bereaksi dengan partikel inti, resulting in a dissolution of the nucleus particle and formation of more melt as shown in Gambar 7 (iii). Reaksi assimilasi tergantung pada properti baik leleh awal dan partikel inti. Semakin reaktif lelehnya, semakin besar kemampuannya untuk melarutkan inti padat. Demikian pula, semakin besar reaktivitas inti padat, semakin banyak jumlah yang diassimilasi.
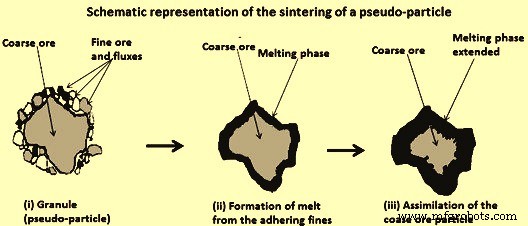
Gambar 7 Representasi skematis sinterisasi pseudo-partikel
Secara prinsip, reaksi sinterisasi melibatkan reaksi bijih halus dengan fluks yang mengakibatkan pembentukan fase leleh yang digunakan selama reaksi padat-cair untuk assimilasi bijih kasar. Leleh yang terbentuk selama sinterisasi bertindak sebagai fase pengikat.
Selama proses sinterisasi, pembentukan leleh terjadi di FF di mana suhu lebih dari 1100 derajat C. Kemudian, leleh re-solidifikasi untuk menjadi fase pengikat yang membentuk mayoritas fase lain dalam sinter. Fase pengikat umumnya terdiri dari fase SFCA dalam asosiasi dengan oksida besi dan silikat. SFCA dianggap sebagai fase pengikat yang paling penting karena pengaruhnya yang besar pada properti sinter.
Dalam proses sinterisasi suhu campuran sinter ditingkatkan untuk mencapai peleharan parsial dan menghasilkan bahan leleh yang, selama pendinginan, kristal atau re-solidifikasi menjadi beberapa fase mineral yang mengaglomerasi struktur secara keseluruhan. Energi untuk proses ini disediakan oleh pembakaran debu koks.
Sebuah studi untuk menentukan urutan reaksi dalam pembentukan SFCA telah dilakukan menggunakan kombinasi XRD (diffraksi sinar-X), DTA (analisis termal diferensial), dan EPMA (analisis mikro son elektron). Reaksi pembentukan ferit pertama adalah reaksi padat-padah yang dimulai dalam rentang suhu 750 derajat C hingga 780 derajat C dan berakhir pada 1200 derajat C, suhu peleharan dari ferit ini, mengikuti urutan dikalium ferit (C2F) ke kalium ferit (CF) ke kalium diferit (CF2) (Gambar 6) sesuai dengan persamaan berikut.
Fe2O3 + 2CaO = 2CaO·Fe2O3 pada 750 derajat C hingga 780 derajat C
2CaO·Fe2O3+Fe2O3 = 2[CaO·Fe2O3] pada 920 derajat C hingga 1000 derajat C
CaO·Fe2O3+Fe2O3 = CaO·2Fe2O3 pada 1050 derajat C hingga 1150 derajat C
CaO memainkan peran yang sangat penting selama sinterisasi karena mudah bereaksi dengan oksida besi dalam campuran untuk menghasilkan ferit kalsium. Reaksi pembentukan leleh dimulai pada titik kontak antara serbuk bijih dan CaO. Pada saat yang sama, reaksi pembentukan SFCA padat-padah dimulai pada sekitar 1050 derajat C dan berlanjut dalam reaksi padat-cair di atas 1200 derajat C. Kehadiran Al2O3 meningkatkan stabilitas SFCA, dan menurunkan suhu di mana ferit ini mulai terbentuk. Di atas 1200 derajat C, reaksi padat-cair (padat-leleh) mendominasi, dengan kehadiran fase leleh yang memperkuat assimilasi materi untuk membentuk ferit sesuai dengan persamaan berikut.
CaO·Fe2O3 + Al2O3 + SiO2 = CaO·SiO2·(Fe, Al)2O3
Urutan reaksi pembentukan SFCA ditunjukkan dalam diagram skematis (Gambar 5). Al2O3 sangat reaktif dan masuk ke dalam larutan padat dengan fase C2F, CF dan CF2, seperti yang ditunjukkan dalam wilayah berlindung di Gambar 5. Dalam studi ini juga terlihat bahwa SiO2 tidak bereaksi dengan Fe2O3 atau CaO dan tetap iners hingga SFCA mulai terbentuk pada suhu di atas 1050 derajat C.
Studi juga telah dilakukan tentang pembentukan 2CaO·Fe2O3 pada 1000 derajat C dari campuran stoikiometri Fe2O3 (bijih besi) dan CaCO3 (batu kapur). Fe2O3 direduksi menjadi Fe3O4 dan FeO sebelum kalinasi batu kapur dimulai, sebagai fungsi dari tekanan parsial O2, yang ditentukan berdasarkan konten CO dalam campuran pengurang CO+CO2. Urutan yang ditemukan untuk laju reaksi oksida besi dengan CaO, untuk pembentukan dikalium ferit adalah FeO -> Fe3O4 -> Fe2O3.
Selama proses, oksida besi dapat secara simultan direduksi oleh CO yang dihasilkan dalam pembakaran parsial koks-batubara sesuai dengan persamaan berikut.
2 Fe2O3 + CO = Fe3O4 + FeO +CO2
Fe3O4 dapat teroksidasi menjadi Fe2O3. FeO dapat teroksidasi menjadi Fe3O4 atau Fe2O3, dan dapat dimulai dengan energi eksternal, titik peleharan rendah berikut reaksi pembentukan escaria.
FeO + CaO = CaO·FeO pada 1120 derajat C
FeO + SiO2 = SiO2·FeO pada 1180 derajat C
FeO+CaO+SiO2 = CaO·SiO2·FeO pada 1220 derajat C
Silika dari bijih besi dapat bereaksi dengan ferit leleh sesuai dengan persamaan berikut untuk membentuk silikat kalsium dan menendapkan hematit atau magnetit, tergantung pada pO2 dalam sistem reaksi, bersama dengan silikat yang terbentuk.
CaO·Fe2O3 + SiO2 = CaO·SiO2 + Fe2O3
Urutan reaksi yang ditunjukkan di atas telah banyak dikaji karena pentingnya dalam sinterisasi. Dalam salah satu studi sampel ferit kalsium (CF) dan sampel CF + Al2O3 dan CF + SiO2 telah disinterkan. Telah ditunjukkan bahwa penambahan Al2O3 lebih efektif untuk melarutkan hematit dalam CF, dan penambahan SiO2 lebih efektif untuk meningkatkan laju pembentukan CF. Sampel CF2 dan CF2 + Al2O3 (3 % hingga 9 %) + SiO2 (1 % hingga 7 %) telah disinterkan untuk menyiapkan SFCA, memantau evolusi proses ini dengan XRD. Kelarutan Al2O3 dalam CF2 pada 1250 derajat C adalah 5 % -7 % dan kelarutan SiO2 adalah 2 % hingga 4 %. Struktur monoklinik CF2 berubah menjadi triklinik saat bereaksi dengan Al2O3 dan SiO2 untuk membentuk SFCA. Penambahan SiO2 pada 1200 derajat C menyebabkan dekomposisi parsial CF2 menjadi silikat kalsium. Seiring dengan peningkatan rasio Al2O3/SiO2, pembentukan hematit berkurang dan pembentukan SFCA meningkat. Ion Fe3+ (jari-jari 0,65 angstrom) di pusat tetrahedral digantikan oleh ion yang lebih kecil (Si4+, 0,40 angstrom dan Al3+, 0,54 angstrom), sehingga volume sel unit cenderung menurun seiring dengan penambahan Si4+ dan Al3+ ke dalam CF2.



