Faktor Kunci yang Bentuk Proses Sintering dalam Produksi Bijih Besi
Faktor yang Mempengaruhi Sinter dan Proses Sintering
Proses sintering digunakan untuk mengaglomerasi campuran konsentrat bijih besi halus, konsentrat kembali, fluks, dan koks dengan ukuran partikel kurang dari 10 mm, sehingga sinter yang dihasilkan dengan ukiran saring 5 mm hingga 30 mm dapat menahan kondisi tekanan dan suhu di dalam tinggi rook (BF). Proses sintering konsentrat bijih besi halus dikembangkan terutama untuk mengonversi konsentrat yang dihasilkan dalam pertambangan dan mengubah konsentrat bijih ini menjadi produk yang sesuai untuk dimuat ke dalam BF.
BF memerlukan sinter berkualitas tinggi dengan kekuatan tinggi, kadar konsentrat terendah yang mungkin, ukuran rata-rata yang baik, RDI (indeks degradasi reduksi) rendah, RI (indeks redukabilitas) tinggi, kadar konsentrat rendah, ukuran rata-rata sinter yang terkalibrasi dengan baik, dan variasi kecil dalam komposisi kimia untuk dapat beroperasi dalam regime steady state. Kontrol kualitas sinter, melalui sintering yang memadai, penting untuk mengoperasikan BF pada tingkat bahan bakar rendah dan tingkat operasi yang stabil.
Proses sintering didasarkan pada perlakuan lapisan campuran mentah (bijih besi halus, konsentrat kembali, dan fluks dll.) dalam kehadiran konsentrat koks terhadap tindakan pemanas yang ditempatkan di permukaan lapisan. Dengan cara ini, pemanasan terjadi dari bagian atas ke bagian bawah. Lapisan campuran mentah terletak di atas sistem strand dan sistem pengeluaran gas buang memungkinkan ketebalan keseluruhan mencapai suhu yang sesuai untuk peleburan parsial campuran, dan aglomerasi selanjutnya. Dalam sistem Dwight-Lloyd, grate sintering adalah rantai berkelanjutan dengan panjang dan lebar besar, yang terbentuk dari gabungan serangkaian mobil palet yang membentuk strand sintering.
Di pabrik baja terpadu, proses sintering memainkan peran penting dalam menyediakan bahan baku ke BF. Dari sudut pandang sumber daya alam, proses sintering adalah teknologi kunci yang memungkinkan daur ulang bahan limbah pabrik (sampah samping atau debu) yang dihasilkan dalam pabrik baja dan fasilitas lainnya. Proses ini kompleks yang melibatkan berbagai fenomena fisik dan kimia. Bahan baku yang digunakan dapat bervariasi secara luas, dari bijih besi hingga daur ulang debu dan agen fluks. Sumber daya alam bijih besi bervariasi secara luas tergantung pada komposisi mineral dan teknologi pertambangan yang diterapkan untuk menghasilkan bahan baku sinter.
Proses sintering konsentrat bijih besi halus adalah proses metalurgi yang dilakukan pada mesin sintering. Lebar dan panjang strand tergantung pada kapasitas mesin dan bervariasi untuk setiap pabrik baja. Secara dasar, ini adalah proses aglomerasi yang dicapai melalui pembakaran. Energi proses, sebesar 360 juta kalori hingga 480 juta kalori per ton sinter, disediakan terutama oleh pembakaran koks. Alur proses sintering ditunjukkan dalam Gambar 1.
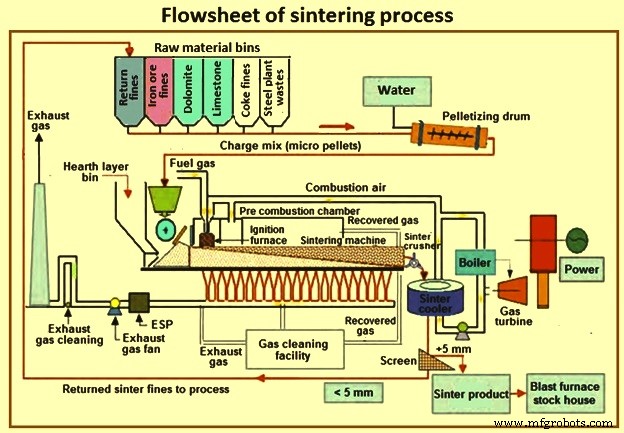
Gambar 1 Alur proses sintering
Konsentrat bijih besi halus adalah bijih alami dengan ukuran 0 mm hingga 10 mm. Campuran mentah (juga disebut campuran sinter) dibuat dengan jumlah yang ditimbang konsentrat bijih besi halus, batu kapur, dolomit, pasir atau kuarsa halus (fluks), bahan bakar padat (debu koks atau anthracite) dan limbah metalurgi (debu yang dikumpulkan, lumpur, dan skala pabrik dll). Campuran sinter ini ditambahkan air (6 % hingga 8 %) dan konsentrat sinter kembali dan kemudian granulasi atau peletisasi dalam drum berputar sebelum dimuat sebagai permadani pada strand bergerak mesin sintering. Campuran yang telah digranulasi dimuat secara berkelanjensi bersama dengan sinter kembali dari ukuran bawah saringan untuk membentuk permadani tebal sekitar 300 milimeter hingga 500 milimeter.
Sintering adalah proses berkelanjensi. Strand sintering dibentuk oleh serangkaian palet, masing-masing memiliki dinding samping dan grate yang transparan. Campuran yang telah digranulasi dimuat ke dalam grate strand sintering yang transparan. Pellet yang dimuat dengan campuran sinter yang telah digranulasi, melewati hood penyaluran, diberi hisap downdraught, ditumpahkan, dan kemudian kembali ke posisi pemuatan.
Seiring strand bergerak maju, partikel bahan bakar pada lapisan permukaan atas pertama kali disalut dalam tungku oleh pemalas bahan bakar gas (gas BF atau gas campuran oven koks dan gas BF). Gas panas, yang dihasilkan oleh pembakaran dengan udara, kemudian disedot masuk melalui permadani yang padat dari wind box yang dilengkapi dengan blower yang ditempatkan di bawah grate. Strand terus bergerak maju dan front pembakaran atau fronte pembakaran bertambah perlahan melalui permadani hingga akhir tercapai. Pembakaran debu koks atau bahan karbon lainnya dimulai di atas lapisan, dan seiring bergeraknya, fronte pembakaran yang relatif sempit (fronte nyala) bergerak turun melalui permadani, memanaskan setiap lapisan secara berturut-turut. Dalam permadani, granulat dipanaskan hingga 1.250 deg C hingga 1.350 deg C untuk mencapai penglembutan dan kemudian peleburan parsial.
Beberapa reaksi kimia dan transformasi fasa terjadi dalam permadani, sebagian bahan meleleh ketika suhu lokal mencapai suhu peleburan (titik burn through) dan seiring bergeraknya, fenomen re-solidifikasi dan transformasi fasa terjadi dengan perubahan yang signifikan pada komposisi fasa dan properti termofisik. Dalam serangkaian reaksi ini, bahan setengah terleleh dihasilkan yang, pada pendinginan berikutnya, kristal menjadi beberapa fasa mineral dengan komposisi kimia dan morfologi yang berbeda yang terdiri terutama dari hematit, magnetit, ferit, dan gangue yang sebagian besar terdiri dari silikat kalsium. Gambar 2 menunjukkan siklus termal bahan dalam strand sinter.
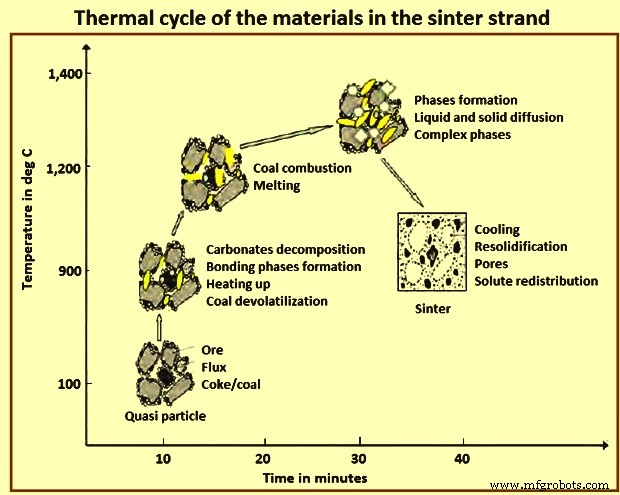
Gambar 2 Siklus termal bahan dalam strand sinter
Kecepatan strand dan aliran udara yang disedap dikontrol untuk memastikan bahwa 'burn through' (titik di mana lapisan bahan bakar yang terbakar mencapai dasar strand) terjadi tepat sebelum sinter dieluarkan. Suhu proses sintering terutama dikontrol oleh pembakaran partikel bahan bakar.
Selama proses sintering, terdapat berbagai zona pada strand mesin sintering. Zona ini dari sisi pemuatan adalah zona basah, zona pemanasan dan pengeringan, zona pembakaran, dan zona produk. Dalam zona pembakaran, fasa cair terbentuk antara bijih besi, fluks dan elemen lainnya dan partikel bijih besi yang tidak bereaksi dikaitkan bersama oleh cairan. Produk akhir 'sinter' adalah bahan padat porous yang memiliki kekuatan tertentu.
Peleburan parsial dan difusi dalam bahan menyebabkan partikel mengaglomerasi membentuk kue sinter porous yang berkelanjensi. Setelah kue sinter ditumpahkan dari palet, sinter di-screen panas, dan fraksi halus (konsentrat kembali, kurang dari 5 mm) didaur ulang untuk dicampur dengan bahan baku sementara fraksi kasar di pendinginkan dan dikirim ke hopper BF. Wind box di bawah strand terhubung ke penghembus melalui sistem pemurnian gas. Secara umum, gas panas yang dihasilkan selama sintering juga dapat didaur ulang untuk efisiensi termal yang lebih baik.
Strand dapat bervariasi dari mesin kecil hingga besar dengan luas dan tinggi permadani yang kompatibel dengan peralatan pendukung yang digunakan untuk hisap gas keluar. Luas strand dan daya hisap bersama dengan transparansi permadani menentukan kecepatan maksimal dan consequently, produktivitas proses. Namun, tergantung pada parameter operasional dan bahan baku yang dipilih, kualitas sinter yang dihasilkan dapat bervariasi secara luas dan dapat sangat mempengaruhi operasi proses BF selanjutnya.
Terdapat beberapa faktor yang mempengaruhi proses sintering, produktivitas mesin sintering, dan kualitas sinter. Utama di antaranya dijelaskan di bawah ini.
Komposisi kimia – Komposisi kimia dan struktural sangat penting dalam sinter, dan baik bagi mereka untuk stabil sehingga sekunder primer dan akhir memiliki karakteristik yang memadai dalam hal suhu penglembutan dan peleburan, suhu cair dan viskositas untuk operasi stabil BF. Penting untuk memiliki kandungan besi tinggi, kandungan gangue rendah, dan basicitas sekitar 1,6 hingga 2,1. Redukabilitas sinter, dan kualitas sinter secara umum, meningkat dengan tingkat hematit yang lebih tinggi dibandingkan magnetit, dan strukturnya meningkat dengan tingkat hematit primer atau residual dan ferit yang lebih tinggi dibandingkan hematit sekunder atau yang terendapkan.
Struktur sinter – Karena keragaman komponen mineralogis yang menyusun campuran mentah, serta heterogenitas campuran, struktur sinter kompleks karena terbentuk terutama oleh biji oksida besi dan ferit kalsium yang dikaitkan oleh matriks gangue. Ferit, jumlahnya meningkat dengan indeks basicitas, mudah direduksi. Dengan meningkatkan ketahanan mekanis sinter ke tingkat tertentu, mereka dianggap komponen yang sangat berguna. Ferit adalah tipe SFCA dan terbentuk dari reaksi padat-cair antara hematit dan leleh Fe2O3·CaO, dengan assimilasi selanjutnya SiO2 dan Al2O3 dalam leleh. Gangue terdiri dari silikat kalsium, besi dan magnesium yang sulit direduksi, dan menjadi bagian dari sekunder dalam BF.
Struktur dan komposisi sinter mencakup kehadiran hematit primer (tidak terassimilasi atau residual), hematit sekunder (terendapkan), magnetit primer (tidak terassimilasi atau residual), magnetit sekunder (terendapkan) dan ferit sebagai fasa utama, bersama dengan jumlah kecil gangue. Terdapat porositas yang cukup untuk mendukung redukabilitas sinter, termasuk mikroporos dalam banyak kasus. Struktur optimum untuk redukabilitas dibentuk oleh inti hematit primer yang dikelilingi oleh latriks ferit acikular.
Efek kualitas konsentrat bijih besi halus – Dalam proses sintering, bahan baku utama yang digunakan adalah konsentrat bijih besi halus. Kualitas konsentrat bijih besi halus mempengaruhi proses sintering secara besar. Peningkatan ukuran rata-rata konsentrat bijih besi halus meningkatkan produktivitas mesin sintering, menghemat konsumsi bahan bakar spesifik tetapi mengurangi kekuatan sinter. Bijih besi alumina rendah yang padat memberikan kekuatan sinter yang lebih baik dan konsumsi bahan bakar spesifik yang lebih rendah. Tingkat mikrokonsentrat yang sangat tinggi dalam bijih mengurangi efisiensi granolasi dan consequently, mengurangi transparansi permadani dan mempengaruhi produktivitas sintering secara buruk. Porositas bijih besi berpengaruh pada porositas sinter dan properti fisik serta metalurginya. Bijih besi dengan kehilangan pengapian tinggi mempengaruhi proses sintering secara negatif dengan mengurangi produktivitas, meningkatkan konsumsi bahan bakar spesifik dan mengurangi kekuatan sinter.
Persiapan campuran sinter – - Kinerja sintering bergantung pada efisiensi pencampuran komponen campuran sinter dan granolasi campuran sinter dalam drum pencampuran. Aktivitas ini saat dilakukan dalam dua tahap dalam dua drum pencampuran daripada dilakukan dalam satu tahap dalam satu drum memberikan kinerja yang lebih baik dengan respecto transparansi permadani sinter dan consequently menghasilkan peningkatan produktivitas sintering.
Mekanisme sintering – Mekanisme sintering terdiri dari dua fenomena yang berbeda yaitu fenomena fisik transfer panas dari lapisan atas karena lapisan bawah akibat tindakan udara yang disedap melewati permadani dan fenomena kimia pembakaran bahan bakar yang menghasilkan panas dan fronte reaksi kimia. Kedua fenomena ini independen dan perlu memiliki kecepatan propagasi yang sama untuk memastikan suhu nyala maksimal. Kesetimbangan antara kedua fenomena ini penting untuk kinerja tinggi proses sintering, konsumsi bahan bakar spesifik rendah, dan kualitas sinter yang tinggi.
Transparansi permadani sinter – Permadani sinter membutuhkan transparansi yang baik untuk udara yang disedap melalui campuran sinter. Transparansi yang baik dari campuran sinter memastikan produktivitas strand yang tinggi dan efisiensi yang tepat dari pembakaran bahan bakar padat.
Kelembaban campuran sinter – Memainkan peran penting dalam proses granolasi dan consequently mempengaruhi produktivitas sinter. Kelembaban membentuk jembatan cair antara partikel untuk memulai proses granolasi. Gaya kapiler bertanggung jawab untuk mengurangi jarak antara partikel dan meningkatkan resistensi granulat. Kelembaban harus optimum (biasanya bervariasi antara 6 % hingga 8 %) karena kelebihan kelembaban memiliki efek berbahaya pada granulat dan transparansi serta stabilitas permadani sinter. Efek kelembaban pada proses granolasi ditunjukkan dalam Gambar 3.
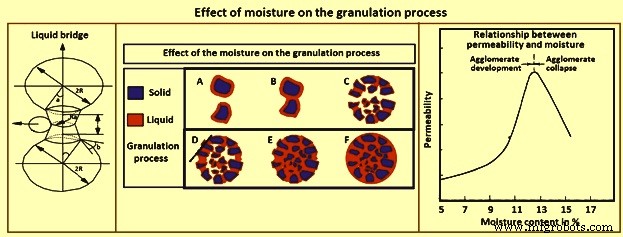
Gambar 3 Efek kelembaban pada proses granolasi
Sistem pemuatan campuran sinter – Sistem pemuatan campuran terpisah untuk memuat campuran sinter pada strand mesin sintering membantu transparansi campuran dan consequently meningkatkan produktivitas mesin. Gambar 4 menunjukkan sistem pemuatan dengan dan tanpa sistem pemuatan campuran terpisah.
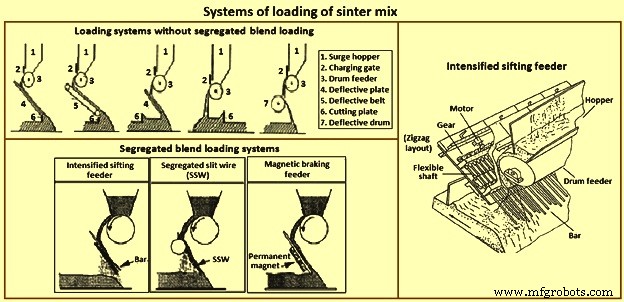
Gambar 4 Sistem pemuatan campuran sinter
Sistem penyaluran – Waktu dan suhu penyaluran esensial untuk progresi yang tepat dari fronte nyala dan kualitas sinter yang tepat. Kelebihan penyaluran menyebabkan penurunan transparansi permadani dan properti metalurgi sinter. Ini meningkatkan generasi konsentrat kembali dan consequently produktivitas. Penggunaan pemalas multi-slit meningkatkan efisiensi penyaluran dan mengurangi energi penyaluran sekitar 30 %.
Tipe bahan bakar padat – Bahan bakar padat dengan reaktivitas sangat rendah atau sangat tinggi mendorong perbedaan antara fronte pembakaran dan transfer panas. Distribusi ukuran yang tepat dari bahan bakar padat diperlukan untuk mengoptimalkan proses sintering.
Kontrol proses otomatis – Meningkatkan produktivitas mesin sintering. Teknologi ini menghasilkan penghematan 2 % hingga 5 % dalam konsumsi energi.
Instalasi sintering yang dioptimalkan emisi – Mengurangi konsumsi bahan bakar padat dalam rentang 6 kg per ton sinter hingga 12 kg per ton sinter.
FeO dalam sinter – Kandungan FeO adalah parameter kontrol yang penting di pabrik sinter. Ketika komposisi kimia campuran bijih tetap, FeO dapat memberikan indikasi kondisi sintering, khususnya tingkat koks. Peningkatan 2 % kandungan FeO dalam sinter ditemukan untuk menurunkan (memperbaiki) RDI sebesar 8 poin. Namun, kandungan FeO yang lebih tinggi berdampak negatif pada redukabilitas. Penting untuk menemukan tingkat FeO optimum dalam sinter untuk meningkatkan RDI tanpa mengubah properti sinter lainnya.
SiO2 dalam sinter – Persentase silica yang lebih tinggi dalam campuran sinter menanggulangi efek alumina tinggi dalam bijih. Silica menggabungkan dengan FeO dan CaO untuk membentuk senyawa dengan titik leleh rendah yang mendukung pembentukan leleh primer yang terdiri dari FeO·SiO2 (1.180 deg C), 2FeO·SiO2 (1.205 deg C), dan FeO·SiO2·CaO (1.223 deg C). Peningkatan kandungan silica dan basicitas konsentrat yang menempel menyebabkan suhu pembentukan leleh primer menurun, yang menguntungkan untuk reaksi assimilasi berikutnya pada antarmuka cair-padat antara konsentrat dan partikel inti. Biasanya, rasio alumina / silica yang diinginkan dalam campuran sinter adalah 0,5 atau di bawahnya.
Al2O3 dalam sinter – Alumina memainkan peran penting dalam proses pengubahan bentuk dan penggabungan selama sintering dengan mengubah propertio fisiko-kimia leleh primer. Ini mengarah pada struktur pori sinter yang unik. Terlihat bahwa area pori meningkat secara drastis dan bentuk pori menjadi lebih tidak teratur seiring bertambahnya alumina dari 1,6 % hingga 2,4 %.
Efek berbahaya paling besar alumina adalah memperburuk RDI sinter, yang meningkat seiring bertambahnya kandungan alumina. Pengalaman industri dengan BF menunjukkan bahwa dalam rentang kandungan CaO 10 % hingga 10,5 %, peningkatan 0,1% dalam kandungan alumina meningkatkan RDI sebesar 2 poin. Kekuatan dan kualitas sinter menurun seiring bertambahnya kandungan alumina. Alumina mendukung pembentukan SFCA (siliko ferit kalsium dan aluminium), yang bermanfaat untuk kekuatan sinter, tetapi kekuatan komponen bijih lebih rendah, karena kandungan alumina yang tinggi dalam latriksnya dilaporkan sebagai penyebab utama kekuatan yang lebih rendah yang diamati. Alumina meningkatkan viskositas leleh primer yang terbentuk selama proses sintering, mengarah pada struktur sinter yang lebih lemah dengan pori tidak teratur yang lebih banyak terhubung.
Redukabilitas sinter ditentukan oleh komposisi kimia dan mineralogis dan oleh struktur pori. Karena kompleksitas efek alumina pada masing-masing faktor ini, pertimbangan tentang bagaimana alumina mempengaruhi redukabilitas telah menghasilkan hasil yang bertentangan. Dalam studi yang dilakukan di sinter pot yang dimuat dengan 65 kg campuran bijih dengan kandungan alumina yang berbeda, peningkatan kandungan alumina dari 2 % hingga 5,5% meningkatkan RI sinter dari 58 % hingga 64 %.
Efek fluks – Dalam campuran sinter, batu kapur atau kapur dan dolomit atau dolomit yang dikalsinasi ditambahkan sebagai fluks dasar sementara pasir atau kuarsa halus digunakan sebagai fluks asam. Oksida fluks dalam sinter diperlukan untuk memodifikasi kimia sekunder BF sedemikian rupa sehingga memiliki karakteristik yang diinginkan. Fluks dasar yang ditambahkan ke campuran sinter dalam bentuk kapur dan dolomit yang dikalsinasi juga bertindak sebagai pengikat dalam campuran sinter dan meningkatkan aglomerasi partikel halus. Mereka meningkatkan produktivitas mesin sinter dan mengurangi konsumsi bahan bakar padat spesifik. Distribusi ukuran fluks penting untuk produktivitas sintering.
CaO dalam sinter – CaO menggabungkan dengan oksida besi untuk membentuk senyawa dengan titik leleh rendah yang mendukung pembentukan leleh primer, tingkat minimum yang diperlukan untuk menghasilkan sinter yang kuat. Senyawa ini adalah Fe2O3·CaO (1.205 deg C) dan FeO·CaO (1.120 deg C). Properti leleh yang terbentuk selama sintering menentukan struktur fasa pengikat yang berasal dalam sinter. Properti leleh pada saat sebelum solidifikasi bergantung besarnya pada komposisi kimia lapisan konsentrat yang menempel pada granulat dan assimilasi partikel inti.
MgO dalam sinter – MgO menyediakan kondisi sekunder BF yang optimum dalam hal aliran yang baik dan desulfurisasi. Ini dapat ditambahkan ke BF sebagai fluks mentah dalam bentuk dolomit atau dunite, atau sebagai sinter. Penambahan MgO ke campuran mentah meningkatkan RDI, karena MgO menstabilkan magnetit dan consequently mengurangi kandungan hematit, yang mengakibatkan stres lebih rendah dalam sinter selama reduksi hematit ke magnetit di tumpukan BF.
Telah ditentukan bahwa penggantian CaO dengan MgO dalam bentuk dolomit untuk tingkat basicitas 1,6 hingga 1,9 mengakibatkan penurunan ringan kekuatan sinter, redukabilitas dan produktivitas. Dalam studi yang dilakukan di sinter pot dengan 65 kg campuran mentah, kandungan MgO dari empat sinter yang dihasilkan meningkat dari 1,4 % hingga 2,6 % dengan penambahan dolomit ke dalam campuran. Bijih besi yang digunakan memiliki kandungan MgO rendah (0,01 %) dan kandungan Al2O3 tinggi (3 %). Terlihat bahwa meningkatkan tingkat MgO dalam sinter, dari 1,4 % hingga 2,6 %, meningkatkan kandungan FeO dan mengurangi produktivitas dan indeks RI, RDI dan TI (tumbler index).
Distribusi granulometri – Distribusi ukuran yang memadai (dispersi rendah, ukuran partikel rata-rata tinggi) memungkinkan transparansi permadani sinter yang lebih tinggi dan consequently produktivitas proses sintering yang lebih tinggi. Ukuran rata-rata yang lebih tinggi dari konsentrat sinter biasanya memungkinkan transparansi permadani sinter yang lebih tinggi.
Setelah ditumpahkan dari palet dalam mesin sintering, sinter di-screen panas. Distribusi granulometrinya adalah parameter proses yang penting. Fraksi 10 mm hingga 30 mm dikirim langsung ke hopper BF, fraksi yang lebih besar dihancurkan untuk mendapatkan fraksi ukuran lebih kecil, dan fraksi kurang dari 5 mm (konsentrat kembali) didaur ulang ke hopper pabrik sinter.
Untuk operasi proses yang baik, penting untuk menjaga keseimbangan (B) antara generasi dan daur ulang konsentrat kembali (RF). Untuk operasi yang baik, B = RF dihasilkan / RF dikembalikan dan B harus berada dalam rentang 0,95 hingga 1,05.
Sinter di-screen dan masing-masing fraksi yang dihasilkan ditimbang (lebih dari 40 mm, 20 mm hingga 40 mm, 10 mm hingga 20 mm, 5 mm hingga 10 mm, dan kurang dari 5 mm. Berat gabungan semua fraksi mencakup berat kue total. Sinter yang berguna adalah kue total dikurangi konsentrat kembali yang dihasilkan (fraksi kurang dari 5 mm). Ukuran grain rata-rata dihitung sebagai fungsi dari kg sinter yang sesuai dengan setiap fraksi, dan dapat bervariasi dalam interval yang luas antara 25 mm dan 45 mm.
Porositas sinter – Porositas sinter adalah parameter penting yang mempengaruhi properti sinter secara signifikan, khususnya perilaku reduksinya. Porositas (P) dihitung dengan menentukan densitas nyata (Dr) dan densitas tampak (Da) sinter sebelum dan setelah diuji redukabilitas. Ini diberikan oleh persamaan P = (Dr- Da) / Dr. Sinter mengalami peningkatan porositas yang kuat setelah melalui uji redukabilitas.
Dalam studi yang dilakukan dengan bijih hematit dan goethit, perubahan yang ditimbulkan pada struktur pori awal selama uji reduksi pada 550 deg C dan 950 deg C dianalisis. Terlihat bahwa diameter pori perlu lebih besar dari 0,01 mikrometer untuk gas redutor memiliki akses yang cukup ke pori untuk mereduksi secara memuaskan. Ketika mikroporsi menggabung menjadi pori dengan ukuran lebih dari 1 mikrometer hingga 5 mikrometer, luas permukaan spesifik sinter menurun dan demikian pula reduksinya.
Studi menunjukkan bahwa menghilangkan penggabungan mikroporsi dan meningkatkan jumlah pori kecil memungkinkan untuk meningkatkan luas permukaan sinter dan mencapai peningkatan substansial dalam redukabilitasnya. Ferit menstabilkan mikroporsi dan mengarah pada kenaikan porositas, sehingga mencapai redukabilitas yang lebih tinggi. Reaksi dekomposisi ferit untuk menghasilkan magnetit dan silikat dapat dicapai pada suhu tinggi dalam suasana redus, dan adalah reaksi terpenting untuk menurunkan porositas sinter. Selain peningkatan porositas sinter setelah diuji redukabilitas, ada juga peningkatan volume yang berasal selama transformasi hematit heksagonal menjadi magnetit kubik. Peningkatan volume yang terjadi karena transformasi ini adalah 25 %.
Struktur kristal magnetit (Fe3O4) adalah tipe spinel, dengan a = 8,38 angstrom. Ia memiliki latriks kubik padat dari ion oksigen dengan ion Fe2+ dan Fe3+ yang lebih kecil didistribusikan di interstis. Hematit (alfa Fe2O3) adalah tipe korundum rombhedral (a = 5,42 angstrom dan x = 55 derajat 14 menit). Ion oksigen diatur dalam latriks heksagonal padat dan dua pertiga interstis oktahedral ditempati oleh ion Fe3+. Oksida memiliki kekurangan oksigen kecil, mungkin karena rongga oksigen, tetapi mungkin juga karena ion besi di posisi interstis tambahan.
Indeks redukabilitas – Redukabilitas adalah karakteristik penting dari sinter. Ini mengukur kemampuan untuk mentransfer oksigen selama reduksi di tumpukan BF, memberikan ide tentang kebutuhan konsumsi bahan bakar di dalam tungku. Porositas dan struktur sinter serta fasa mineral erat hubungannya dengan redukabilitas sinter. Struktur heterogen lebih direduksi dibandingkan struktur homogen. Juga memungkinkan untuk memprediksi perilaku redukabilitas dari konsentrasi masing-masing fasa yang ada. Redukabilitas fasa mineral dalam urutan menurun adalah Fe2O3 lebih besar dari CaO·2Fe2O3, lebih besar dari CaO·Fe2O3, lebih besar dari 2 CaO·Fe2O3, dan lebih besar dari Fe3O4.
Hematit dan magnetit dengan cepat direduksi menjadi wustite (FeO), tetapi laju berbeda untuk reduksi berikutnya ke besi logam. Dari hematit, wustite dengan cepat dan homogen direduksi, meskipun beberapa wustite dikelilingi oleh logam. Dari magnetit, reduksi adalah reaksi topokimia (reaksi kimia yang terjadi pada batas fasa padat), mengikuti urutan Fe3O4 ke FeO ke Fe, dan hampir semua butir wustite dikelilingi oleh besi logam, yang menunda reaksi berikutnya.
Redukabilitas SFCA dapat dikaitkan dengan morfologi, porositas dan apakah dilapisi kaca atau tidak. Ferit acikular (kurang dari 10 mikrometer) yang terbentuk pada suhu rendah (kurang dari 1.300 deg C) lebih direduksi, sementara ferit kolumnar (lebih dari 10 mikrometer) yang terbentuk pada suhu tinggi (lebih dari 1.300 deg C, mungkin dilapisi kaca) kurang direduksi. Hematit primer lebih direduksi dibandingkan hematit sekunder karena porositas intrinsiknya. Berbagai studi untuk menentukan hubungan antara porositas, redukabilitas dan TI telah menunjukkan bahwa porositas yang lebih tinggi mengarah pada redukabilitas yang lebih besar, dan sinter dengan luas permukaan terbesar (pori terbuka) memiliki struktur yang lebih rapuh dan TI yang lebih rendah.
Studi yang dilakukan pada perilaku klorin dan alkali di BF dan efeknya pada properti sinter selama reduksi telah menunjukkan bahwa meskipun beberapa perbedaan, efek klorin, yang menggabung untuk membentuk KCl dan NaCl, dan alkali pada sinter, secara keseluruhan cukup mirip. Uji reduksi sinter hingga 1.100 deg C menunjukkan bahwa kehadiran alkali mendukung reduksi hematit menjadi magnetit, karena tindakan katalitik alkali. Kehadiran senyawa klorin tidak menguntungkan, karena mereka tertinggal di permukaan sinter dan menghambat reduksinya. Kehadiran alkali mengarah pada peningkatan stres sinter, karena peningkatan reduksi hematit menjadi magnetit, dan retak terbentuk yang meningkat abrasi. Dengan menghambat reaksi reduksi, senyawa klorin memastikan abrasi lebih rendah hingga 700 deg C. Pada suhu lebih tinggi, reaksi reduksi meningkat, dengan kenaikan abrasi yang sebanding.
Indeks degradasi reduksi – RDI adalah parameter yang sangat penting yang berfungsi untuk memprediksi perilaku degradasi sinter di bagian bawah tumpukan BF. Degradasi sinter selama reduksi pada suhu rendah biasanya ditentukan oleh uji statis RDI, yang dilakukan pada 550 deg C. Nilai RDI yang rendah diinginkan.
Hematit sekunder, juga dikenal sebagai hematit rombhedral skeletal, adalah penyebab utama nilai RDI sinter yang buruk. Ini didasarkan pada pengamatan yang sering mengenai retak di sekitar daerah leher sempit dari hematit tersebut. Di sisi lain, telah disarankan bahwa retak yang terbentuk karena perubahan volume yang menyertai transformasi fasa kristal dari hematit menjadi magnetit bertanggung jawab atas degradasi reduksi sinter.
Studi telah menunjukkan bahwa hematit sekunder adalah komponen sinter yang paling berbahaya untuk RDI. Hematit sekunder biasanya mengandung pengotoran terlarut seperti Al2O3, TiO2 dan MnO yang meningkatkan stres magnetit dengan merusak latriksnya. Magnetit ini terbentuk selama reduksi hematit pada 550 deg C di BF. Terjadi dalam studi bahwa struktur sinter tergantung pada suhu maksimum yang tercapai dalam permadani, dan bahwa hematit sekunder ada pada suhu yang lebih tinggi. Hematit sekunder terbentuk sebagai hasil dari rekristalisasi selama sintering hematit primer. Pada suhu yang lebih rendah, proporsi hematit primer (hematit residu) yang lebih besar tetap dalam komposisi sinter. Terjadi bahwa Al2O3 cenderung terkonsentrasi dalam fasa hematit sekunder ketika transformasi hematit primer ke hematit sekunder terjadi. Juga terlihat bahwa peningkatan konsentrasi Al2O3 dan TiO2 dalam sinter berbahaya untuk RDI.
Dalam studi lebih lanjut, ditentukan bahwa kehadiran larutan padat Al2O3 dan TiO2 dalam hematit berasal pengembangan volume 4 % selama reduksi hematit menjadi magnetit pada 550 deg C, dan menyebabkan pengubah bentuk latriks kristal dari fasa-fasa ini dan peningkatan magnitudo stres latriks dalam magnetit yang terbentuk. Kehadiran retak dalam struktur sinter setelah reduksi pada 550 deg C lebih sering terjadi di daerah dengan kandungan hematit sekunder yang lebih tinggi, dan berbahaya untuk RDI, seperti yang telah dicatat.
Tingkat produksi dan RDI telah diteliti di pabrik sinter menggunakan jaringan saraf tiruan. Model mempertimbangkan 55 parameter dan menganalisis sekelompok 695 nilai RDI yang dicatat selama periode 3 tahun. Ditemukan bahwa tingkat produksi dan RDI bergantung pada variabel yang sama. Hubungan yang kuat terlihat antara RDI dan suhu udara luar di pabrik. RDI juga sangat bergantung pada kandungan Ti dalam sinter, meskipun ini hanya sangat kecil. Tidak ada hubungan dengan alumina yang ditemukan karena kandungannya rendah (0,5 %) dan variasi yang langka dalam periode yang diuji. Model menemukan rasio koks dalam campuran sinter sebagai variabel kontrol yang paling penting dengan respecto RDI.
Untuk meningkatkan operasi BF, satu pabrik Jepang menurunkan kandungan SiO2 dalam sinter dari 4,8 % menjadi 4,2 %, dengan memperhatikan tingkat injeksi arbu arsiran sekitar 170 kg per ton HM. Ini mengarah pada peningkatan transparansi dan redukabilitas tungku, tetapi memperburuk RDI. Hubungan ditemukan antara transparansi permadani dan RDI. Dengan tindakan gabungan menurunkan kandungan silica dalam sinter dan kontrol suhu leleh yang ditingkatkan, pabrik berhasil menurunkan kandungan silica dalam besi cair panas dari 0,3 % menjadi 0,2 %. Telah dilaporkan bahwa peningkatan 6 % RDI sinter menurunkan tingkat koks BF sebesar 14 kg per ton besi cair panas dan meningkatkan produktivitas BF sebesar 3 %.
Indeks degradasi suhu rendah – Degradasi sinter ditentukan oleh RDI dan indeks 'degradasi suhu rendah' (LTD). Degradasi sinter selama reduksi pada suhu rendah ditentukan oleh uji dinamis LTD, yang dilakukan pada 600 deg C. Degradasi berasal, hingga sebagian besar, dari transformasi yang terjadi selama reduksi hematit menjadi magnetit, disertai dengan peningkatan volume, yang mengakibatkan kehadiran stres struktural dalam sinter. Degradasi sinter di BF terjadi selama reduksi di zona suhu rendah, dan memiliki efek berbahaya pada kekuatan beban di dalam tungku, dengan kehilangan transparansi ke gas redutor dan peningkatan konsumsi koks yang enaknya.
Dalam studi yang melibatkan penambahan debu magnetit ke dalam campuran mentah untuk sintering, penghematan koks sebesar 0,43 % terlihat untuk setiap peningkatan 1 % magnetit dalam campuran mentah, karena ketika bijih hematit diganti dengan debu magnetit, suhu permadani meningkat sebagai hasil dari reaksi oksidasi exotermik magnetit menjadi hematit. Peningkatan 5,1 % juga terlihat dalam indeks LTD untuk setiap peningkatan 1 % hematit dalam campuran mentah selama oksidasi magnetit, yang berubah menjadi gamma Fe2O3 dengan struktur latriks kubik spinel yang sama seperti magnetit. Indeks TI dan RI tidak mengalami perubahan yang terlihat ketika hematit diganti dengan magnetit.
Indeks tumbler – Kekuatan dingin sinter ditentukan oleh uji tumbler, dan bergantung pada kekuatan masing-masing komponen bijih individual, kekuatan komponen matriks pengikat, dan komposisi bijih. Uji ini menentukan pengurangan ukuran akibat dampak dan abrasi sinter selama penanganan, transportasi, dan dalam proses BF. Studi tentang kekuatan retakan beberapa fasa mineral telah memungkinkan urutan berikut untuk ditetapkan, hematit primer (atau residual) lebih besar dari hematit sekunder, lebih besar dari magnetit, dan lebih besar dari ferit. Kekuatan mekanis dingin langsung terkait dengan kecenderungan konsentrat terbentuk selama transportasi dan penanganan antara mesin sinter dan tengkorak BF.
Kekuatan sinter bergantung besarnya pada properti matriks yang dibentuk oleh kaca vitreous, silikat, olivin dan ferit. Kaca vitreous memiliki tingkat stres yang tinggi. Transformasi alotropik, yang dimulai pada 697 deg C, dari beta-2CaO·SiO2 ke gamma-2CaO·SiO2 disertai dengan perubahan volume yang menyebabkan kekuatan sinter menurun. Ferit telah diidentifikasi sebagai bahan pengikat kuat yang meningkatkan kekuatan sinter.
TI sinter bergantung pada kerusakan kritis dalam sinter dan propagasinya melalui partikel sinter. Kerusakan tidak dapat dihindari karena mineral dan fasa berbeda terendapkan dari leleh pada waktu yang berbeda selama siklus pendinginan, dan perubahan volume hampir selalu menyertai transformasi cair menjadi padat.
Studi telah dilakukan untuk meningkatkan kekuatan sinter dengan besi tinggi (58,8 %) dan silica rendah (4,38 %). Dengan menambahkan serpentina dan kapur terbakar ke dalam campuran bijih yang akan disinter dan dengan permadani sinter yang lebih dalam, terjadi peningkatan signifikan dalam jumlah ferit magnesium dan SFCA, yang dikaitkan dengan peningkatan kekuatan sinter.
Produktivitas pabrik sinter
Di pabrik sinter, persyaratan adalah mencapai produktivitas tinggi. Ini dilakukan dengan memastikan transparansi permadani yang baik, dan untuk ini penting untuk mengoptimalkan proses granolasi. Selain itu, untuk produktivitas sinter tinggi, perlu untuk memaksimalkan keluaran sinter. Berbagai faktor dapat mempengaruhi keluaran, seperti (i) homogenitas horizontal dan vertikal dalam permadani sinter, (ii) kekuatan pengikatan sinter, (iii) penghancuran produk sinter, dan (iv) pemilihan ukuran lubang saring konsentrat kembali.
Sintering yang tidak seragam biasanya mengakibatkan bagian dari permadani menjadi lebih rapuh dan dapat mengarah pada produksi konsentrat yang tinggi. Di mana tidak ada homogenitas vertikal, biasanya perlu untuk meningkatkan kandungan koks di bagian atas permadani. Ini mungkin dengan segregasi konsentrat menggunakan perangkat seperti pemasok saring intensifikasi atau peluru celah (Gambar 4). Homogenitas horizontal ditingkatkan dengan menggunakan gerbang multi-segmen pada outlet pemasok gulungan. Masalahnya terutama serius di dekat dinding palet di mana aliran udara tertinggi. Ini dapat dikurangi dengan memadatkan bagian atas permadani dekat dinding samping atau memasang grate bar mati di dekat dinding.
Di beberapa pabrik sinter, produksi yang lebih tinggi telah dicapai dengan meningkatkan kedalaman permadani, biasanya bersama dengan penurunan kecepatan strand. Untuk jenis operasi ini, transparansi tinggi diperlukan dan beberapa perbaikan granolasi dapat esensial, seperti penambahan (lebih) kapur.
Di Jepang, di salah satu pabrik sinter, udara di-enrich dengan oksigen. Oksigen disuntik di bawah hood yang mencakup sebagian besar strand, setelah hood penyaluran. Ini meningkatkan konsumsi koks, dengan hasil operasi dengan zona pemanasan yang lebih sempat dan kecepatan fronte nyala yang lebih tinggi. Memungkinkan untuk meningkatkan produksi sebesar 1 ton per jam dengan penggunaan aliran 500 N cum oksigen.
Beberapa pabrik sinter menghasilkan sinter dengan kandungan MgO 1,5 % hingga 3 % dengan menambahkan dolomit, serpentina atau olivin ke dalam konsentrat. Produktivitas yang lebih tinggi dicapai dengan olivin dan serpentina dibandingkan dolomit, fakta yang dapat dikaitkan dengan efek berbahaya dolomit pada kekuatan sinter, dan consequently pada keluaran.
Dalam salah satu studi, terlihat bahwa produktivitas adalah tantangan utama yang dihadapi oleh pengguna bijih pisolitik. Telah diamati secara luas bahwa memasukkan bijih pisolitik dalam campuran menyebabkan produktivitas pabrik sinter menurun. Alasannya adalah penurunan transparansi permadani yang disebabkan oleh pembentukan leleh berlebihan. Untuk meningkatkan produktivitas, penambahan air selama granolasi dapat ditingkatkan untuk mengakomodasi fakta bahwa partikel bijih pisolitik porous menyerap sebagian besar air granolasi yang ditambahkan dan consequently mengurangi jumlah air bebas yang tersedia di permukaannya untuk adhesi antar partikel, yang mengarah pada penurunan efisiensi granolasi.
Studi telah dilakukan di pot grate laboratorium, dengan mengubah kandungan MgO dalam bahan baku dari 1,40 % hingga 2,60 %. Dolomit dan dunite digunakan sebagai fluks untuk menambahkan magnesia. Peningkatan kandungan MgO dalam campuran sinter berarti suhu yang lebih tinggi diperlukan untuk pembentukan leleh, dan komposisi yang terfluks tinggi dengan MgO bertindak sebagai fasa refraktori, yang meningkatkan konsumsi panas dan mengurangi produktivitas. Di sisi lain, telah ditemukan bahwa peningkatan kandungan MgO meningkatkan RDI, karena penurunan fasa hematit dan ferit dan peningkatan fasa magnetit, yang menunjukkan degradasi yang lebih rendah.
Dalam suatu studi, terlihat bahwa peningkatan kandungan MgO (rentang 1,75 % hingga 3,25 %) menyebabkan produktivitas pabrik menurun. TI meningkat, tetapi dianggap bahwa untuk kandungan MgO lebih dari 4 % TI menurun karena pembentukan matriks kaca yang menunjukkan tingkat stres yang tinggi dan pembentukan fasa pengikat yang rendah. Dalam kontras dengan studi ini, terlihat bahwa peningkatan MgO juga meningkatkan RDI. Variasi ini dapat disebabkan oleh perbedaan antara kondisi eksperimental dan data pabrik aktual.



