Proses HIsarna Pengolahan Besi: Produksi Baja Karbon Ultra-Rendah
Proses HIsarna untuk Pengolahan Besi
Proses HIsarna adalah proses pengurangan leleh untuk menghasilkan besi cair langsung dari konsentrat bijih besi dan koks. Ini mewakili cara baru, yang potensial lebih efisien untuk membuat besi dan sedang dikembangkan untuk pengurangan besar emisi karbon dari proses pengolahan besi. Ini adalah inisiatif konsorsium ULCOS (ultra low carbon di-oxide steelmaking) produsen baja Eropa dan adalah kombinasi teknologi HIsmelt dari Rio Tinto dan teknologi Isarna yang dikembangkan di Tata Steel Ijmuiden. Ini menghilangkan pra-pengolahan bahan baku seperti yang dibutuhkan oleh proses tinggi rook. Proses terdiri dari pre-reduksi konsentrat bijih besi dalam cyclone converter furnace (CCF) dari teknologi Isarna dan pengolahan besi dalam smelting reduction vessel (SRV) dari proses HIsmelt. Nama proses berasal dari menggabungkan nama kedua teknologi ('HI' dari HIsmelt dan 'sarna' dari Isarna, kata celtic untuk besi). Proses memotong baik karbon dan biaya. Proses HIsarna terjadi dalam reaktor khusus yang memiliki cyclone furnace sempit di atas konverter yang lebih lebar.
Proses gabungan sekitar 20 % lebih efisien energi dan menghasilkan emisi gas rumah kaca yang lebih sedikit per ton besi panas dibandingkan teknologi tinggi rook rata-rata saat ini terutama karena tidak memerlukan sintering bijih dan produksi koks. Besi panas yang dihasilkan dapat diolah menjadi baja dalam basic oxygen furnace konvensional.
Proses HIsarna terdiri dari reaktor tempat bijih besi disuntik di atas. Bijih dicairkan dalam cyclone suhu tinggi dan menetes ke dasar reaktor tempat koks bubuk disuntik. Koks bubuk bereaksi dengan bijih cair untuk menghasilkan besi cair yang merupakan bahan dasar untuk menghasilkan berkualitas tinggi. Gas yang meninggalkan reaktor HIsarna terutama berupa karbon dioksida (CO2) yang terkonsentrasi.
Konsep keseluruhan HIsarna melibatkan kontak countercurrent dua tahap antara bijih besi dan gas proses. Proses dasarnya melibatkan kontak countercurrent dua tahap antara konsentrat bijih besi halus dan gas proses. Pada kedua tahap suhu operasi di atas suhu peleburan. Pada tahap 1, bijih setengah direduksi cair dihasilkan yang berjalan turun dari CCF ke dalam SRV. Kedua tahap sangat terintegrasi dalam arti fisik dan kedua tahap proses dilakukan dalam satu reaktor pengolahan (Gambar 1).
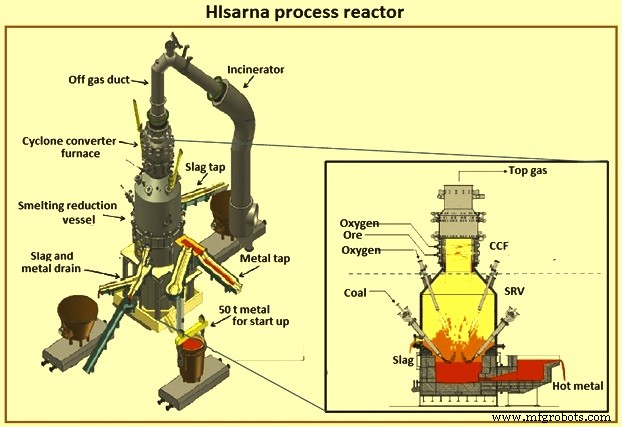
Gambar 1 Reaktor proses HIsarna
Percobaan pertama untuk menerapkan teknologi cyclone untuk reduksi bijih besi dilakukan di Koninklijke, Hoogovens pada tahun 1960-an tetapi ditinggalkan. Percobaan serius lainnya dilakukan pada 1986 tetapi karena krisis ekonomi, proyek ditunda hingga awal tahun 1990-an. Proyek dilangsungkan ketika pasokan koks menjadi langka pada pertengahan tahun 1990-an. Teknologi CCF kemudian dikembangkan pada skala pilot dengan kapasitas 15 ton per jam (tph) hingga 20 tph konsentrat bijih. Percobaan lagi dihentikan pada 1999 karena implementasi yang berhasil dari injeksi arbu arsiran koks dalam tinggi rook.
HIsmelt awalnya dimulai oleh CRA (sekarang Rio Tinto) pada tahun 1980-an di pabrik pilot 2 tph di Maxhutte, Jerman diikuti oleh pabrik pilot 8 tph di Kwinana, Australia Barat pada tahun 1990-an. Pada 2001, Rio Tinto bekerjasama dengan Nucor Steel, Mitsubishi dan Shougang Steel untuk membangun pabrik HIsmelt skala komersial dengan kapasitas sekitar 800.000 ton besi panas per tahun di Kwinana. Pabrik dibangun dari 2003 hingga 2005, beroperasi dari 2005 hingga 2008, dan menghasilkan sekitar 400.000 ton besi panas. Pabrik menderita serangkaian masalah dengan peralatan pendukung yang menyebabkan ketersediaan rendah dan merusak refraktori. Namun, tingkat produksi dan ketersediaan meningkat secara bertahap, dan pada kuartal keempat 2008, pabrik menghasilkan hingga 1.800 ton besi panas per hari dengan ketersediaan 90 %. Tingkat produksi ini sesuai dengan tingkat desain pabrik saat mengolah hematit, dan proses dianggap terbukti.
Pada 2004, Uni Eropa menekan industri baja untuk mengurangi jejak karbonnya dan karena itu konsorsium ULCOS didirikan. Selama periode 2005 hingga 2007, teknologi cyclone dipilih sebagai salah satu dari empat teknologi berpotensi tinggi. Jawaban teoretis ditemukan untuk masalah sebelumnya dari bagian pasca cyclone dari cyclone furnace dan ULCOS membawa teknologi HIsmelt ke dalam proyek dengan perjanjian dengan Rio Tinto untuk memiliki kombinasi teknologi yang menguntungkan semua pihak. Ini mengarah pada proyek pabrik pilot di Eropa yang didukung oleh ULCOS. Kombinasi kedua teknologi ini menghasilkan proses HIsarna.
Dalam CCF, pre-reduksi dan peleburan bijih halus terjadi dalam cyclone pengolahan. Bijih besi dan oksigen disuntik ke dalam unit CCF dalam kehadiran gas pengolahan panas. Proses berasal dari 'converted blast furnace' (CBF) yang dikembangkan pada tahun 1986 hingga 1989. Dalam proses CBF, bijih kasar sangat direduksi awal dalam shaft furnace dengan reduksi akhir dan peleburan terjadi dalam kolam besi tempat koks halus gasifikasi. Proses dapat menghindari pembuatan koks tetapi tidak aglomerasi bijih dan masalah lingkungan terkait. Untuk menghilangkan aglomerasi bijih lebih lanjut dalam proses, CCF telah dikembangkan, di mana cyclone peleburan diterapkan untuk pre-reduksi dan pre-peleburan bijih halus.
Proses HIsarna menggabungkan pemanasan awal koks dan pirolisis parsial dalam reaktor, cyclone peleburan untuk peleburan bijih dan SRV untuk reduksi bijih akhir dan produksi besi. Cyclone pengolahan dan SRV sangat terintegrasi dan dioperasikan sebagai satu tungku pengolahan. Bijih halus dan fluks dimasukkan ke dalam cyclone pengolahan bersama dengan oksigen. Oksigen murni tinggi digunakan untuk membakar gas buang SRV yang masuk dari dasar cyclone. Pembakaran, yang sebaiknya lengkap, menghasilkan sejumlah besar panas. Panas ini digunakan untuk meleleh bijih besi dan memanaskannya hingga suhu SRV yang sekitar 1450 deg C. Proses HIsarna dilakukan dalam vessel pengolahan (Gambar 2) yang merupakan kombinasi CCF dan SRV.
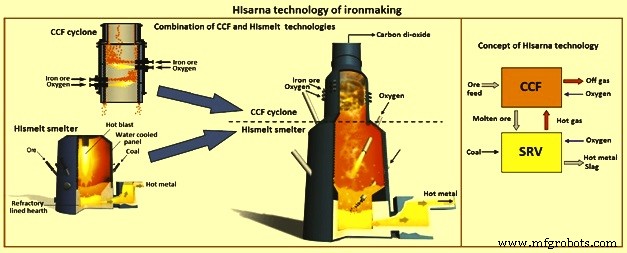
Gambar 2 Teknologi HIsarna pengolahan besi
Proses HIsarna tidak memerlukan koks metalurgi, dan dapat menggunakan koks termal yang lebih banyak tersedia (biaya lebih rendah). Dalam hal bijih besi, proses HIsarna memiliki kemampuan untuk menolak fosfor ke sekunder. Sekitar 90 % fosfor melaporkan ke sekunder yang merupakan hasil langsung dari kondisi yang relatif mengoksidasi (sekunder mengandung sekitar 5 % hingga 6 % FeO). Meskipun toleransi fosfor bukan masalah utama di beberapa bagian dunia, ini membuka kemungkinan eksploitasi bijih besi tertentu yang biasanya dianggap terlalu tinggi fosfor. Kemungkinan kedua untuk bijih konvensional yang dapat digunakan adalah bijih magnetit titani-ferrous. Bijih besi ini ditandai dengan tingkat titanium dioksida tinggi dan kandungan besi sekitar 55 % hingga 60 %.
Bijih besi yang mengandung alumina tinggi tidak cocok untuk rute tinggi rook, karena properti sinter yang buruk dan produktivitas tinggi rook yang terkurangi. Proses HIsarna memiliki kapasitas untuk beroperasi dengan sekunder alumina tinggi karena FeO tinggi dalam sekunder adalah fluks alami. Fitur-fitur ini menempatkan HIsarna dalam posisi yang sangat kuat dengan respecto penggunaan bijih besi alumina tinggi.
Langkah berurutan dari proses HIsarna dijelaskan di bawah ini.
Konsentrat bijih besi halus dan oksigen murni disuntik ke dalam bagian CCF dari vessel pengolahan, tempat gas buang panas dari bagian SRV dari vessel pengolahan dibakar oleh oksigen. Konsentrat terpisah dari gas oleh aliran sentrifugal gas. Panas yang dihasilkan digunakan untuk meleleh dan memurangi sebagian bijih. Reaksi reduksi yang terjadi diberikan oleh persamaan Fe2O3 (s) + 2CO (g) = 4 FeO (l) + 2 CO2 (g). Bijih setengah direduksi cair berjalan turun bawah gravitasi ke dalam SRV di bawahnya. Produk cyclone terdiri dari campuran cair Fe3O4 dan FeO. Suhu yang diharapkan pada tahap ini sekitar 1450 deg C dan tingkat pre-reduksi sekitar 20 %.
Di atas SRV, pemanfaatan panas pembakaran pasca (konversi CO ke CO2) esensial untuk proses. Panas pembakaran pasca ditangkap oleh splash sekunder yang beredar melalui free board. Splash juga melindungi panel pendingin dari nyala pembakaran pasca.
Koks disuntik dengan kecepatan tinggi dengan gas pembawa (biasanya nitrogen) ke dalam kolam. Tujuan proses utama pada tahap ini adalah untuk melarutkan karbon yang digunakan dalam langkah pengolahan. Kondisi injeksi koks kritis. Suhu kolam logam sekitar 1400 deg C hingga 1450 deg C dengan tingkat silicon sekitar nol dalam logam. Pengotoran lain seperti manganese juga ada pada tingkat yang sangat rendah. Fosfor dan titanium sebagian besar partisi ke fasa sekunder sebagai oksida.
Bijih cair pada tahap ini larut langsung ke dalam sekunder. Pencampuran logam-sekunder dihasilkan oleh pluma injeksi koks. Pencampuran logam-sekunder ini menciptakan area antarmuka logam-sekunder yang besar untuk pengolahan. Karbon yang terlarut dalam logam bereaksi dengan oksigen dari bijih dan sejumlah besar gas CO terbentuk. Reaksi ini direpresentasikan oleh persamaan FeO(l) + C(s) = Fe(l) + CO (g). Reaksi ini sangat endoterm dan terjadi di bagian bawah vessel. Sumber panas diperlukan untuk menjaga bagian ini vessel tetap seimbang. Oksida besi dalam sekunder direduksi pada antarmuka sekunder / logam. Koks yang disuntik menyediakan karbon dan menciptakan cukup pencampuran. Akibat pencampuran ini, kandungan FeO sekunder relatif rendah dan tingkat FeO sekunder biasanya sekitar 5 % hingga 6 %.
Gas CO dari pengolahan, bersama dengan gas pembawa (nitrogen) dan produk devolatilasi koks membentuk aliran gas bahan bakar panas yang bergerak ke atas. Gerakan ke atas gas ini menghasilkan sejumlah besar splash, dengan logam dan sekunder beredar melalui bagian atas vessel pengolahan sebagai titik. Oksigen diperkenalkan ke bagian atas melalui lance dan panas dihasilkan oleh pembakaran. Panas dibawa oleh titik ini dari daerah atas ke daerah bawah vessel pengolahan. Jumlah titik yang melewati zona pembakaran panas sangat besar sehingga kenaikan suhu rata-rata per lewat pada setiap titik kurang dari sekitar 10 deg C. Ini memungkinkan panas untuk bergerak ke bawah tanpa mengorbankan gradien potensi oksigen dalam sistem (relatif mengoksidasi di atas dan sangat mere di bawah).
Gas yang sebagian terbakar yang keluar dari bagian SRV vessel pengolahan menyediakan gas bahan bakar panas yang diperlukan untuk bagian CCF vessel pengolahan. Gas ini biasanya pada suhu sekitar 1450 deg C hingga 1500 deg C dan memiliki tingkat pembakaran pasca sekitar 50 %. Pembakaran pasca (PC) didefinisikan oleh persamaan % PC = 100(% CO2 + % H2O) / (% CO +% CO2 + % H2 +% H2O). Tujuan adalah untuk mencapai hampir 100 % pembakaran pasca di atas cyclone, dalam hal ini gas buang harus CO2 yang sangat terkonsentrasi bebas nitrogen. Ini membuat proses sangat cocok untuk kombinasi dengan penyimpanan CO2.
Produk reaksi terpisah menjadi dua lapisan cair (lapisan atas sekunder dan lapisan bawah besi panas. Kedua lapisan dapat dieluarkan secara individual, dan besi panas dikirim untuk pemrosesan lebih lanjut dalam proses pembuatan baja.
Gas buang limbah dari proses HIsarna bebas nitrogen karena proses berbasis oksigen. Gas yang sepenuhnya digunakan hampir tidak memiliki nilai kalorik yang tersisa. Pengolahan gas buang dari proses ditunjukkan dalam Gambar 3. Pengolahan gas buang dapat tanpa CCS (penangkapan dan penyimpanan karbon dioksida) atau dengan CCS.
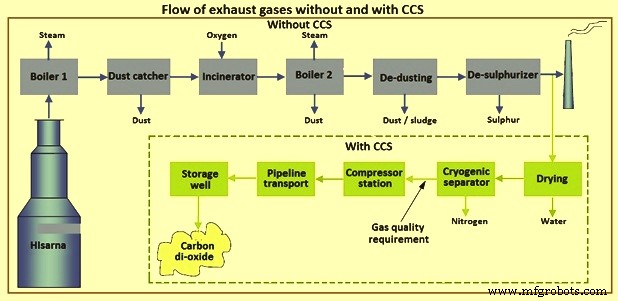
Gambar 3 Aliran gas buang dengan dan tanpa CCS
Pabrik Pilot
Pabrik pilot HIsarna 8 ton besi panas per jam (tHM/h) dengan kapasitas 60.000 ton besi panas/tahun telah berhasil dirancang dan dikembangkan di Tata Steel Ijmuiden dan beberapa kampanye telah dijalankan sejak 2011. Proyek ini dikembangkan bersama oleh Tata Steel dan perusahaan pertambangan Rio Tinto. Pengujian dan pengembangan lebih lanjut telah dilakukan bersama dengan mitra tambahan yang meliputi Arcelormittal, ThyssenKrupp, Voestalpine, SSAB, LKAB, dan Paul Wurth. Selain perusahaan mitra, Uni Eropa telah memberikan pendanaan yang signifikan untuk pabrik. Gambar 4 menunjukkan alur pabrik pilot.
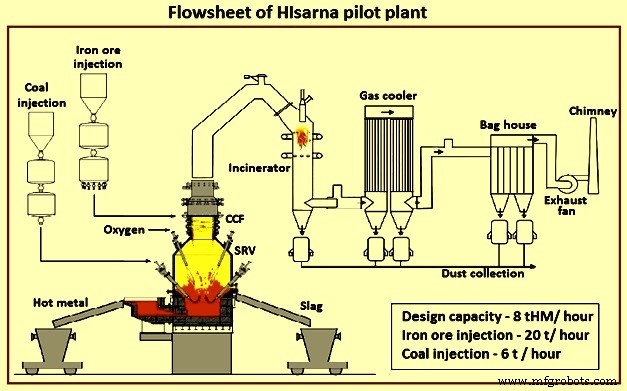
Gambar 4 Alur pabrik pilot HIsarna
Terdapat lima kampanye. Start up pertama dalam kampanye pertama tidak berhasil. Keempat kampanye lainnya berhasil. Sebelum memulai setiap kampanye pengujian, pemalas memanaskan reaktor pabrik HIsarna hingga suhu sekitar 1.200 deg C. Untuk start up cepat proses, pengisian pertama besi panas diangkut dalam tabung 50 ton dari tinggi rook ke pabrik pilot HIsarna. Setelah logam dituangkan ke dalam pabrik pilot, slot waktu maksimum dihitung berdasarkan suhu dan komposisi besi panas yang diukur. Dalam slot ini proses harus dimulai untuk menghindari risiko 'frozen hearth'.
Tap besi cair pertama yang berhasil dilakukan pada 20 Mei 2011. Tingkat injeksi yang dicapai adalah 60 % dari kapasitas. Data yang tersedia dari operasi menunjukkan bahwa proses beroperasi seperti yang diharapkan tetapi lebih banyak jam operasi diperlukan untuk mengonfirmasi ini. Jumlah jam operasi di bawah harapan. Namun, tujuan untuk menunjukkan bahwa teori bekerja dalam praktik, yaitu menghasilkan besi cair tanpa pra-pengolahan bahan baku telah tercapai.
Kampanye kedua berjalan dari 17 Oktober 2012 hingga 4 Desember 2012. Tujuan menghasilkan besi cair untuk periode yang lebih lama dan berkelanjensi telah tercapai. Produksi pada 80 % dari kapasitas desain tercapai untuk periode 8 hingga 12 jam. Dalam run terakhir, kapasitas desain penuh 8 tph tercapai.
Kampanye ketiga berjalan dari 28 Mei 2013 hingga 28 Juni 2013. Tujuan menghasilkan besi cair untuk periode berkelanjensi dan menjalankan uji dengan berbagai jenis bahan baku telah tercapai. Untuk pertama kalinya, baja dibuat dari besi cair HIsarna.
Kampanye keempat berjalan dari 13 Mei 2014 hingga 29 Juni 2014. Tujuan produksi yang stabil dan berkelanjensi selama beberapa hari tercapai pada akhirnya dan uji berbagai jenis bahan baku dilakukan.
Kampanye kelima berlangsung pada Oktober 2017. Ini adalah kampanye uji enam bulan yang dilakukan membuktikan bahwa besi cair dapat diproduksi untuk jam berjalan yang lama. Untuk persiapan kampanye ini, instalasi telah melihat perbaikan besar. Saluran gas buang baru sepenuhnya telah dipasang, meningkatkan tinggi pabrik lebih dari 10 m (titik tertinggi 37 m). Di samping pabrik pilot, pabrik penggilingan koks lengkap dan fasilitas pengeringan serta penyaringan untuk bijih dan kapur telah dibangun. Konveyor belt tertutup telah dipasang untuk mengangkut bahan baku dari fasilitas penyimpanan ke titik injeksi instalasi. Kapasitas penyimpanan bahan baku telah dikali dua dan laboratorium analisis gas telah ditambahkan. Sistem pemantauan elektronik telah diprogram ulang sepenuhnya. Diperkirakan kampanye ini telah membiayai sekitar EUR 25 juta.
Selama kampanye enam bulan, uji dilakukan menggunakan logam baja. Hasil menunjukkan bahwa hingga 53 % bahan yang digunakan dalam proses dapat berupa logam baja. Kemudian konsentrasi pada mengidentifikasi campuran bahan baku ideal, mencari opsi untuk daur ulang sekunder baja, menguji penggunaan CO2 untuk menyuntik bahan baku, dan memeriksa apakah CO2 dapat ditangkap dan disimpan, yang dapat mengakibatkan pengurangan emisi sebesar 80 %. Ini adalah fase akhir kampanye. Dalam fase ini logam baja dan biomassa digunakan dan pengurangan CO2 lebih dari 50 % tercapai.
Setelah keberhasilan kampanye ini, tahap berikutnya dimaksudkan untuk merancang, membangun dan menguji pabrik pilot skala yang lebih besar dengan investasi yang diperkirakan EUR 300 juta. Diperkirakan ini akan harus melalui beberapa tahun pengujian 2 hingga 3 kali ukuran pabrik pilot saat ini di Tata Steel Ijmuiden. Pada November 2018, diumumkan bahwa pabrik pilot skala besar baru akan dibangun di Jamshedpur, India. Pabrik direncanakan memiliki kapasitas untuk menghasilkan 400.000 ton besi panas per tahun. Skala berikutnya direncanakan memiliki kapasitas dengan skala hingga 1 juta ton besi panas per tahun pada akhirnya. Pabrik baru tidak menandakan penutupan pabrik pilot saat ini di Tata Steel Ijmuiden. Gambar 5 menunjukkan gambar insinerator dan dimensi skala dari reaktor CCF-SRV.
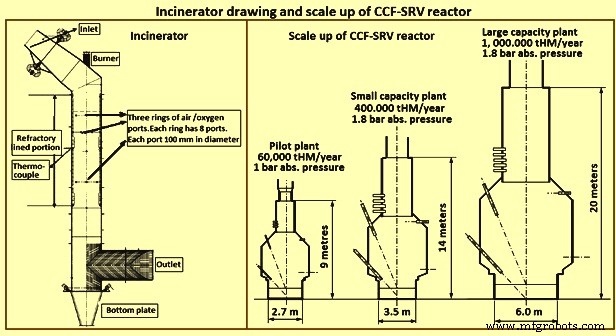
Gambar 5 Gambar insinerator dan skala reaktor CCF-SRV
Setelah proses diimplementasikan pada skala industri, HIsarna klaim menghasilkan setidaknya 20 % emisi CO2 yang lebih rendah dan menggunakan setidaknya 20 % lebih sedikit energi dibandingkan proses pembuatan baja konvensional. Ini juga sangat cocok untuk CCS karena tidak adanya nitrogen dalam gas, kompresibilitas gas karena kandungan CO2 yang cukup dan sifat aliran gas one-through. Dengan memperhitungkan CCS, hingga 80 % pengurangan CO2 dapat dicapai dibandingkan proses pembuatan baja konvensional. Selain penghematan energi dan karbon, dan consequently pengurangan biaya, HIsarna dapat menghilangkan 90 % fosfor proses ke sekunder. Ini memungkinkan penggunaan bijih besi fosfor tinggi yang lebih murah yang biasanya tidak diterima dalam proses tinggi rook konvensional.
Fitur dan Manfaat Penting dari Proses HIsarna
CCF dan SRV adalah kombinasi teknologi yang menguntungkan semua pihak. Fitur dan manfaat penting dari proses HIsarna meliputi (i) panas untuk memurangi dan meleleh bijih besi dihasilkan melalui oksigen, (ii) teknologi menghilangkan proses konversi bijih besi menjadi sinter atau pelet dan konversi koks metalurgi menjadi koks, (iii) teknologi dapat menggunakan bahan baku kualitas rendah, (iv) karbon monoksida yang terbentuk dalam SLV digunakan untuk membuat gas panas yang digunakan untuk menyediakan panas untuk reaksi yang terjadi dalam CCF, (v) teknologi 20 % lebih efisien energi dan 20 % kurang intensif CO2, (vi) CO2 yang dihasilkan murni dan dapat ditangkap, disimpan dan digunakan dan ini dapat mengarah pada pengurangan lebih lanjut dalam emisi CO2 (80 % pengurangan jejak karbon), (vii) teknologi dapat secara signifikan meningkatkan kinerja berkelanjutan produksi baja, (viii) Teknologi menggunakan nitrogen sebagai gas pembawa untuk melarutkan karbon ke dalam besi panas, (ix) teknologi tidak memerlukan proses yang intensif energi dan sangat mencemari, (x) koleksi karbon dari proses sangat efisien, (xi) dapat menggunakan biomassa atau gas alami sebagai pengganti koks dan mengurangi emisi CO2, (xii) investasi dan biaya operasional juga lebih rendah karena penggunaan berbagai macam stok umpan, (xiii) proses memerlukan investasi modal yang jauh lebih rendah dan menghasilkan besi panas dengan biaya operasional yang jauh lebih rendah.
Daya tarik proses HIsarna terletak pada fakta bahwa itu menggabungkan manfaat lingkungan serta ekonomi. Proses menyediakan kemampuan mudah untuk menangkap proporsi tinggi (hingga 80 %) CO2 untuk penyimpanan geologis. Proses menggunakan koks termal sebagai pengganti koks metalurgi dan menggunakan bahan baku konsentrat bijih besi kualitas rendah. Terdapat pengurangan 60 % hingga 80 % dalam emisi debu, NOx, SOx, dan CO.



