Penggulingan Baja: Proses Manufaktur Presisi Dijelaskan
Proses Penggulingan Steel
Penggulingan adalah proses deformasi plastis steel dengan melewatinya antara rolls. Penggulingan didefinisikan sebagai pengurangan luas penampang potong steel yang digulung, atau pembentukan umum produk steel, melalui penggunaan rolls yang berputar.
Pentingnya Penggulingan Baja
Penggulingan steel adalah salah satu proses manufaktur yang paling penting untuk steel. Biasanya adalah langkah pertama dalam pemrosesan steel setelah dibuat dan dicetak baik dalam Ingot atau produk continuous cast di bengkel peleburan steel. Penggulingan awal steel dilakukan di pabrik penggulingan panas (hot rolling mill) di mana blooms dan slabs digulung ke bawah menjadi berbagai produk gulungan seperti plate, sheet, strip, coil, billet, structures, rails, bars dan rods. Cold rolling steel juga dilakukan untuk beberapa produk. Banyak produk gulungan ini seperti rails dan reinforcement bars dll. langsung digunakan oleh konsumen sementara produk gulungan lainnya adalah bahan baku awal untuk operasi manufaktur selanjutnya seperti forging, sheet metal working, wire drawing, extrusion, machining, dan industri fabricasi. Penggulingan steel dapat menghasilkan berbagai macam produk. Lebar produk gulihan dapat bervariasi dari beberapa milimeter hingga beberapa meter sementara ketebalan dapat bervariasi dari 0,1 mm hingga lebih dari 200 mm. Bagian gulungan dapat berupa persegi, persegi panjang, bundar atau bagian yang dibentuk. Berbagai proses penggulihan steel ditunjukkan dalam Fig 1
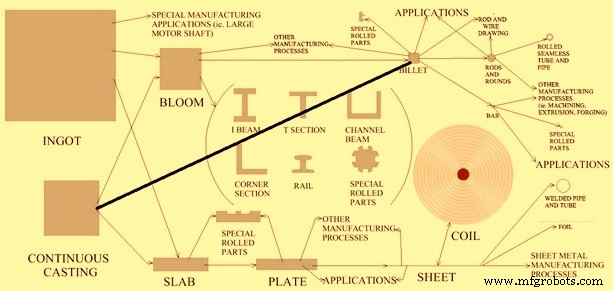
Fig 1 Rolling processes of steels
Prinsip Penggulingan Baja
Selama penggulihan, work piece steel ditiadapkan pada tekanan kompresi tinggi sebagai hasil dari gesekan antara rolls dan permukaan work piece yang digulihkan. Work piece mengalami deformasi plastis oleh gaya kompresi antara dua rolls yang selalu berputar. Gaya-gaya ini bertindak untuk mengurangi ketebalan steel dan mempengaruhi struktur butirnya. Pengurangan ketebalan yang merupakan perbedaan dalam ketebalan sebelum dan sesudah pengurangan dikenal sebagai draft. Selain mengurangi ketebalan, rolls menyebabkan feeding material saat mereka berputar berlawanan arah satu sama lain. Oleh karena itu gesekan adalah bagian yang diperlukan dari proses penggulihan, tetapi terlalu banyak gesekan dapat berdampak buruk untuk berbagai alasan. Karena tingkat gesekan perlu dikontrol dalam proses penggulihan, pelumasan adalah faktor penting selama penggulihan. Agar work piece dapat masuk ke dalam tenggorokan roll, komponen gaya gesekan harus sama dengan atau lebih besar dari komponen horizontal dari gaya normal.
Selama operasi penggulihan, bentuk geometris work piece berubah tetapi volume dasarnya tetap sama. Roll zone adalah area di mana rolls bertindak pada material. Itu di sini deformasi plastis work piece terjadi. Faktor penting dalam proses penggulihan adalah bahwa karena konservasi volume material steel dengan pengurangan ketebalan, material yang keluar dari roll zone akan bergerak lebih cepat dari pada material steel yang masuk ke roll zone. Rolls itu sendiri berputar pada kecepatan konstan, jadi pada suatu titik di roll zone kecepatan permukaan rolls dan steel material sama persis. Ini disebut sebagai no slip point. Sebelum titik ini, rolls bergerak lebih cepat dari pada material, dan setelah titik ini material bergerak lebih cepat dari pada rolls.
Torque dan daya adalah dua komponen penting dari penggulihan. Torque adalah ukuran gaya yang diterapkan pada rolls untuk menghasilkan gerakan rotasi sementara daya diterapkan pada pabrik penggulihan dengan menerapkan torque pada rolls dan melalui work piece tension. Dalam pabrik penggulihan daya dihabiskan terutama dalam empat cara berikut.
- Energi yang diperlukan untuk meleburkan steel.
- Energi yang diperlukan untuk mengatasi gaya gesekan.
- Daya yang hilang di pinion dan sistem transmisi daya.
- Kehilangan listrik di berbagai motor.
Kadang-kadang selama penggulihan steel, tension (gaya) diterapkan pada work piece saat digulihkan. Tension dapat diterapkan ke depan (front tension), dapat diterapkan ke belakang (back tension), atau dapat diterapkan di kedua ujung. Teknik ini membantu gaya yang diperlukan untuk penggulihan steel.
Selama proses penggulihan, deformasi plastis, yang menyebabkan pengurangan ketebalan potong steel, juga menyebabkan peningkatan lebar work piece. Fenomena ini dikenal sebagai spreading. Ketika work piece yang diproses memiliki rasio lebar terhadap ketebalan yang tinggi, spreading tidak menjadi masalah besar karena relatif kecil. Di sisi lain dalam kasus rasio lebar terhadap ketebalan rendah, peningkatan lebar dapat menjadi masalah. Vertical rolls (edge rolls) digunakan untuk mengontrol spreading dan untuk pemeliharaan lebar konstan selama penggulihan.
Penggulihan dapat dilakukan baik oleh hot rolling atau cold rolling. Cold rolling biasanya mengikuti hot rolling.
Selama hot rolling steels, struktur butir cast dari steel yang dicapai selama proses pembuatan steel (biasanya butir besar yang tumbuh dalam arah solidifikasi) diubah menjadi struktur wrought grain steel. Cast structure memiliki grain boundary yang lemah yang membuat steel rapuh. Cast structures juga terkait dengan banyak defect seperti porosity, shrinkage cavities dan inclusions. Selama hot rolling steel yang terjadi di atas suhu recrystallization, struktur butir cast dipecahkan. Grain boundary lama dihancurkan dan grain boundary baru yang lebih kuat terbentuk bersama dengan struktur grain yang lebih seragam. Penggulihan steel juga menutup rongga dan shrinkage cavities dalam steel dan memecah inclusions serta mendistribusikannya secara seragam di seluruh work piece. Tanda khas hot rolling bukan hanya struktur yang kristal, tetapi juga kejadian bersama dari dislocation propagation dan softening processes. Keuntungan hot rolling adalah sebagai berikut.
- Karena flow stresses rendah, daya dan kebutuhan daya relatif lebih kecil. Bahkan work piece yang sangat besar dapat diubah bentuk dengan peralatan ukuran wajar.
- Karena ductility tinggi, tingkat deformasi besar mungkin.
- Bentuk kompleks dapat digulung’
Cold roling dilakukan pada suhu ruangan, meskipun pekerjaan deformasi dapat meningkatkan suhu work piecce hingga 100 -200 derajat C. Selama cold rolling steels, permukaan yang bagus dan kekuatan mekanis yang meningkat dengan kontrol ketat dimensi produk dapat dicapai. Keuntungan cold rolling adalah sebagai berikut.
- Dalam tidak adanya pendinginan dan oksidasi, toleransi yang lebih ketat dan permukaan yang lebih baik dapat diperoleh..
- Section yang lebih tipis dapat digulung.
- Properti akhir work piece dapat dikontrol dengan ketat. Jika diinginkan kekuatan tinggi yang diperoleh selama cold rolling dapat dipertahankan. atau jika ductility tinggi dibutuhkan, ukuran grain dapat dikontrol sebelum annealing.
- Lubrication umumnya lebih mudah.
Penggulihan steel dilakukan tidak hanya untuk mencapai penampang yang diinginkan tetapi juga untuk mendapatkan properti steel yang diinginkan. Penggulihan steels memberikan kekuatan dan orientasi grain yang menguntungkan. Heat treatment proses yang diintegrasikan selama controlled rolling membantu dalam modifikasi mikrostruktur steel untuk memberikan properti steel yang diinginkan.
Controlled rolling adalah jenis termo mekanis pengolahan yang mengintegrasikan deformasi yang dikontrol dan heat treatment. Panas yang membawa work piece di atas suhu recrystallization juga digunakan untuk melakukan heat treatment sehingga heat treatment selanjutnya tidak diperlukan. Jenis heat treatment termasuk produksi struktur grain yang halus; mengontrol sifat, ukuran, dan distribusi berbagai produk transformasi (seperti ferrite, austenite, pearlite, bainite dan martensite dalam steel), menginduksi precipitation hardening, dan mengontrol toughness. Untuk mencapainya, seluruh proses harus dipantau dan dikontrol dengan ketat. Variabel umum dalam controlled rolling termasuk komposisi dan struktur material awal, tingkat deformasi, suhu di berbagai tahap, dan kondisi pendinginan. Manfaat controlled rolling termasuk properti mekanis yang lebih baik dan penghematan energi.
Proses penggulihan memungkinkan tingkat otomatisasi closed loop yang tinggi dan kecepatan sangat tinggi, dan oleh karena itu mampu menyediakan material awal berkualitas tinggi, toleransi ketat untuk berbagai industri hilir.
Rolls dalam Pabrik Penggulingan
Rolls yang digunakan dalam pabrik penggulihan berukuran dan geometri yang berbeda. Roll yang digunakan untuk penggulihan mengalami kondisi operasi yang ekstrem selama proses penggulihan. Kondisi ini termasuk gaya yang luar biasa, momen lentur, tekanan termal dan aus. Material roll dipilih untuk kekuatan, kekakuan, dan daya tahan aus. Material roll bervariasi dan bergantung pada proses penggulihan spesifik. Material roll umum yang digunakan adalah cast iron, ductile iron, cast steel, dan forged steel. Forged steel rolls lebih kuat dan lebih kaku daripada cast iron rolls tetapi memiliki proses manufaktur yang rumit. Komposisi besi dan steel dipilih untuk cocok dengan proses penggulihan. Nickel steels atau molybdenum steel alloys digunakan sebagai material untuk roll untuk proses penggulihan tertentu. Dalam proses penggulihan lainnya, roll terbuat dari tungsten carbide yang dapat memberikan daya tahan defleksi yang ekstrim.
Menjaga celah yang seragam di antara roll sulit karena roll mengalami defleksi di bawah beban yang diperlukan untuk meleburkan work piece. Kekuatan dan kekakuan adalah karakteristik penting dari roll yang digunakan untuk penggulihan steel. Selama proses penggulihan, gaya besar bekerja pada roll. Akibat gaya ini roll mengalami tingkat defleksi yang berbeda. Dalam kasus flat rolling di mana lebar lebih besar efek defleksi lebih besar. Roll awalnya datar. Selama operasi penggulihan, work piece melindungkan gaya yang lebih besar pada roll menuju pusat work piece daripada di tepi. Ini menyebabkan roll mengalami defleksi lebih banyak di pusat, dan oleh karena itu memberikan work piece dengan ketebalan lebih besar di pusat. Untuk mengatasi masalah ini, roll digiling sehingga mereka lebih tebal menuju pusat dengan cara sehingga mengimbangi defleksi yang akan terjadi selama proses. Ketebalan tambahan ini disebut camber. Camber yang harus digiling ke dalam roll sangat spesifik untuk lebar dan material steel work piece tertentu serta beban gaya. Roll dengan camber juga disebut crowned roll (parabolic crown). Crowned roller hanya mengompensasi satu set kondisi, khususnya material, suhu, dan jumlah deformasi.
Metode lain untuk mengompensasi defleksi roll termasuk continual varying crown (CVC), pair cross rolling, dan work roll bending. CVC melibatkan menggiling kurva polinomial orde ketiga ke dalam work rolls dan kemudian menggeser work rolls secara lateral, sama, dan berlawanan satu sama lain. Efeknya adalah roll akan memiliki celah di antara mereka yang berbentuk parabolik, dan akan bervariasi dengan geseran lateral, sehingga memungkinkan kontrol crown roll secara dinamis. Pair cross rolling melibatkan penggunaan roll flat atau parabolically crowned, tetapi menggeser ujung pada sudut sehingga celah di antara tepi roll akan meningkat atau menurun, sehingga memungkinkan kontrol crown secara dinamis. Work roll bending melibatkan penggunaan silinder hidrolik di ujung roll untuk melawan defleksi roll.
Cara lain untuk mengatasi masalah defleksi adalah dengan mengurangi beban pada roll, yang dapat dilakukan dengan menerapkan gaya longitudinal; ini pada dasarnya adalah drawing. Metode lain untuk mengurangi defleksi roll termasuk meningkatkan modulus elastis dari material roll dan menambahkan back-up support pada roll.



