Panduan Komprehensif Pembuatan Refraktori Bentuk
Proses Produksi Refraktori Bentuk
Produk refraktori dapat berbentuk (formed) atau tidak berbentuk (monolithics/castables). Mereka dapat terbuat dari bahan asam, netral, basa atau komposit. Bahan yang digunakan untuk produksi refraktori mungkin atau mungkin tidak mengandung aditif. Refraktori bentuk selanjutnya dapat dibuat dalam beberapa bentuk dan biasanya disebut bata refraktori. Aliran produksi typis yang digunakan dalam proses produksi refraktori ditunjukkan dalam Gambar 1.
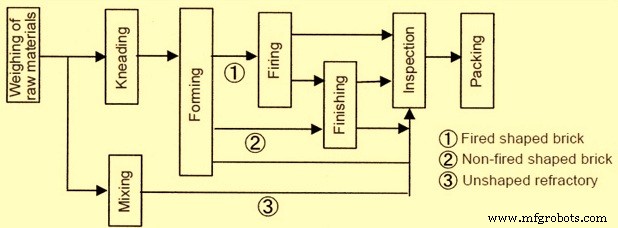
Gambar 1 Aliran typis dalam proses produksi refraktori
Refraktori tidak berbentuk biasanya dikirim dari pabrik manufaktur refraktori bukan sebagai refraktori tetapi sebagai bahan refraktori yang menjadi refraktori hanya setelah mengalami pencampuran, pembentukan, pengeringan, dan preradehang, dll. di lokasi penggunaan. Ini berarti bahwa dalam hal refraktori tidak berbentuk, sebagian dari proses dalam manufaktur refraktori bentuk pindah ke lokasi penggunaan.
Dasar-dasar manufaktur bata refraktori tidak berubah seiring waktu. Namun, kemajuan teknologi telah membuat pabrik bata kontemporer secara substansial lebih efisien dan telah meningkatkan kualitas keseluruhan produk. Manufaktur refraktori ini didasarkan pada pengetahuan kombinasi senyawa kimia dan mineral mana yang akan memberikan refraktori yang dihasilkan properti yang diperlukan seperti refrattoriness, stabilitas termal, resistensi korosi, ekspansi termal, dan kualitas penting lainnya. Pengetahuan yang lebih lengkap tentang bahan baku dan propertinya, kontrol yang lebih baik terhadap pembakaran, desain tungku yang ditingkatkan untuk firing refraktori green, dan mekanisasi yang lebih canggih semuanya telah berkontribusi pada kemajuan industri bata refraktori.
Tujuan teknis manufaktur suatu refraktori tertentu adalah untuk mendapatkan properti dan performanya untuk aplikasi yang dimaksudkan. Untuk memenuhi tujuan ini, komponen dasar manufaktur refraktori terdiri dari seleksi yang tepat bahan baku, metode pemrosesan, dan pemeliharaan parameter teknologis selama manufaktur. Wawasan manufaktur berhubungan dengan fitur komposisi fasa dan mikrostruktur (secara kolektif dikenal sebagai karakter material) yang dikembangkan melalui pemrosesan, dan yang bertanggung jawab atas properti produk dan perilakunya selama penggunaan.
Bahan Baku
Bahan baku yang dipilih dengan baik adalah bagian krusial untuk pengembangan dan produksi produk refraktori yang memuaskan. Properti bahan baku mempengaruhi properti refraktori penting secara langsung dan tidak langsung. Bahan baku harus cocok setidaknya dengan enam properti yang berbeda berikut untuk produksi produk refraktori performa tinggi.
- Ukuran butir awal yang cukup
- Kepadatan / porositas
- Bagian mineral / oksida utama
- Batas oksida yang dapat direduksi dan / atau oksida fluxing
- Balance mol oksida penting
- Ukuran kristal mineral / oksida utama
Berbagai properti refraktori seperti kepadatan, porositas, permeabilitas, kekuatan hancur, modulus ruptur dan elastisitas serta resistensi kejut termal terutama ditentukan oleh bahan baku selain proses produksi refraktori.
Bahan baku yang digunakan untuk manufaktur refraktori mencakup berbagai jenis tanah liat (baik dalam bentuk alami atau calcined), grog (juga disebut chamotte), bahan baku yang diproses (calcined, sintered, burnt atau fused), aditif juga dikenal sebagai matrix chemicals (bisa dalam bentuk padat, cair atau koloidal), dan bahan perekat, dll.
Pemrosesan Bahan Baku
Pemrosesan bahan baku untuk manufaktur refraktori terdiri dari langkah-langkah berikut.
- Penggilingan dan penggerusan
- Saringan atau pengklasifikasian
- Pemisahan magnetik besi sampah
- Penimbangan batch
- Pencampuran batch
Operasi penggilingan dan penggerusan dilakukan di unit penggilingan halus primer, sekunder dan fine untuk memenuhi persyaratan ukuran butir yang berbeda dari bahan baku sesuai dengan granulometri yang diinginkan untuk komposisi batch refraktori. Untuk penggilingan primer dan untuk ukuran butir minimum 10-12 mm, jaw crushers dan gyratory crushers biasanya digunakan. Roller crusher, disk crusher, impact mill, dan berbagai jenis hammer mills digunakan untuk penggilingan sekunder untuk mencapai ukuran butir minimum sekitar 4 mm. Pulverizer berbagai jenis seperti attribution mill, ball mill, rod mill, dan tube mill, dll. digunakan untuk penggerusan halus hingga ukuran minimum 200 mesh. Vibrating mill, jet mill, micronizer, dll. digunakan untuk beberapa produk khusus, yang memerlukan bubuk super halus dari beberapa bahan baku berukuran hingga 10 mikron atau bahkan lebih kecil.
Bahan baku yang telah dihancurkan dan digerus diayak atau diklasifikasikan menjadi fraksi ukuran yang berbeda sesuai dengan persyaratan refraktori yang sedang diproduksi. Ini dilakukan dengan melewati layar getar atau rotary screens atau air classifiers. Dalam kasus layar getar, serangkaian layar, sesuai keinginan, dipasang di frame getar sehingga beberapa fraksi diperoleh dalam operasi. Rotary screens berbentuk silinder rotary, yang terdiri dari layar dengan berbagai ukuran secara berurutan, diletakkan pada sumbu miring yang sama, dengan pembukaan yang lebih besar dalam pengaturan berada di ujung bawah atau ujung discharge, sementara pembukaan terkecil berada di ujung atas atau ujung feed. Jenis layar ini cocok untuk mengklasifikasi terutama fraksi yang lebih kasar. Air classification dilakukan untuk fraksi halus. Air classifiers nyaman untuk partikel halus, hingga urutan beberapa hingga 10 mikrometer diameter. Untuk pemisahan, jenis 'cyclone' sentrifugal umum. Di sini partikel yang lebih besar di-return ke dalam sistem dan halus diumpankan ke silo.
Pengklasifikasian ukuran dilakukan untuk mengalihkan berbagai fraksi ukuran ke bin penyimpanan yang berbeda dan dapat dilakukan menggunakan jumlah tingkat yang nyaman dan serangkaian ukuran layar atau nomor mesh yang dipilih. Tidak masalah jika partikel mungkin berasosiasi dan berujung tajam, atau memanjang atau oblat. Layar standar digunakan dengan pembukaan persegi. Mereka melewati dan menahan apa yang akan mereka lakukan. Layar dapat lengket dalam kaser ukuran yang lebih halus dan blinding layar mungkin terjadi, mencegah beberapa atau semua partikel halus untuk melewati. Ini adalah observasi umum saat saringan dilakukan untuk bahan yang lebih halus. Ini adalah alasan mengapa saringan kering jarang dilakukan untuk ukuran halus. Saringan basah (slurry) screening dapat mengurangi blinding untuk tujuan klasifikasi.
Besi bebas atau besi sampah yang masuk ke dalam bahan baku yang telah dihancurkan dan digerus dihilangkan dari bahan oleh pemisahan magnetik. Potongan besi sampah dihilangkan dengan bantuan pemisah magnet yang berupa pulley atau tipe suspended dengan magnet permanen atau elektromagnet. Bahan baku yang dihancurkan yang besinya akan dihilangkan diletakkan pada sabuk bergerak yang melewati roller magnet atau diizinkan untuk jatuh langsung pada roller magnet berputar secara tunggal atau dalam derajat, satu di atas yang lain, untuk menghilangkan besi.
Bata refraktori diproduksi dalam batch. Sebuah batch bahan baku terdiri dari fraksi halus, sedang dan kasar dalam jumlah yang diperlukan (rasio). Batch weighing cars biasanya digunakan untuk menarik jumlah yang tepat bahan yang diperlukan dalam fraksi ukuran yang tepat dari bin penyimpanan. Dalam kasus batch kecil, biasanya dilakukan secara manual menggunakan alat timbang.
Bahan yang ditimbang dicampur secara menyeluruh menggunakan mixer yang sesuai. Beberapa jenis mixer tersedia untuk pencampuran bahan dalam sebuah batch. Ini adalah pan mixer, trough mixer, drum mixer, pug mill, dan counter current mixer, dll. Biasanya, untuk proses forming semi dry dan plastik, batch untuk refraktori fire clay dicampur di trough mixer dan pug mills. Counter current type mixer digunakan untuk menghasilkan campuran untuk pemrosesan kering refraktori alumina tinggi atau basa terutama di mana kadar kelembapan kurang dari 10 persen.
Mesin pencampuran dan pengulen untuk manufaktur refraktori biasanya ada dua jenis yaitu (i) fixed vessel type, dan (ii) driven vessel type. Mesin pencampuran dan pengulen untuk produksi bata refraktori eksklusif untuk aplikasi pressing kering dan semi dry karena jumlah perekat minimum. Dan oleh karena itu mesin pencampuran dan pengulen dilengkapi dengan blade pencampuran atau roda muller.
Pembentukan atau Bentuk
Bata refraktori dibentuk dengan berbagai metode yang mencakup baik hand moulding atau di berbagai jenis mesin forming dan moulding yang mencakup presses. Jenis moulding yang diadopsi tergantung pada bentuk dan ukuran refraktori dan kuantitasnya. Secara luas metode moulding / pressing dapat dibagi menjadi tiga kategori yaitu (i) semi dry pressing atau stiff mud process, (ii) plastic moulding atau soft mud process, dan (iii) dry press process. Bata yang dibentuk disebut green brick.
Dalam proses stiff mud atau extrusion, air dalam kisaran 10 persen hingga 15 persen dicampur untuk menghasilkan plasticity. Setelah pencampuran, campuran refraktori melewati deairing chamber yang mempertahankan vakum 375 mm hingga 725 mm merkuri. Deairing menghilangkan lubang udara dan gelembung, memberikan campuran refraktori workability dan plasticity yang ditingkatkan, menghasilkan kekuatan yang lebih besar. Setelah ini, campuran refraktori di-ekstrusi melalui die untuk menghasilkan kolom campuran. Saat kolom campuran keluar dari die, tekstur atau pelapisan permukaan dapat diterapkan. Cutter otomatis kemudian memotong kolom campuran untuk membuat bata individual. Spasi cutter dan ukuran die harus dihitung dengan hati-hati untuk mengkompensasi penyusutan normal yang terjadi selama pengeringan dan firing. Mayoritas bata refraktori biasanya diproduksi oleh proses extrusion.
Proses soft mud atau plastic moulding terutama cocok untuk campuran refraktori yang mengandung terlalu banyak air untuk diekstrusi oleh proses stiff mud. Campuran refraktori dicampur untuk mengandung 20 persen hingga 30 persen air dan kemudian dibentuk dalam bentuk di cetakan. Untuk mencegah campuran refraktori menempel, cetakan dilubangi dengan pasir atau air untuk menghasilkan 'sand-struck' atau 'water-struck' brick. Bata dapat diproduksi dengan cara ini oleh mesin atau tangan.
Dry pressing dilakukan di bawah tekanan tinggi di press heavy duty atau bahkan oleh jolting dan pressing action terutama untuk campuran butir halus. Proses ini terutama cocok untuk campuran refraktori dengan plasticity yang sangat rendah. Campuran refraktori dicampur dengan jumlah air minimal (hingga 10 persen), kemudian ditekan dalam cetakan baja di bawah tekanan dari 3,4 MPa hingga 10,3 MPa oleh hydraulic presses atau compressed air rams.
Pengeringan dan Pembakaran
Bata basah dari mesin moulding atau cutting mengandung jumlah besar kelembapan, tergantung pada proses pembentukan. Sebelum proses firing dimulai, sebagian besar air ini harus diavaporasi di dryer chambers pada suhu bervariasi dari sekitar 40 derajat C hingga 200 derajat C untuk menurunkan kadar kelembapan ke tingkat yang diinginkan kurang dari 1 persen. Lama waktu pengeringan, yang bervariasi dengan campuran refraktori, biasanya antara 24 hingga 48 jam. Meskipun panas dapat dihasilkan secara khusus untuk dryer chambers, biasanya diambil dari exhaust heat kilns untuk memaksimalkan efisiensi termal. Dalam semua kasus, panas dan kelembapan harus diatur dengan hati-hati untuk menghindari retakan pada green bricks. Bata yang lebih besar yang sulit ditangani di keringkan di hot floor yang dipanaskan dari bawah oleh waste flue gases atau steam.
Operasi akhir dalam produksi bata refraktori dan bentuk adalah pembakaran. Selama firing, bata dipanaskan ke suhu yang diinginkan dan dijaga pada suhu tersebut untuk waktu tertentu untuk soaking agar bata matang dengan baik.
Ada beberapa jenis furnace/kiln yang digunakan. Furnace/kiln secara luas dapat dibagi menjadi intermittent, semi continuous dan continuous. Jenis paling umum adalah tunnel kiln, diikuti oleh intermittent kilns. Bahan bakar mungkin minyak, gas atau batu bara, atau kombinasi dari bahan bakar ini.
Intermittent kiln adalah yang dimuat, di firing, diizinkan untuk dingin dan diunggah, setelah itu langkah yang sama diulang. Bata kering diatur di kiln ini sesuai dengan pola yang ditetapkan yang mengizinkan sirkulasi gas kiln panas. Kiln ini biasanya down draft kilns yang hanya digunakan di unit manufaktur kecil. Down draft kilns dirancang untuk menampung tumpukan besar bata refraktori. Ini bulat atau persegi panjang dalam bentuk, dilengkapi dengan sejumlah fire boxes (untuk firing batu bara) atau burner ports (untuk firing gas atau minyak) di sekitar kiln. Tinggi atap disediakan untuk menampung volume gas pembakaran di dalam ruang yang dikosongkan di atas tumpukan bata di bawah atap. Flue gas bersama dengan flame diarahkan ke atap dan kemudian dipantulkan ke bawah melalui channel dan flues yang disediakan di lantai dan di bawahnya. Dalam kiln ini, kehilangan panas sangat besar karena gas pembakaran keluar ke chimney tanpa melakukan fungsi tambahan. Juga, sejumlah besar panas hilang dalam memanaskan struktur furnace setiap kali kiln di firing karena sifat intermittentnya. Efisiensi panas kiln ini buruk sekitar 15 persen.
Semi continuous kiln adalah ring chamber kilns dan shuttle kiln. Continuous kiln adalah tunnel kiln. Continuous kilns adalah kiln paling umum di industri refraktori karena profil suhu dipertahankan sepanjang tunnel dan bata bergerak di atas car di dalam tunnel di atas rel.
Proses memuat kiln car atau kiln dengan brick yang dibentuk disebut hacking. Jumlah bata pada kiln car ditentukan oleh ukuran kiln. Bata ditempatkan dengan alat mekanis. Pola pengaturan memiliki pengaruh pada penampilan. Bata yang ditempatkan face to face memberikan warna yang lebih merata daripada bata yang di-cross set atau ditempatkan face to back.
Firing bata dilakukan antara 10 dan 40 jam, tergantung pada jenis kiln dan variabel lain. Dalam tunnel kiln, bata yang dimuat pada kiln cars, melewati berbagai zona suhu saat mereka begerak melalui tunnel. Kondisi panas di setiap zona diatur dengan hati-hati, dan kiln dioperasikan secara kontinu.
Firing dapat dibagi menjadi lima tahap umum yaitu (i) final drying (menguapkan air bebas), (ii) dehydration, (iii) oxidation, (iv) vitrification, dan (v) flashing atau reduction firing. Semua kecuali flashing terkait dengan suhu naik di kiln. Meskipun suhu aktual berbeda dengan jenis campuran refraktori.
Campuran refraktori umumnya melembut perlahan dan meleleh atau bertedak secara bertahap ketika dikenakan suhu naik. Vitrification memungkinkan campuran menjadi massa padat, keras dengan serapan yang relatif rendah. Melting terjadi dalam tiga tahap yaitu (i) incipient fusion, ketika partikel campuran cukup lembut untuk menempel bersama dalam massa ketika didinginkan, (ii) vitrification, ketika fluxing ekstensif terjadi dan massa menjadi padat, padat dan nonabsorben, dan (iii) viscous fusion, ketika massa campuran hancur dan menjadi cair, mengarah pada bata yang berubah bentuk. Kunci proses firing adalah untuk mengontrol suhu di kiln sehingga incipient fusion dan partial vitrification terjadi tetapi viscous fusion dihindari. Laju perubahan suhu harus diatur dengan hati-hati dan bergantung pada bahan baku, serta ukuran dan curing bata yang diproduksi. Kiln biasanya dilengkapi dengan sensor suhu untuk mengontrol suhu firing pada berbagai tahap. Dekat akhir, bata mungkin di-flashed untuk menghasilkan variasi warna.
Setelah suhu mencapai puncak dan dipertahankan untuk waktu yang ditetapkan, proses pendinginan dimulai. Waktu pendinginan jarang melebihi 10 jam untuk tunnel kiln dan dari 5 hingga 24 jam di intermittent kiln. Pendinginan adalah tahap penting dalam pembuatan bata karena laju pendinginan memiliki efek langsung pada warna bata. Setelah pendinginan, bata diperiksa, diurutkan, diklasifikasikan dan dikemas untuk pengiriman.



