Mencegah Ketidakteraturan Operasi Tanur Tiup: Strategi Teruji
Ketidakteraturan Operasi Tanur Tiup
Gerakan mulur dan seragam bahan muatan ke bawah dan gerakan gas tanur ke arah atas sangat penting untuk operasi tanur tiup (BF) yang stabil dan efisien. Untuk memastikan ini, banyak pekerjaan telah dilakukan di masa lalu. Ini meliputi (i) peningkatan karakteristik bahan muatan, (ii) peningkatan sistem pengisian tanur, (iii) peningkatan sistem pendingin tanur tiup, (iv) otomasi dan kontrol yang memadai atas operasi tanur tiup untuk menghilangkan kesalahan manusia, dan (v) peningkatan prosedur operasi tanur. Meskipun perbaikan ini, tanur tiup tidak selalu berjalan lancar seperti yang dapat diyakini oleh pengamat kasual dan ketidakteraturan selama operasi memang terjadi. Namun, ketidakteraturan tanur tidak seumumnya seperti tahun-tahun sebelumnya, namun masih ada gangguan dalam operasi tanur tiup yang menyebabkan kekhawatiran yang besar dan sering memerlukan pemikiran cepat serta penggunaan penilaian dan keterampilan yang baik serta tindakan korektif yang tepat waktu dari operator untuk mencegah masalah serius.
Alasan utama ketidakteraturan operasional tanur tiup adalah (i) perangkat mekanis yang rusak seperti pendingin bocor, dan klep yang cacat dll., (ii) operasi yang salah seperti pengisian yang salah, dan penundaan pembuangan dll., dan (iii) perubahan fisiko-kimia anormal yang terjadi di dalam tanur tiup. Ketidakteraturan operasional tanur tiup utama dijelaskan di bawah ini.
Gantungan dan Geser Tanur
Gantungan adalah fenomena di tanur tiup yang terjadi ketika bahan muatan yang diisi di atas tanur tiup tidak bergerak terus-menerus menuju dapur tanur. Gantungan berasal ketika bahan muatan, dalam perjalanannya ke bawah, menemui resistensi yang sangat tinggi yang mengakibatkan penghentian gerakan bahan muatan. Gantungan terjadi akibat jembatan bahan muatan di stack tanur. Ketika terjadi, bahan di bawah gantungan terus bergerak ke bawah, membentuk ruang yang kosong dari bahan padat tetapi terisi dengan gas panas pada tekanan sangat tinggi. Ruang ini terus bertumbuh hingga gantungan akhirnya runtuh.
Ketika gantungan runtuh maka bahan jatuh karena celah yang tercipta di bawah gantungan. Runtuhnya gantungan adalah fenomena yang disebut ‘geser’ yang mengakibatkan operasi tanur tiup yang tidak teratur resulting in distribusi gas yang tidak seragam dengan implikasinya pada parameter tanur tiup. Selama geser tanur, bahan yang diisi jatuh secara tidak terkendali menuju dapur tanur dalam keadaan yang belum siap termal yang mengakibatkan tanur menjadi dingin. Ini juga memaksa gas panas ke atas dengan gaya yang sangat tinggi. Dalam kasus parah, dorongan mendadak ke bawah dari bahan gantungan memaksa gas panas ke atas dengan gaya seperti ledak. Aliran mendadak gas ini membuka ventilasi gas atas dan terkadang begitu besar sehingga menyebabkan kerusakan yang parah pada peralatan atas tanur.
Gantungan yang mendahului geser disebabkan oleh sejumlah kondisi berbeda di mana permeabilitas muatan berkurang karena beberapa bahan menutupi celah di antara partikel yang diisi dan mengikatnya secara longgar. Ketika ada persentase debu yang tinggi dalam muatan dan kecepatan gas tanur cukup tinggi, debu menutupi pembukaan di antara partikel lain dan menyebabkan gantungan. Dalam beberapa kasus, lumpur yang telah meleleh ditiup ke atas dalam bentuk titik dan ketika kemudian bersentuhan dengan bahan muatan yang lebih dingin meleleh kembali dan menutupi pembukaan di antara partikel dan cenderung menyemenkannya bersama-sama.
Dalam beberapa kasus, reaksi dekomposisi oksida karbon (CO) 2CO = CO2 + C dikatalisis, dan karbon (C) ditinggalkan sebagai debu. Ini menutupi pembukaan di antara partikel dan menyatukan partikel. Dalam kasus lain, di mana kandungan alkali muatan tinggi, senyawa alkali direduksi menjadi uap alkali yang naik dengan gas tanur dan terkondensasi di bagian pendingin muatan untuk menyebabkan kondisi gantungan yang sama.
Tipe gantungan lain terkadang terjadi di tanur tiup yang dioperasikan sangat efisien dan dipicu hingga tingkat produksi terbaiknya. Dalam kondisi ini, jika ada perubahan yang sedikit tidak menguntungkan dalam distribusi gas, kekuatan kok, atau ukuran partikel muatan, maka oksida besi dari muatan ferrous tidak direduksi menjadi besi logam dengan cukup cepat, mengakibatkan oksida besi meleleh dan mengalir ke bawah sebagai cairan di atas partikel kok. Ketika ini terjadi, oksida besi cair direduksi menjadi besi padat dan banyak panas dikonsumsi oleh reduksi. Oleh karena itu, partikel kok disemen bersama-sama dan permeabilitas massa yang bergerak di tanur tiup berkurang secara signifikan mengakibatkan gantungan tanur.
Tipe gantungan yang serupa juga dapat terjadi jika tanur tiup dioperasikan pada suhu nyala yang terlalu tinggi untuk kualitas (terutama kemampuan reduksi) bahan muatan. Ketika isotherma suhu tinggi meluas cukup jauh ke atas tanur mereka dapat mulai meleleh bahan yang tidak direduksi, dan ketika bahan itu menurun ke lingkungan yang lebih mereduksi ia direduksi dan, tergantung pada suhu, ia dapat mengeras (titik leleh FeO sekitar 1.370 derajat C dan besi murni sekitar 1.535 derajat C), dan menutup muatan.
Ketika muatan tidak bergerak dengan baik melalui tanur dan ada gerakan lambat material melalui tanur, operator diharuskan untuk segera mengambil tindakan korektif untuk menghindari geser besar yang dapat menjadi peristiwa yang sangat merusak. Dalam kondisi yang sangat ekstrim geser dapat menyebabkan tanur dingin. Setiap gantungan dan geser harus dianalisis dengan tepat untuk menentukan penyebab gantungan sehingga dapat dilakukan perubahan dalam prosedur operasi untuk mencegah gantungan berulang.
Biasanya ada dua tipe gantungan yang biasanya terjadi di tanur tiup. Ini adalah (i) gantungan atas yang terjadi di atas stack dan terutama terjadi karena reaksi penambahan karbon dan kondensasi uap alkali, dan (ii) gantungan bawah yang terjadi di area stack bawah, perut, dan bosh dan terjadi karena celah yang dihasilkan di stack.
Tindakan perbaikan untuk menghapus gantungan di tanur tiup adalah (i) penggunaan batu kapur lumpur besar, pembakarannya di tanur tiup menghasilkan CO2 (dioxid karbon) yang memaksa reaksi solution loss untuk terjadi dan meningkatkan permeabilitas kandungan, dan (ii) penurunan suhu dan tekanan tiupan sehingga meningkatkan distribusi dan aliran gas di dalam tanur. Dalam kasus gantungan berat yang berlangsung lama, tekanan tiupan panas diturunkan secara drastis untuk beberapa saat. Kejutan yang timbul akibat penurunan tiba-tiba tekanan tiupan panas membuat tanur geser. Geser ini biasanya berat dan therefore, tindakan perbaikan ini harus dilakukan hanya setelah pembuangan tanur ketika dapur tanur memiliki minimum logam cair dan lumpur. Dalam kasus ekstrim, gantungan yang berkelanjutan dapat disembuhkan dengan pembuangan tanur ke tingkat bosh dan mengisinya dengan kok kosong.
Scaffold
Istilah scaffold digunakan ketika akresi atau scabs terbentuk di dinding tanur dan menyebabkan penurunan luas penampang stack tanur tiup. Scaffold biasanya terdiri dari cangkang padat di sisi dalam tanur tiup dan lapisan bahan muatan longgar di antara cangkang ini dan dinding tanur tiup. Scaffold dapat terjadi pada tingkat yang relatif lebih tinggi di stack tanur tiup atau relatif rendah di stack, dekat atas bosh. Sulit untuk menggambarkan jenis scaffold karena ada sangat sedikit yang sama antara struktur dan lokasi scaffold dari tanur tiup yang berbeda. Namun, scaffold dapat secara umum diatur dalam dua kelompok. Kelompok ini adalah (i) scaffold laminated, dan (ii) scaffold non laminated. Scaffold dengan struktur laminated terdiri dari lapisan selang-soling besi logam (Fe) dan muatan kaya alkali. Scaffold dapat menyebabkan gantungan di tanur tiup. Pembentukan tipikal scaffold besar di tanur tiup ditunjukkan dalam Gambar 1.
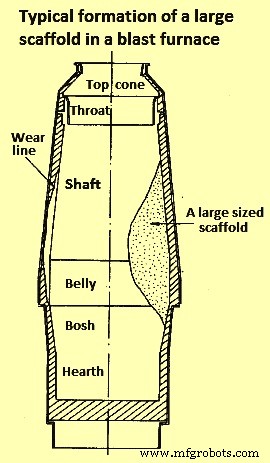
Gambar 1 Pembentukan tipikal scaffold besar di tanur tiup
Pembentukan scaffold di dekat atas bosh sering kali terjadi karena debu berlebih dalam bahan muatan dan komposisi kimia kapur yang lebih tinggi dari biasanya dalam lumpur (terlihat dari dasaritas lumpur yang lebih tinggi). Larutan kapur dalam lumpur yang terbentuk di stack tanur meningkatkan titik leleh lumpur. Karena lumpur sering membawa beberapa partikel debu dari muatan dalam suspensi, peningkatan titik leleh dapat menyebabkan campuran debu dan lumpur ini menempel pada dinding bosh atas. Penumpukan ini di dinding bosh atas memalingkan gas tanur panas lebih jauh ke pusat tanur. Dengan volume gas panas yang lebih kecil di sepanjang dinding, akresi cenderung mendingin dan mengeras sepenuhnya. Scabs ini kemudian dapat tumbuh hingga memblokir persentase besar dari luas penampang tanur tiup.
Persyaratan untuk pembentukan scaffold yang stabil dan berbahaya adalah (i) kehadiran materi yang sesuai dalam beban tanur tiup untuk membangun scaffold (misalnya debu, muatan tidak terlayar dengan baik, sinter dengan karakteristik degradasi reduksi suhu rendah yang inferior, penggunaan sinter yang disimpan lama, basah dan dingin, atau kok ukuran kecil dll.), (ii) kehadiran materi aglomerasi (semen) untuk aglomerasi bahan muatan, (iii) kehadiran mekanisme penangkap (penyangga) untuk membangun scaffold di dinding shaft tanur tiup yang bisa berupa ikatan kimia dengan material lapisan, penangkap fisik di sekitar plat pendingin, pembangunan busur menuju dinding bosh, atau hanya kondensasi materi aglomerasi di dinding, (iv) pasokan berkelanjutan komponen yang menempel, dan (v) scaffold yang terbentuk cukup kuat untuk menahan gaya aus dari bahan yang menurun.
Tempat di mana scaffold terletak tergantung pada materi aglomerasi, materi yang menempel, bahan muatan, operasi tanur, dan fitur konstruksi tanur seperti elemen pendingin dan material lapisan. Scaffold dapat terletak pada berbagai tingkat di tanur tiup seperti shaft, bosh, atau perut.
Senyawa alkali atau seng direduksi menjadi uap logam di dekat dasar tanur tiup. Uap ini naik dengan gas tanur ke bagian atas yang lebih dingin tempat mereka direoksidasi kembali menjadi partikel padat yang sangat halus. Partikel halus ini menempel pada dinding tanur bersama dengan material halus lain yang terperangkap di dalamnya. Ini juga penyebab lain dari awal pembentukan scaffold.
Pemblokiran akibat scaffold mengurangi luas yang tersedia untuk peleburan bahan yang mengandung besi. Scaffold merusak aliran gas di dalam tanur dan meningkatkan tarif bahan bakar sambil mempromosikan gantungan dan geser tanur. Ini juga mengurangi produktivitas tanur. Karena tarif bahan bakar yang lebih tinggi, efisiensi bahan bakar tanur yang lebih rendah terjadi. Ketika scaffold terlepas dari dinding, ia menurun ke dapur. Ini menyebabkan gangguan tanur yang serius dan mengurangi kualitas besi mentah. Jika ukuran scabs terlalu besar, ia dapat menyebabkan pendinginan tanur tiup.
Channeling
Fenomena channeling terjadi ketika gas naik di dalam tanur tidak terdistribusi dengan seragam baik secara radial maupun lingkar di dalam tanur dan menemukan jalur resistensi terendah. Berbagai penyebab terjadinya channeling di tanur tiup adalah pengisian debu berlebihan, distribusi bahan muatan yang tidak tepat di dalam tanur dan tingkat besi cair dan lumpur cair yang tinggi di dapur. Channeling mengganggu proses pemanasan dan reduksi yang pada gilirannya mempengaruhi kualitas besi mentah.
Indikasi channeling adalah (i) tanur tiup menerima tiupan tanpa peningkatan tekanan jatuh, (ii) Suhu gas atas yang keluar dari tanur tiup tinggi, (iii) Rasio CO / CO2 tinggi, (iv) gas atas memiliki kandungan debu asap yang tinggi, dan (v) ada peningkatan tarif kok.
Dalam kasus pengisian debu, channeling mengakibatkan peningkatan beban panas di dinding tanur tiup yang menghasilkan operasi tanur tiup yang tidak stabil dan penurunan produksi. Karena debu, gas naik dialihkan dari area tersebut dan channel di sekitar debu. Pengalihan gas naik ini mengganggu pemanasan pramateri dan proses reduksi. Ini menyebabkan pembukaan ventilasi tidak terjadwal, kimia besi mentah yang tidak tepat, produksi tanur tiup yang tidak stabil dan penurunan produktivitas tanur. Jika channeling dapat diprediksi secara efektif, maka beban panas tanur tiup dapat dikurangi dengan meningkatkan kualitas bahan baku atau dengan menyesuaikan operasi tanur tiup.
Aspek penting dalam kasus channeling di tanur tiup adalah (i) beban muatan tanur tiup tidak seragam baik dari segi ukuran maupun distribusi muatan, (ii) kecepatan gas kritis dapat terlampaui secara lokal, (iii) partikel lebih ringan (kok) ditiup keluar dari daerah tersebut dan ditinggalkan di daerah dengan kecepatan rendah dan bijih lebih berat menendang secara preferensi (pergeseran bijih), (iv) fenomena yang terjadi pada (iii) berkontribusi pada kepadatan daerah kurang permeabel dan membuat tekanan jatuh radial lebih tidak seragam, (v) gas di dalam tanur kemudian mengalir melalui sistem channel yang berbeda yang dikenal sebagai channeling, dan (vi) pemulihan tarif tiupan ke nilai sebelumnya bukan solusi karena efek ‘histeresis’.
Langkah pencegahan yang diperlukan untuk kontrol channeling meliputi (i) penggunaan bahan muatan yang memiliki kekuatan yang lebih tinggi, distribusi ukuran yang sempit, dan ukuran optimal, dan (ii) mempertahankan tekanan atas pada tingkat yang tinggi.
Breakout
‘Breakout’ adalah istilah yang digunakan untuk menunjukkan kondisi dan hasil dari pelarian gas dan kok, atau lumpur, atau besi, dari bosh, dada tuyere, atau dapur tanur tiup. Breakout dapat terjadi pada titik apa pun di bawah zona peleburan di dalam tanur, tetapi sebagian besar breakout yang parah adalah lumpur cair dan besi cair. Breakout besi cair terjadi pada tingkat di bawah permukaan besi yang tertinggal di dapur, dan baik melalui dinding dapur dan pendingin stave atau ke dasar dapur dan keluar di bawah pendingin stave dapur. Tanur tiup breakout adalah bahaya yang jarang terjadi dan insidious dalam operasi tanur tiup. Breakout dapat terjadi pada tingkat bosh, di stock tuyere (pendingin dada, pipa tiupan, atau mata penglihatan), atau di dapur.
Breakout lumpur biasanya tidak separah breakout besi, karena tidak ada begitu banyak bahaya dari ledak seperti dalam kasus ketika besi cair dan air bertemu. Dengan baik tipe breakout, perlu, jika memungkinkan, untuk membuka lubang pembuangan dan menguras sebanyak mungkin materi cair, dan untuk menonaktifkan tiupan tanur.
Dalam kasus breakout lumpur, breakout dapat didinginkan dengan aliran air, dan lubang tempat breakout terjadi dapat ditutup dengan mengganti bata refraktori, atau memompa adukan fireclay ke dalam pembukaan atau rammi semen plastik atau memasukkan tali asbes ke dalamnya.
Dalam kasus breakout besi, tidak ada kontrol praktis. Besi mentah harus mengalir keluar dari lubang sampai tanur kering. Setelah besi yang tertumpuk telah dibersihkan, refraktori yang sesuai dapat digunakan untuk menutup lubang. Jika breakout besi parah maka perbaikan dapur lengkap biasanya diperlukan. Dalam kasus breakout tidak parah seringkali diperlukan untuk mengganti pendingin stave dapur yang rusak.
Breakout disebabkan oleh kegagalan dinding dapur, dengan hasilnya besi cair atau lumpur cair atau keduanya dapat mengalir dengan tidak terkendali keluar dari tanur dan peralatan pendukung sekitarnya. Bahaya breakout dapur telah berkurang sangat dalam waktu terakhir karena dapur telah menerima banyak perhatian, dan konstruksi dapur yang lebih berat, lebih kuat, dan lebih mahal telah dikembangkan.
Breakout lumpur terjadi dari atas pendingin stave dapur dan hingga tingkat tuyere. Jarang berbahaya tetapi dapat menyebabkan beberapa kerusakan pada lapisan bata dan merupakan gangguan yang cukup besar karena keterlambatan yang timbul untuk perbaikan dan waktu yang dibutuhkan untuk membersihkan kekacauan yang timbul dari mereka.
Breakout blast, gas, dan kok, biasanya dikenal sebagai breakout bosh hampir menjadi hal dari masa lalu. Eliminasinya dapat dikaitkan dengan perbaikan dalam praktik operasional, kerja yang lebih halus pada bijih yang semakin inferior, ‘slip’ yang lebih tidak keras, dan penguatan bosh secara umum. Dengan kontrol saat ini atas operasi tanur, bosh tidak gagal kecuali pada interval yang jarang.
Penyebab breakout bosh adalah (i) oleh kondisi di dalam tanur, seperti tekanan blast yang tinggi, slip yang sangat berat, atau kerja parah pada dinding dapur, semuanya dapat mengakibatkan breakout, (ii) patahnya pita dapur, ejeksi plat pendingin, atau bagian bata di antara pita dan plat, atau (iii) retakan dan pembukaan pendingin stave bosh.
Metode praktik yang aman sedikit berguna dalam mencegah breakout dada tuyere, atau bosh jika dengan desain atau konstruksi yang salah, segmen bata yang dibangun lemah, penguat yang tidak memadai, atau pendinginan yang tidak tepat telah dimasukkan dalam bagian ini dari tanur tiup. Modifikasi metode praktik sedikit berguna karena keberhentian dengan breakout terjadi. Mungkin 95 persen pencegahan ada pada konstruksi dan 5 persen pada pengalaman, kreativitas, dan pengaturan bengkel cetak untuk ketersediaan sinyal dan kemungkinan pelarian.
Selama beberapa tahun terakhir breakout serius terjadi lebih sering di dapur daripada di bosh dan dada tuyere. Sebenarnya ini selalu terjadi, tetapi dengan sejumlah kecil besi mentah di dapur, breakout tidak harus serius, terutama karena tekanan blast tidak tinggi. Seiring dengan peningkatan tonase dan pengemudi yang cepat, breakout telah mencapai proporsi yang serius, kadang-kadang merusak tanur, kadang-kadang mengorbankan nyawa, dan hampir selalu menyebabkan kekacauan, keterlambatan, dan ketidaknyamanan.
Agen destruktif di dalam dinding dapur yang bertanggung jawab atas breakout dapur adalah (i) erosi dinding dapur oleh blast panas terutama di atas lubang pembuangan, (ii) desintegrasi bata oleh tindakan kimia besi cair dan lumpur cair, dan (iii) tindakan mekanis besi cair yang menembusi persimpangan bata. Gambar 2 menunjukkan mekanisme aus tipikal dapur tanur tiup.
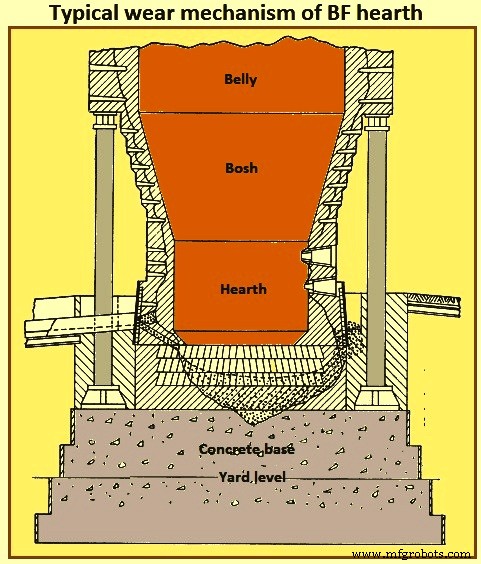
Gambar 2 Mekanisme aus tipikal dapur tanur tiup
Dapur Dingin
Ini adalah gangguan yang sangat serius karena mempengaruhi pembuangan secara buruk. Ini dapat terjadi karena input bahan bakar yang rendah, kelembaban berlebih dalam blast, dan kebocoran air dari tuyere dll. Jika disebabkan oleh hal-hal ini pendinginan bertahap dan dapat diperbaiki sebelum menjadi serius. Slip berat juga dapat menyebabkan pendinginan tanur tiup. Pendinginan akibat slip tiba-tiba.
Alasan umum pendinginan tanur tiup biasanya adalah penurunan yang tidak dipersiapkan yang lama. Penurunan yang dipersiapkan pun juga dapat menghasilkan kondisi dapur dingin saat memulai ulang. Pendinginan tanur tiup dapat terjadi karena beberapa alasan, yang meliputi ketidakteraturan operasional, pengisian muatan yang tidak tepat, kerusakan peralatan besar, kebocoran air yang serius, dan banyak lagi.
Tanur tiup dapat menjadi dingin ketika kok atau bahan bakar lain yang tidak cukup di tuyere untuk menyelenggarakan proses reduksi dan penglelehan normal. Jika tanur tiup menunjukkan gejala pendinginan, operator tanur tiup dihadapkan pada pilihan yang sulit. Jika dia terus meneruskan pembuangan angin, cairan terus diproduksi yang tidak dapat diiringkan. Tingkat cairan yang tinggi di dapur dapat mengakibatkan pembakaran tuyere dan pipa tiupan. Di sisi lain, jika pembuangan dihentikan, lumpur masuk ke tuyere dan pipa tiupan dan mengeras resulting in kerusakan yang signifikan pada bagian-bagian tersebut. Selanjutnya, diperlukan waktu untuk memperbaiki kerusakan ini, yang menyebabkan tanur menjadi lebih dingin dan membuat pemulihan bahkan lebih sulit.
Selama operasi rutin, tanur tiup biasanya memberikan peringatan sebelum tanur menunjukkan gejala pendinginan. Sinyal peringatan biasanya terdiri dari (i) penurunan volume angin dan gerakan muatan yang lambat karena tanur berjalan dingin, (ii) gantungan dan geser yang sering di dalam tanur, (iii) suhu besi mentah yang diasingkan dan lumpur cair lebih rendah dari suhu normal, (iv) lumpur cair yang diasingkan viskosit dan tidak bergerak bebas dalam saluran lumpur, (v) air yang keluar dari lubang pembuangan, (vi) blokir tuyere dan pipa tiupan dengan lumpur atau campuran lumpur-besi, (vii) penumpukan berlebih besi mentah dan lumpur di dalam tanur akibat pembuangan yang tidak cukup dari besi mentah dan lumpur selama pembuangan dan / atau penundaan pembukaan lubang pembuangan, dan (viii) sangat sedikit kok di area deadman. Ketika tanur mulai memberikan sinyal peringatan, diperlukan untuk mengambil tindakan perbaikan untuk menghindari pendekatan tanur tiup menuju pendinginan. Tindakan korektif adalah beberapa tetapi disarankan untuk menjalankan tanur di sisi yang lebih panas dengan menambahkan kok dalam muatan.
Singkatnya, alasan pendinginan tanur tiup dapat menjadi (i) kebocoran air yang berlebih, (ii) bahan muatan tanur tiup di luar spesifikasi (bahan baku), (iii) fluktuasi yang besar dalam kualitas bahan muatan, (iv) instrumen dan perangkat ukur tidak terkalibrasi dengan baik atau bermasalah, (v) operator tanur tiup tidak dapat membaca dengan baik yang terjadi di dalam tanur dari data yang tersedia baginya, (vi) operator tanur tiup tidak bereaksi atau bereaksi terlambat terhadap masalah yang terlihat selama operasi, (vii) sinyal peringatan awal diabaikan dan tidak dilaporkan kepada atasan, (viii) pelanggaran disiplin teknologis dengan inspecti kebocoran air, praktik bengkel cetak, dan penutupan tuyere dll., (viii) kurangnya pengalaman personil operasional, (ix) penurunan tanur yang tidak dipersiapkan akibat kerusakan tiba-tiba peralatan kunci seperti sistem pengisian, sistem blast panas, dan sistem pengumpulan dan pembersihan gas yang memerlukan perbaikan besar dan waktu lama untuk perbaikan, dan (x) lubang pembuangan atau breakout dapur yang membutuhkan waktu lama untuk pemulihan.
Pillaring
Jika blast tidak dapat menembus hingga ke pusat tanur dapat mengarah pada pembentukan kolom dingin sentral dari stock dengan zona panas di sekelilingnya. Ini dikenal sebagai pillaring. Sebuah batang yang dimasukkan langsung melalui lubang tuyere menunjukkan bagian merah panas di kedua ujung dan bagian tengah dingin jika pillaring ada di dalam tanur. Sejauh bagian tengah dingin dari batang ini menunjukkan sejauh pilar yang ada di dalam tanur. Pillaring dapat dihilangkan dengan meningkatkan tekanan blast yang dapat menembus lebih dalam dan memanaskan pilar.
Choking of gas uptakes
Operasi tanur tiup harus ditangguhkan jika debu menumpuk di uptakes dan down comer dan dapat dilanjutkan hanya setelah pembersihan. Ini terjadi karena desain uptake gas yang salah, terutama penampang yang tidak memadai dan sambungan yang tidak tepat.
Flooding and coke ejection through tap holes
Di bosh, besi cair dan lumpur mengalir melalui kandungan kok yang permeabel terhadap dorongan ke atas dari gas naik. Peningkatan aliran gas atau cair dapat mencegah besi cair dan lumpur mengalir ke bawah, menyebabkan ia menumpuk di celah kok hingga beban cair mengalahkan dorongan ke atas dari gas dan tiba-tiba menurun ke dapur. Fenomena ini dikenal sebagai flooding yang dapat diminimalkan dengan memiliki voidage yang tinggi yaitu dengan menggunakan ukuran rata-rata kok yang lebih tinggi. Kok berkualitas juga bermanfaat karena degradasi di dalam tanur berkurang dan akibatnya permeabilitas di wilayah bosh meningkat.
Apapun yang memberikan batasan pada volume raceway tuyere menyebabkan penahanan dan kecenderungan flooding. Gangguan pada laju blast yang seragam menyebabkan raceway runtuh dan ketika dilanjutkan lagi partikel kecil kok tidak dapat kembali ke raceway dan consequently menurun ke dapur alih-alih terbakar di area tuyere, resulting in dapur terganggu sehingga menyebabkan fenomena yang dikenal dengan pelarian kok dari lumpur dan lubang pembuangan besi selama pembuangan. Ini sering mengakibatkan kritik yang tidak beralasan terhadap kualitas kok. Pembuangan blast yang seragam adalah obat terbaik untuk menghindari ini.
Leaking tuyeres, tap holes and coolers
Meskipun desain yang tepat, bagian yang didinginkan air dari tanur dapat gagal dan harus segera diganti atau diperbaiki, sebesar mungkin. Monyet adalah bagian yang menyulitkan dan sering memerlukan penggantian yang sering. Jika tidak mungkin untuk memperbaiki atau mengganti pendingin yang rusak ia harus dipotong dari jaringan air dan dikeluarkan dari penggunaan.
Tuyere yang bocor atau pendingin di bagian bawah tanur dapat memiliki efek bencana jika tidak diperbaiki tepat waktu. Pendingin lubang pembuangan yang bocor menghasilkan uap air yang saat bersentuhan dengan dapur karbon, mengerosi lapisan dapur, dan kampanye harus dihentikan untuk perbaikan kapital. Instruksi perawatan untuk lubang pembuangan harus diikuti secara cermat untuk meminimalkan masalah ini.



