Pemanfaatan Besi Reduksi Langsung untuk Pembuatan Baja Tanur Listrik Kelistrikan yang Efisien
Penggunaan Besi Reduksi Langsung di Tanur Listrik Kelistrikan
Pembuatan baja dengan tanur listrik kelistrikan (EAF) memiliki fleksibilitas yang sangat baik terhadap pemilihan bahan muatan. Bahan muatan tradisional untuk proses EAF telah menjadi 100 persen bekas dingin tetapi seiring dengan meningkatnya masalah terkait bekas seperti ketersediaan dan kualitasnya, fluktuasi harga pasar dan pembatasan yang ditetapkan oleh bekas dalam pembuatan beberapa grade baja karena elemen sisa dan tingkat nitrogen dll., operator EAF mengintensifkan pencarian bahan muatan alternatif yang mengandung besi.
Besi reduksi langsung (DRI) seperti besi dapur dan besi mentah adalah salah satu bahan muatan besi alternatif yang telah digunakan dengan persentase yang bervariasi dalam proses pembuatan baja EAF. Penggunaan DRI dapat memiliki efek yang berbeda pada proses penglelehan. Konsumsi energi, produktivitas dan hasil dipengaruhi oleh kimia DRI, persentase DRI yang digunakan dalam campuran bekas dan praktik operasional. DRI digunakan sebagai pengganti bekas dalam proses pembuatan baja EAF. Gambar 1 menunjukkan profil penglelehan tipikal dengan DRI dalam campuran muatan di EAF 150 ton.
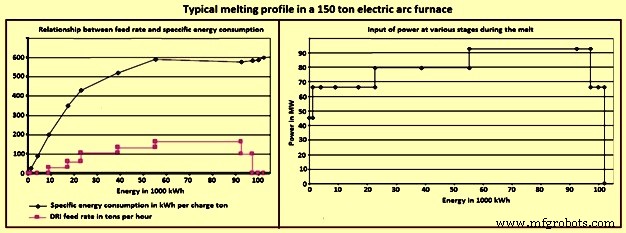
Gambar 1 Profil penglelehan tipikal dengan DRI dalam campuran muatan di EAF 150 ton
Manfaat normal yang terkait dengan penggunaan DRI dalam proses pembuatan baja EAF adalah (i) ukuran dan dimensi konstan, (ii) komposisi yang diketahui, (iii) hampir tidak ada elemen sisa, (iv) kemurnian, atau kehilangan substansi non-logam yang mengarah pada produktivitas dan konsumsi energi yang lebih baik, (v) penggunaan yang mudah di EAF, karena DRI dapat diisi ke dalam EAF bersama dengan bekas, menggunakan ember atau dengan pemberian berkelanjutan, (vi) ketersediaan yang lebih baik dibandingkan bekas sisa rendah, (vii) ketersediaan konten karbon terkait yang menghasilkan energi selama proses pembuatan baja, (vii) pembentukan lumpur berbuih yang mudah, (vii) pengisian langsung dalam kasus penggunaan DRI panas dengan DRI panas mengurangi konsumsi energi sebanyak 16 persen hingga 20 persen dengan memanfaatkan nilai energi DRI pada suhu di atas 600 derajat C, (viii) penanganan dan penyimpanan yang mudah dengan kemampuan pemberian tanpa membuka atap tanur dengan sistem pemberian berkelanjutan resulting in permukaan mandi baja yang stabil yang mengurangi risiko retakan elektroda, (ix) kemampuan pencampuran DRI dengan bekas yang berarti grade bekas yang lebih murah dapat digunakan, dan (x) lebih ramah lingkungan karena menghindari masalah kontaminan berbahaya seperti timah (Pb) atau kadmium (Cd) dalam debu EAF, dan mengurangi pembentukan dioksin dan furan yang mungkin.
Secara historis penggunaan DRI di EAF terbatas pada produksi baja sisa rendah berkualitas tinggi dengan biaya yang diantisipasi lebih tinggi karena energi spesifik (kWh/ton), waktu pembuangan ke pembuangan, konsumsi fluks, FeO yang meningkat dalam lumpur, kehilangan hasil, dan aus refraktori dan elektroda yang lebih tinggi. Ini telah menjadi kasus sejak DRI digunakan tanpa mengidentifikasi dan memahami properti inheren dan uniknya serta memodifikasi praktik sesuai dengan itu.
Operasi EAF telah meningkat secara signifikan sejak akhir tahun 1970-an – awal tahun 1080-an. Pembuatan baja di EAF telah mendapat manfaat yang signifikan dari optimasi praktik, peningkatan penggunaan energi kimia, dan dengan penggunaan DRI dengan cara yang tepat. Praktik yang dikembangkan terkait dengan penggunaan DRI telah menunjukkan bahwa penggunaan DRI dapat meningkatkan konsumsi energi, hasil, produktivitas, dan di atas semuanya biaya operasional. Selanjutnya DRI dengan kandungan karbon yang lebih tinggi memungkinkan pembuatan baja EAF untuk mendapatkan manfaat keuangan dan teknis yang signifikan. Penggunaan DRI panas dengan kandungan karbon tinggi dapat menghasilkan kemampuan operasional yang ditingkatkan, bersama dengan produktivitas yang hemat biaya.
Parameter utama yang mempengaruhi operasi EAF adalah komposisi bahan baku (% gangue / kimia, metalisasi, % karbon, % fosfor, dan konten energi), praktik operasional (profil daya, lumpur berbuih, dan praktik penglelehan), dan desain tanur (telur, penggunaan oksigen dan alat, AC/DC dll.). Non-logam yang datang dengan DRI (biasanya dalam kasus DRI yang dihasilkan oleh rotary kiln) juga memiliki efek buruk pada pembuatan baja EAF. Tanpa perhatian pada faktor-faktor ini, penggunaan DRI dalam pembuatan baja EAF dapat memiliki dampak buruk pada parameter operasional EAF.
Besi Reduksi Langsung
DRI adalah produk yang dihasilkan oleh reduksi langsung bijih besi atau bahan bawaan lain yang mengandung besi dalam keadaan padat dengan menggunakan batubara yang tidak kok atau gas alam. Proses yang menghasilkan DRI dengan reduksi bijih besi di bawah titik leleh besi biasanya dikenal sebagai proses reduksi langsung. Agen pengurang adalah oksida karbon (CO) dan hidrogen (H2), yang berasal dari gas alam yang direformasi, syngas, atau batubara. Bijih besi sebagian besar digunakan dalam bentuk pelet dan/atau lumpur. Oksigen (O2) dihapus dari bijih besi oleh reaksi kimia berdasarkan H2 dan CO untuk produksi DRI yang sangat dimetalisasi.
Dalam proses reduksi langsung, besi logam padat (Fe) diperoleh secara langsung dari bijih besi padat tanpa memaksa bijih atau besi untuk meleleh. Reduksi langsung dapat didefinisikan sebagai reduksi dalam keadaan padat pada potensi O2 yang memungkinkan reduksi oksida besi, tetapi tidak oksida lain (Al2O3, MnO, dan SiO2 dll.), ke unsur yang sesuai. Karena reduksi terjadi dalam keadaan padat, ada peluang yang sangat kecil untuk unsur-unsur ini melarut (dengan aktivitas termodinamik rendah) dalam besi yang direduksi, jadi oksida yang lebih stabil daripada besi pada dasarnya tidak direduksi. DRI memiliki struktur pori.
DRI dihasilkan dalam banyak bentuk. Ini adalah lumpur, pelet, besi briquete panas (HBI), debu, dan besi briquete dingin (CBI). HBI dan CBI adalah bentuk yang dipadatkan dari DRI. Ketika DRI dikeluarkan dari tanur dalam kondisi dingin (suhu sekitar 50 derajat C) maka produk dikenal sebagai DRI dingin (CDRI) dan ketika DRI dikeluarkan dalam kondisi panas (suhu sekitar 650 derajat C) untuk digunakan dalam kondisi panas dalam pembuatan baja maka produk dikenal sebagai DRI panas (HDRI).
Kandungan besi dalam DRI ada dalam dua bentuk. Satu adalah dalam bentuk logam yang dikenal sebagai besi logam, Fe (M), dan bentuk kedua besi yang hadir dalam oksida besi sisa, Fe (O). Total besi, Fe (T), dalam DRI adalah jumlah kedua komponen besi ini. Besi logam adalah jumlah agregat besi, baik bebas atau dikombinasikan dengan karbon (sebagai sementit) yang hadir dalam DRI. Sifat kimia dan fisik DRI yang dihasilkan oleh proses yang berbeda biasanya bervariasi.
Kualitas DRI penting karena mempengaruhi parameter pembuatan baja seperti hasil, konsumsi fluks, jumlah lumpur, konsumsi energi, dan laju pemberian karbon, oksigen dan bahan baku. Kualitas DRI tergantung pada (i) kualitas bahan masukan terutama bijih besi/pelet dan bahan bakar/reduktor yang menentukan materi gangue/impurity dalam DRI, (ii) proses produksi yang menentukan kandungan karbon dalam DRI, dan (iii) parameter proses yang menentukan metalisasi DRI.
Tingkat metalisasi yang rendah berarti lebih banyak FeO yang harus direduksi di EAF. Di sisi lain, tingkat metalisasi yang tinggi menghasilkan lebih sedikit generasi CO dan agitasi mandi yang lebih rendah di EAF, yang pada gilirannya mengurangi efisiensi transfer panas dan accordingly meningkatkan kebutuhan energi tanur. Hasil terbaik diperoleh ketika metalisasi DRI berada antara 94 persen dan 96 persen.
Ada dua alasan untuk menggunakan DRI sebagai bagian dari campuran muatan dalam pembuatan baja EAF. Ini adalah (i) kontrol sisa, dan (ii) ketersediaan bekas premium yang tidak ada. Ketersediaan bekas premium yang tidak ada menciptakan tekanan pada operator EAF untuk beralih ke sumber bekas yang lebih rendah, seperti bekas usang, sebagai sumber satuan besi. Masalah dengan bekas usang adalah kualitasnya. Selanjutnya, pertumbuhan pembuatan baja FAF telah mengarah pada turn-around bekas yang lebih cepat dan, akibatnya, pada kontaminasi yang meningkat dari bekas oleh elemen lain. Sisa seperti krom(Cr), nikel (Ni), molibdenum (Mo), tembaga (Cu), dan timah (Sn), bervariasi dari 0,15 persen hingga 0,75 persen tergantung pada jenis bekas, memiliki efek buruk pada beberapa sifat mekanis baja. Oleh karena itu, penggunaan pembuatan baja hanya berbasis bekas di EAF untuk produksi baja berkualitas, serta produk baja karbon rendah, umumnya dihindari.
Masalah lain yang terkait dengan pembuatan baja EAF hanya berbasis bekas adalah nitrogen. Kandungan nitrogen baja EAF lebih tinggi daripada tanur oksigen dasar. Akibatnya, baja yang dihasilkan dalam pembuatan baja EAF hanya berbasis bekas biasanya memiliki karakter penuaan yang buruk yang membuatnya praktis tidak cocok, misalnya, untuk aplikasi gambar dalam.
Untuk produksi grade baja khusus berkualitas tinggi dari bekas dengan kualitas dan komposisi kimia yang bervariasi, kepatuhan terhadap tingkat kemurnian yang tinggi terkadang hanya dicapai dengan pengenceran elemen sisa yang tidak diinginkan seperti Pb, Cu, Cr, Ni, Mo, dan Sn dengan bahan pengganti yang sangat murni seperti DRI. Tingkat elemen sisa menurun secara linier saat persentase DRI dalam campuran muatan EAF meningkat. Persamaan hukum jempol untuk menghitung total elemen sisa dalam baja cair pada saat pembuangan adalah ‘persentase (Cr + Ni + Cu +Sn) = 0,3225 − 0,001174 x persentase DRI.
Selain itu seiring dengan peningkatan persentase DRI dalam campuran muatan, tingkat nitrogen menunjukkan penurunan yang serupa dengan pembentukan lumpur berbuih yang tepat. Pengurangan nitrogen memungkinkan EAF untuk menghasilkan banyak baja khusus. Selanjutnya, DRI juga digunakan untuk produksi baja berkualitas tinggi ekonomis dengan kandungan fosfor dan hidrogen yang sangat rendah.
DRI memiliki densitas massa yang tinggi, yang lebih besar dari sebagian besar jenis bekas baja. Densitasnya lebih tinggi dari lumpur di dalam tanur, yang memfasilitasi penglelehannya di antarmuka lumpur/logam. FeO sisa dalam DRI bereaksi dengan karbon dalam mandi baja cair untuk meningkatkan pembentukan lumpur berbuih yang melindungi refraktori dari busur listrik. Namun, laju pemberian DRI adalah parameter penting dari proses EAF yang harus dikontrol. Laju pemberian optimal tergantung pada komposisi kimia DRI, suhu mandi, dan energi pengacauan yang disediakan oleh injektor karbon oksigen dan stengel pengacau dasar. Laju pemberian DRI di sebagian besar tanur yang diisi DRI berada dalam kisaran 27 kg/min MW hingga 35 kg/min MW.
Kandungan karbon DRI penting sehubungan dengan penggunaannya dalam pembuatan baja EAF. Karbon dalam DRI dapat hadir dalam bentuk elemen atau dapat hadir sebagai kombinasi baik dalam bentuk elemen maupun dalam bentuk terikat. Bentuk terikat karbon dalam DRI adalah karbida besi (Fe3C) yang merupakan senyawa stabil besi dan karbon. Biasanya sekitar dua pertiga karbon yang terkandung dalam DRI hadir sebagai karbida besi, dan sisanya dalam bentuk karbon elemen. Ketika karbon dalam bentuk terikat maka tidak ada kehilangan C yang tidak terikat akibat pembakarannya dalam atmosfer EAF. Tabel 1 memberikan spesifikasi tipikal DRI berbasis gas.
| Tabel 1 Spesifikasi tipikal DRI berbasis gas |
|---|
| Basis- Fe dalam bijih besi / pelet – 65,5 persen hingga 68 persen |
|---|
| No. | Parameter | Satuan | Rentang |
|---|
| 1 | Metalisasi | persen | 92,0-96,0 |
| 2 | Fe (Total) | persen | 86,1-93,5 |
| 3 | Fe (Logam) | persen | 81,0-87,9 |
| 4 | Karbon | persen | 1,0-4,0 |
| 5 | Sulfur | persen | 0,001-0,03 |
| 6 | Fosfor sebagai P2O5 | persen | 0,005-0,09 |
| 7 | Gangue | persen | 3,9-8,4 |
| 8 | Ukuran tipikal | mm | 4-20 |
| 9 | Densitas terlihat | ton/cum | 3,4-3,6 |
| 10 | Densitas massa | ton/cum | 1,6-19 |
| Catatan: Sisa adalah oksida yang tidak direduksi seperti silika, oksida manganese, alumina, kapur, dan magnesia |
Biasanya terlihat bahwa dalam DRI berbasis gas, kandungan karbon DRI umumnya lebih dari kebutuhan stokhiometri yang diperlukan untuk mereduksi konten FeO yang tersisa dalam produk DRI. Karbon berlebih memiliki dampak yang signifikan pada konten FeO lumpur dan pada pembentukan lumpur berbuih yang dibutuhkan untuk proses pembuatan baja EAF yang efisien. Dalam kasus karbon berlebih negatif, penambahan anthracite yang diperlukan untuk reduksi FeO bermanfaat pada akhir proses pembuatan baja EAF. Namun, tidak semua FeO direduksi menjadi Fe karena sebagian FeO selalu ada dalam lumpur tanur. Ini berarti jumlah karbon berlebih DRI yang tersedia secara praktis untuk pembakaran dalam mandi baja EAF lebih dari karbon berlebih yang dihitung untuk reduksi DRI. Istilah ini disebut karbon yang dapat dibakar dan didefinisikan oleh persamaan ‘Karbon yang dapat dibakar = karbon dalam DRI – karbon stokhiometri x (FeO dalam DRI – FeO dalam lumpur).
Karbon yang dapat dibakar bereaksi dengan oksigen yang ditiup ke dalam mandi baja EAF untuk melepaskan panas dalam mandi baja dan juga berkontribusi gas CO untuk pembentukan lumpur berbuih. Seiring dengan peningkatan karbon yang dapat dibakar di EAF, kandungan nitrogen baja yang dibuang juga menurun. Karbon berlebih dari DRI mengurangi input anthracite yang merupakan sumber utama nitrogen yang terlarut dalam mandi EAF (0,1 persen N2) selain udara yang infiltras. Manfaat kedua yang didapat dari karbon dalam DRI adalah melalui manfaat energi dari karbida besi. Fe3C menghasilkan energi melalui reaksi eksotermik yang didapat selama pemecahannya dalam mandi baja (- 0,4 kWh / kg C), berkontras dengan pelarutan endotermik partikel karbon dalam mandi baja (0,62 kWh / kg C).
Hasil Logam dan Jumlah Lumpur
Hasil logam baja cair dipengaruhi selama pembuatan baja EAF dengan penambahan DRI dalam campuran muatan EAF. Terlihat bahwa hasil logam menurun saat persentase DRI dalam campuran muatan EAF meningkat. Ini terutama karena peningkatan volume lumpur.
Volume lumpur meningkat seiring dengan peningkatan persentase DRI dalam campuran muatan EAF. Persamaan hukum jempol untuk jumlah lumpur adalah ‘Jumlah lumpur (kg/ton baja cair) = 127 + 2,43 x persentase DRI’. Berdasarkan persamaan hukum jempol ini, peningkatan 10 persen DRI dalam campuran muatan EAF mengarah pada peningkatan berat lumpur sebesar 24,3 kg. Berat lumpur terutama bergantung pada kandungan dan komposisi gangue dalam DRI dan dasaritas lumpur.
Kimia lumpur dan volume mempengaruhi hasil di EAF. Dengan DRI dalam campuran muatan EAF, operator harus hati-hati dengan lumpur sehingga pembentukan lumpur berbuih yang baik terjadi dengan volume lumpur minimum pada dasaritas yang diperlukan. Karena reaksi reduksi endotermis FeO oleh karbon, (FeO + C = Fe + CO), dan volume lumpur yang lebih tinggi yang dihadapi akibat penggunaan DRI, konsumsi daya listrik EAF biasanya meningkat seiring dengan peningkatan persentase DRI dalam muatan logam. Biasanya, konsumsi daya listrik meningkat lebih atau kurang secara linier dengan peningkatan persentase DRI di EAF.
Konsumsi Daya Listrik
Konsumsi daya listrik (kWh per ton baja cair) selama pembuatan baja EAF meningkat saat ada peningkatan persentase DRI dalam campuran muatan EAF. Menurut hukum jempol, dengan setiap peningkatan 10 persen persentase DRI mengarah pada peningkatan konsumsi daya listrik sebesar 14,5 kWh/ton baja cair dalam kondisi tertentu.
Banyak faktor cenderung meningkatkan konsumsi energi listrik saat menggunakan DRI dalam pembuatan baja EAF. Dengan pembentukan lumpur berbuih yang baik, EAF yang meleleh 100 persen bekas dingin dan tanpa input energi lain biasanya mengonsumsi energi dalam kisaran sekitar 400 kWh/ton hingga 435 kWh/ ton baja cair. Untuk tujuan perbandingan, EAF yang memiliki campuran muatan yang terdiri dari 98,2 persen DRI dengan pembentukan lumpur berbuih yang sangat baik telah mencapai tingkat konsumsi energi rata-rata 635 kWh/ton baja cair.
Metalisasi DRI mempengaruhi konsumsi energi. Tingkat metalisasi DRI yang lebih rendah berarti tingkat FeO yang lebih tinggi. Reduksi kimia FeO adalah reaksi endotermis. Reduksi satu ton FeO menjadi Fe membutuhkan sekitar 800 kWh pada suhu pembuatan baja. Peningkatan kadar SiO2 dalam DRI meningkatkan kebutuhan daya listrik. SiO2 memerlukan penambahan kapur untuk mempertahankan rasio dasaritas. Meleleh satu ton lumpur membutuhkan sekitar 530 kWh energi. Peningkatan jumlah SiO2 memerlukan peningkatan jumlah CaO untuk mempertahankan rasio dasaritas. Baik SiO2 dalam DRI maupun kapur yang telah dibakar mengkonsumsi energi selama proses penglelehan. Gambar 2 menunjukkan hubungan antara kandungan gangue DRI dan konsumsi energi per ton baja cair. Selanjutnya, ada sejumlah faktor tambahan yang mempengaruhi proses pembuatan baja. Ini termasuk hasil, kebutuhan kapur, dan kebutuhan injeksi oksigen dan karbon.
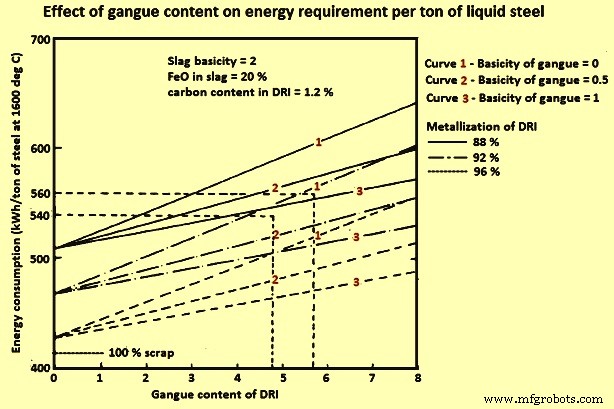
Gambar 2 Efek kandungan gangue terhadap kebutuhan energi per ton baja cair
Kandungan fosfor dan sulfur dapat memiliki efek negatif pada konsumsi energi karena kebutuhan kapur. CaO dalam kapur menyerap fosfor dari mandi. Jika EAF dioperasikan pada persentase FeO konstan maka satu-satunya cara untuk menghilangkan lebih banyak fosfor adalah dengan menambahkan lebih banyak kapur. Peningkatan jumlah kapur mengakibatkan peningkatan konsumsi energi dan kehilangan hasil Fe. Penghapusan sulfur yang efisien memerlukan penggunaan lumpur reduser. EAF biasanya beroperasi dengan lumpur oksidator dasar. Sementara memungkinkan untuk menghilangkan beberapa sulfur dari EAF dengan menambahkan jumlah penambahan kapur, ini mengakibatkan peningkatan konsumsi energi dan tidak sangat efektif.
DRI yang dikarburasi memiliki efek positif pada konsumsi energi jika volume oksigen tinggi tersedia untuk ditiup ke dalam mandi. Konsumsi energi dapat dikurangi sebesar 2 kWh/N cum hingga 4 kWh/N cum oksigen, jika ditiup dengan jumlah karbon yang tepat dan lumpur berbuih yang baik dihasilkan.
Pengisian DRI panas menghemat energi namun oksidasi adalah masalah. Pengangkutan DRI panas langsung dari modul DRI harus dilakukan di bawah atmosfer nitrogen atau gas proses yang tertutup sebelum pengisian ke EAF.
Efek Penambahan DRI pada Campuran Muatan EAF terhadap Waktu Daya Nyala
Waktu daya nyala meningkat saat persentase DRI dalam campuran muatan EAF meningkat. Persamaan hukum jempol untuk menghitung waktu daya nyala adalah ‘Waktu daya nyala EAF = 46,36 +0,1320 x persentase DRI. Penggantian bekas baja dengan DRI meningkatkan waktu yang diperlukan untuk melelehkan campuran muatan EAF (waktu daya nyala). Ini dikaitkan dengan laju penglelehan DRI yang lebih rendah karena FeO yang perlu direduksi. Selain itu, adanya lumpur asam yang disebabkan oleh materi gangue yang mengandung SiO2 dan Al2O3 dalam DRI. Juga jelas bahwa konsumsi spesifik kapur dan dolomit meningkat untuk mengelola dasaritas lumpur yang tepat di sekitar (CaO / SiO2) sama dengan 2. Akibat peningkatan jumlah lumpur karena peningkatan DRI dalam muatan logam, lagi diperlukan waktu penglelehan yang lebih lama untuk membawa lumpur ke dalam larutan dan accordingly ada konsumsi daya listrik yang lebih tinggi, dan ini juga alasan peningkatan kapur, konsumsi fluks total dan kemudian jumlah lumpur.
Efek Metalisasi terhadap Hasil dan Parameter Lain
Hasil baja cair dari DRI adalah fungsi dari tingkat metalisasi, total kandungan gangue dan praktik pemberian serta penambahan karbon. Campuran DRI tipikal dapat mengandung 93 persen total besi dengan 86 persen besi logam untuk metalisasi 92 persen. Jika reduksi 100 persen FeO mungkin maka campuran DRI memberikan hasil baja cair 93 persen. Dalam praktik, hasil ini tidak tercapai di EAF. Jika hasil yang lebih tinggi diinginkan, maka DRI perlu memiliki metalisasi yang lebih tinggi. Selanjutnya, seiring dengan penurunan metalisasi, dampak negatif pada semua parameter. Gambar 3 menunjukkan hubungan tipikal metalisasi dengan hasil dan konsumsi daya yang dialami di EAF.
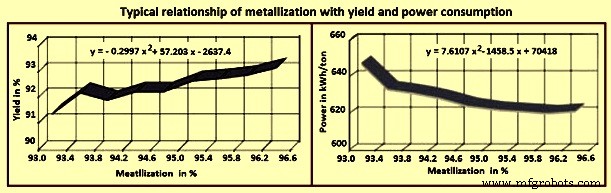
Gambar 3 Hubungan tipikal metalisasi dengan hasil dan konsumsi daya
Efek Persentase DRI dalam Campuran Muatan terhadap Kapur dan Total Fluks
DRI biasanya mengandung silika sebagai konstituen gangue utama bersama dengan tingkat rendah impurity lain seperti sulfur dan fosfor. Menurut konsentrasi komponen ini dalam DRI dan proporsi DRI dalam muatan logam, jumlah kapur yang bervariasi harus ditambahkan ke EAF untuk mengecilkan silika dan menghilangkan sulfur dan fosfor ke tingkat yang diizinkan dari elemen-elemen ini untuk grade baja yang akan diproduksi.
Total konsumsi kapur meningkat seiring dengan peningkatan persentase DRI dalam campuran muatan EAF. Menurut hukum jempol, ada peningkatan konsumsi kapur sebesar 2,6 kg/ton baja cair dengan setiap peningkatan 10 persen DRI dalam campuran muatan. Persamaan hukum jempol untuk menghitung konsumsi total fluks (dalam kg per ton baja cair) adalah ‘Konsumsi fluks (kg /t) = 45,31 + 0,2416 x persentase DRI.
Metodologi Pengisian
Seiring dengan penggunaan DRI yang meningkat dalam pembuatan baja EAF, metode pengisian telah berubah. Dengan pabrik DRI yang ada, persentase DRI dalam campuran muatan EAF biasanya tinggi di pabrik-pabrik tersebut. Di pabrik-pabrik tersebut, pasokan langsung ke EAF dilakukan melalui sistem pengisian berkelanjutan ke lubang kelima di atap EAF. Biasanya ada tong penyimpanan atau gudang besar untuk menerima pasokan DRI ketika bengkel EAF tidak beroperasi untuk perawatan atau keterlambatan atau ketika penyimpanan diperlukan untuk pemadaman pabrik DRI. Gambar 4 menunjukkan berbagai praktik pengisian yang diikuti dengan penggunaan DRI dalam pembuatan baja EAF.
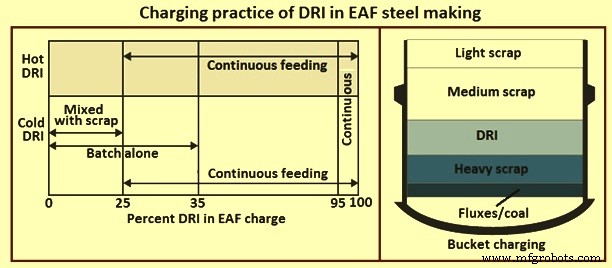
Gambar 4 Berbagai praktik pengisian yang diikuti dengan penggunaan DRI dalam pembuatan baja EAF
Pemberian berkelanjutan biasanya digunakan di atas 25 persen untuk memfasilitasi pencocokan laju pemberian dengan input daya dan energi kimia dan untuk mencegah pembentukan ‘iceberg’ atau ‘ferroberg’. Pencegahan ferroberg ditentukan sebagian oleh laju pemberian dan input daya yang tersedia.
Pengisian ember digunakan di EAF yang biasanya menggunakan kurang dari 25 persen hingga 30 persen DRI dalam campuran muatan, meskipun lebih disukai untuk terus-menerus mengisi DRI. DRI dalam ember membantu rapatkan muatan serta menurunkan sisa dalam baja cair. Pengisian ember menghindari biaya sistem pengisian berkelanjutan. DRI biasanya diisi di atas bekas berat atau ikatan (Gambar 4) untuk memaksimalkan rapatan muatan, dan sisa ember dimuat sesuai dengan praktik spesifik lokasi. DRI biasanya dibagi di antara ember dalam pengisian multi-ember, dengan lebih banyak di ember terakhir untuk memperbaiki pemurnian pelarutan di mana % C yang lebih rendah dan konten O2 yang meningkat dapat mengkompensasi kurangnya kapasitas input O2 dan meminimalkan pembuangan bawah pada akhir panas. Jika praktik pengisian satu ember digunakan, DRI diinput dalam beberapa lapisan. DRI diisi lebih tinggi (lapisan ketiga dan kedua terakhir) di ember untuk mencegah DRI jatuh melalui dasar ember.
Atap melalui lubang kelima disukai untuk DRI dan pastinya lebih efisien saat menggunakan lebih dari 30 persen DRI. Pengisian berkelanjutan memfasilitasi koordinasi laju pemberian dengan input daya dan pemberian fluks untuk memastikan kontrol lumpur (tinggi berbuih, viskositas, dll.) dan mencegah ferroberg, yang terjadi saat DRI dingin diisi terlalu cepat.
Pengisian berkelanjutan DRI panas (600 dg C) dapat mengurangi kebutuhan energi sebanyak 16 persen hingga 20 persen. Pemberian berkelanjutan secara signifikan mengurangi kebutuhan energi EAF karena memungkinkan operasi pintu tertutup. Ini meniadakan kehilangan panas dan waktu dari pengayunan atap dan pengisian, juga potensi penyerapan nitrogen yang timbul dari masuknya udara saat atap terbuka. Pengisian panas DRI mengurangi kebutuhan daya sebesar 20 kWh/100derajat C hingga 30 kWh/100derajat C. Terdapat banyak metode pengisian panas yang berbeda. Satu metode adalah pengisian panas dengan mengangkut DRI dari pabrik DRI ke EAF dalam truk terisolasi. Metode lain menggunakan sistem conveyor pneumatik dengan pemberian gravitasi melalui lubang kelima. Beberapa pabrik menggunakan conveyor atau pemberian gravitasi langsung. Studi benchmarking berdasarkan data yang dipublikasikan dari 150 EAF menunjukkan bahwa beberapa EAF yang mengisi HDRI mencocokkan konsumsi energi EAF berbasis bekas.



