Injeksi Limbah Plastik ke Tanur Timur untuk Pemulihan Energi
Injeksi Limbah Plastik di Tanur Timur
Daur ulang limbah plastik (WP) dengan menyuntiknya ke dalam tanur timur (BF) sedang dilakukan di beberapa BF terutama di Jepang dan Eropa. Penggunaan plastik di BF juga memulihkan energi dari WP dan oleh karena itu terkadang dianggap sebagai pemulihan energi. Proses pembuatan besi berbasis BF dapat memanfaatkan WP dengan salah satu metode berikut.
- Karbonisasi dengan batubara untuk menghasilkan koks.
- Pemuatan atas ke dalam BF, meskipun ini menghasilkan dekat yang tidak diinginkan dari dekomposisi plastik di poros.
- Menggasifikasi plastik di luar BF. Gas sintesis yang dihasilkan kemudian disuntik melalui tuyere.
- Injeksi sebagai padat melalui tuyere dengan cara serupa dengan batubara halus (PC). Biasanya dilakukan sebagai ko-injeksi WP dan batubara ke dalam BF.
Upaya pertama untuk injeksi limbah plastik (WPI) di BF dilakukan di Pabrik Baja Bremen pada tahun 1994, dengan injeksi komersial dimulai setahun kemudian. Sistem terpadu pertama untuk injeksi limbah plastik ada di Pabrik Keihin NKK (sekarang JFE Steel) di Jepang.
Menyuntik WP ke dalam BF memiliki beberapa keuntungan lingkungan, operasional dan ekonomis. Ini meliputi yang berikut.
- Pengurangan jumlah limbah plastik yang diimbangi atau dibakar.
- Konsumsi koks dan PC yang lebih rendah, sehingga menghemat sumber daya batubara. Namun, baik WP maupun PC tidak dapat sepenuhnya menggantikan koks. Jumlah koks yang digantikan di BF sebagian bergantung pada kualitas WP.
- Ada penghematan sumber daya energi. Manfaat sumber daya yang dihemat dari WPI bercampur sekitar 11 giga kalori per ton (Gcal/t).
- Ada penurunan emisi karbon dioksida (CO2) karena energi pembakaran WP umumnya setidaknya setara dengan PC yang biasanya disuntik, dan rasio hidrogen (H2) terhadap karbon (C) yang lebih tinggi berarti lebih sedikit CO2 yang dihasilkan di dalam BF dari proses pembakaran dan reduksi bijih besi.
- Ada konsumsi energi yang lebih rendah karena H2 adalah agen pengurangan yang lebih menguntungkan dari C. Regenerasi H2 lebih cepat dan kurang endotermik dibandingkan regenerasi karbon monoksida (CO). Oleh karena itu WPI dapat menurunkan konsumsi energi, yang juga berarti emisi CO2 yang lebih rendah.
- Ada efisiensi energi yang tinggi yang setidaknya 80 %. Sekitar 60 % plastik yang disuntik dikonsumsi dalam reduksi bijih besi, dan sekitar 20 % energi dari 40 % sisa gas digunakan sebagai bahan bakar di dalam pabrik baja. Oleh karena itu, pemanfaatan WP adalah proses yang efisien di dalam BF.
- WP memiliki kandungan sulfur (S) dan alkali yang lebih rendah dibandingkan batubara. Injectan dengan kandungan S rendah diinginkan karena efek S pada kualitas logam panas (HM). Alkali dapat berkontribusi pada degradasi koks, desintegrasi sinter dan kerusakan lapisan refraktori tanur.
- Ada emisi dioksin dan furan yang lebih rendah. Emisi dioxin di Pabrik Baja Bremen adalah 0,0001–0,0005 nano gram per meter kubik (ng/cum) gas buang, nilai yang jauh di bawah norma. Biasanya, tidak ada kontaminasi gas tambahan sehingga gas atas BF dapat digunakan di pabrik baja.
Kekurangan utama WPI adalah biaya pengumpulan dan pengolahan materi. WP berasal dari banyak sumber termasuk rumah tangga, industri dan pertanian, dan oleh karena itu terdistribusi luas. Oleh karena itu, pengumpulan dan pengolahan mereka mahal. Limbah sangat heterogen, terdiri dari campuran berbagai jenis plastik. Limbah plastik yang berbeda memerlukan pemrosesan yang berbeda. Plastik dengan kandungan klor (Cl) tinggi, seperti polyvinylklorida (PVC), perlu diklorinasi, menambahkan biaya persiapan. Senyawa Cl dapat merosot lapisan refraktori BF dan pipa di pabrik pembersihan gas atas BF (GCP). Kinerja BF terutama ditentukan oleh kualitas dan konsistensi WP, koks dan bijih besi.
Kualitas WP seperti PC mempengaruhi kualitas HM, stabilitas dan produktivitas BF, dan komposisi gas atas BF. Setelah disuntik, kinerja pembakaran plastik penting karena ini dapat secara buruk mempengaruhi operasi BF.
Jenis Plastik
Plastik biasanya dibuat dari molekul hidrokarbon sederhana (monomer) yang berasal dari minyak atau gas. Ini melalui polimerisasi untuk membentuk polimer yang lebih kompleks yang digunakan untuk membuat produk. Aditif, seperti antioksidan, pewarna dan penstabil lainnya, ditambahkan untuk memberikan plastik properti spesifik.
Plastik adalah istilah umum yang menggambarkan berbagai materi dan senyawa. Ada lebih dari 20 kelompok plastik yang berbeda dengan ratusan varian. Ini dapat diklasifikasikan menjadi dua jenis utama, yaitu (i) termoplastik, dan (ii) termoset. Jenis kedua terdiri dari plastik yang telah mengeras melalui proses pengeringan. Setelah mengeras, mereka tidak dapat melembut dengan pemanasan dan oleh karena itu tidak cocok untuk injeksi BF. Ini mencetak polyurethane, epoksi dan hars fenolik.
Jenis utama plastik yang cocok untuk injeksi di BF adalah termoplastik, yang melembut saat dipanaskan dan mengeras saat pendingin. Ini terdiri dari lima keluarga utama yaitu (i) polietilena (PE), yang mencakup polietilena kepadatan rendah (LDPE) dan polietilena kepadatan tinggi (HDPE), (ii) polipropilena (PP), (iii) polietilena tereftalat (PET), (iv) polyvinylklorida (PVC), dan (v) polistirena (PS), dalam bentuk PS padat dan polistirena diperluas (EPS).
BF di mana WPI pertama kali dilakukan menggunakan plastik dari kemasan dan wadah. BF menyuntik WP bercampur tetapi ini tidak selalu didefinisikan. Definisi yang umum digunakan adalah WP bercampur mencakup semua kemasan plastik non-botol.
WP adalah materi yang sangat heterogen. Ini sebagian besar terdiri dari polimer hidrokarbon yang terbakar dan aditif. Telah diperkirakan bahwa hanya 3 % dari total C yang digunakan sebagai agen pengurangan yang tidak teroksidasi. Polimer memiliki properti fisik dan kimia yang berbeda. Komposisi kimia dari kelompok polimer utama diberikan dalam Tabel 1. Injectan terdiri dari campuran kelompok polimer ini (dan, selain itu, mungkin mengandung PVC). Oleh karena itu, tabel mencakup komposisi tipikal WP. Untuk tujuan perbandingan, komposisi kimia PC dan injeksi minyak bakar diberikan.
| Tabel 1 Komposisi kimia tipikal limbah plastik, PC dan minyak bakar |
| Elemen | Unit | PE | PP | PS | PET | PVC | Campuran limbah plastik | PC | Minyak bakar |
| Karbon | % | 85,60 | 85,75 | 92,16 | 64,71 | 41,40 | 77,80 | 79,60 | 85,90 |
| Hidrogen | % | 14,21 | 14,15 | 7,63 | 3,89 | 5,30 | 12,00 | 4,32 | 10,50 |
| Sulfur | % | | | | | 0,03 | 0,90 | 0,97 | 2,23 |
| Abu | % | 0,19 | 0,10 | 0,21 | 0,17 | 0,40 | 4,90 | 9,03 | 0,05 |
| Klorin | % | | | | | 47,70 | 1,40 | 0,20 | 0,04 |
| Kalium | % | | | | | | 0,05 | 0,27 | 0,001 |
| Natrium | % | | | | | | 0,09 | 0,08 | 0,001 |
WP bercampur harus memenuhi persyaratan spesifikasi tertentu. Nilai tipikal untuk ini adalah kelembaban 3 % atau kurang, klorida 0,4 % atau kurang, dan ukuran partikel 8 mm atau kurang. Ada batas pada jumlah logam berat dan logam jejak dalam campuran WP, karena ini dapat mempengaruhi kualitas HM. Spesifikasi tipikal diberikan dalam Tabel 2.
| Tabel 2 Spesifikasi tipikal untuk logam berat dan elemen jejak dalam limbah plastik |
| Elemen | Unit | Nilai |
| Klorin | % | Kurang dari 2 |
| Sulfur | % | Kurang dari 0,5 |
| Merkurius | gram/ton | Kurang dari 0,5 |
| Kadmium | gram/ton | Kurang dari 9 |
| Timbal | gram/ton | Kurang dari 250 |
| Seng | gram/ton | Kurang dari 1000 |
| Tembaga | gram/ton | Kurang dari 1000 |
| Arsen | gram/ton | Kurang dari 5 |
| Kromium | gram/ton | Kurang dari 500 |
| Nikel | gram/ton | Kurang dari 500 |
Secara keseluruhan, plastik yang digunakan untuk WPI di BF memiliki properti berikut.
- WP memiliki rasio H2/C yang tinggi (biasanya lebih tinggi dari batubara). Injeksi plastik meningkatkan jumlah H2 di dalam BF dan di gas atas BF. Peningkatan kandungan H2 gas poros menurunkan densitas gas poros, dan oleh karena itu mengurangi penurunan tekanan atau memungkinkan aliran gas yang lebih besar untuk tekanan yang sama. Karena reduksi oleh H2 kurang endotermik dibandingkan reduksi langsung, ada penurunan kebutuhan energi. Kemampuan H2 dan uap air (H2O) untuk difusi ke dalam dan keluar partikel beban bijih individu secara signifikan lebih tinggi daripada CO dan CO2. Fluabilitas yang lebih tinggi mempromosikan laju reduksi yang lebih cepat, terutama pada suhu yang lebih rendah. Suhu api adiabatik raceway optimal (RAFT) juga lebih rendah karena kandungan H2 yang lebih tinggi di raceway. Namun, konsentrasi H2 yang lebih tinggi di poros BF dapat menyebabkan jumlah debu koks yang meningkat di poros sehingga mengurangi permeabilitas.
- WP memiliki nilai kalori (CV) yang tinggi, dalam banyak kasus lebih besar dari PC. CV tipikal PE sekitar 11 juta kalori per kilogram (Mcal/kg), PS sekitar 9,7 Mcal/kg, PET sekitar 5,6 Mcal/kg, dan PVC sekitar 4,5 Mcal/kg (meskipun ada variasi yang luas antara PVC kaku dan fleksibel). Semakin tinggi CV, semakin besar jumlah panas yang disediakan oleh materi, dan oleh karena itu semakin besar pengurangan konsumsi koks.
- WP memiliki kandungan S dan alkali yang rendah (seringkali lebih rendah dari batubara).
- WP memiliki abu yang rendah jika tidak ada filler plastik (biasanya lebih rendah dari batubara tetapi lebih tinggi dari minyak bakar). , sedikit escaria tambahan yang dihasilkan. Namun injeksi WP telah menyebabkan peningkatan penurunan tekanan (penurunan permeabilitas tanur), yang dikaitkan dengan komponen abu yang berasal dari WP. Titik peleharan abu yang tinggi (sekitar 1750 derajat C) berarti tidak mudah membentuk escaria.
- WP memiliki kandungan Cl yang tinggi jika PVC hadir. Hampir semua klor meninggalkan BF sebagai asam hidroklorida (HCl), yang dapat merosot pipa tempat gas atas BF mengalir. PVC biasanya dihapus dari WP meskipun proses deklorinasi telah dikembangkan. Kandungan klor campuran WP biasanya dibatasi kurang dari 2 %, yaitu sekitar 3 % PVC. Kehawatiran telah diekspresikan tentang pembentukan dioksin dan furan yang mungkin melalui HCl yang dihasilkan, tetapi pengukuran di gas atas BF telah menunjukkan kandungan rendah.
Kekuatan dan kekerasan WP bisa menjadi masalah. Plastik aglomerasi dengan kekuatan rendah mudah hancur selama pengangkutan (yang dapat menyebabkan pemblokiran dan masalah pembakaran dan oleh karena itu penurunan efisiensi pembakaran (CE). Penggunaan WP di BF memungkinkan pemulihan tambahan materi ferrous yang ada dalam aliran limbah kaya plastik. Injeksi 1 kg WP biasanya menggantikan sekitar 1,3 kg PC, dan sekitar 1 kg minyak berat di BF. Penggantian koks oleh WPI terbatas pada sekitar 30 %, meskipun nilai 40 % telah disebutkan. BF membutuhkan kualitas injektan yang konsisten untuk operasi yang stabil. Oleh karena itu, persiapan WP adalah langkah yang esensial.
Persiapan WP untuk injeksi
Kualitas injektan WP penting tidak hanya dalam hal pemanfaatannya di BF itu sendiri, tetapi juga dalam persiapan, penanganan dan distribusi materi ke tanur. Injektan WP disiapkan dan diangkut ke wadah penyimpanan. Kemudian diangkut secara pneumatik melalui pipa individual atau melalui distributor ke tuyere individual.
Dua kebutuhan paling kritis untuk penggunaan WP yang berhasil di BF adalah ketersediaan dan biaya pemrosesan. Limbah seringkali sangat heterogen dan seringkali dicampur dengan materi lain. Oleh karena itu, pengumpulan dan pengurutan limbah yang mengandung sisa plastik mahal. Tujuan pabrik pemrosesan adalah untuk menyediakan bahan baku dengan kualitas konsisten dengan ukuran partikel yang diperlukan dan dalam jumlah yang cukup. Ekstensi pemrosesan yang diperlukan tergantung pada kondisi di mana limbah diterima.
Materi asing seperti logam dan pasir perlu dihapus karena dapat menyebabkan masalah, termasuk abrasi pada sistem injeksi dan elemen penggerus di pabrik, dan kualitas HM yang lebih rendah. Aditif yang ditambahkan pada produk plastik tertentu selama pembuatan juga dapat menyebabkan masalah abrasi. Jumlah kecil kertas, batu dan pasir yang disertakan dengan plastik tidak menyebabkan masalah karena mereka dibuang dalam escaria BF.
Materi limbah berisi banyak jenis plastik yang berbeda yang memerlukan pengurutan untuk perlakuan terpisah. Ini menambahkan biaya persiapan. Selain itu, biaya dipengaruhi oleh ukuran partikel yang diperlukan, yang mempengaruhi efisiensi pembakaran dan gasifikasi WP. Otomasi, jika memungkinkan, dapat membantu menurunkan biaya ini. Limbah yang dikumpulkan biasanya dipisahkan menjadi dua aliran yaitu (i) plastik padat, yang dihancurkan, kontaminan logam dipisahkan secara magnet, dan kemudian dihancurkan menjadi potongan berukuran 6 mm hingga 10 mm, dan (ii) plastik film yang dipotong menjadi potongan, PVC dipisahkan melalui sentrifugal, dan kemudian dileleh dan diaglomerasi dengan menggunakan panas gesekan untuk membentuk pelet dengan ukuran partikel 6 mm hingga 10 mm.
Dalam kasus, WPI mencakup limbah perkotaan maka limbah diperlakukan dengan cara serupa (sebagai aliran plastik padat dan film). Mungkin ada kebutuhan untuk langkah deklorinasi. Pelet PVC yang dipisahkan dipanaskan dengan koks dalam oven berputar di bawah atmosfer nitrogen (N2) sekitar 300 derajat C hingga 350 derajat C, merusaknya menjadi hidrokarbon dan asam HCl. Hidrokarbon dipisahkan dari koks dan disuntik ke dalam BF. Asam HCl yang dipulihkan dapat digunakan di dalam pabrik baja atau dijual. Kekuatan plastik aglomerasi, dan keberapaan mereka, dapat ditingkatkan dengan penambahan kalsium karbonat (CaCO3).
Di Eropa, sebuah proses yang disebut Redop (REDuction of iron ore in BF by plastics from municipal wastes) telah dikembangkan. Slurry fraksi plastik bercampur (dipisahkan dari limbah perkotaan) dipanaskan dalam reaktor diaduk pada suhu 230 derajat C hingga 300 derajat C. Asam HCl yang dilepaskan dinetralkan dengan penambahan basa larut dalam air yang dihaluskan. Plastik yang telah diklorinasi meleleh menjadi titik, ukurannya ditentukan oleh pengadukan dan jejak selulosa yang masih ada. Saat pendingin, titik plastik re-solidifikasi menjadi granula dengan kurang dari 0,15 % Cl yang cocok untuk injeksi ke dalam BF.
Sistem Injeksi
Sistem injeksi mengangkut dan mengukur WP dari wadah penyimpanan melalui wadah injektan, di mana dipresurkan hingga atau di atas tekanan BF, ke lencana injeksi tuyere. Lencana menyuntik WP dalam jumlah yang sama melalui tuyere, yang disusun simetris di sekitar lingkaran BF. Faktor kritis dalam desain sistem distribusi adalah untuk memastikan pakan agen pengurangan yang seragam ke setiap tuyere tanpa fluktuasi dalam rute pengiriman WP. Setiap gangguan dalam pasokan WP dapat dengan cepat mengarah pada masalah serius. Semakin tinggi laju injeksi, semakin serius konsekuensi gangguan yang tidak terduga.
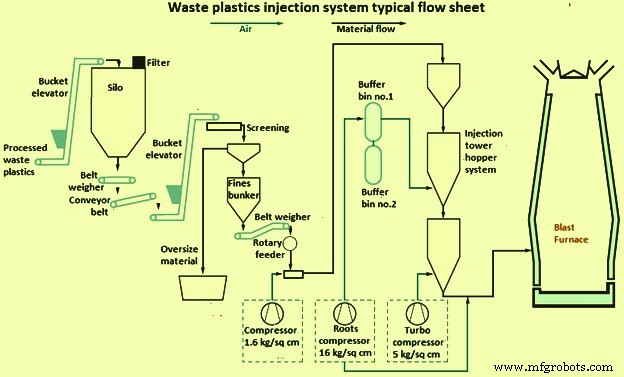
Gambar 1 Lembar aliran tipikal untuk sistem injeksi WP
Dalam kasus WP disuntik bersama dengan PC maka dapat diangkut (i) melalui sistem injeksi yang sepenuhnya terpisah dan lencana, (ii) melalui sistem injeksi terpisah ke lencana umum, dan (iii) sebagai campuran. Dalam kebanyakan kasus batubara dan WP diangkut terpisah karena ukuran partikel yang berbeda (batubara dihancurkan halus sementara WP dalam rentang ukuran 1 mm hingga 10 mm) dan densitas.
Setidaknya dua wadah injeksi diperlukan untuk menyediakan aliran WP kontinu ke BF. Pada dasarnya, ada dua susunan wadah ini.
- Susunan serial di mana wadah atas secara berkala mengisi ulang wadah bawah, yang selalu dipertahankan di bawah tekanan, dan menyuntik WP secara kontinu ke dalam BF. Oleh karena itu, wadah injektan terus ditimbang dan laju aliran WP dikontrol dengan hati-hati. Pemblokiran wadah oleh serpihan plastik dapat terjadi.
- Susunan di mana kedua wadah menyuntik secara bergantian. Operasi tumpang tindih diperlukan untuk mempertahankan injeksi WP selama periode pergantian.
WP dari wadah injeksi dapat diangkut (i) melalui pipa individual ke setiap tuyere di mana jumlah WP dikontrol secara independen dan dimuat di setiap pipa, dan (ii) melalui pipa umum ke distributor di samping BF yang kemudian membagi WP secara merata ke dalam pipa individual yang mengarah ke setiap tuyere. Keuntungan dari metode kedua adalah jarak antara pabrik persiapan dan BF dapat lebih lama daripada dengan sistem pipa individual. Perbedaan dalam routing pipa ke tuyere dan pembagian yang tidak terhindir dari WP di titik pembagian dapat mengakibatkan pakan yang tidak merata ke tuyere. Ketidakseimbangan juga dapat menyebabkan aus yang tidak merata pada pipa dan distributor.
Bergantung pada rasio WP terhadap gas pengangkut, WP diangkut secara pneumatik dari wadah injeksi ke tuyere dalam (i) fase encer, atau (ii) fase padat. Gas pengangkat untuk WP biasanya udara terkompresi. Kecepatan gas untuk WP dalam sistem fase padat adalah 3 meter per detik (m/s) hingga 8 m/s. Beberapa pabrik menggunakan pengiriman fase encer untuk pelet plastik (hingga 10 mm).
Kecepatan gas pengangkat selalu harus lebih tinggi dari kecepatan pengiriman minimum untuk mencegah pemblokiran. Kecepatan minimum ini bergantung pada sejumlah parameter termasuk tekanan sistem dan diameter pipa, dan variabel-variabel ini saling berinteraksi. Kecepatan rendah dalam sistem fase padat berarti aus pipa dan komponen yang rendah, sedangkan kecepatan tinggi dalam sistem fase encer dapat menyebabkan aus, terutama di lengkungan pipa. Laju aus ditentukan oleh kekerasan, bentuk dan kecepatan partikel. Aglomerasi plastik memiliki bentuk partikel yang tidak teratur yang dapat menyebabkan erosi, sedangkan pelet plastik yang diekstrusi memiliki bentuk teratur. Partikel plastik yang dihancurkan lebih keras daripada pelet aglomerasi. Pelapis bagian pipa yang rentan terhadap erosi dengan, misalnya, bahan elastomer urethane akan memberikan resistensi abrasi, serta menahan pembuikan debu halus yang dapat menyebabkan pemblokiran.
Properti WP yang terkait dengan pemblokiran saluran transfer meliputi (i) kandungan kelembaban yang perlu dikontrol untuk mencegah pemblokiran, dan (ii) kehadiran partikel ultrafine. Distribusi ukuran partikel aglomerasi plastik bercampur sangat penting. Proporsi partikel dengan ukuran kurang dari 250 mikrometer (micron) perlu dibatasi hingga 1 % ketika spesifikasi ukuran partikel adalah 0 mm hingga 10 mm dan granula diangkut dalam fase encer. Juga, untuk injeksi yang stabil, sangat penting bahwa sekitar 50 % plastik yang disuntik memiliki ukuran partikel atas 6 mm. Penggunaan partikel plastik serat sulit karena serat mengaglomerasi membentuk partikel yang lebih besar yang memblokir pipa. Serpihan plastik juga dapat menyekat pipa. Partikel plastik dapat terisi listrik statis selama pengangkutan melalui pipa menyebabkan mereka menempel pada dinding. Dalam kasus parah pipa dapat tersumbat, terutama di lengkungan. Penambahan materi butiran halus yang alami dapat mempengaruhi efeknya.
Pemblokiran dapat dikurangi dengan perbaikan dalam tata letak pipa dan sistem distribusi. Sistem injeksi memiliki metode untuk mendeteksi dan membersihkan pemblokiran. Saluran transfer mencakup port pembersihan di mana pemblokiran dibersihkan, biasanya dengan udara tekan tinggi. Uji sederhana dan praktis diperlukan untuk menilai aliran dan penanganan WP. Ini memungkinkan materi yang bermasalah diidentifikasi sebelum digunakan.
Lencana injeksi menyuntik WP ke dalam pipa tiupan yang mengarah ke tuyere. Partikel segera dipanaskan oleh tiupan panas, menyala, digasifikasi dan dibakar. Desain dan penempatan lencana mempengaruhi CE dari WP. Masalah pemblokiran lencana dan tuyere serta peleharan ujung lencana dapat terjadi. Pemblokiran sebagian besar karena WP dipanaskan hingga suhu di mana mereka menjadi lengket dan menempel pada permukaan lencana injeksi dan tuyere. Ada prosedur yang ditetapkan untuk mendeteksi dan membersihkan pemblokiran ini sebelum dapat menyebabkan masalah apa pun.
Pembakaran
Raceway adalah daerah vital di BF meskipun volume totalnya biasanya tidak melebihi 1% dari volume dalam BF. Mereka menyediakan proses dengan panas dan agen pengurangan. Injeksi WP mempengaruhi kondisi raceway yang, pada gilirannya, memiliki konsekuensi di luar raceway. Partikel yang tidak terbakar yang meninggalkan raceway dapat menyebabkan masalah operasional seperti permeabilitas yang berkurang, distribusi gas dan suhu yang tidak diinginkan, erosi koks yang berlebihan, dan peningkatan pengiriman arang. Jumlah arang yang tidak terbakar meningkat seiring dengan peningkatan laju injeksi. Oleh karena itu, perilaku pembakaran dan gasifikasi plastik yang disuntik dalam raceway adalah faktor penting untuk operasi tanur yang stabil. Perilaku pembakaran limbah plastik diberikan dalam Gambar 2.
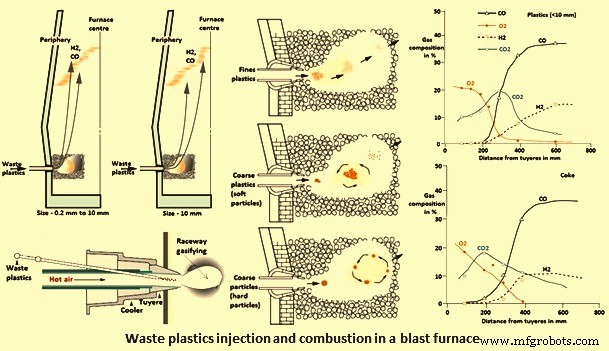
Gambar 2 Perilaku pembakaran WP di BF
Jelas bahwa BF dapat mengonsumsi lebih banyak WP yang disuntik daripada yang terbakar dalam raceway karena bahan yang tidak terbakar dikonsumsi di tempat lain di BF. Pembakaran plastik mengikuti jalur yang serupa dengan PC kecuali bahwa beberapa jenis plastik secara termal terdekomposisi menjadi cairan terbakar dan gas volatik. Lebih sedikit arang terbentuk dari plastik yang memiliki kandungan abu lebih rendah dari batubara. Oleh karena itu, pembakaran gas dapat lebih penting daripada pembakaran arang. Partikel plastik memiliki konduktivitas termal yang rendah dan oleh karena itu transfer panas dalam raceway tinggi. Perilaku pembakaran tergantung pada jenis plastik, propertinya (seperti kekerasan/densitas) dan ukuran. Partikel yang lebih besar memiliki waktu tinggal yang lebih lama dalam raceway misalnya sekitar 4 detik hingga 6 detik untuk partikel 7 mm.
Ini adalah karakteristik pembakaran WP daripada pembakaran koks yang mengatur komposisi gas dan distribusi suhu dalam raceway karena mereka secara prioritas dibakar. Gambar 2 menunjukkan bagaimana komposisi gas (termasuk H2) bervariasi dalam raceway simulasi (model panas) ketika limbah plastik disuntik. Untuk perbandingan, Gambar 2 mencakup komposisi gas untuk semua operasi koks ketika hanya menghembuskan udara panas melalui tuyere.
Tingkat pembakaran (CE), dan oleh karena itu jumlah bahan yang tidak terbakar yang diangkut keluar dari raceway, bergantung pada beberapa faktor yang meliputi (i) properti WP, seperti kandungan bahan volail (VM), ukuran partikel, dan densitas, dan (ii) kondisi operasi, misalnya, komposisi gas BF dan suhu, dan posisi serta desain lencana. Perilaku pembakaran dan gasifikasi limbah plastik dalam raceway dipengaruhi oleh propertinya.
Jenis plastik bervariasi dalam komposisi, struktur dan tingkat urutan (kristalinitas). Misalnya, struktur PP, PS dan PVC berbeda dari PE karena ini masing-masing mengandung metil (CH3), benzen dan Cl sebagai unit berulang. PE terdiri dari rantai panjang hidrokarbon alifat yang dibuat dari monomer etilena. Baik HDPE maupun LDPE pada dasarnya memiliki struktur molekul yang serupa kecuali cabang rantai yang bertanggung jawab atas perbedaan densitas. Oleh karena itu, perilaku dekomposisi termal dari berbagai konstituen WP berbeda. Dekomposisi termal PE, sebagai contoh, mendukung pelepasan H2 yang lebih besar dibandingkan CO.
Menyuntik plastik menurunkan RAFT karena mereka mempromosikan reaksi endotermik. WPI memiliki efek pendinginan yang lebih kuat daripada PCI, dan efeknya bergantung pada jenis plastik. Poly butylene terephthalate (PBT) memiliki efek pendinginan yang lebih tinggi daripada PE yang, pada gilirannya, lebih besar daripada PS. Laju injeksi 100 kg untuk plastik kelas rendah dan hingga 170 kg untuk PS secara teori mungkin di bawah kondisi tuyere konstan tanpa terjadi penurunan suhu api di bawah 2000 derajat C (Gambar 3). Peningkatan suhu tiupan dan/atau enrichisasi O2, dan/atau penurunan kelembaban tiupan dapat mengkompensasi efek pendinginan dari WP.
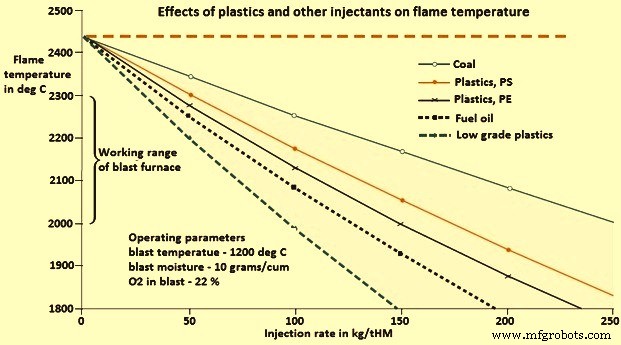
Gambar 3 Efek plastik dan injektan lain pada suhu api
Studi analisis termogravimetrik (TGA) telah menunjukkan bahwa perilaku pirolisis PS, PP, PBT, LDPE dan HDPE serupa, dengan penurunan berat hidrokarbon yang cepat terjadi dalam rentang suhu sempit sekitar 80 derajat C hingga 100 derajat C. Pirolisis PS dimulai dan selesai sebelum PP yang, pada gilirannya, dimulai dan selesai sebelum PE. Perilaku degradasi termal PVC lebih kompleks. Pertama benzen (C6H6) dan kemudian Cl dilepaskan, diikuti oleh degradasi hidrokarbon sisa yang terjadi pada suhu yang serupa dengan plastik lain. Selain itu, menghasilkan fraksi arang, tidak seperti plastik lain. Ini memiliki struktur yang lebih kompleks. Secara umum, PE (dan beberapa jenis plastik lain) secara termal terdekomposisi menjadi cairan terbakar dan gas volatik.
Beberapa studi telah menunjukkan bahwa PVC menghasilkan arang tidak seperti LDPE, HDPE, PP dan PS (tanpa pewarna). Yang tidak berwarna tidak menghasilkan sisa padat setelah pirolisis, menghasilkan banyak arang. Juga, menghasilkan banyak arang diikuti, berurutan, oleh PS, PP, dan PE. PVC juga menunjukkan penyalaan yang lebih cepat dan waktu pirolisis serta pembakaran yang lebih pendek daripada PE, PP dan PS dengan ukuran yang serupa. Penyalaan yang lebih cepat dikaitkan dengan 'energi aktivasi untuk degradasi termal' yang lebih rendah dari PVC (20 kcal/mol hingga 33,5 kcal/mol untuk PVC dibandingkan 48 kcal/mol hingga 72 kcal/mol untuk plastik lain). Perbedaan dalam perilaku pirolisis di antara berbagai plastik juga disebabkan oleh perbedaan dalam struktur kimia mereka yang dapat mengubah reaktivitas mereka. Reaktivitas PS lebih besar dari reaktivitas PP yang, pada gilirannya, lebih tinggi dari LDPE dan HDPE.
Kinerja pembakaran WP dipengaruhi oleh ukuran partikelnya. Untuk konversi lengkap, dan oleh karena itu pemanfaatan WP yang efektif, pemanasan, devolatilisasi, pirolisis, dan pembakaran partikel harus terjadi antara masuknya ke tiupan panas dan batas raceway.
Perilaku pembakaran WP yang berbeda bervariasi. PE secara teratur digunakan sebagai bahan pengganti untuk menyelidiki WPI di BF karena kelimpahan turunannya dalam WP. Suhu penyalaan PE meningkat seiring dengan peningkatan ukuran partikel (360 derajat C dengan 3 mm hingga 5 mm dibandingkan 380 derajat C dengan ukuran partikel 6 mm hingga 10 mm) saat dibakar di udara. Ini dikaitkan dengan luas permukaan kontak yang lebih besar dari partikel yang lebih halus terhadap O2. Oleh karena itu, partikel plastik yang lebih halus diharapkan memiliki CE yang lebih tinggi daripada yang lebih kasar.
Analisis konsentrasi CO2 dalam gas yang dihasilkan (sering digunakan sebagai ukuran CE) menunjukkan bahwa partikel PE yang lebih besar mengalami pembakaran lebih jauh dari tuyere, dan oleh karena itu memerlukan waktu lebih lama untuk terbakar di BF daripada yang lebih halus. Ini karena konduktivitas termal plastik yang rendah. Analisis juga menunjukkan bahwa, selain memiliki suhu penyalaan yang lebih rendah, PE memiliki waktu pembakaran yang lebih singkat dan laju pembakaran yang lebih tinggi dibandingkan batubara dengan ukuran partikel 0,6 mm hingga 0,7 mm. Ini karena PE terdekomposisi menjadi gas terbakar pada suhu tinggi. Pembakaran gas pirolisis dengan O2 adalah reaksi gas-gas, yang merupakan reaksi yang lebih cepat.
Sebuah studi dengan pembakaran PE dan WP bercampur dalam oven listrik di bawah aliran udara panas dan pengukuran kandungan CO dan CO2 dari gas yang dihasilkan, telah menunjukkan bahwa laju pembakaran partikel yang lebih kecil dari kedua materi tersebut lebih cepat daripada partikel yang lebih besar pada 1200 derajat C, tetapi pada 1250 derajat C, ukuran partikel memiliki pengaruh kecil pada proses pembakaran. Seperti yang diharapkan, CE (disebut rasio pembakaran dan didefinisikan sebagai rasio kandungan C terhadap kandungan C asli) dari partikel dengan ukuran yang sama lebih baik pada suhu yang lebih tinggi. Partikel yang lebih kecil memiliki CE yang lebih tinggi selama 200 detik hingga 600 detik awal, tetapi setelah periode ini CE terbalik di mana partikel yang lebih besar memiliki CE yang lebih tinggi.
Penambahan CaCO3 meningkatkan kekuatan plastik aglomerasi, memungkinkan partikel untuk beredar lebih lama dalam raceway. Ini juga menurunkan titik peleharan escaria yang terbentuk, sehingga mengurangi penurunan tekanan dalam tanur yang disebabkan oleh degradasi permeabilitas.
Sebuah studi dilakukan di Jerman untuk perilaku pembakaran WP dengan komposisi yang sama (76 % C, 10 % H2, 8 % O2, dan 5 % abu) dan ukuran partikel (3 mm hingga 6 mm) tetapi disiapkan dengan cara yang berbeda. Tiga jenis plastik dikaji. Mereka adalah aglomerasi (fraksi setelah menghancurkan dan penghapusan zat yang tidak diinginkan), granulat ( setelah peleburan pada 100 derajat C) dan re-granulat (setelah penekanan tambahan, yang memiliki densitas tertinggi). Plastik aglomerasi (dihancurkan) memiliki CE tertinggi karena luas permukaan yang lebih besar dan densitas terendah, diikuti oleh granulat dan kemudian re-granulat. CE dari ketiga jenis plastik rendah karena partikel besar tidak dapat terbakar sepenuhnya dalam waktu tinggal yang tersedia.
Pemanfaatan WP yang efektif memerlukan perubahan operasional untuk mengkompensasi perubahan dalam parameter raceway dan efeknya di tempat lain di BF (seperti status termal, regime escaria dan dinamika gas). Injeksi WP hingga 10 kg/tHM tidak diharapkan mengganggu operasi BF. Upaya untuk intensifikasi pembakaran WP di wilayah tuyere/raceway, dan oleh karena itu meningkatkan laju injektan, meliputi (i) peningkatan jumlah O2 di tuyere, dan (ii) penyesuaian suhu tiupan dan kelembaban.
O2 dapat ditambahkan ke tuyere melalui (i) enrichisasi tiupan udara panas, (ii) injeksi melalui lencana WP, dan (iii) lencana O2 terpisah. Penambahan O2 berarti lebih banyak O2 yang tersedia untuk berpartisipasi dalam pembakaran WP dalam raceway. Oleh karena itu CE meningkat. Namun, pengaruh enrichisasi O2 terhadap CE terbatas.
Enrichisasi O2 pada tiupan udara panas menghasilkan baik penurunan aliran gas poros dan kenaikan suhu api. Efek pertama dapat membantu mengatasi peningkatan resistensi beban (permeabilitas lebih rendah) dan penurunan tekanan yang terkait dengan laju injeksi yang tinggi. Efek kedua dapat membantu mengkompensasi efek pendinginan dari dekomposisi volatik WP. Kandungan CO dan H2 juga meningkat dengan enrichisasi O2, menghasilkan reduksi bijih besi yang lebih baik di poros pusat. CV gas atas BF biasanya meningkat dengan enrichisasi O2. Batas bawah enrichisasi O2 umumnya ditentukan oleh jumlah yang diperlukan untuk mempertahankan RAFT yang diperlukan, dengan lebih banyak O2 yang diperlukan seiring dengan peningkatan kandungan volatik WP. Jika suhu api terlalu tinggi, penurunan beban dapat menjadi tidak teratur. Suhu api yang terlalu rendah menghambat pembakaran WP dan peleburan muatan bijih. Batas atas bergantung pada mempertahankan suhu gas atas yang cukup. Seiring dengan peningkatan O2, aliran massa gas di dalam BF berkurang, yang mengurangi aliran panas ke wilayah atas tanur untuk pengeringan muatan. Batas atas suhu gas atas juga dapat diatur oleh kebutuhan untuk melindungi peralatan gas atas. Keterbatasan lain pada enrichisasi O2 termasuk biaya dan ketersediaannya.
Ukuran kunci untuk pembakaran pada laju injeksi tinggi adalah suhu tiupan yang tinggi. Enrichisasi O2 memainkan peran yang lebih penting sebagai cara untuk mengontrol aliran gas di BF daripada mengontrol pembakaran WP. Biasanya, suhu tiupan panas yang lebih tinggi adalah tindakan yang lebih hemat biaya daripada enrichisasi O2 karena memungkinkan konsumsi O2 yang lebih rendah. Peningkatan suhu tiupan juga mengurangi konsumsi koks, biasanya 10 kg/tHM untuk setiap kenaikan 40 derajat C dengan PCI, dan menyebabkan kenaikan kecil dalam kedalaman raceway. Suhu tiupan yang lebih tinggi biasanya diperlukan seiring dengan peningkatan VM dari batubara. Ini karena reaktivitas arang yang lebih rendah dari batubara VM rendah.
Penurunan kelembaban tiupan dapat membantu mengkompensasi efek pendinginan dari PCI. Jika RAFT berlebihan, maka kelembaban tiupan dapat ditingkatkan. Peningkatan kelembaban tiupan panas berarti lebih banyak H2 dalam gas poros untuk reduksi bijih besi. RAFT optimal di BF yang beroperasi dengan kandungan H2 yang lebih tinggi dapat lebih rendah dari pada yang beroperasi dengan H2 yang lebih rendah. Juga, kecepatan tiupan dapat disesuaikan untuk tidak hanya meningkatkan pembakaran plastik, tetapi untuk mempertahankan panjang zona raceway yang dibutuhkan yang kritis untuk mendapatkan kondisi yang baik di telapak tanur.
Arang yang tidak terbakar
Dengan peningkatan laju injeksi, keberapaan WP cenderung menurun sehingga menghasilkan bahan yang tidak terbakar (arang, debu halus dan debu terbang) yang meninggalkan raceway. Sebagian materi ini, bersama dengan sisa koks, terkumpul di bagian belakang raceway, di sarang burung, menghambat aliran gas yang naik dan padatan yang terserap di daerah ini. Mayoritas dilayangkan ke atas di mana mereka dapat terkumpul di bawah zona kohesi, mengurangi permeabilitas dan oleh karena itu produktivitas BF.
Perubahan dalam permeabilitas zona bawah BF dapat lebih lanjut mempengaruhi kualitas HM dan viskositas escaria. Bahan yang tidak terbakar cenderung terkumpul di posisi di mana terjadi perubahan besar dalam aliran gas. Akhirnya mereka diserap ke dalam aliran gas, melewati celah koks zona kohesi, dan ke atas poros BF, di mana mereka dapat mempengaruhi permeabilitas beban, dan akhirnya dilepaskan dengan gas atas BF. Laju injeksi WP yang lebih tinggi juga meningkatkan volume gas pembakaran, dan oleh karena itu aliran gas, dan mengubah beban panas di bagian bawah BF. Selain itu, lebih banyak escaria dihasilkan.
Pendidikan bahan halus yang tidak terbakar adalah fenomena kompleks yang terdiri dari beberapa mekanisme pembentukan, reaksi, aliran multiphas, akumulasi dan re-serapan. Berbagai model aliran gas telah dikembangkan untuk memahami dan memprediksi perilaku materi halus di dalam BF. Dengan pola pemuatan beban yang sesuai (seperti pemuatan koks pusat) dan penggunaan koks yang lebih kuat banyak masalah terkait aliran gas telah teratasi.
Pengalaman telah menunjukkan bahwa sebagian besar arang yang tidak terbakar dikonsumsi di dalam BF. Tiga mekanisme untuk ini adalah (i) gasifikasi dengan CO2 dan H2O, (ii) reaksi dengan besi cair (karburisasi), dan (iii) reaksi dengan escaria. Menguntungkan jika arang yang tidak terbakar berpartisipasi dalam reaksi reduksi bijih, sehingga menggantikan lebih banyak koks dan menurunkan jumlah padatan yang tidak terbakar dalam gas atas BF.
Reaksi arang dengan CO2 dan H2O dimulai dalam raceway, tetapi karena waktu tinggal untuk partikel halus sangat pendek untuk reaksi yang mencolok, gasifikasi terutama terjadi di poros BF. Reaksi C arang dengan CO2 (reaksi Boudouard) dan H2O lebih lambat dari pembakaran arang. Arang yang dihasilkan dari WP dan koks bersaing satu sama lain untuk CO2 dan H2O. Arang dari WP lebih reaktif daripada yang dari koks dan oleh karena itu secara prioritas digasifikasi. Oleh karena itu degradasi koks oleh reaksi Boudouard berkurang seiring dengan peningkatan laju WPI.
Telah dilaporkan bahwa laju gasifikasi CO2 dari arang WP aglomerasi (diameter partikel 400 mikron hingga 500 mikron) sekitar 10 kali lebih tinggi dibandingkan arang PC (50 mikron), meski ukurannya lebih besar. Laju telah ditentukan menggunakan termobalans. Laju gasifikasi CO2 dari arang PVC juga sedikit lebih tinggi dari arang PC. Juga telah dilaporkan bahwa laju reaksi arang yang tidak terbakar dari WP (300 mikron hingga 400 mikron) sekitar setengah dari arang PC (50 mikron). Meskipun arang WP memiliki waktu tinggal yang lebih lama dalam kasur koks yang dipadatkan karena ukurannya yang lebih besar, memiliki laju gasifikasi yang kecil karena luas permukaan spesifik yang cukup kecil. Oleh karena itu, dapat mengakumulasi di bagian bawah BF, mengurangi permeabilitas, kecuali CE dalam raceway tinggi.
Reaktivitas C dalam arang yang tidak terbakar terhadap CO2 dan H2O bergantung tidak hanya pada luas permukaannya (ukuran partikel) tetapi juga pada struktur dan komposisinya, serta kondisi operasi di BF. Juga, karena waktu tinggal untuk partikel pada suhu tinggi terlalu pendek di BF, gasifikasi arang terutama terjadi pada suhu yang menurun di poros tanur. Properti arang berubah saat bergerak ke atas BF, dan oleh karena itu reaktivitasnya terhadap CO2 dan H2O. Atmosfer reaksi tidak seragam, misalnya, konsentrasi CO, CO2, H2 dan H2O bervariasi di berbagai lokasi di dalam BF. Biasanya konsentrasi H2 dan CO yang lebih tinggi ditemukan di periferi dibandingkan dengan pusat BF untuk plastik limbah dengan ukuran partikel 0,2 mm hingga 1 mm tetapi yang sebaliknya terjadi dengan injeksi ukuran partikel yang lebih besar (kurang dari 10 mm).
Injeksi WP meningkatkan konsentrasi H2 gas poros. Karena laju reaksi kimia reduksi H2 lebih tinggi daripada CO, tingkat reaksi Boudouard berkurang seiring dengan peningkatan H2 gas poros. CO2 dan H2O hadir di bagian atas BF karena reduksi oksida besi. Di kondisi di sini, gasifikasi arang oleh CO2 kemungkinan dikontrol oleh laju reaksi kimia. Di bagian bawah BF, gasifikasi arang sebagian dikontrol difusi. Oleh karena itu, laju reaksi gasifikasi arang secara keseluruhan kemungkinan dipengaruhi oleh reaktivitas kimia arang terhadap CO2 di wilayah ini. Reaktivitas arang terhadap CO2 dipengaruhi oleh struktur kimianya, dengan struktur yang kurang teratur lebih reaktif. Struktur arang dari WP aglomerasi memiliki tekstur isotropik dengan reaktivitas CO2 yang tinggi.
Kehadiran mineral tertentu dalam abu arang, seperti Fe dan alkali, dapat mengkatalisis reaksi gasifikasi CO2, sedangkan mineral lain, seperti silica (SiO2) dan alumina (Al2O3), dapat memperlambat reaksi. Bergantung pada komposisinya, abu juga dapat memperlambat konversi C karena pemblokiran partikel arang sebagai akibat dari proporsi pembentukan escaria yang meningkat dalam partikel arang. Di bagian bawah BF, alkali yang menguap dari gas yang bersirkulasi dapat memiliki efek katalitik. Hilangnya C oleh gasifikasi meningkatkan kandungan abu arang. Secara umum, WP memiliki kandungan abu (mineral) yang lebih rendah dari PC dan oleh karena itu lebih cenderung dikonsumsi di dalam BF.
Karburisasi HM dimulai dalam fase padat di dalam zona kohesi BF, dan terus berlanjut selama penurunan titik logam melalui zona koks aktif, deadman dan telapak tanur. Arang yang tidak terbakar dan materi halus yang meninggalkan raceway dapat menyentuh logam cair yang menetes di poros dan zona telapak tanur. C dan elemen lain, seperti Fe, Si dan S, larut dari arang ke dalam besi Fe mempengaruhi komposisi HM. Pelarutan C berkontribusi pada karburisasi besi cair, dan mengatur tingkat konsumsi arang oleh HM. Ini kritis di mana CE rendah. Jika HM mendekati kekesuan saat mencapai area deadman dan telapak tanur, bahan yang tidak terbakar tidak dapat dikonsumsi, sehingga mengurangi permeabilitas di wilayah-wilayah ini. C berasal dari bahan WP yang tidak terbakar, serta dari koks.
Pelarutan C dari arang yang tidak terbakar ke dalam logam cair dipengaruhi oleh kondisi operasi tanur dan faktor-faktor berikut.
- Ukuran partikel arang – Arang yang tidak terbakar yang mempertahankan bentuk aslinya bereaksi sangat sedikit dengan besi Fe cair dan escaria karena tidak dapat menembus ke dalam cairan. Namun, jika mereka diaglomerasi menjadi partikel yang lebih besar atau ditangkap oleh potongan koks yang lebih besar, maka mereka berperilaku seperti koks poros dan mengkarburisasi logam hingga kekesuan.
- Struktur arang – Secara umum, laju pelarutan meningkat seiring dengan struktur C yang lebih teratur.
- Mineral arang – Secara umum, SiO2, Al2O3, dan magnesia (MgO) memperlambat kinetik pelarutan C, sedangkan kalium fluorida (CaF2) dan oksida Fe meningkatkan laju. Efek kapur (CaO) kurang jelas. Reaksi kalsium (Ca) dengan S dalam logam menghasilkan lapisan CaS (sulfida kalsium) yang menghambat transfer C. Suhu peleharan abu (AFT) juga merupakan salah satu mekanisme kontrol yang membatasi pelarutan C. Pembentukan lapisan abu pada materi karbon mengurangi luas permukaan yang tersedia untuk pelarutan, sehingga memperlambat laju pelarutan C. AFT rendah memungkinkan pengiriman abu yang mudah, dalam bentuk escaria cair. Ini menghasilkan paparan yang konstan terhadap permukaan C segar ke HM, memungkinkan transfer massa C ke besi cair.
- Komposisi logam cair – Ini berubah seiring waktu. Laju pelarutan C biasanya menurun seiring dengan peningkatan kandungan C dalam logam cair. Kandungan S yang lebih tinggi juga memperlambat pelarutan C. Pembakaran WP dan koks melepaskan oksida sulfur (SOx) yang dapat bereaksi dengan logam cair dan escaria yang menurun. Ini kurang menjadi masalah dengan WP karena biasanya memiliki kandungan S yang lebih rendah dari batubara dan koks.
Arang yang tidak terbakar, abu, debu halus dan koks dapat berinteraksi dengan escaria cair yang menetes. Komposisi escaria berubah saat bergerak ke bawah BF, dengan konsentrasi oksida Fe yang terus diturunkan saat direduksi. Reaksi pada antarmuka antara arang padat dan escaria cair memainkan peran utama dalam konsumsi arang karena mereka mempengaruhi kinetik reaksi reduksi dan luas kontak antara escaria dan arang yang tersedia untuk reaksi.
Faktor yang mempengaruhi interaksi arang yang tidak terbakar dengan escaria meliputi komposisi escaria, kandungan C arang, dan kandungan serta komposisi abu arang, serta kondisi operasi tanur. Pada dasarnya, konsumsi arang oleh escaria terjadi melalui mekanisme berikut.
- Reduksi oksida Fe dalam escaria oleh C dalam arang – Karakteristik basah memiliki efek signifikan pada mekanisme reduksi dominan yang terjadi. Karakteristik basah escaria bervariasi dengan komposisi escaria, suhu, waktu, dan materi karbon. Basah bervariasi sebagai fungsi waktu karena reduksi oksida Fe dalam escaria oleh arang, dan pelarutan komponen abu arang ke dalam escaria, menghasilkan variasi kontinu dalam komposisi escaria dan arang. Peningkatan suhu biasanya menghasilkan basah yang lebih baik pada antarmuka escaria/C. Laju reduksi biasanya meningkat dengan peningkatan kandungan FeO escaria (2 % hingga 10 %) dan dengan peningkatan suhu reaksi (1300 derajat C hingga 1600 derajat C).
- Reduksi SiO2 dalam escaria oleh C arang – Ini adalah fungsi suhu. Pada suhu kurang dari 1500 derajat C, hanya reduksi oksida Fe yang terjadi. Pada suhu yang lebih tinggi, baik SiO2 maupun oksida Fe dalam escaria direduksi, resulting in increased consumption of the arang. SiO2 direduksi oleh C, melalui SiO gas, menjadi Si atau karbida silikon (SiC). Reduksi diri SiO2 dalam abu arang oleh C juga dapat terjadi, resulting in further consumption of the arang. Kinetik reduksi SiO2 dipengaruhi oleh basah arang oleh escaria. Perilaku basah meningkat dengan peningkatan kandungan SiO2 escaria, dan dengan peningkatan suhu (1500 derajat C hingga 1700 derajat C). Jumlah SiO2 dan oksida Fe yang lebih besar dalam abu arang memfasilitasi interaksi escaria/C, leading to improved consumption of these oxides through reduction reactions.
- Interaksi antara komponen dalam escaria dan arang – Ini menghasilkan assimilasi komponen abu arang seperti S. Selain itu, reduksi MgO dalam escaria oleh C arang dapat mengarah pada konsumsi lebih lanjut. Reduksi diri oksida dalam abu arang oleh C juga dapat berkontribusi pada konsumsi arang.
Selain itu, reduksi MgO dalam escaria oleh C arang dapat mengarah pada konsumsi lebih lanjut. Reduksi diri oksida dalam abu arang oleh C juga dapat berkontribusi pada konsumsi arang.
Kehadiran arang yang tidak terbakar dalam escaria dapat mengganggu penapisan dengan meningkatkan viskositas escaria, sedangkan serapan arang biasanya meningkatkan fluabilitas escaria poros. Perubahan mobilitas escaria dapat mempengaruhi posisi dan bentuk zona cair dan kohesi. Escaria dengan viskositas tinggi di sekitar tuyere juga mengakibatkan masalah aliran gas yang serius. Viskositas escaria adalah fungsi kompleks dari komposisi escaria, suhu dan tekanan parsial O2. Selain arang yang tidak terbakar dan koks, abu yang tidak terbakar dari WP dapat berinteraksi dengan escaria. Semua materi karbon ini menyumbangkan oksida ke dalam escaria. Secara umum, jumlah SiO2 atau Al2O3 (komponen asam) yang lebih tinggi meningkatkan viskositas escaria, sedangkan basicitas yang lebih tinggi (CaO atau MgO yang lebih tinggi) menurunkan viskositas escaria karena de-polimernisasi jaringan silikat. Viskositas escaria menurun dengan peningkatan kandungan FeO (0 % hingga 20 %) pada basicitas tetap. Basicitas biasanya ditentukan oleh rasio CaO/SiO2. Karena escaria tidak sepenuhnya menyerap arang dan abu di wilayah poros, escaria poros biasanya memiliki basicitas yang lebih tinggi daripada escaria penapisan. Penambahan fluks dapat membantu memecahkan masalah pembentukan escaria.



