Sistem Pengisian Atas Tanur Tiang Bawah yang Dioptimalkan untuk Efisiensi dan Keselamatan
Salah satu perbaikan teknologi besar dalam perkembangan tanur tiang bawah (TF) adalah pemasangan peralatan pengisian. Awalnya, bahan baku dibuang ke dalam stack terbuka melalui tunnel head. Operator TF menyadari bahwa tanur dengan atas terbuka memiliki dua kerugian, pertama gas yang dapat terbakar yang keluar dari stack tidak dapat ditangkap untuk memanaskan boiler dan kedua, distribusi bahan baku menyebabkan ketidakefisian operasional TF. Upaya pertama pada 1832 di Jerman untuk menangkap gas menghasilkan pemasangan tutup berkisi di lubang pengisian yang hanya dibuka ketika bahan baku dibuang dari gerobak. Sebuah pembukaan juga ditempatkan di sisi tanur yang terletak di stack atas. Pembukaan ini dilengkapi dengan pipa yang dikenal sebagai down comer yang membawa gas TF ke tingkat tanah untuk dibakar dalam peralatan tambahan.
Masalah ketidakefisian TF akibat pengisian bahan baku membutuhkan solusi yang lebih rumit yang berevolusi dalam beberapa langkah. Penyebab ketidakefisian ini, yang dijelaskan dengan tingkat bahan bakar tinggi, adalah karena material halus yang dibuang melalui lubang pengisian di tengah TF tetap di tengah tumpukan sementara partikel kasar menggulung ke dinding tanur. Ini menghasilkan permeabilitas yang lebih tinggi di periferi TF dan oleh karena itu mayoritas gas dan panas bergerak ke atas dinding. Ini merugikan operasi TF karena material di tengah TF mencapai area bosh dalam kondisi yang belum siap untuk dilelehkan dan pada saatnya aliran gas yang berlebihan di dinding meningkatkan aus lapisan.
Upaya pertama untuk memecahkan masalah distribusi muatan ini adalah perkenalan perangkat pengisian 'cup and cone'. Ini terdiri dari kerucut besi cor terbalik yang dipasang di atas tanur yang mengumpulkan ke lubang pengisian. Kerucut ini sekitar 50 % diameter throat. Di dalam kerucut, ada sebuah cup besi cor, yang digantung pada balok berat di seberang beban timbunan. Cup diangkat secara manual dengan menggunakan talang yang terhubung pada beban timbunan. Perangkat ini berhasil menangkap gas tetapi masih banyak material kasar yang menggulung ke dinding. Modifikasi selanjutnya pada peralatan cup and cone adalah menggantungkan kerucut truncated besi cor di dalam tanur. Ini menghasilkan perpindahan puncak bahan baku lebih dekat ke dinding sehingga partikel kasar sekarang juga dapat menggulung ke tengah TF menghasilkan permeabilitas pusat yang lebih baik dan aliran gas.
Langkah evolutif berikutnya dalam pengisian yang menghapus cup and cone sepenuhnya adalah menggantungkan kerucut terbalik yang terbuka ke bawah ke dalam tanur. Ini adalah bell-type TF pertama. Bell ini berhasil mendorong puncak dinding yang mengurangi aliran gas di sekitar periferi dan meningkatkan aliran gas di pusat, tetapi gas TF melarikan diri dari stack setiap kali bell diturunkan. Solusinya adalah memiliki bell dan tutup untuk lubang pengisian. Khi material dibuang dari gerobak, tutup terbuka tetapi bell tertutup mempertahankan gas di dalam TF. Kemudian tutup ditutup dan bell dibuang yang juga mempertahankan gas di dalam TF dan pada saatnya menghasilkan distribusi muatan yang tepat. Hasil dari perbaikan ini adalah efisiensi reaksi fisik dan kimia yang lebih baik di dalam TF yang mengurangi kebutuhan bahan bakar, meningkatkan produktivitas, dan mengurangi aus lapisan refraktori.
Sistem bell tunggal dan hopper memungkinkan banyak gas melarikan diri setiap kali bell dibuka. Tidak lama setelahnya disadari bahwa dengan menggunakan bell kedua dan hopper di atas bell pertama, ruang yang gas-tight dapat disediakan di antara kedua bell untuk mencegah gas proses TF melarikan diri ketika bell kecil dibuka. Bell atas dan hopper tidak harus sebesar bell bawah karena beberapa muatan dapat disetorkan melaluinya ke bell bawah dan bell atas dapat ditutup sebelum bell bawah dibuka untuk membuang muatan ke dalam tanur. Sistem dua bell ini menyediakan aliran gas TF yang lebih konsisten untuk sistem stove dan mengurangi secara signifikan jumlah off-gas yang hilang ke atmosfer.
Sistem dua bell terus menjadi satu-satunya sistem pengisian untuk TF di seluruh dunia sampai S.A. Paul Wurth di Luxembourg mengembangkan sistem pengisian bell less top (BLT) dan aplikasi industri sukses pertama dari sistem pengisian BLT pada 1972. Segera BLT menggantikan sistem pengisian dua bell karena memberikan sejumlah keuntungan bagi operator TF. Selama 2003, Siemens VAI (sekarang Primetals Technologies) memperkenalkan konsep Gimbal dalam pengisian. Sistem pengisian ini telah digunakan dengan sukses untuk proses Corex dan Finex untuk pengisian. Aplikasi pertama Gimbal untuk pengisian TF adalah pada 2009, ketika telah digunakan untuk TF C Tata Steel di pabrik Jamshedpur mereka.
Sistem Pengisian Dua Bell
Sistem pengisian atas dua bell terdiri dari distributor material, bell kecil, dan bell besar seperti yang ditunjukkan dalam Fig 1. Diameter bell besar biasanya 1,5 m hingga 1,8 m lebih kecil dari diameter stock-line. Tepi bawah wajah atas bell membentuk seal terhadap tepi bawah hopper bell besar. Bell terhubung oleh batang dan bergerak secara vertikal dengan bantuan silinder udara.
Material muatan dapat diantar ke atas TF oleh skip car dan hoist atau conveyor belt dan dibuang ke hopper atas atau small bell receiving hopper. Dengan bell besar ditutup, bell kecil diturunkan dan material muatan ditinggalkan di atas bell besar. Prosedur ini diulang beberapa kali dan kemudian, dengan bell kecil dijaga tertutup, bell besar diturunkan dan material dibuang ke dalam tanur tanpa mengizinkan gas proses melarikan diri. Dengan menggunakan metode pengisian ini, bell besar, bell kecil dan hopper tunduk pada dampak berat dan abrasi yang parah dan memerlukan penggantian dua atau tiga kali selama kampanye lapisan TF.
Mayoritas sistem pengisian atas dua bell dilengkapi dengan distributor berputar. Bell kecil dan hopper, batang bell kecil, dan plate aus adalah bagian dari distributor. Setiap skip car material yang dibuang di atas bell kecil, bell kecil dan hopper berputar ke posisi yang dipilih dan membuang. Ini memberikan distribusi material yang lebih baik di atas bell besar dengan menempatkan material besar lebih merata di sekitar perimeter bell besar. Bell biasanya dihard-surfaced di area yang tunduk pada aus paling parah dari dampak material pengisian. Hard surfacing juga diterapkan pada permukaan duduk bell dan hopper. Bell didukung oleh batang bell, yang terhubung pada counter-balances melalui susunan tuas yang membatasi geraknya ke arah vertikal saja. Batang kecil berongga dan batang bell besar melewatiinya. Bahan packing digunakan di antara batang bell untuk mencegah kebocoran gas. Fig 1 menunjukkan skematis sistem pengisian dua bell TF.
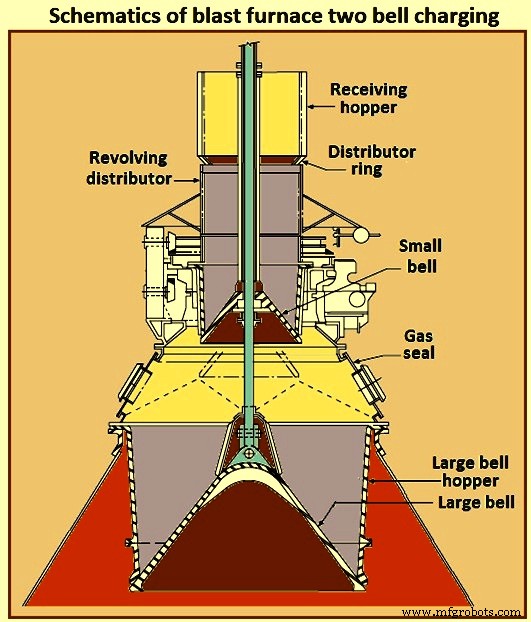
Fig 1 Skematis pengisian dua bell TF
Pengisian TF dilakukan dalam empat langkah seperti yang ditunjukkan dalam Fig 2. Selama langkah 1, material muatan diangkat ke atas TF baik oleh skip car dan hoist atau oleh conveyor belt dan diantarkan ke receiving hopper. Bell kecil dan bell besar kedua dalam kondisi tertutup. Material muatan dari skip atau conveyor dibuang ke hopper di atas bell kecil. Gas mengalir dari atas TF melalui uptake yang terletak di dome (top cone). Selama langkah 2, dengan bell besar ditutup, bell kecil diturunkan dan material muatan ditinggalkan di atas bell besar. Ini diulang beberapa kali. Selama langkah 3, bell kecil ditutup untuk mencegah kebocoran gas ke atmosfer. Bell besar diturunkan dan material muatan dibuang ke dalam blast furnace. Selama langkah 4, kedua bell ditutup dan sistem siap untuk pengisian berulang.
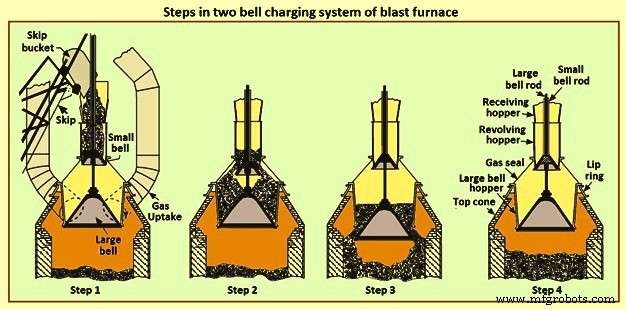
Fig 2 Langkah-langkah sistem pengisian dua bell TF
Dengan setiap pengisian material dari skip atau conveyor, bell kecil dan hopper berputar ke posisi yang dipilih sebelum material dibuang. Ini memberikan distribusi material yang lebih baik di atas bell besar. Bell dan permukaan duduk bell dan hopper dihard-surfaced. Batang yang mendukung bell besar melewati batang berongga yang mendukung bell kecil, sehingga memungkinkan operasi independen bell. Dalam sistem pengisian ini, bell kecil, bell besar dan hopper tunduk pada dampak berat dan memerlukan penggantian 2 hingga 3 kali selama kampanye lapisan TF. Dalam sistem pengisian ini, sangat sulit untuk mempertahankan seal gas-tight untuk tekanan atas yang lebih tinggi dari 100 kPa. Lebih lanjut, sistem pengisian dua bell memiliki keterbatasan terhadap distribusi muatan di TF. Distribusi muatan memainkan peran besar dalam pencapaian produktivitas tinggi di TF.
Dengan penggunaan tekanan atas yang tinggi, terutama di atas 100 kPa, sangat sulit untuk mempertahankan seal gas-tight dengan susunan bell dan hopper konvensional. Juga, peningkatan kebutuhan produktivitas memerlukan peningkatan jumlah material yang ditangani oleh peralatan atas. Operator dan desainer TF menyadari pentingnya fleksibilitas distribusi muatan untuk memungkinkan performa tanur yang lebih baik dan modifikasi peralatan pengisian atas untuk mencapai ini. Ini mengarah pada pengembangan berbagai jenis peralatan pengisian atas untuk memenuhi persyaratan ini.
Sistem dua bell membutuhkan ketinggian yang lebih rendah dari sistem lain dan merupakan perangkat yang relatif sederhana. Kekurangannya adalah bahwa seal bell besar dan gas seal hopper bell besar sulit dipelihara pada tekanan atas yang lebih tinggi. Seal yang baik tidak dapat dipertahankan di perimeter bell besar atau bell kecil karena area ini ada dalam aliran bahan baku. Karena ukuran besar dan bobot berat komponen, pembuatan dan pemeliharaan sulit, lambat, dan mahal serta memerlukan waktu henti tanur yang besar untuk penggantian.
Solusi untuk masalah ini adalah mengembangkan peralatan pengisian atas yang dapat secara drastis mengurangi atau mengatasi masalah penyegelan yang efektif yang terkait dengan kerusakan bell dan hopper. Secara dasar, dua jenis unit pengisian atas lainnya dikembangkan dan sedang beroperasi pada TF tekanan atas tinggi saat ini. Satu adalah sistem dua bell dengan seal valve dan chute berputar di atas bell kecil. Yang lain adalah sistem bell-less yang menggabungkan chute berputar.
Dua Bell Top dengan Seal Valve dan Chute Berputar
Sistem ini terdiri dari bell besar, bell kecil, dan kamera seal dengan chute berputar yang ditambahkan di atas bell kecil seperti yang ditunjukkan dalam Fig 3. Material diperkenalkan ke atas bell kecil melalui dua pembukaan, masing-masing dilengkapi dengan seal valve. Seal valve ini lebih kecil dari bell kecil dan permukaan sealing berada di luar aliran material, menghasilkan penyegelan yang efektif. Chute berputar terdiri dari satu atau dua pembukaan yang mengarahkan aliran material secara merata ke atas bell kecil. Hopper bell kecil tetap dan bell kecil hanya memiliki gerakan vertikal. Bell besar dan hopper sama seperti pada tipe dua bell.
Keuntungan sistem ini adalah ia mengatasi kelemahan sistem dua bell konvensional. Dengan menempatkan seal valve gas di atas bell atas, susunan ini memastikan bahwa bell besar selalu pada tekanan yang sama. Bell besar berfungsi hanya sebagai perangkat distribusi muatan dan tidak memiliki persyaratan penyegelan gas. Komponen yang menahan tekanan adalah seal valve dan bell kecil. Keduanya jauh lebih kecil dan lebih mudah dipelihara selama durasi pendente dari jadwal henti TF.
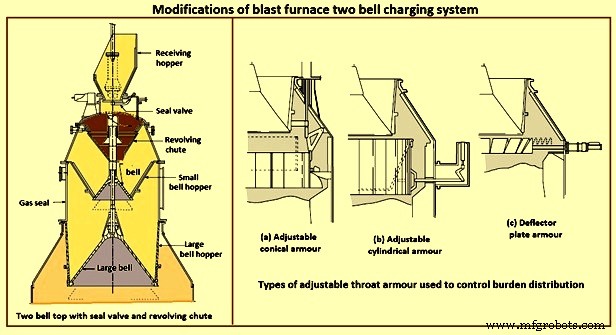
Fig 3 Modifikasi sistem pengisian dua bell TF
Bell-type dengan Armor yang Dapat Disesuaikan
Kelemahan sistem pengisian bell-type adalah kurangnya kemampuan distribusi muatan. Biasanya didefinisikan sebagai kemampuan untuk memodifikasi ketebalan lapisan koks dan bijih di seluruh radius stock-line tanur. Dengan peralatan pengisian bell type, penempatan material muatan menjadi lebih sulit seiring bertambahnya dimensi TF. Bell-type furnace top, yang membuang material ke dalam tanur dari bibir bell besar, tidak mengizinkan kontrol atas distribusi muatan. Operator TF telah mencoba mengubah kecepatan bell untuk mengubah distribusi, tetapi ini memiliki efek yang sangat kecil.
Sistem armor throat yang dapat disesuaikan, yang digunakan bersama dengan peralatan pengisian atas bell type, dikembangkan (Fig 3) untuk mengontrol dan mengubah distribusi muatan sehingga permeabilitas optimum di stack TF dapat dicapai. Adjustable throat armour mengubah diameter di atas tanur dan dalam beberapa kasus mengubah slope armor juga. Material yang jatuh dari bell mengenai armor dan menemukan posisinya pada tingkat stock-line tergantung pada posisi armor yang diatur. Penyesuaian sepenuhnya sekitar lingkar, tetapi ada batas seberapa banyak penyesuaian yang dapat dicapai.
Ada beberapa jenis desain armor yang dapat digerakkan. Salah satu desain armor yang dapat disesuaikan terdiri dari plate baja cor yang disusun untuk membentuk silinder, diameternya dapat ditingkatkan atau dikurangi oleh operator TF saat pengisian seperti yang ditunjukkan dalam Fig 3(a). Plate baja cor dipisahkan dan digantung sehingga tumpang tindih satu sama lain. Gerakan diizinkan di bawah dampak muatan jatuh dan sebagian energi dampak diubah menjadi energi kinetik, yang mengurangi aus abrasif. Setiap plate dihook pada tuas segitiga. Tuas segitiga dipivot di braket yang terpasang pada shell top tanur, dan terhubung pada draw ring oleh link.
Jenis lain armor yang dikembangkan juga mengadopsi plate bergantung seperti yang ditunjukkan dalam Fig 3(b). Plate digantung dari dukungan lingkaran tetap dan linkage penggerak terpasang di bawah setiap plate, memungkinkan rentang pengaturan dari silinder vertikal ke chute kerucut. Bentuk lain dari adjustable throat armour yang telah dikembangkan adalah tipe deflector, dan diacu oleh silinder hidrolik seperti yang ditunjukkan dalam Fig 3(c). Dibandingkan dengan armor chute kerucut, sistem ini memerlukan ruang vertikal yang jauh lebih sedikit antara bell dan stock-line di dalam tanur.
Sistem armor yang dapat disesuaikan akan terus digunakan, terutama di tanur besar, selama sistem pengisian bell masih digunakan. Pengalaman pada tanur sangat besar telah menunjukkan bahwa distribusi muatan yang tepat dari bell dengan diameter lebih dari 7 m semakin sulit. Dalam kasus tersebut, peralatan pengisian tipe bell-less dapat menjadi alternatif yang sangat baik.
Sistem Pengisian Bell Less Top
Salah satu perkembangan dalam peralatan pengisian atas yang menghasilkan lompatan kuantum dalam teknologi adalah bell-less top. Ini merevolusi pengisian atas TF. Insinyur SA Paul Wurth di Luxembourg menemukan sistem pengisian 'bell less top' (BLT) untuk TF pada 1969. Aplikasi industri sukses pertamanya adalah pada 1972. Desain ini dengan cepat meningkat popularitas sejak aplikasi industri pertamanya.
Sistem pengisian BLT memiliki beberapa keuntungan yaitu (i) ia memungkinkan pengisian hampir berkelanjutan pada TF karena sementara chute berputar mendistribusikan isi dari satu lock hopper bin, yang lain dapat diisi, (ii) ia memecahkan masalah penyegelan gas di bawah operasi tekanan tinggi, (iii) ia memberikan fleksibilitas dalam distribusi muatan TF karena dapat melakukan satu ring charging, multi ring charging, spiral charging, sector charging, dan point charging baik dalam mode manual maupun otomatis, (iv) valve pengaturan muatan memberikan distribusi yang akurat dan konstan dari material muatan, (v) ia memberikan stabilitas dan efisiensi operasional TF yang ditingkatkan yang mengarah pada kontrol kimia besi panas yang lebih baik, (vi) ia berkontribusi pada peningkatan produktivitas TF, (vii) ia mengurangi tingkat koks TF dan membantu dalam pencapaian tingkat injeksi batubara bubuk yang lebih tinggi, (viii) ia berkontribusi pada umur kampanye yang lebih tinggi karena beban panas dinding TF yang berkurang, (ix) ia sangat mengurangi waktu pemeliharaan dan frekuensi pemeliharaan peralatan atas karena chute dapat diganti dalam waktu singkat, (x) peralatan atas memiliki konstruksi ringan dan kompak dibandingkan dengan sistem pengisian atas tekanan tinggi lainnya, (xi) biaya operasional (OPEX lebih rendah), dan (xii) ia berkontribusi pada performa TF yang lebih baik sebagai hasil dari distribusi muatan yang presisi.
Sistem pengisian BLT adalah sistem vital untuk memenuhi tantangan operasional TF saat ini. Ini karena (i) ada operasi TF yang lebih halus dengan manfaat tambahan berupa pengurangan variabilitas kandungan silicon dalam besi panas, (ii) kontrol kehilangan panas dinding dari hasil pengisian yang lebih baik menghasilkan umur pakai elemen pendingin atau lapisan refraktori yang lebih lama, yang pada gilirannya mengarah pada umur kampanye TF yang lebih lama, iii) teknologi dan peralatan terpercaya dan terbukti, dan (iv) dapat diintegrasikan dengan skip hoist atau conveyor belt charging system. Namun ketinggian peralatan atas BLT lebih tinggi dari sistem pengisian tipe dua bell.
Dengan menggunakan sistem pengisian BLT, seseorang dapat sering mencapai distribusi muatan yang diinginkan secara fleksibel, yang menunjukkan bahwa distribusi gas yang diinginkan juga dapat dicapai. Empat metode pengisian dasar adalah one point charging, multi-ring charging, single ring charging dan sector charging di mana one point berarti chute tidak bergerak sama sekali dan sector charging menunjukkan chute dapat berputar di wilayah kecil. Ketika sudut kemiringan chute cukup besar untuk single ring charging, distribusi muatan cukup mirip dengan distribusi muatan bentuk 'V' yang dicapai dengan sistem pengisian bell-type. Jika sudut chute cukup kecil untuk single ring, distribusi mirip dengan distribusi muatan bentuk 'M' juga ditemukan di furnace bell-top. Ini berarti sistem pengisian bell-less dapat meniru fungsi penuh sistem pengisian bell type, dan distribusi muatan datar dapat direalisikan dengan multi-ring charging.
Komponen utama sistem pengisian BLT adalah (i) receiving hopper yang dapat digerakkan, (i) satu atau dua material lock hopper yang dilengkapi dengan seal valve atas dan bawah serta material flow control gate, (iii) central vertical feeding spout, (iv) rotating adjustable angle distribution chute, (v) rotational and tilting drive mechanism, (vi) hydraulic, lubrication and cooling systems, dan (vii) monitoring and control systems.
Ada dua jenis sistem pengisian bell less, yaitu parallel type hoppers dan centre type hopper. Ketidakteraturan distribusi muatan di seluruh penampang throat adalah kelemahan parallel hoppers, yang merupakan tipe pertama yang ditemukan, karena posisi dua gudang penyimpanan material tidak berada pada garis tengah TF. Centre type hoppers telah mengatasi masalah ketidakteraturan distribusi muatan, tetapi hanya dapat digunakan pada smelting intensity normal atau rendah daripada tinggi karena struktur hoppers.
Dalam operasi, skip atau conveyor belt mengisi lock hopper dengan material baku. Lock hopper kemudian ditutup dan dipresur ke tekanan operasi atas TF. Setiap lock hopper dilengkapi dengan seal valve atas dan bawah serta material flow control gate. Lock hopper digunakan secara bergantian. Ketika satu sedang diisi, yang lain sedang dikosongkan. Secara desain, seal valve selalu berada di luar jalur aliran material untuk mencegah aus material, yang mengurangi probabilitas masalah penyegelan. Flow control gate terbuka ke posisi yang telah ditentukan untuk berbagai jenis material baku untuk mengontrol laju pembuangan. Lock hopper dilapisi dengan plate aus yang dapat diganti. Seal valve bawah dan material flow control gates berada dalam housing gas-tight bersama dengan material flow chute, yang mengarahkan material melalui central discharge spout yang terletak di main gear housing.
Selama operasi TF yang dilengkapi dengan peralatan pengisian BLT, skip atau conveyor membawa material muatan ke receiving hopper. Ketika lock hopper kosong, material dapat masuk setelah tekanan di lock hopper telah dikurangi menjadi tekanan atmosfer dengan membuka top sealing valve dan top throttle valves. Setelah semua material telah diisi ke dalam hopper, top throttle valve dan top sealing valve tertutup. Lock hopper kemudian dipresur ke tekanan operasi atas TF. Lock hopper digunakan secara bergantian, yaitu satu sedang diisi sementara yang lain sedang dikosongkan.
Ketika stock line telah turun ke tinggi set-point, yang dirasakan oleh mechanical stock rods atau radar, bottom sealing valve dan bottom throttle valve sama-sama terbuka. Material kemudian dibuang ke dalam TF melalui distributor ke chute berputar, membentuk lapisan baru pada permukaan muatan. Distribution chute berputar di sekitar sumbu vertikal tanur dan berubah ke sudut yang telah ditentukan terhadap bidang horizontal. Sistem ini memiliki fleksibilitas untuk mengisi material dalam ring yang berbeda, dalam ring spiral yang diameternya lebih kecil, atau pengisian titik / area spot. Selain itu, jumlah material di setiap area pembuangan dapat dikontrol secara presisi jika diinginkan.
Setelah semua material telah diisi oleh chute, bottom throttle valve dan bottom sealing valve tertutup. Stock rods (atau radar) mulai mengikuti permukaan muatan setelah bottom throttle valve tertutup. Setelah tingkat stock telah mencapai set-point, prosedur pengisian yang sama diulang untuk dump material berikutnya.
Secara desain, seal valve selalu berada di luar jalur aliran material untuk mencegah aus material. Ini mengurangi probabilitas masalah penyegelan. Flow control gate terbuka ke posisi yang telah ditentukan untuk berbagai jenis material muatan untuk mengontrol laju pembuangan. Lock hopper dilapisi dengan plate aus yang dapat diganti. Seal valve bawah dan material flow gates berada dalam housing gas-tight bersama dengan material flow chute, yang mengarahkan material melalui central discharge spout yang terletak di main gear housing. Fig 4 menunjukkan skematis pengisian bell less top TF.
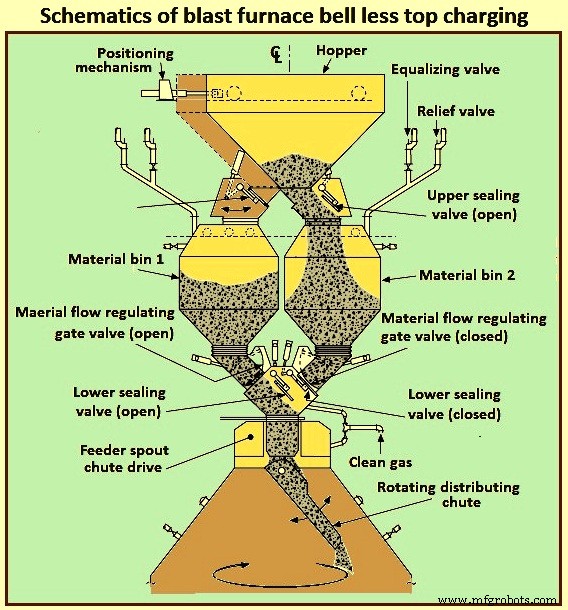
Fig 4 Skematis pengisian bell less top TF
Refinements pada desain sistem BLT telah difokuskan pada dua area yaitu (i) eliminasi atau pengurangan segregasi partikel halus di dalam lock hopper di depan chute berputar, dan (ii) pengembangan unit yang lebih kecil untuk pemasang pada banyak TF kecil yang sudah beroperasi. Untuk mengatasi kondisi pertama konsentrasi halus kecil, desain yang menggabungkan chute berputar ke dalam receiving hopper besar yang ditempatkan di atas single large lock hopper menghasilkan hasil yang diinginkan dari penyebaran material halus secara merata di seluruh muatan.
Masalah pemasangan sistem BLT pada tanur kecil yang ada telah diatasi dengan pengembangan compact top. Desain ini menggunakan distribution chute yang dapat diganti melalui pemasangan pintu dan desain yang mengizinkan akses melalui main gear unit. Secara tambahan, ketinggian keseluruhan lock hopper telah dikurangi dengan desain flow gate yang berbeda dan desain seal valve actuating ganda.
Sistem Pengisian Gimbal
Tujuan dari sistem pengisian Gimbal adalah untuk memfasilitasi distribusi terkontrol material muatan ke dalam TF melalui chute osilasi tipe Gimbal melalui holding hopper dan variable material gate opening sehingga sistem pengisian terpresur di atas dapat beroperasi independen dari sistem distribusi. Ini menggunakan chute distribusi kerucut, yang didukung oleh ring dalam susunan Gimbal, menghasilkan tilting independen dan gabungan dari sumbu chute.
Sistem pengisian Gimbal telah terbukti sukses dalam lingkungan suhu tinggi dan tekanan tinggi yang sulit dari vessel melter gasifier Corex. Sistem ini sekarang telah diperluas ke teknologi TF. Desain Gimbal inovatif memungkinkan kemungkinan pengisian tak terbatas, untuk meningkatkan distribusi muatan ke TF. Kesederhanaan yang kuat dari drive memberikan solusi yang elegan dengan biaya investasi minimal. Gimbal distributor, sebagai bagian dari sistem pengisian atas TF secara keseluruhan, menawarkan solusi pengisian terintegrasi sepenuhnya, menghasilkan peningkatan signifikan dalam biaya operasional dan pemeliharaan TF. Desain ini cocok untuk pemasangan pada TF baru, dan juga untuk retro-fitting pada instalasi TF yang ada dengan dampak minimal pada peralatan yang ada.
Selain manfaat yang dicapai dari efisiensi operasional, sejak awal tujuan dari desain baru dibandingkan dengan peralatan bell-less top tradisional adalah juga untuk menyediakan (i) inter-changeability dengan peralatan bell-less top yang ada sebagai upgrade atau retrofit, (ii) desain yang lebih sederhana yang menghilangkan planetary gear box dan tilting gear box yang kompleks dan rentan pada desain tradisional, (iii) actuating drive hidrolik yang memberikan repeatability dan akurasi selama seluruh siklus hidup, (iv) periode waktu yang lebih lama antara periode penggantian chute yang diperlukan, (v) pengurangan pengeluaran modal (CAPEX) dan pengeluaran integrasi, dan pengurangan OPEX dengan meminimalkan henti tanur yang tidak terencana dan menurunkan biaya siklus hidup peralatan.
Untuk memenuhi tujuan ini, Primetals Technologies dan Woodings Industrial Corporation memiliki portofolio sistem distribusi material hidrolik yang cocok untuk TF kecil, menengah, dan besar di seluruh dunia. Sistem Gimbal menggunakan chute distribusi kerucut, yang didukung oleh ring dalam susunan Gimbal, menghasilkan tilting independen dan gabungan dari sumbu chute.
Portofolio terdiri dari Woodings hydraulic charging unit dan Gimbal top, dan menggabungkan rentang lengkap peralatan distribusi top tanur termasuk distribution rockers, upper seal valves, hoppers, lower seal valves, material flow gates dan goggle valve assemblies, semuanya membuang melalui chute distribusi yang dihidrolik.
Tujuan dari Gimbal top distribution system adalah untuk memfasilitasi distribusi terkontrol material muatan ke dalam TF melalui chute osilasi tipe Gimbal melalui holding hopper dan variable material gate opening sehingga sistem pengisian terpresur di atas dapat beroperasi independen dari sistem distribusi.
Chute tilting diacu oleh dua silinder hidrolik, yang dipasang 90 derajat terpisah. Susunan dan pengaturan drive seperti ini menghasilkan bukan rotasi dari chute tilting, tetapi dalam lintasan lingkaran oleh superposisi kedua gerakan tilting. Operasi independen atau gabungan dari silinder memungkinkan sumbu chute diarahkan ke sudut apa pun, atau bahkan sepanjang lintasan apa pun. Gerakan disuplai oleh dua silinder hidrolik, masing-masing beroperasi melalui shaft, connecting rod, dan universal joint untuk mengacu Gimbal rings. Melalui gerakan silinder hidrolik, distribution chute memungkinkan distribusi material yang presisi dengan potensi untuk pola pengisian tak terbatas pada kecepatan yang bervariasi. Ini termasuk ring, spiral, centre, spot, segment atau sector charging, memberikan kontrol penuh atas pengisian material ke dalam tanur.
Seluruh distributor assembly dilingkupi oleh housing gas-tight, yang dipasang langsung pada top flange dari top cone TF. Housing berisi fixed inlet chute dan chute distribusi tilting yang didukung oleh ring dalam susunan Gimbal yang memungkinkan tilting independen dan gabungan dari sumbu chute. Assembly terbuat dari kombinasi material stainless dan carbon steel dengan fixed inlet chute dan tilting chute body dilapisi dengan material keramik untuk memberikan perlindungan aus yang superior. Sistem pendingin air closed-circuit menyuplai air pendingin melalui main shafts, Gimbal bearings, dan universal joint bearings untuk mendinginkan elemen bergerak dari Gimbal distribution system.
Fitur kunci desain Gimbal adalah (i) desain sederhana dan kuat, menggunakan tuas yang diacu oleh silinder hidrolik, (ii) silinder penggerak dipasang di luar pressure envelope, sehingga tidak tunduk pada kondisi layanan panas dan debu, (iii) Gimbal ring arrangement memberikan gerakan tilting sederhana di dua bidang, yang ketika disuperposisi memberikan distribusi 360 derajat, dan (iv) aus pada tilting chute dipertimbangkan di sekitar kelilingnya yang memberikan umur operasi yang panjang diperpanjang.
TF Gimbal top adalah sistem pengisian terpresur yang dikontrol komputer, otomatis yang dirancang untuk (i) menerima pengisian bijih, koks, dan material bervariasi di holding hopper, independen dari sistem distribusi di bawah, (ii) melepaskan pengisian tersebut, sesuai kebutuhan, ke chute distribusi dinamis yang terletak di bawah holding hopper, dan (iii) mendistribusikan material dalam pola yang ditentukan ke stock-line tanur sesuai dengan charging matrix yang telah ditentukan. Kontrol Gimbal distribution chute sepenuhnya terintegrasi ke dalam perangkat lunak pengisian tanur secara keseluruhan. Sistem memberikan tingkat akurasi dan kontrol yang tinggi untuk gerakan Gimbal dan oleh karena itu penempatan chute distribusi. Gimbal material distributor ditunjukkan dalam Fig 5.
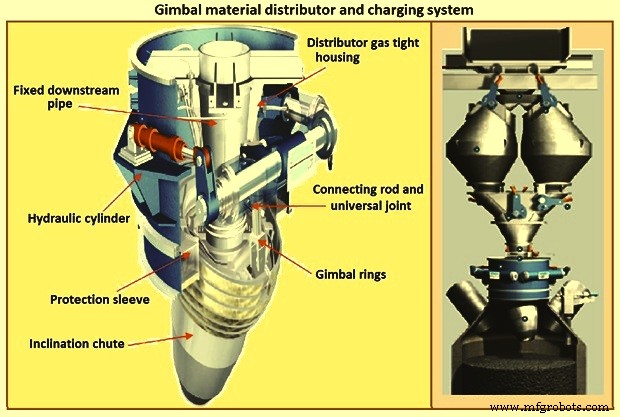
Fig 5 Gimbal material distributor dan sistem pengisian
Sistem Gimbal adalah sistem pengisian yang elegan, sederhana, dan kuat yang dirancang untuk operasi suhu tinggi dan tekanan tinggi. Sistem memfasilitasi distribusi terkontrol material muatan ke dalam TF melalui chute osilasi tipe Gimbal melalui holding hopper dan variable material gate opening sehingga sistem pengisian terpresur di atas dapat beroperasi independen dari sistem distribusi. Gimbal menggunakan chute distribusi kerucut, yang didukung oleh ring dalam susunan Gimbal yang menghasilkan tilting independen dan gabungan dari sumbu chute.
Gimbal top TF memiliki keuntungan operasional dan keuntungan teknik. Keuntungan operasional dari sistem pengisian yang menggabungkan chute distribusi dan lock hopper system sudah terbukti di blast furnaces di seluruh dunia. Gimbal top, yang terbukti dalam aplikasi Corex yang menuntut, memungkinkan filosofi pengisian yang sama diikuti, dan membuka lebih banyak kemungkinan untuk perbaikan pengisian. Keuntungan operasional utama dari distribusi material yang ditingkatkan oleh chute dan lock hopper system adalah (i) TF dapat dioptimalkan dalam hal fuel rate, (ii) coke rate menurun dibandingkan dua bell tanpa moving armour, (iii) fuel injection rates dapat ditingkatkan dan ini menawarkan potensi untuk menggantikan koks mahal dengan batubara atau gas alam yang murah, (iv) perbaikan fuel injection memungkinkan peningkatan blast temperature, oxygen enrichment dan oleh karena itu peningkatan produktivitas, dan (v) pemeliharaan yang lebih murah menghindari shutdown lama untuk pergantian bell.
Distribusi material oleh chute memberikan (i) kontrol distribusi material yang ditingkatkan, (ii) gas utilization, (iii) kontrol suhu dinding tanur untuk mengurangi beban panas dan memperpanjang umur tanur, dan (iv) kemungkinan pengisian halus di dinding tanur. Keuntungan spesifik lebih lanjut dengan penggunaan chute distribusi kerucut dan Gimbal adalah (i) bentuk kerucut mencegah material tumpah di samping, seperti yang mungkin terjadi dengan chute 'terbuka' yang memungkinkan penempatan presisi material di stock line, (ii) memanfaatkan banyak lintasan chute, setiap ketidakseimbangan muatan yang mungkin karena geometri hopper atas TF dapat dikoreksi, (iii) chute liners aus dengan laju yang merata di sekitar seluruh permukaan dalam, ini mencapai karakteristik aliran material yang stabil dan curving jatuh seiring waktu, dan (iv) Gimbal distributor tidak membutuhkan akurasi ekstrim dari ring top tanur yang biasanya terkait dengan alternatif lain.
Kesederhanaan Gimbal dibandingkan dengan solusi lain memberikan sejumlah keuntungan teknik. Keuntungan teknik termasuk (i) mekanisme tuas sederhana memungkinkan silinder penggerak dipasang di luar pressure envelope dan oleh karena itu tidak tunduk pada kondisi layanan panas dan debu, (ii) tilting chute liners aus dengan laju yang merata di sekitar seluruh permukaan dalam, karena material mengalir di seluruh keliling saat chute melakukan revolusi penuh dan ini memperpanjang umur pakai komponen (sebuah umur 5 tahun diprediksi untuk tilting chute), (iii) chute bentuk kerucut mempertahankan liner keramiknya tetap pada tempatnya, (iv) penggunaan gear presisi mahal (seperti yang dibutuhkan oleh beberapa alternatif) dihindari, (v) Gimbal bearings didinginkan dengan air pada sistem pendingin air closed-circuit dan ini mengurangi potensi kebocoran ke dalam tanur, atau kontaminasi air, dan (vi) bearings pada Gimbal assembly itu sendiri di-seal untuk seumur hidup.



