Optimisasi Pemesinan CNC untuk Bagian Dinding Tipis: Teknik dan Solusi Terbukti
Masalah dalam Proses Pemesinan CNC Bagian Dinding Tipis
(1) Masalah dalam proses pemesinan
Proses pemesinan CNC bagian dinding tipis memerlukan ketebalan seluruh bagian tidak melebihi 1mm. Meskipun struktur keseluruhan bagian dinding tipis relatif padat, kekakuannya rendah dan kekuatannya tidak dapat memenuhi persyaratan produksi dan pemrosesan aktual. Dalam proses pemrosesan aktual, hasil pemrosesan seringkali disebabkan oleh bahan itu sendiri. Tidak memenuhi persyaratan desain aktual. Oleh karena itu, pemrosesan ulang harus dilakukan dengan meningkatkan proses untuk memastikan hasil pemrosesan.
(2) Masalah dengan metode pemesinan
Dalam proses pemasangan bagian, atas dasar memastikan padatnya klamp keseluruhan, penyesuaian dan optimasi yang tepat harus dilakukan secara efektif, dan matriks rotasi manajemen harus dikontrol dan dioptimalkan sekomprehensif mungkin. Pada saat yang sama, karena klamp itu sendiri terpengaruh oleh spindle, hanya dengan memastikan semua kontrol titik berat terkonsentrasi pada puncak spindle dapat memastikan pengembangan penuh dari setiap pekerjaan. Kontrol kedalaman suspensi efektif dan pemilihan untuk kondisi aktual bagian saat ini untuk memastikan seluruh panjang memenuhi persyaratan desain saat ini. Pada saat yang sama, dalam proses produksi, juga harus dipastikan kekuatan dan kekerasan klips memenuhi kebutuhan aktual saat ini, untuk mengurangi kerusakan klips dan memastikan operasi jangka panjang semua klips sebanyak mungkin. Namun, dalam praktiknya, kontrol alat terutama terkonsentrasi pada pemesinan dan pemotongan CNC bagian dinding tipis. Banyak operator tidak memilih sudut pemotongan keseluruhan, yang pada akhirnya menghasilkan sudut pemotongan keseluruhan yang tidak memenuhi persyaratan praktis saat ini untuk memastikan bahwa suatu persyaratan pemesinan tertentu hanya memerlukan sedikit usaha, pada akhirnya memastikan bagian dapat dikontrol secara efektif pada basis variabel.
Langkah Optimasi Proses untuk Metode Pemesinan CNC Bagian Dinding Tipis:
(1) Optimalkan teknologi pemesinan
Dibandingkan dengan teknologi pemrosesan tradisional, melalui metode pemrosesan kontrol numerik bagian dinding tipis, desain teknologi dan pemrosesan yang diadopsi dapat sangat mengurangi kesalahan data dalam proses pemrosesan, sehingga secara efektif menjamin kualitas aktual produk bagian saat ini. Melalui analisis komprehensif dari proses teknis terkait NC pemesinan bagian dinding tipis, metode NC pemesinan bagian dinding tipis pada tahap ini terutama diubah dari pemesinan kasar ke pemesinan halus. Dalam proses pemesinan kasar menggunakan teknologi kontrol numerik, seringkali perlu menganalisis situasi aktual bagian saat ini, kemudian menetapkan metode pemrosesan target, yang tidak hanya dapat meningkatkan kualitas pemesinan, tetapi juga mengurangi kerugian. Setelah pemesinan kasar selesai, Anda dapat melanjutkan menggunakan peralatan teknis untuk pemenengah, terutama untuk mengusulkan bahan terkait pada permukaan bagian untuk secara efektif memastikan akurasi data pemrosesan nanti. Dalam proses pemesinan halus, untuk secara efektif melaksanakan pemesinan halus, analisis data yang akurat harus dilakukan, dan manajemen pemrosesan harus dilakukan melalui sarana teknis yang halus. Misalnya, pemesinan dan optimasi dapat dilakukan dengan pemolesan lingkaran luar yang halus, pada akhirnya memastikan keseluruhan bagian memenuhi persyaratan desain saat ini. Pemesinan CNC bagian dinding tipis itu sendiri memiliki persyaratan pemrosesan yang relatif tinggi. Untuk secara efektif meningkatkan manufaktur halus bahan dan mengurangi konsumsi sumber daya sebanyak mungkin, dalam proses pemesinan CNC bagian dinding tipis, pertama lakukan kontrol deformasi CNC dengan baik, dan cobalah menjadi metode pemrosesan dan parameter pemrosesan saat ini, secara efektus usulkan rencana pemrosesan ilmiah, dan akhirnya pastikan nilai deformasi berada dalam rentang yang dapat dikontrol.
(2) Ubah metode pemesinan
Metode pemrosesan pemesinan CNC bagian dinding tipis terutama mencakup tiga aspek: desain proses, kontrol pemasangan alat bagian, dan sebagainya. Dalam proses pemesinan CNC aktual bagian dinding tipis, proses analisis kebijakan CNC harus diselesaikan secara efektif, kapasitas beban aktual dari perangkat keras dalam proses pemesinan aktual pada tahap saat ini harus dijalankan, hubungan antara urutan beban dan deformasi harus dianalisis secara efektif, dan akhirnya metode desain proses yang tepat sasaran. F=KU ini adalah rumus proses perhitungan utama saat ini. F adalah array beban bagian pemesinan CNC untuk bagian dinding tipis, dan KU adalah matriks ringan, yaitu nilai teknis deformasi pemesinan. Melalui analisis komprehensif antara ketiganya, dapat diamati bahwa ketika nilai array beban secara bertahap menurun, matriks ringan harus disesuaikan secara efektif, dan akhirnya perbaikan keseluruhan kualitas bagian dapat secara efektif dijamin. Dan untuk memperkuat kekuatan bahan yang sesuai, nilai KU harus disesuaikan dan dioptimalkan sekomprehensif mungkin, dan akhirnya metode pemrosesan dan produksi yang sesuai harus dipilih.
Estimasi Efek Optimasi Proses Pemesinan CNC Bagian Dinding Tipis
1. Secara efektif mengontrol deformasi bagian
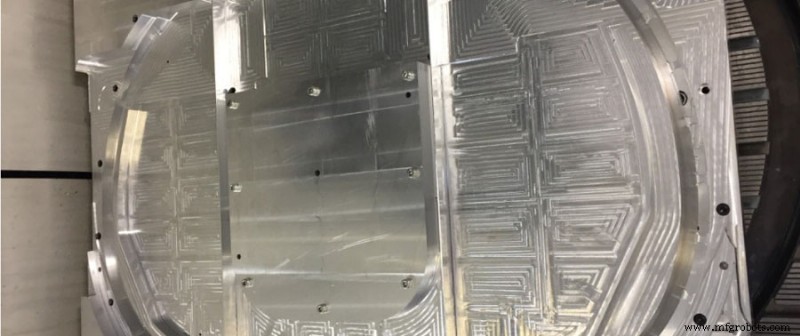
Digabungkan dengan situasi aktual saat ini, dalam proses pelaksanaan pemesinan CNC bagian dinding tipis, desain pemesinan harus dilakukan sesuai persyaratan desain aktual, seperti yang ditunjukkan dalam Gambar 1. Pertama, lakukan roughing, kemudian melalui semi-finishing, dan akhirnya finishing. Dasar dari pelaksanaan pemrosesan, kontrol permukaan harus dilakukan terlebih dahulu, dan harus dioptimalkan sebanyak mungkin pada dasar aslinya. Namun, dalam proses konstruksi bagian blank, diyakini bahwa interior terpengaruh oleh lingkungan luar, dan dengan penambahan perawatan panas, mudah untuk merusak bagian saat ini, yang pada akhirnya mempengaruhi ukuran aktual dan kualitas desain pemesinan CNC bagian dinding tipis. Karena derajat ketebalan dinding terus berubah, struktur kekakuannya tidak dapat memenuhi kebutuhan produksi aktual, jadi pedomannya sendiri akan berubah hingga suatu titik. Dalam pengurangan berkelanjutan ketebalan dinding, getaran pemotongan ditimbulkan, dan akhirnya ukuran produk aktual tidak dapat memenuhi persyaratan desain aktual, dan permukaan intinya tidak dapat dijamin. Proses pemesinan CNC terutama bergantung pada parameter desain aktual dan metode pemrosesan ilmiah yang jelas, tetapi karena pengaruh luar dan berbagai faktor, seringkali langsung mengakibatkan peningkatan bertahap kesulitan pemrosesan, kualitas produk tidak dapat memenuhi persyaratan desain produksi aktual, dan akhirnya mencapai akurasi dan akurasi produksi yang diharapkan. Selisihnya besar dan tidak dapat menahan gesekan pemasangan yang ditetapkan, yang mengakibatkan deformasi, yang mengakibatkan kualitas rendah pemesinan CNC bagian dinding tipis.
2. Secara penuh mengoptimalkan efek proses
Untuk secara komprehensif meningkatkan kualitas proses, perlu mengoptimalkan teknologi dari dua aspek yaitu rencana perbaikan proses dan perbaikan metode pemrosesan, sehingga meningkatkan kualitas proses secara komprehensif.
(1) Rencana perbaikan proses.
Digabungkan dengan kebutuhan desain aktual saat ini, dalam proses menyelesaikan pemesinan CNC bagian dinding tipis, seluruh permukaan akhir harus dirough milling terlebih dahulu, dan kemudian pemesinan awal diselesaikan melalui perawatan panas. Terapkan langkah-langkah berikut: Ubah gesekan pemasangan radial menjadi kompresi aksial, sehingga bagian hanya terpengaruh oleh gaya aksial dan bukan gaya radial, yang sangat mengurangi deformasi pemasangan bagian. Setelah pemrosesan awal selesai, pemrosesan harus dilakukan dengan cara pendinginan panas, dan akhirnya finishing diselesaikan. Dalam proses finishing, allowance harus diatur dan dikelola sebelumnya untuk secara efektif menghindari banyak metode konstruksi yang tidak dapat diimplementasikan sesuai persyaratan pemrosesan yang ditetapkan karena faktor allowance, dan mengurangi masalah terkait seperti bentuk desain lingkaran dalam yang tidak dapat dikoreksi karena allowance terlalu kecil.
(2) Tingkatkan metode pemrosesan.
Untuk memastikan bahwa kondisi aktual lubang dapat berada dalam kontrol desainer, dalam proses finishing, teknologi operasi light knife juga harus digunakan sebanyak mungkin untuk meningkatkan kualitas pemesinan CNC sebesar mungkin untuk memastikan efek pemesinan. Untuk meningkatkan metode pemrosesan, operator diminta untuk memilih pemesinan mesin yang tepat sasaran berdasarkan pemrosesan bagian aktual untuk memastikan kekuatan pemrosesan, untuk mencapai stabilitas bagian yang diproses sebanyak mungkin, dan untuk memastikan bahan yang digunakan pada tahap ini memenuhi persyaratan kerja yang ditetapkan. , mengurangi kerusakan pada bagian yang disebabkan oleh kerusakan peralatan pemrosesan.
Kesimpulan
Dengan menganalisis situasi aktual pemesinan CNC bagian dinding tipis di negara saya, digabungkan dengan efek aktual transformasi teknologi, hanya dengan mengoptimalkan pemesinan CNC bagian dinding tipis, kualitas pemesinan dapat secara efektif ditingkatkan, garis getaran, deformasi dan masalah lainnya dapat dikurangi, dan ukuran aktual serta permukaan produk dapat secara efektif dijamin. Kehalusan memenuhi persyaratan manajemen desain saat ini. Melalui analisis dan penelitian yang efektif terhadap hasil kasus terkait, tidak hanya analisis dan optimasi harus dilakukan dalam kombinasi dengan pengalaman produksi aktual, tetapi juga masalah yang berbeda yang disebabkan oleh metode pemrosesan yang berbeda harus diajukan untuk memastikan kualitas pemrosesan tidak terbatas oleh pengalaman produksi sebanyak mungkin, dan akhirnya kerusakan kualitas pemesinan CNC bagian dinding tipis. Oleh karena itu, hanya dengan terus-menerus memperkuat kualitas analisis simulasi pemesinan CNC dan meningkatkan metode pemesinan secara efektif, kualitas pemesinan dapat ditingkatkan sebesar mungkin dan memastikan semua kualitas pemesinan yang dapat dikontrol.



