Fitur Utama Pabrik Strip Panas Modern untuk Produksi Baja Berkinerja Tinggi
Fitur Utama Pabrik Strip Panas Modern
Tujuan pabrik strip panas (HSM) adalah memanaskan ulang dan menggiling slab tebal menjadi strip tipis dengan berbagai ketebalan. Karena ukurannya yang besar dan investasi yang besar pabrik strip panas perlu memiliki umur beberapa dekade. Pabrik harus mampu memenuhi permintaan pasar untuk berbagai grade baja, khususnya baja tahan tinggi dan baja tahan tinggi lanjutan (AHSS) dengan formabilitas dingin yang baik dan properti strip yang unggul. Pabrik harus mampu memenuhi persyaratan berikut.
- Ketersediaan pabrik tinggi yang dikombinasikan dengan produktivitas tinggi dan hasil tinggi.
- Memenuhi kebutuhan akan perawatan rendah.
- Memenuhi kebutuhan akan konsumsi energi yang lebih rendah.
- Kualitas produk yang ditingkatkan dengan memenuhi toleransi ketebalan dan profil yang ketat seperti yang dibutuhkan pelanggan modern, melalui kontrol dan penyesuaian yang kuat. Toleransi ini mungkin jauh lebih ketat dari yang ditentukan dalam berbagai standar internasional.
- Jadwal penggilingan yang lebih fleksibel untuk memastikan waktu pengiriman pendek dan penggilingan yang ekonomis untuk ukuran lot yang lebih kecil.
Untuk mencapai persyaratan yang menuntut ini, banyak fitur penting diintegrasikan ke dalam pabrik strip panas konvensional modern. Beberapa di antaranya dijelaskan di bawah ini.
- Peruangan pemanas – Pabrik strip panas modern dilengkapi dengan peruan pemanas beam berjalan yang hemat energi yang biasanya dikontrol komputer. Peruan pemanas ini memanaskan slab secara merata ke suhu target pada laju produksi yang diperlukan dan tanpa bekas skid dan tanpa titik dingin. Peruan ini mampu menerima slab dingin atau panas sebagai bahan muatan di dalam peruan.
- Descaler – Descaler adalah hal yang harus ada di pabrik strip panas untuk mencapai kualitas permukaan yang baik. Descaler saat ini menggunakan teknologi nozel terbaru dengan aplikasi yang sangat efektif dari air tekanan tinggi (hingga 400 bar). Descaler biasanya berdesain tertutup untuk mencegah air meluap.
- Slab sizing press – Slab sizing press di area pabrik kasar memiliki keuntungan teknologis dibandingkan edger konvensional. Selain pengurangan lebar besar (hingga 350 mm), ini menghasilkan pembentukan yang jauh lebih baik dari slab hingga ke pusatnya. Slab sizing press menghasilkan dog bone yang lebih rata yang mengakibatkan penyebaran ulang yang berkurang dan efisiensi sizing yang lebih besar. Mode operasi pendek khusus pada kepala dan ekor slab menghasilkan kehilangan pemotongan yang lebih sedikit dan hasil yang lebih tinggi. Slab sizing press memungkinkan pengurangan jumlah ukuran cetakan yang berbeda di mesin pencetakan terus-meter menjadi hanya beberapa lebar standar dan menawarkan lebih banyak fleksibilitas dalam produksi. Slab sizing press meningkatkan toleransi lebar sepanjang seluruh strip.
- Sistem penyesuaian edger hidrolik – Lebar strip dari kepala hingga ekornya dikontrol oleh sistem ini. Respons dinamis yang cepat dari sistem ini memungkinkan gerakan koreksi yang cepat pada kepala dan ekor material untuk mengurangi kehilangan pemotongan dan dalam mengontrol lebar sepanjang strip. Edger generasi terbaru adalah fasilitas sepenuhnya hidrolik tanpa sistem penyesuaian elektromekanis tambahan.
- Coil box – Ini dipasang di antara pabrik kasar dan pabrik finishing untuk membentuk coil dari transfer bar, sehingga berfungsi sebagai penyimpan material dan panas. Saat penggelaran, ujung belakang transfer bar menjadi ujung depan transfer saat memasuki pabrik finishing. Coil box memungkinkan jarak yang lebih pendek antara pabrik kasar dan pabrik finishing. Ini juga meminimalkan penurunan suhu transfer bar yang memasuki pabrik finishing. Coil box dapat dengan mandrel atau tanpa mandrel. Coil box tanpa mandrel berkontribusi lebih lanjut untuk mengurangi penurunan suhu pada lipatan dalam coil dibandingkan coil box jenis mandrel. Coil box tanpa mandrel juga memberikan ruang untuk memasang pelindung panas samping yang berkontribusi untuk mengurangi penurunan suhu di tepi strip. Coil box ditunjukkan dalam Gambar 1.
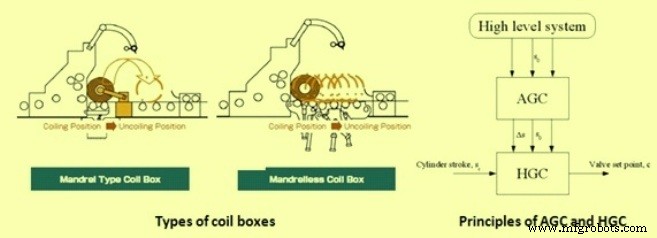
Gambar 1 Tipe coil box dan prinsip AGC dan HGC
- Automatic gauge control (AGC) dan hydraulic gap control (HGC) – Pengendalian celah antara roll kerja, dan dengan kata lain ketebalan strip, dilakukan dalam dua langkah dengan dua modul kontrol (Gambar 1). Modul pertama disebut AGC sementara modul kedua dikenal sebagai HGC. AGC menerima titik set ketebalan dari sistem tingkat lebih tinggi. Ini menghitung dan mengkompensasi hal-hal seperti aus roll, ekspansi panas di roll, peregangan benang dan kuantitas lainnya yang mempengaruhi celah. Pengukuran ketebalan dilakukan selama passing, yang digunakan oleh AGC. Umpan balik ketebalan melewati kontroler PI dan ditambahkan ke deviasi celah total. Ini dapat dianggap sebagai kompensasi kesalahan model. Kompensasi ini mengubah referensi posisi silinder di HGC. Tidak ada kontrol umpan balik ketebalan di HGC. HGC mengontrol celah antara dua roll kerja. HGC menggunakan titik set tingkat lebih tinggi sebagai nilai referensi celah roll. Pengukuran dari transmiter posisi pada silinder dan kompensasi saat ini digunakan untuk menghitung celah roll. HGC dikontrol posisi dan menggunakan referensi dan celah sebenarnya untuk mengontrol ketebalan strip.
- Automatic width control (AWC) – Akurasi lebar yang luar biasa dapat dicapai dengan menyediakan sistem AWC hidrolik pada edger vertikal dari ujung depan hingga ujung belakang strip. Sistem kontrol lebar yang dioperasikan silinder hidrolik digunakan. Sistem ini bekerja sebagai kontrol pendek untuk ujung depan dan ujung belakang strip dan sebagai sistem AWC untuk sisanya strip. Servo valve elektromekanis mengontrol posisi silinder hidrolik dengan presisi.
- Work roll bending – Di pabrik strip panas, roll cadangan memiliki diameter besar untuk mendukung roll kerja dan mencegahnya membengkok. Namun dalam praktiknya bahkan roll cadangan membengkok saat gaya pada perapian bearing menjadi lebih besar. Ini membuat gaya yang diterapkan pada roll kerja lebih tinggi di dekat perapian bearing dan lebih rendah di tengah roll. Strip di sisi lain beroperasi dengan gaya reaktif. Ini bertindak pada tengah roll. Ini pada gilirannya membengkokkan roll kerja dan mempengaruhi profil strip (Gambar 2). Sistem work roll bending memungkinkan pembentukan profil strip dengan menerapkan gaya lawan pada perapian bearing roll kerja. Penerapan gaya bengkok besar membuat strip lebih rata. Gaya bengkok terus berubah dan gaya referensi dihitung sebagai fungsi dari gaya penggilingan. Empat silinder hidrolik di setiap sisi menghasilkan gaya.
- Continuous varying crown (CVC) – Cara lain untuk mengubah profil strip adalah menggunakan roll dengan profil. Celah antara roll dapat diubah dengan pergeseran aksial roll (Gambar 2). Teknik CVC juga dikenal sebagai teknik pergeseran roll. Teknik CVC memiliki dinamika yang lebih lambat tetapi rentang yang lebih luas daripada work roll bending. Karena CVC dan work roll bending melengkapi satu sama lain, kedua teknik ini biasanya digunakan di pabrik strip panas modern.
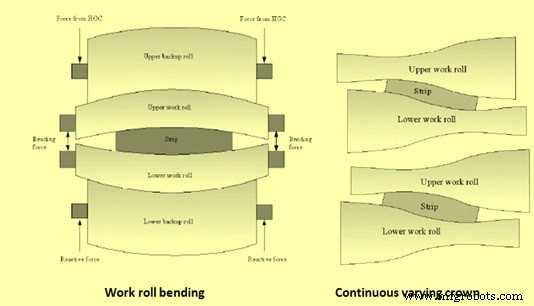
Gambar 2 work roll bending dan continuous varying crown
- Roll eccentricity compensation – Eksentrisitas roll adalah gangguan periodik yang disebabkan oleh struktur roll cadangan di pabrik penggilingan, dan mempengaruhi akurasi ketebalan produk. Ini tidak dapat diukur langsung oleh sensor, jadi harus diidentifikasi dari ketebalan yang diukur atau gaya roll yang diukur. Ketika ada perbedaan diameter yang besar antara roll cadangan atas dan bawah, kinerja kontrol eksentrisitas roll menggunakan sinyal umpan balik gaya roll atau ketebalan belum begitu baik. Juga sulit untuk kontrol diterapkan dari ujung depan paling jauh karena perlu mengidentifikasi eksentrisitas roll selama penggilingan. Kontrol kompensasi eksentrisitas roll mengidentifikasi eksentrisitas roll atas dan bawah secara masing-masing dari satu sinyal gaya roll dan memulai kontrol dari ujung depan.
- Work roll lubrication – Dengan melumasi badan roll kerja, cacat permukaan dihindari dan aus roll dikurangi. Keuntungan penerapan media pelumas pada roll kerja termasuk menghindari pembentukan skala dan pelupasan permukaan roll kerja dengan minimum minyak penggilingan, kualitas strip yang ditingkatkan, biaya operasi yang dikurangi, waktu penggunaan pabrik yang diperpanjang, batas pabrik yang diperpanjang dan konsumsi energi yang dikurangi.
- Intensive cooling system dan Edge masking – Sistem pendingin strip mendinginkan strip yang digiling oleh pabrik finishing dan terletak di meja run out antara pabrik finishing dan down coiler. Sistem pendingin dirancang sebagai sistem aliran laminar di atas dan bawah, menggabungkan sistem tangki head sisi garis. Zona pendingin dibagi menjadi bank pendingin yang diperlukan yang akan terdiri dari bank pendingin intensif untuk pendinginan lebih cepat, bank pendingin normal untuk pendinginan reguler, dan bank pendingin untuk kontrol suhu halus untuk mencapai pola pendinginan yang diinginkan dan suhu coil untuk baja dual phase dan trip. Kombinasi pendinginan laminar dan sistem edge masking mencegah pendinginan berlebihan pada tepi strip, sehingga meminimalkan perbedaan stres di seluruh lebar strip.
- Advanced down coilers – Sebuah panduan entri yang dapat disesuaikan hidrolik disediakan di ujung akhir meja run outroller untuk memusatkan strip sebelum memasuki downcoiler. Strip, berjalan dengan kecepatan finishing, dengan andal dicek oleh unit roll pinch dan diarahkan pada mandrel coil. Fitur down coiler mencakup roll pembungkus yang dioperasikan hidrolik, penyeberangan mandrel yang dikontrol hidrolik, kalibrasi otomatis dan penyesuaian hidrolik yang tepat dari celah dan roll mandrel, keterbatasan yang dikontrol dari gaya roll pembungkus sebagai fungsi dari dimensi strip dan material serta tegangan strip di kepala strip yang terbentuk setelah dua atau tiga gulungan.



