Coating Warna Profesional untuk Baja: Perlindungan Tahan Lama dan Estetika
Coating Warna pada Baja
Coating warna adalah istilah yang digunakan untuk menggambarkan aplikasi coating organik dekoratif dan/atau pelindung pada substrat baja yang disuplai dalam bentuk gulungan. Baja yang dilapisi warna juga disebut sebagai baja cat sebelumnya (pre-painted steel).
Coating warna adalah cat coating dan merupakan produk khusus, yang digunakan untuk memberikan perlindungan jangka panjang pada baja di bawah berbagai kondisi korosi, mulai dari paparan atmosfer hingga rendaman penuh dalam larutan korosi yang kuat. Coating warna memberikan sedikit kekuatan pada substrat baja, namun melindungi baja sehingga kekuatan dan integritasnya dapat dipertahankan.
Coating warna pada baja adalah proses industri kontinu yang sangat terotomatisasi untuk coating gulungan baja secara efisien. Dalam proses aplikasi coating warna ini, substrat baja mendapatkan coating pelindung dan dekoratif. Proses coating warna ini juga disebut sebagai duplex coating.
Proses coating warna pada baja sesuai EN 10169:2010 adalah 'proses di mana bahan coating organik diterapkan pada logam gulungan dalam proses kontinu yang mencakup pembersihan, jika diperlukan, dan pre-treatment kimia permukaan logam dan baik satu sisi atau dua sisi, aplikasi tunggal atau ganda (cair) cat atau bubuk coating yang kemudian dikuring atau / dan laminasi dengan film plastik permanen'.
Garis coating warna pertama dimulai di Eropa selama tahun 1940. Ini segera menjadi sangat populer karena keuntungan inherent dasarnya yang diberikan di bawah ini.
- Produktivitas lebih tinggi
- Aplikasi coating yang terkontrol secara komputer dan canggih
- Manfaat lingkungan dan hemat energi
- Properti lembar yang dilapisi yang lebih konsisten
- Pemborosan bahan coating yang lebih sedikit
Coating warna biasanya merujuk pada aplikasi lapisan cat cair atas substrat dalam proses otomatis, kontinu setelah pre-treatment. Baja yang dilapisi warna cat sebelumnya adalah produk bernilai tambah yang sangat tinggi yang menggabungkan properti terbaik dari substrat dan coating organik, selain memberikan finishing estetika, tingkat daya tahan yang tinggi, dan resistensi korosi yang tinggi. Tebal coating warna biasanya dalam kisaran 15 mikron hingga 40 mikron dan finishingnya halus, matt, high gloss, tekstur, dan dicetak. Untuk lembar baja yang dilapisi warna standar, tebal substrat baja biasanya bervariasi dari 0,2 mm hingga 1,6 mm dan lebar bervariasi dari 600 mm hingga 1600 mm.
Coating warna dilakukan pada berbagai substrat baja untuk menghasilkan produk yang paling hemat biaya, berkualitas terjamin dengan top coat yang kompatibel dengan lingkungan. Substrat baja yang biasanya digunakan adalah sebagai berikut.
- Baja giling dingin
- Baja galvanis celup panas
- Baja elektro-galvanis
- Galvalume – Juga dikenal sebagai Zincalume dan terdiri dari 55 persen alumunium, 43,5 persen seng, dan 1,5 persen silikon menurut berat.
- Galfan – Adalah 95 persen seng dan 5 persen alumunium
Susunan skematis struktur coating warna ditunjukkan dalam Gambar 1.
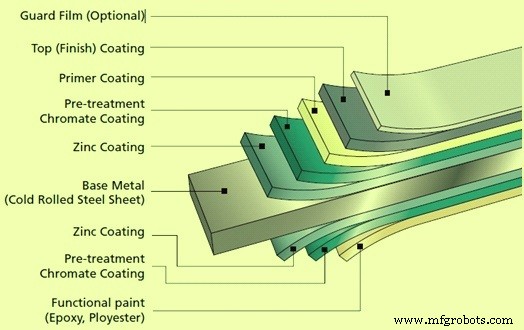
Gambar 1 Susunan skematis struktur coating warna
Proses Coating
Garis coating warna memproses gulungan baja giling dingin dan baja yang dilapisi logam. Garis coating warna kontinu dimulai dengan membuka gulungan yang akan diproses dan secara mekanis mengikat ujung awal strip ke ujung akhir coil sebelumnya. Karena operasi kontinu, garis ini mencakup dua akumulator strip yang mengumpulkan strip ke proses coating selama pergantian gulungan.
Sebagai langkah pertama dalam pembuatan bahan ini, pre-treatment dilakukan untuk memastikan permukaan substrat yang merata dan bersih. Pre-treatment substrat adalah operasi yang sangat penting yang diperlukan untuk formabilitas perekat yang lebih baik dari lembar baja yang dilapisi warna. Selanjutnya, permukaan diaktifkan dengan konversi bebas kromat untuk memastikan perlindungan korosi yang baik dan perekat dari primer berikutnya. Ini dapat diterapkan baik pada permukaan atas dan/atau bawah. Sebelum memasuki langkah proses berikutnya, strip harus dikeringkan secara merata.
Beberapa produsen coating warna menggunakan teknologi 'no rinse' sebagai pengganti phosphatasi (coating fosfat) di atas strip substrat baja karena perawatan bak yang lebih baik, struktur kristal coating yang merata, serta untuk memenuhi permintaan pengguna akhir akan lebih banyak fleksibilitas baja yang dilapisi.
Pre-treatment coating no rinse adalah lapisan perawatan kimia yang sangat tipis yang menghubungkan permukaan coating baja ke bahan coating organik yang akan diterapkan selanjutnya untuk memastikan perekat yang sangat baik dari bahan coating organik dan resistensi korosi substrat baja.
Dalam kasus pre-treatment kimia, permukaan strip dicuci dan lapisan passivasi ditambahkan dalam empat fase. Lapisan passivasi meningkatkan resistensi korosi produk dan perekat primer.
Setelah pretreatment, primer dengan lapisan seragam dengan tebal yang terkontrol secara seragam diterapkan pada permukaan yang telah di pre-treatment. Primer memberikan fleksibilitas pada sistem coating warna serta resistensi korosi karena mengandung inhibitor korosi. Primer dikuring dalam oven dengan kontrol suhu yang presisi dan dengan presisi yang besar.
Berbagai jenis primer tersedia berdasarkan berbagai resin seperti epoxy, polyester, polyurethane, dan PVC (Polyvinyl chloride). Primer epoxy disukai untuk penggunaan di atap karena mengandung pigmen kromat untuk resistensi korosi yang lebih baik. Kromium heksavalent (kromium VI) berfungsi sebagai coupler elektrokimia yang dapat menahan tindakan korosif pada sebagian besar permukaan logam. Namun, senyawa ini banyak digunakan dalam coating industri, diklasifikasikan sebagai 'karsinogen' (kategori 1 dan 2) serta beracun dan berbahaya bagi lingkungan. Oleh karena itu, beberapa produsen telah mengembangkan primer bebas kromat.
Garis coating warna biasanya memiliki dua coater. Yang pertama menerapkan primer di kedua sisi strip dan yang kedua menerapkan top coat dan backing coat. Setelah dua coater, ada oven konveksi, di mana coating warna dikuring dengan udara panas.
Sebagian besar pasar atap dan konstruksi untuk lembar yang dilapisi warna menggunakan top coat yang didasarkan pada polyester, Polyurethane (PU), fluorocarbon, polyvinylidene fluoride (PVDF), silicone modified polyester (SMP) dan plastisols untuk hemat biaya dan daya tahan.
Untuk coating multi-lapisan, finishing coat dapat diterapkan di atas lapisan primer (juga pada permukaan atas dan/atau bawah) untuk memenuhi persyaratan kualitas tertinggi pada produk akhir.
Top coat berisi kombinasi pigmen warna dan aditif yang menyediakan warna yang diperlukan dan properti kinerja lainnya seperti resistensi ultraviolet, dll.
Setelah oven, strip yang dicat dicelupkan ke dalam air. Jika laminate diterapkan sebagai top coating, coater terakhir menerapkan perekat yang diaktifkan dalam oven. Sebuah film laminate ditekan pada strip baja oleh roll segera setelah produk keluar dari oven. Sebuah film pelindung juga dapat diterapkan pada coating, yang akan melindungi coating dari kerusakan dan kotoran selama pemrosesan selanjutnya oleh pelanggan. Sebelum gulungan, permukaan strip diperiksa secara visual. Sampel yang dipotong dari strip mengalami kontrol kualitas di laboratorium garis coating warna.
Sebelum pendinginan akhir, sebuah perangkat dapat dipasang untuk menerapkan foil pelindung pada permukaan panas, tergantung pada persyaratan pelanggan.
Terakhir, strip dapat diperiksa di area inspeksi dan diklasifikasikan sesuai dengan spesifikasi pelanggan dan permintaan pasar.
Garis coating warna typis yang menunjukkan aliran materi ditunjukkan dalam Gambar 2.
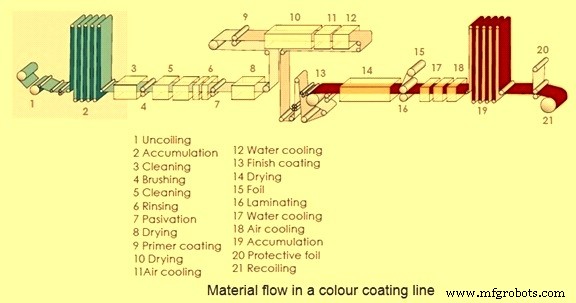
Gambar 2 Aliran materi typis dalam garis coating warna
Tes yang Dilakukan untuk Pemeriksaan Kualitas Baja yang Dilapisi
Berikut adalah tes yang dilakukan pada baja yang dilapisi warna
- Tes impact – Tes ini dilakukan untuk menentukan resistensi coating warna terhadap kerusakan mekanik. Ini dilakukan dengan tes bobat jatuh sesuai standar ASTM D 2774-84. Metode ini digunakan untuk memeriksa retakan atau kehilangan perekat di daerah selain area impact. Untuk tes, sampel dipasang di bagian bawah peralatan dengan bantuan dua fixture. Menurut standar di atas, bobat 4,76 kg +/- 28 gram dibiarkan jatuh bebas dari ketinggian 57 cm.
- Tes perekat lentur – Tes perekat lentur dilakukan sesuai ASTM D4145-83, untuk menilai perekat film coating pada substrat baja. Selama tes, lenturan 180 derajat dibuat dengan memberikan gaya di mesin lentur. Sampel dilipat menjadi dua kali tebal (2t) substrat untuk menilai perekat coating warna. Jika gagal setelah lentur 2t maka dianggap sebagai kegagalan tes perekat lentur.
- Tes fleksibilitas – Tes fleksibilitas dilakukan sesuai standar ASTM D522. Digunakan untuk menentukan resistensi fleksibilitas terhadap retakan coating warna pada substrat lembar baja. Sebuah mandrel konical digunakan untuk tes. Lembar baja yang dilapisi sampel dibentang di atas mandrel melalui 180 derajat dalam satu detik. Setelah lenturan, film coating warna diperiksa untuk retakan dan delaminasi dari substrat baja.
- Tes kekerasan – Ini juga dikenal sebagai tes pensil dan melalui tes ini kekerasan coating warna ditentukan untuk menilai kerusakan mekanik. Tes ini dilakukan sesuai standar ASTM D 3363-74. Metode ini digunakan untuk memeriksa kekerasan. Sampel dipasang di bagian bawah peralatan dengan bantuan dua fixture. Menurut standar ini, kekerasan tinggi kedua roll yang ditentukan adalah 2H minimum. Untuk tes ini pensil faber castle digunakan.
- Tes resistensi kimia – Resistensi kimia coating warna dievaluasi dengan merendam coating warna dalam air destilasi, larutan air 5 persen NaOH, dan larutan air 5 persen H2SO4 selama 24 jam. Sampel dievaluasi untuk bukti serangan kimia yang berbahaya. Evaluasi sampel umumnya menunjukkan variasi dalam glos, warna, dan perekat. Pemantauan masalah seperti gelembung, pembongkaran, pengkeruan, dan retakan dilakukan melalui tes ini.
- Tes sinar garam – Tes ini dilakukan sesuai standar ASTM B117 untuk menilai kinerja coating warna di lingkungan laut yang mengandung garam. Selama tes ini, sampel coating warna diekspos ke kabut sinar garam di ruang kamar sealed yang disesuaikan. 5 persen larutan garam NaCl diambil sebagai standar untuk menghasilkan kabut sinar garam. Parameter lain seperti suhu, tekanan udara, orientasi sampel, dll. dipertahankan. Progresi korosi dievaluasi dengan pemeriksaan visual setelah interval tertentu.
- Tes resistensi panas – Untuk tes ini, ukuran sampel standar disimpan di dalam muffle furnace listrik selama 12 jam pada suhu 1250 derajat C. Setiap jam sampel diambil untuk inspeksi dan diamati untuk gelembung, perubahan warna dan glos.
- Tes MEK (methyl ethyl ketone) – Untuk tes ini, kapas diendapkan dalam larutan MEK. Beban 1 Kg diterapkan pada sampel dan sampel digosok dengan kapas oleh ibu jempol selama 100 kali. Kapas diendapkan kembali dalam larutan MEK setelah setiap 25 kali gosok. Sampel diamati untuk coating warna yang terlupas.
Aplikasi
Aplikasi baja yang dilapisi warna mencakup hal-hal berikut.
- Atap industri / domestik dan cladding dinding
- Cold storages dan gudang
- Langit-langit palsu, interior, kaca jendela venetian
- Bandara, atrium di mal dan showroom
- Saluran air hujan
- Pagar & dinding
- White goods (peralatan rumah tangga) seperti kulkas, freezer dalam, mesin cuci, dll.
- Panel kontrol listrik
- Genteng atap
- Ujung drum
- Housing & casing
- Furnitur industri & rak
- Furnitur kantor
- Body bus, kereta api dan kereta mewah, dll.
Keuntungan
Ketika coating warna dan baja galvanis digunakan bersama, kontrol korosi yang diberikan lebih superior daripada sistem mana pun yang digunakan sendirian. Coating galvanis melindungi baja dasar, menyediakan perlindungan katodik dan penghalang dan coating warna memperlambat laju di mana seng dikonsumsi, sangat memperpanjang umur baja galvanis. Setelah coating warna telah terpapari cuaca atau rusak, seng tersedia untuk memberikan perlindungan katodik dan penghalang untuk menghindari karat setelah cat terlupas. Karena efek sinergi ini untuk duplex coating, memberikan perlindungan korosi 1,5 hingga 2,5 kali lebih lama daripada jumlah umur seng dan coating warna yang digunakan secara individu. Keuntungan berbagai coating warna adalah sebagai berikut
- Resistensi korosi yang sangat baik
- Resistensi terhadap pelupasan dan kerupukan
- Daya tarik estetika yang memungkinkan kreativitas arsitektur
- Formabilitas yang sangat baik dan fleksibilitas desain
- Mudah diinstal
- Bebas perawatan
- Dapat didaur ulang dan ramah lingkungan
- Ringan tetapi struktural kuat, kemampuan menahan angin kencang
- Efisiensi termal



