Seni Pembuatan Gunting: Dari Blade Gesper Kuno hingga Alat Presisi Modern
Seni Pembuatan Gunting: Dari Blade Gesper Kuno hingga Alat Presisi Modern
Gunting—sederhana namun tak tergantikan—telah berkembang selama ribuan tahun. Dari gunting gesper perunggu awal hingga alat presisi yang dirancang saat ini, mereka menggabungkan metalurgi, desain mekanik, dan kontrol kualitas yang teliti untuk memberikan kinerja pemotongan yang andal untuk berbagai aplikasi.
Latar Belakang
Gunting terdiri dari sepasang blade logam yang dibengkokkan bersama sehingga menutup pegangan membawa blade ke kontak, memotong setiap bahan yang ditempatkan di antara mereka. Istilah gunting besar merujuk pada versi yang lebih besar dengan blade di atas 6 inci (15 cm). Sementara gunting anak memiliki blade tumpuk untuk keselamatan, instrumen profesional—potong rambut, pengerjaan kain, pemotongan logam, atau kebun—memerlukan blade yang lebih tajam dan lebih kuat.
Variasi spesifik termasuk gunting jahit (satu ujung tajam, satu tumpuk), gunting kuku (blade melengkung), gunting pinking (blade bergigi untuk tepi dekoratif), dan gunting tipis (untuk mengurangi volume rambut).
Milestone sejarah:
- ~3.000–4.000 tahun yang lalu: gunting gesper perunggu Timur Tengah—dua blade yang dihubungkan oleh strip melengkung yang melemah saat ditekan.
- Romawi, Cina, Jepang, Korea: gunting pivoted dengan selang sentral—desain yang masih digunakan di alat modern.
- Abad ke-16–17 Eropa: gunting gesper tetap umum; gunting pivoted melihat produksi terbatas.
- 1761: Robert Hinchliffe dari Sheffield memperkenalkan gunting pivoted baja cor, memanfaatkan teknik baja cast baru Benjamin Huntsman untuk baja yang seragam dan bebas pengotor.
- Abad ke-19: gunting hias yang dipukul tangan dengan pegangan yang rumit; abad ke-20 melihat produksi drop-hammer terotomatisasi.
Bahan Baku
Sebagian besar gunting terbuat dari baja, meskipun alat spesifik dapat menggunakan legam alternatif:
- Baja karbon (≈1 % karbon): blade dan pegangan membentuk satu bagian yang berkelanjutan; awet dan tajam, sering dilapisi nikel atau krom untuk menahan karat.
- Baja tahan karat (≈1 % karbon, ≥10 % krom): blade dipasangkan dengan pegangan plastik (ABS atau sejenis) untuk kekuatan ringan dan keakaberan karat.
- Aplikasi khusus: blade bebas percikan untuk memotong cordite; blade netral magnet untuk pita magnetik.
Proses Produksi
Membuat Blank
- Blank adalah setengah gunting yang belum ditajamkan dan belum dirangka—atau blade+pegangan atau blade saja. Pegangan yang diweld atau dicetak dapat ditempel nanti.
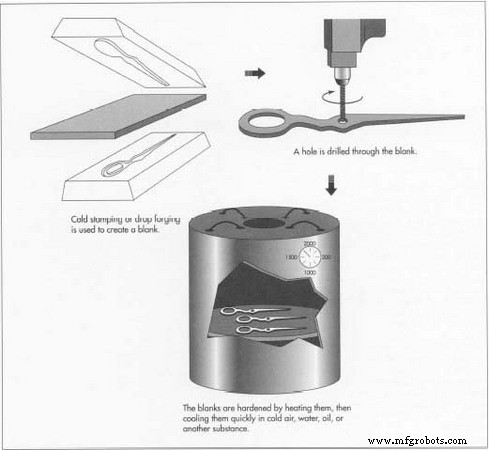
- Gunting murah sering menggunakan cold stamping—cetakan memotong blank dari baja yang tidak dipanaskan.
- Blank berkualitas tinggi berasal dari molding (baja cair dituang ke dalam cetakan) atau drop forging—palu panas memukul baja, meningkatkan kekuatan.
Memproses Blank
- Potong logam berlebih dan bor lubang pivot.
- Pengerasan panas: blank dipanaskan ke suhu tertentu, lalu ditawarkan dalam udara, air, minyak, atau media lain.
- Tempering: dipanaskan lagi dan didinginkan perlahan untuk mencapai kekerasan seragam di kedua blade.
- Peening: palu halus di bantalan untuk meluruskan pembengkok dari siklus panas.
Penggerindaan dan Pengolesan
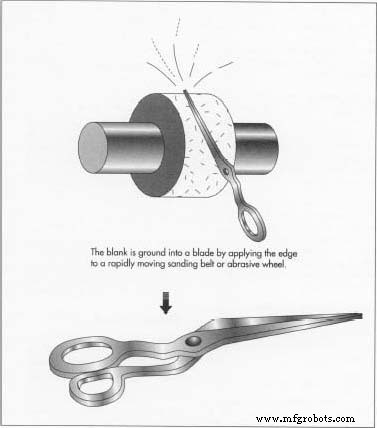
- Tepi blade digerinda pada sabut berputar atau roda abrasive. Partikel abrasive kecil menggosok baja hingga tepis pisau.
- Air atau fluida pemotong mendinginkan blade, mencegah pembengkok yang disebabkan panas.
- Pengolesan berikutnya dengan abrasive yang lebih halus untuk finishing yang halus dan awet.
Membuat Pegangan
- Pegangan logam dapat dicoret atau dicetak dan kemudian diweld ke blade. Pegangan plastik dicetak injeksi dari ABS cair atau sejenis, lalu ditempel dengan perekat kuat.
Merangka Gunting
- Blade yang dipoles diselaraskan dan dihubungkan oleh rivet (tetap) atau sekrup (dapat disesuaikan).
- Penyesuaian memastikan kontak blade yang merata; perangkat kemudian dilapisi atau dilapisi untuk perlindungan korosi.
- Inspeksi akhir memeriksa perataan, ketajaman, dan finishing sebelum kemasan.
Kontrol Kualitas
Fokus kunci QC: perataan blade yang tepat. Titik pivot dan titik pemotongan harus selaras dalam ±0,0001 in (≈0,025 mm). Inspeksi visual memeriksa:
- Kontak blade yang merata tanpa celah atau tumpang tindih.
- Kehilangan cacat "wing" di mana satu blade tumpang tindih dengan yang lain.
- Tekanan yang konsisten untuk menutup blade.
Uji fungsional menggunakan kain sintetis kuat untuk memverifikasi ketajaman dan kekuatan pemotongan. Pengguna akhir disarankan untuk merawat gunting dengan minyak rutin, pemotongan, dan penyimpanan yang tepat.
Masa Depan
Inovasi terus menyempurnakan alat klasik ini. Desain blade gulir mengurangi gesekan, sementara zirconium-oxide keramik menghasilkan blade bebas karat dan dapat menajamkan diri sendiri—memperpanjang umur dan mengurangi pemeliharaan.
Kesimpulan
Dari blade gesper kuno hingga alat presisi modern, gunting menggambarkan bagaimana ilmu material yang cermat, teknik, dan kontrol kualitas bersatu untuk menciptakan instrumen abadi dalam kehidupan sehari-hari.



