Pengujian Non-Desktruktif Lanjutan untuk Kualitas dan Keandalan Baja
Pengujian non-desktruktif (NDT) baja adalah sekelompok teknik analisis yang digunakan untuk mengevaluasi properti bahan baja, komponen, atau las tanpa menyebabkan kerusakan pada objek tersebut. Teknik NDT digunakan untuk mendeteksi dan mengevaluasi defek internal dan permukaan (seperti ketidaksempurnaan, diskontinuitas, dan cacat dll.) yang dapat menyebabkan kegagalan dalam kondisi operasi yang dirancang. Defek internal dan permukaan ini dapat menjadi area dengan integritas lebih rendah dibandingkan bagian lain dari bahan baja atau dapat terdiri dari keberadaan retakan, pori, dan ketidaksempurnaan lainnya. NDT memberikan hasil tidak langsung namun valid, dan menurut definisi, membiarkan objek uji layak untuk penggunaan yang dimaksudkan.
Istilah pemeriksaan non-desktruktif (NDE), inspeksi non-desktruktif (NDI), dan evaluasi non-desktruktif (NDE) juga digunakan untuk teknik pengujian ini. Karena tidak ada perubahan permanen pada bahan baja yang diuji dengan teknik NDT, teknik NDT dianggap sangat penting untuk inspeksi bahan. NDT menghemat waktu dan biaya dalam evaluasi produk, troubleshooting, dan penelitian.
Teknik NDT merupakan jenis pekerjaan yang sangat spesialisasi yang memainkan fungsi kritis. Teknik ini memerlukan layanan teknisi yang sangat spesialisasi dan terqualifikasi yang menggunakan peralatan dan metode canggih untuk mengevaluasi area komponen baja yang sulit atau tidak dapat diperiksa dengan mata telanjang.
Teknik NDT digunakan untuk mendeteksi defek selama manufaktur dan fabrikasi serta defek yang berkembang selama pelayanan komponen baja. Namun, tidak mungkin mendeteksi semua defek yang mungkin dengan memeriksa komponen dengan NDT. Selain itu dalam NDT, yang terdeteksi bukanlah defek itu sendiri tetapi efek yang timbul pada bahan seperti modifikasi properti fisik (atensi terhadap ultrason atau konduktivitas listrik dll.). Teknik NDT tidak memberikan informasi langsung tetapi informasi tidak langsung yang perlu ditafsirkan. Beberapa teknik NDT lebih langsung dan akurat daripada yang lain.
Ada berbagai teknik NDT yang dapat digunakan untuk mengevaluasi bahan baja, komponen, atau las. Semua teknik NDT memiliki beberapa elemen umum yang meliputi hal-hal berikut.
- Ada beberapa sumber energi probe atau beberapa jenis medium probe.
- Ada diskontinuitas yang harus menyebabkan perubahan atau perubahan medium probe.
- Ada beberapa cara untuk mendeteksi perubahan.
- Ada beberapa cara untuk menunjukkan perubahan.
- Ada beberapa cara untuk mengamati dan/atau mencatat indikasi ini sehingga dapat dibuat interpretasi.
Kesesuaian teknik NDT untuk aplikasi tertentu ditentukan dengan mempertimbangkan elemen di atas. Sumber energi probe atau medium probe harus sesuai dengan objek uji dan untuk mendeteksi defek atau diskontinuitas yang dicari. Jika ada, defek atau diskontinuitas harus dapat secara somehow memodifikasi atau mengubah medium probe. Setelah berubah, harus ada cara untuk mendeteksi perubahan ini. Perubahan pada medium probe oleh diskontinuitas harus membentuk indikasi atau dicatat. Terakhir, indikasi ini perlu ditinjau agar dapat ditafsirkan dan untuk mengklasifikasikan diskontinuitas.
Sejumlah teknik NDT telah dikembangkan, masing-masing memiliki keuntungan dan keterbatasan yang membuatnya lebih atau kurang sesuai untuk aplikasi tertentu. Dengan berbagai teknik NDT yang tersedia, penting untuk memilih teknik yang memberikan hasil yang diperlukan. Kombinasi berbagai teknik NDT juga dapat diterapkan untuk memberikan jaminan bahwa bahan atau komponen layak untuk digunakan.
Ada banyak metode NDT yang berbeda untuk bahan dan komponen baja. Metode NDT yang lebih umum digunakan untuk evaluasi bahan baja, komponen, atau las adalah (i) inspeksi visual, (ii) inspeksi penetran cat, (iii) pengujian partikel magnetik, (iv) inspeksi radiografis, (v) pengujian ultrasonik, dan (vi) pengujian arus eddy.
Inspeksi Visual
Inspeksi visual adalah bentuk pemeriksaan NDT yang paling umum, utama, murah, dan tertua. Ini bergantung pada deteksi ketidaksempurnaan permukaan menggunakan mata, tidak memerlukan peralatan pengujian khusus (kecuali alat bantu sederhana seperti kaca pembesar), dan dapat diselesaikan lebih cepat dan ekonomis. Namun, karena sifat subjektif inspeksi visual, variabilitas hasil inspeksi adalah hal yang umum. Tidak juga mungkin mendeteksi defek yang tidak terlihat oleh mata melalui inspeksi visual. Tiga persyaratan dasar untuk inspeksi visual adalah (i) penglihatan yang baik agar dapat melihat diskontinuitas yang dicari, (ii) pencahayaan yang baik, jenis cahaya yang benar sangat penting, dan (iii) pengalaman, untuk dapat mengenali diskontinuitas.
Inspeksi Penetran Cat
Dalam metode inspeksi penetran cat, penetran cat digunakan untuk mendeteksi defek permukaan melalui 'keluaran' medium penembus terhadap latar belakang yang kontras. Cat penembus diterapkan pada permukaan baja yang telah dibersihkan sebelumnya yang akan diuji dan dibiarkan untuk periode yang ditentukan (waktu tinggal) saat tindakan kapilerarik menariknya ke defek permukaan apa pun. Penyisihan penetran kemudian dihapus dan pengembang diterapkan. Pengembang membalik tindakan kapilerarik dan menarik penetran dari cacat. Indikasi yang dihasilkan mengungkapkan keberadaan cacat sehingga dapat dilihat secara visual dan defek dapat diamati dan dievaluasi oleh teknisi. Metode inspeksi penetran cat ditunjukkan dalam Gambar 1.
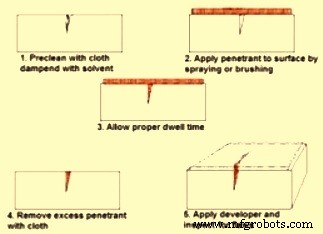
Gambar 1 Inspeksi penetran cat
Ada dua metode berdasarkannya penetran cat diklasifikasikan yaitu (i) menurut jenis indikasi yang dihasilkan, dan (ii) metode pelesapan. Hasil pengujian penetran cat juga ditampilkan dengan dua cara, terlihat dan fluoresen. Jenis penetran terlihat menghasilkan garis merah tebal atau indikasi lentur terhadap latar belakang pengembang putih ketika dilihat dalam kondisi cahaya putih yang baik. Penetran fluoresen menghasilkan indikasi fluoresen hijau ketika diamati di bawah cahaya ultraviolet. Karena mata manusia dapat dengan lebih mudah menerima indikasi fluoresen daripada indikasi terlihat, penggunaan inspeksi penetran fluoresen adalah dalam tes yang lebih sensitif.
Metode kedua klasifikasi penetran berdasarkan cara penyisihan penetran berlebih dari permukaan uji. Penetran adalah dapat dicuci air, dapat dicuci pelarut, atau dapat diemulsikan pasca. Penetran dapat dicuci air mengandung emulgator yang memungkinkan penetran dicuci dengan spre air tekan rendah. Penetran pelarut memerlukan pelarut untuk menghapus penetran berlebih dari permukaan uji. Penetran dapat diemulsikan pasca dihapus dengan menambahkan emulgator setelah waktu tinggal penetran.
Proses ini sederhana, serbaguna, dan hemat biaya dan dapat ditingkatkan lebih lanjut dengan menggunakan cat warna terang atau fluoresen. Kelemahan satu satunya adalah hanya dapat mendeteksi defek permukaan.
Pengujian Partikel Magnetik
Pengujian partikel magnetik digunakan untuk menemukan diskontinuitas permukaan dan sedikit subsurface atau cacat dalam bahan feromagnetik seperti baja. Cacat yang ada pada bagian yang dimagnetkan menyebabkan medan magnet (fluks) meninggalkan bagian. Jika partikel magnetik diterapkan pada permukaan ini, mereka akan ditempatkan oleh kebocoran fluks untuk memberikan indikasi visual. Meskipun beberapa metode pengujian partikel magnetik yang berbeda dapat digunakan, mereka semua bergantung pada prinsip umum yang sama. Ini adalah proses yang sangat sederhana dan hemat biaya.
Pengujian partikel magnetik dilakukan dengan menciptakan medan magnet pada bagian yang akan diuji dengan menerapkan partikel magnetik ke permukaan uji. Proses dilakukan baik di lapangan, menggunakan yoke magnetik portabel, atau di bengkel menggunakan bangku magnetik. Bangku lebih efisien untuk volume pekerjaan yang besar.
Pengujian partikel magnetik pada baja biasanya dilakukan menggunakan jenis elektromagnetik tertentu. Elektromagnetik bergantung pada prinsip bahwa ada medan magnet yang terkait dengan konduktor listrik apa pun. Arus bolak-balik (AC) atau arus searah (DC) dapat digunakan untuk menginduksi medan magnet. Medan magnet yang diciptakan oleh AC karena 'efek kulit' paling kuat di permukaan objek uji. AC juga memberikan mobilitas partikel yang lebih besar pada permukaan objek memungkinkan untuk bergerak bebas untuk menemukan area kebocoran fluks, meskipun permukaan objek mungkin tidak teratur. DC menginduksi medan magnet yang memiliki daya serang lebih besar dan dapat digunakan untuk mendeteksi diskontinuitas dekat permukaan.
Inspeksi Radiografis
Inspeksi radiografis adalah teknik berdasarkan penggunaan radiasi elektromagnetik panjang gelombang pendek yang melewati bahan baja. Metode radiografi tradisional adalah proses pembuatan catatan permanen pada film radiografis dari objek uji untuk mendeteksi defek. Ini dilakukan dengan mengekspos objek uji ke sinar x yang dihasilkan listrik atau sinar gamma dari sumber radiasi. Radiasi dari sumber melewati objek dan dicatat pada film radiografis. Film diproses dan film yang diproses (radiograf) dilihat oleh teknisi terqualifikasi yang mampu mendeteksi defek dan anomali sesuai dengan kode dan standar yang berlaku.
Prinsip yang digunakan dalam teknik ini adalah objek baja dengan area ketebalan yang berkurang atau densitas bahan yang lebih rendah memungkinkan lebih banyak radiasi melewati, dan oleh karena itu menyerap lebih sedikit radiasi. Radiasi yang mencapai film setelah melewati bahan membentuk bayangan pada radiograf. Area dengan serapan rendah (lumpur, pori, dan porositas) muncul sebagai area gelap pada radiograf sementara area dengan serapan tinggi (inklusi padat) muncul sebagai area terang pada radiograf.
Diskontinuitas subsurface yang dengan mudah terdeteksi oleh metode ini adalah pori, cacat, inklusi logam dan non-logam, dan retakan.
Perkembangan terbaru dalam inspeksi radiografis adalah radiografi digital, yang tidak memerlukan penggunaan film mahal dan peralatan pengembangan.
Pengujian Ultrasonik
Pengujian ultrasonik (UT) adalah metode inspeksi yang menggunakan gelombang suara frekuensi tinggi (ultrasonik) yang di atas rentang pendengaran manusia, untuk mengukur properti geometris dan fisik dalam bahan baja. Metode ini menggunakan gelombang suara yang dihasilkan listrik untuk menembus objek baja guna mendeteksi defek. Refleksi, refraksi, dan serapan sonik kemudian ditampilkan dan dicatat pada layar CRT (tabu tabu sinar katoda) untuk interpretasi. Proses ini memerlukan keterampilan dan pengalaman yang jauh lebih besar untuk memberikan interpretasi yang akurat.
Salah satu manfaat utama UT adalah dianggap sebagai tes volumetrik yang benar. Ini mampu menentukan tidak hanya panjang dan lokasi cacat, tetapi juga memberikan informasi kepada operator tentang jenis cacat yang ditemukan. Keuntungan utama UT adalah hanya memerlukan akses ke satu sisi bahan yang diuji. Keuntungan penting lainnya adalah UT mendeteksi diskontinuitas planar kritis seperti retakan dan penyatuan yang tidak sempurna. UT paling sensitif terhadap diskontinuitas yang terletak tegak lurus terhadap sinar suara. Karena berbagai sudut sinar dapat digunakan, UT dapat mendeteksi laminasi, penyatuan yang tidak sempurna, dan retakan yang diorientasikan dengan cara yang deteksi dengan pengujian radiografi tidak akan mungkin. UT memiliki kemampuan penetrasi dalam.
Perkembangan dalam peralatan UT termasuk array fase dan teknologi tiga dimensi (3D) telah sangat meningkatkan fleksibilitas dan adaptabilitas UT untuk semua jenis pekerjaan NDT.
Pengujian Arus Eddy
Dalam pengujian arus eddy (ET), sebuah kuil yang membawa arus AC ditempatkan dekat permukaan spesimen, atau di sekitar spesimen. Arus dalam kuil menghasilkan arus edy beredar dalam spesimen dekat permukaan dan ini pada gilirannya mempengaruhi arus dalam kuil melalui induksi saling. Cacat dan variasi bahan dalam spesimen mempengaruhi kekuatan arus eddy. Keberadaan cacat oleh karena itu diukur oleh perubahan listrik dalam kuil pemicu. baik tegangan dan perubahan fase dapat diukur, tetapi beberapa instrumen yang lebih sederhana hanya mengukur perubahan tegangan.
Kekuatan arus eddy yang dihasilkan bergantung pada konduktivitas listrik spesimen, permeabilitas magnetik spesimen uji, jarak standoff antara spesimen dan kuil, frekuensi AC yang digunakan dalam kuil pemicu, dimensi kuil dan spesimen, dan keberadaan cacat. Sebagian besar keberhasilan pengujian ET tergantung pada memisahkan efek dari variabel ini. Sebagian besar instrumen arus eddy memerlukan kalibrasi pada serangkaian spesimen uji dan sensitivitas cacat dapat sangat tinggi.
Teknik pengujian arus eddy digunakan untuk deteksi retakan, pengukuran ketebalan bahan, pengukuran ketebalan lapisan pelapis dan pengukuran konduktivitas untuk identifikasi bahan, deteksi kerusakan panas, penentuan kedalaman kasus, aus pelana, aus titik, retakan melintang, bengkok beku, pecahan, gigi, pemantauan perawatan panas, penyortiran cepat komponen kecil untuk cacat, variasi ukuran, atau variasi bahan.
Arus eddy adalah alat yang berguna untuk mendeteksi kerusakan korosi dan kerusakan lain yang menyebabkan penipisan bahan di dinding tabung seperti penukar panas dan tabung boiler. Metode arus eddy sangat baik untuk defek permukaan dan dekat permukaan, sensitif terhadap retakan kecil dan defek lain dan memerlukan persiapan bagian yang sangat sedikit. Ini terbatas untuk digunakan pada bahan konduktif, dengan permukaan yang dapat diakses oleh sonda.



