Teknik Uji Non-Desktruktif Canggih untuk Integritas Material
Ada mikroskopik bawaan dalam materi akibat ketidaksempurnaan jaring kristal. Juga, proses manufaktur seperti pengelasan, pencetakan, pengilang, dan pengolahan permukaan, dll. dapat menyebabkan cacat atau kekurangan lebih lanjut. Lebih jauh, materi digunakan di bawah berbagai kondisi stres, kelelahan, dan korosi, yang dapat menciptakan cacat tambahan atau memperburuk yang ada. Kegagalan materi biasanya terjadi ketika ketidaksempurnaan ini mencapai proporsi yang berbahaya sehingga bagian sisanya dari materi tidak dapat menahan stres yang dikenakannya, sehingga menjadi duktile atau rapuh. Oleh karena itu, ada kebutuhan untuk mendeteksi ketidaksempurnaan ini dalam materi dan mengevaluasinya berdasarkan sifat, ukuran, dan lokasinya. Langkah lebih lanjut diperlukan untuk menilai keparahan ketidaksempurnaan untuk memutuskan apakah materi diterima, diterima setelah perbaikan, atau harus ditolak dan dirombak.
Uji non-desktruktif (NDT) adalah teknik untuk memeriksa, menguji, atau mengevaluasi materi, komponen, atau rangkaian untuk ketidaksempurnaan yang juga dikenal sebagai diskontinuitas, atau perbedaan dalam karakteristik tanpa menghancurkan kelayakan pelayanan bagian atau sistem. Dengan kata lain, saat pemeriksaan atau uji selesai, bagian masih dapat digunakan. Teknik ini dapat diterapkan pada dasar sampling untuk penelitian individu atau dapat digunakan untuk pemeriksaan 100 % materi dalam sistem kontrol kualitas produksi. Memungkinkan untuk memeriksa dan / atau mengukur materi atau struktur tanpa menghancurkan tekstur permukaannya, integritas produk, dan kegunaan masa depan.
Meskipun NDT adalah konsep teknologi tinggi, evolusi peralatannya telah membuatnya cukup kuat untuk diterapkan di lingkungan industri apa pun pada setiap tahap manufaktur. Penerapannya berkisar dari produksi baja hingga pemeriksaan lapangan komponen yang sudah beroperasi. Sebuah tingkat keterampilan tertentu diperlukan untuk menerapkan teknik NDT dengan baik untuk mencapai jumlah informasi maksimal mengenai produk, dengan umpan balik yang berikutnya ke fasilitas produksi. NDT bukan hanya metode untuk menolak materi yang tidak standar tetapi juga adalah jaminan yang menentukan bahwa materi yang layak sebenarnya baik. Teknik ini menggunakan berbagai prinsip. Tidak ada satu metode yang dapat dibangun di sekitar kotak hitam untuk memenuhi semua persyaratan dalam semua keadaan
Bidang NDT sangat luas dan multidisipiliner yang memainkan peran penting dalam pemeriksaan komponen dan sistem struktural sehingga mereka melakukan fungsinya dengan cara yang andal. Beberapa standar juga telah dibuat untuk menjamin keandalan uji NDT dan mencegah kesalahan tertentu akibat kesalahan dalam peralatan yang digunakan, pemakaian metode yang salah, atau keterampilan dan pengetahuan pengawas. Uji NDT yang berhasil memungkinkan lokasi dan karakterisasi kondisi materi dan cacat. Teknik NDT biasanya membutuhkan keterampilan operator yang cukup dan interpretasi hasil uji yang akurat dapat sulit karena hasilnya dapat subjektif.
Nama teknik NDT sering kali merujuk pada jenis medium penetrasi atau peralatan yang digunakan untuk melakukan uji. Teknik NDT dapat diklasifikasikan sebagai teknik konvensional dan sebagai teknik non-konvensional. Teknik NDT konvensional mencakup (i) pemeriksaan visual atau optik, (ii) uji penetran cair, (iii) uji partikel magnet, (iv) uji arus eddy, (v) uji radiografi, dan (vi) uji ultrasonik. Teknik NDT non-konvensional hanya digunakan untuk aplikasi khusus dan mencakup radiografi neutron, emisi akustik, uji inframerah, teknik gelombang mikro, uji kebocoran, holografi, uji gelombang terpandu, radar penetrasi tanah, dan uji laser dll.
Elemen penting yang umum untuk sebagian besar teknik NDT adalah (i) medium penyelidikan, (ii) sampel uji yang sesuai untuk medium yang digunakan sehingga diskontinuitas dapat terdeteksi, (iii) detektor yang mampu mengukur distribusi atau perubahan dalam media, (iv) teknik untuk merekam atau menampilkan informasi yang diterima dari detektor yang sesuai untuk evaluasi, dan (v) operator yang terlatih untuk menterjemahkan umpan balik detektor untuk mengevaluasi hasil.
Teknik NDA memberikan indikasi selama pengujian. Definisi istilah ‘indikasi’ seperti yang berlaku untuk NDT adalah ‘respons atau bukti respons yang dieja melalui NDT yang memerlukan evaluasi lebih lanjut untuk menentukan signifikansi sebenarnya’. Ketika teknik NDT tertentu diterapkan pada sebuah bagian, maka ada respons. Respons ini adalah indikasi. Istilah ‘respons’ dimaksudkan untuk berarti (i) ‘keluaran’ saat melakukan uji penetran cair, (ii) penumpukan partikel saat melakukan uji partikel magnet, (iii) perubahan densitas pada film radiografi dalam kasus uji radiografi, (iv) sinyal saat melakukan uji ultrasonik, dan (v) defleksi meter, sinyal, atau perubahan digital saat melakukan uji arus eddy. Setelah respons diamati, operator yang melakukan uji diharuskan untuk menginterpretasikannya, dan kemudian mengkategorikannya ke dalam salah satu kelompok indikasi yaitu (i) palsu, (ii) tidak relevan, atau (iii) relevan atau diskontinuitas sejati.
Tidak ada salah satu teknik NDT yang memberikan solusi untuk semua masalah yang mungkin, yaitu mereka bukan alternatif opsi tetapi lebih melengkapi satu sama lain. Prinsip dasar, aplikasi umum, keuntungan dan keterbatasan teknik konvensional dijelaskan di bawah ini.
Pemeriksaan visual atau optik
Teknik pemeriksaan visual dan optik (Gambar 1) digunakan untuk memeriksa kondisi permukaan sebuah komponen. Pengujian visual banyak digunakan untuk hampir semua kondisi permukaan yang dapat dibayangkan. Menurut sifatnya, pemeriksaan visual dan optik dapat sederhana dan mudah. Pada dasarnya, komponen yang bersih dapat diperiksa oleh operator dalam pencahayaan yang memadai tanpa peralatan, itu bisa begitu mudah. Seringkali, operator memerlukan peralatan optik untuk membantu pemeriksaan, yang dapat bervariasi dari kaca pembesar yang dipegang tangan hingga fiber-scope fleksibel, atau sistem video jarak jauh.
Operator yang berpengalaman, dalam kondisi optimal, dapat mampu mendeteksi bahkan retakan kecil yang sempit. Namun, ketepatan ulang adalah masalah. Jika kondisi tidak dioptimalkan, operator yang sama dapat melewatkan retakan yang sama pada komponen yang sama pada pemeriksaan ulang. Itulah sebabnya, alat bantu optik sering digunakan untuk memberi operator kesempatan terbaik untuk menemukan kondisi kesalahan sebanyak mungkin. Pemeriksaan harus dilakukan di lingkungan yang bersih, nyaman, dengan pencahayaan yang memadai.
Perhatian harus diberikan pada keselamatan, posisi kerja dan kondisi atmosfer. Pemeriksaan memerlukan konsentrasi yang cukup oleh operator. Pencahayaan sangat penting dan dapat sangat mempengaruhi hasil. Cahaya alami siang hari adalah jenis cahaya terbaik untuk melakukan pemeriksaan visual. Cahaya buatan juga dapat digunakan untuk pemeriksaan visual, namun, operator harus memastikan bahwa tingkat cahaya yang benar yang dinyatakan dalam spesifikasi atau prosedur yang digunakan.
Komponen harus bersih dan bebas dari lapisan pelindung, misalnya kotor atau cat dapat menyelubungi kondisi permukaan yang dicari. Sangat penting bahwa operator memiliki pelatihan dan pengalaman yang cukup sebelum melakukan pemeriksaan visual. Operator juga harus memiliki penglihatan yang baik. Seperti yang diketahui, mata adalah instrumen yang luar biasa canggih tetapi tidak melihat segalanya. Ini dirancang untuk memfokuskan cahaya pada retina, mengubah cahaya menjadi impuls saraf dan mengirimnya ke otak. Otak kemudian memproses informasi ini dan membentuk citra yang dilihat. Ini membawa kita pada persepsi, yang adalah perbedaan antara kenyataan fisik dan pandangan yang para pemeriksa pikir mereka lihat. Berbagai pemeriksa menterjemahkan informasi masuk dari mata secara berbeda, sehingga mereka semua melihat pemandangan fisik yang sama sedikit berbeda.
Ilusi Muller-Lyer (Gambar 1) menunjukkan perbedaan antara persepsi dan kenyataan. Batang dari dua panah memiliki panjang yang sama tetapi tampak berbeda. Perbedaan persepsi antara dua pemeriksa bergantung pada pelatihan dan pengalaman dan kondisi mental dan fisik pengamat saat pengamatan dilakukan. Persepsi dapat dipengaruhi oleh kelelahan dan kesehatan. Kelelahan mengurangi efisiensi dan kemampuan visual pengamat. Masalah-masalah ini mengarah pada interpretasi yang tidak akurat dari data fisik. Pemeriksaan ideal adalah pemeriksaan di mana semua faktor yaitu pelatihan, pengalaman, pencahayaan, dan kondisi lingkungan dioptimalkan.
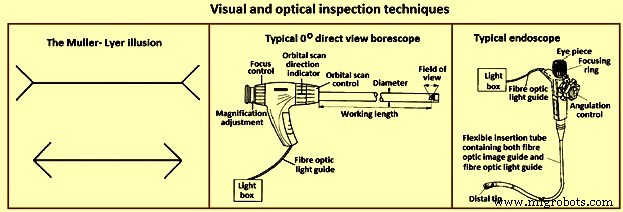
Gambar 1 Teknik pemeriksaan visual dan optik
Secara luas, pemeriksaan visual dibagi menjadi dua jenis teknik pemandangan. Teknik pertama adalah pemandangan langsung. Dalam jenis pemandangan ini, objek berada dalam kehadiran langsung operator. Ini dapat dilakukan tanpa bantuan atau dengan menggunakan peralatan. Yang kedua adalah pemandangan jarak jauh. Dalam ini, pemandangan objek dilakukan tidak dalam kehadiran langsung operator. Ini dilakukan dengan menggunakan peralatan khusus.
Pemeriksaan visual dapat diterapkan dengan sukses pada hampir segala sesuatu. Ini dapat digunakan untuk menemukan berbagai jenis kondisi permukaan, dari diskontinuitas, seperti korosi atau retakan, hingga efek bercak pada permukaan yang dicat. Operator perawatan panas yang berpengalaman bahkan dapat memperkirakan suhu komponen dari tampilan visualnya setelah dipanaskan hingga incandescence, misalnya baja merah dongkala adalah sekitar 550 derajat C.
Operator seringkali diharuskan untuk menemukan diskontinuitas kecil. Ini dapat sangat sulit dengan mata telanjang, jadi alat bantu optik diperlukan. Beberapa alat bantu optik yang paling umum adalah (i) kaca pembesar yang dipegang tangan (biasanya dari pembesaran 1,5× hingga pembesaran 10×), (ii) pembesar pengukur yang memuat skala pengukur untuk memungkinkan kondisi permukaan diukur seperti pembesar anglepoise yang memiliki pembesaran hingga 10× dan seringkali memiliki tabung fluoresen sirkular yang terpasang untuk memberikan pencahayaan seragam, (iii) mikroskop yang berbagai macam dan tersedia dalam rentang pembesaran yang luas, (iv) boroskop rigid yang merupakan peralatan yang sangat baik untuk memeriksa dalam tabung atau pipa (Gambar1), (v) perangkat serupa yang disebut endoskop (Gambar 1) yang lebih fleksibel dari boroskop karena penggunaan serat optik baik untuk panduan cahaya maupun panduan citra, dan (vi) untuk meningkatkan kualitas citra, sistem optik boroskop dapat diganti dengan kamera video miniatur, yang dapat berisi tabung citra, yang menggunakan sinar elektron untuk memindai target foto-konduktif, yang dikenal sebagai sensor cahaya, atau alternatifnya dapat berisi perangkat citra padatan, seperti perangkat kapasitas terpasang atau perangkat injeksi kapasitas.
Uji penetran cair
Prinsip dasar uji penetran cair (Gambar 2) adalah bahwa ketika cairan dengan viskositas sangat rendah (cair yang sangat fluida) (penetran) diterapkan pada permukaan sebuah bagian, ia menembusi retakan dan ruang kosong yang terbuka ke permukaan. Setelah penetran berlebih dihilangkan, penetran yang terjebak dalam ruang kosong tersebut mengalir kembali keluar, menciptakan indikasi. Pengujian penetran dapat dilakukan pada bahan magnetik dan non-magnetik, tetapi tidak bekerja baik pada bahan pori.
Dari yang paling sensitif hingga yang paling murah, proses penetran cair dapat dicantumkan sebagai (i) penetran cat fluoresen pasca emulgasi, (ii) penetran cat fluoresen dapat dicuci pelarut, (iii) penetran cat fluoresen dapat dicuci air, (iv) penetran cat visible pasca emulgasi, (v) penetran cat visible dapat dicuci pelarut, dan (vi) penetran cat visible dapat dicuci air.
Keuntungan uji penetran cair adalah (i) biaya relatif rendah, (ii) teknik NDT yang sangat portabel, (iii) sangat sensitif terhadap diskontinuitas halus dan sempit, (iv) dapat diterapkan pada berbagai macam bahan, dan (v) pemeriksaan area luas. Keterbatasan teknik penetran cair adalah (i) permukaan uji harus bebas dari semua kotoran, minyak, lemak, cat, dan karat, dll., (ii) hanya mendeteksi diskontinuitas permukaan, (iii) tidak dapat digunakan pada permukaan yang pori dan sangat kasar, (iv) penghapusan semua bahan penetran, setelah pengujian, seringkali diperlukan, dan (v) tidak ada metode mudah untuk menghasilkan catatan permanen.
Dalam teknik ini, penetran dapat ‘visible’, artinya dapat dilihat dalam cahaya sekeliling, atau fluoresen, yang memerlukan penggunaan ‘cahaya hitam’. Proses penetran cat visible ditunjukkan dalam Gambar 2. Saat melakukan uji penetran cair, sangat penting bahwa permukaan yang diuji bersih dan bebas dari bahan atau cairan asing apa pun yang dapat mencegah penetran untuk masuk ke ruang kosong atau retakan yang terbuka ke permukaan bagian. Setelah menerapkan penetran, ia dibiarkan tetap pada permukaan selama waktu yang ditentukan (waktu diam penetran), kemudian bagian dibersihkan dengan hati-hati untuk menghilangkan penetran berlebih dari permukaan. Saat menghilangkan penetran, operator harus hati-hati untuk tidak menghilangkan penetran yang telah mengalir ke ruang kosong. Lapisan tipis pengembang kemudian diterapkan pada permukaan dan waktu diberikan (waktu diam pengembang) untuk memungkinkan penetran dari ruang kosong atau retakan meresap ke dalam pengembang, menciptakan indikasi yang terlihat. Setelah waktu diam pengembang yang ditentukan, bagian diperiksa secara visual atau dengan bantuan cahaya hitam untuk penetran fluoresen. Mayoritas pengembang adalah bubuk halus, mirip talk, berwarna putih yang memberikan kontras warna terhadap penetran yang digunakan.
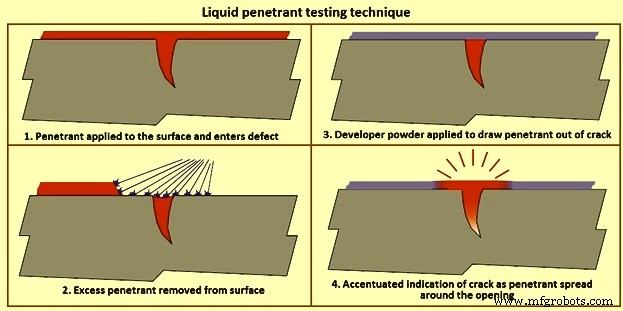
Gambar 2 Teknik uji penetran cair
Penetran dapat dicuci pelarut adalah penetran yang memerlukan pelarut selain air untuk menghilangkan penetran berlebih. Penetran ini biasanya visible dalam bentuknya, biasanya dicat warna merah cerah yang kontras baik dengan pengembang putih. Penetran biasanya dioleskan atau dicat pada bagian, dan setelah waktu diam penetran selesai, bagian dibersihkan dengan kain yang dilapisi pelarut penetran setelah itu pengembang diterapkan. Setelah waktu diam pengembang bagian diperiksa untuk mendeteksi penetran keluar yang muncul melalui pengembang.
Penetran dapat dicuci air memiliki emulgator yang disertakan dalam penetran yang memungkinkan penetran untuk dihilangkan menggunakan semprotan air. Mereka paling sering diterapkan dengan merendam bagian dalam tangki penetran, tetapi penetran dapat diterapkan pada bagian besar dengan menyemprotkan atau mengoleskan. Setelah bagian sepenuhnya tertutup penetran, bagian ditempatkan pada papan salur untuk waktu diam penetran, dan kemudian dibawa ke stasiun cuci tempat dicuci dengan semprotan air kasar untuk menghilangkan penetran berlebih. Setelah penetran berlebih telah dihilangkan, bagian dapat ditempatkan dalam pengering udara hangat atau di depan kipas lembut hingga air telah dihilangkan. Bagian kemudian dapat ditempatkan dalam tangki pengembang kering dan dilapisi dengan pengembang, atau dibiarkan diam untuk waktu diam yang tersisa kemudian diperiksa.
Penetran pasca-emulgasi adalah penetran yang tidak memiliki emulgator yang disertakan dalam komposisi kimianya seperti penetran dapat dicuci air. Penetran pasca-emulgasi diterapkan dengan cara yang serupa, tetapi sebelum langkah pencucian air, emulgator diterapkan pada permukaan selama waktu yang ditentukan (waktu diam emulgator) untuk menghilangkan penetran berlebih. Setelah waktu diam emulgator telah berlalu, bagian diberlakukan proses pencucian air dan pengembangan yang sama seperti penetran dapat dicuci air. Emulgator dapat lipofilik (berbasis minyak) atau hidrofilik (berbasis air).
Uji partikel magnet
Uji partikel magnet menggunakan satu atau beberapa medan magnet untuk menemukan diskontinuitas permukaan dan dekat permukaan dalam bahan ferro-magnetik. Ini digunakan untuk menemukan diskontinuitas permukaan dan sedikit sub-permukaan atau cacat dalam bahan ferro-magnetik. Cacat yang ada dalam bagian yang dimagnetkan menyebabkan medan magnet, yaitu flux, untuk meninggalkan bagian. Jika partikel magnet diterapkan pada permukaan ini, mereka dipegang oleh kebocoran flux untuk memberikan indikasi visual. Meskipun beberapa metode berbeda dari uji partikel magnet dapat digunakan, mereka semua bergantung pada prinsip umum yang sama. Oleh karena itu, setiap uji partikel magnet dilakukan dengan menciptakan medan magnet dalam bagian dan menerapkan partikel magnet pada permukaan uji.
Medan magnet dapat diterapkan dengan magnet permanen atau elektromagnes. Saat menggunakan elektromagnes, medan hanya ada saat arus sedang diterapkan. Ketika medan magnet menemui diskontinuitas yang melintang dengan arah medan magnet, garis flux menghasilkan medan kebocoran flux miliknya sendiri seperti yang ditunjukkan dalam Gambar 3. Ini dapat dilihat, ketika partikel ferro-magnetik berwarna sangat halus (partikel magnet) diterapkan pada permukaan bagian partikel ditarik ke dalam diskontinuitas, mengurangi celas udara dan menghasilkan indikasi visual pada permukaan bagian. Partikel magnet dapat berupa bubuk kering atau tersuspensi dalam larutan cair, dan dapat dicat dengan cat visible atau cat fluoresen yang bersinar di bawah cahaya ultraviolet (cahaya hitam).
Arus bolak-balik (AC) atau arus searah (DC) dapat digunakan untuk menginduksi medan magnet. Medan magnet yang diciptakan oleh AC karena ‘efek kulit’ paling kuat pada permukaan objek uji. AC juga memberikan mobilitas partikel yang lebih besar pada permukaan bagian memungkinkan mereka bergerak bebas untuk menemukan area kebocoran flux, meskipun permukaan bagian dapat tidak teratur. DC menginduksi medan magnet yang memiliki kekuatan penetrasi yang lebih besar dan dapat digunakan untuk mendeteksi diskontinuitas dekat permukaan.
Mayoritas pemeriksaan lapangan dilakukan menggunakan yoke (Gambar 3). Coil listrik dililit di sekitar inti sentral, dan ketika arus diterapkan, medan magnet dihasilkan yang memanjat dari inti melalui kaki bersendi ke dalam bagian. Ini dikenal sebagai magnetisasi longitudinal karena garis flux berjalan dari satu kaki ke kaki lainnya. Ketika kaki ditempatkan pada bagian ferro-magnetik dan yoke dienergikan, medan magnet diperkenalkan ke dalam bagian. Karena garis flux berjalan dari satu kaki ke kaki lainnya, diskontinuitas yang berorientasi tegak lurus terhadap garis yang diarsir antara kaki dapat ditemukan. Untuk memastikan tidak ada indikasi yang terlewatkan, yoke digunakan sekali dalam posisi seperti yang ditunjukkan dalam gambar dan kemudian digunakan lagi dengan yoke diputar 90 derajat sehingga tidak ada indikasi yang terlewatkan. Karena semua arus listrik terkandung dalam yoke dan hanya medan magnet yang menembus bagian, jenis aplikasi ini juga dikenal sebagai induksi tidak langsung.
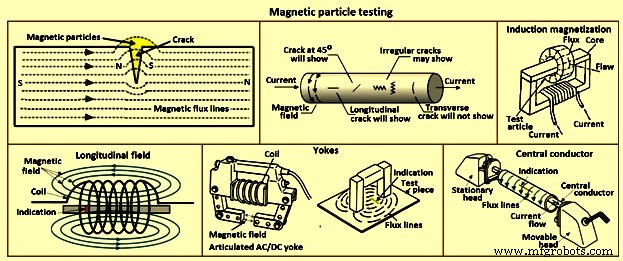
Gambar 3 Uji partikel magnet
Unit poke menggunakan induksi langsung, di mana arus berjalan melalui bagian dan medan magnet lingkaran dihasilkan di sekitar kaki seperti yang ditunjukkan dalam Gambar 3. Karena medan magnet di antara pokes berjalan tegak lurus terhadap garis yang diarsir antara pokes, indikasi yang berorientasi sejajar dengan garis yang diarsir antara pokes dapat ditemukan. Seperti dengan yoke, dua pemeriksaan dilakukan, yang kedua dengan pokes diorientasikan 90 derajat dari aplikasi pertama.
Coil listrik digunakan untuk menghasilkan medan magnet longitudinal. saat dienergikan, arus menciptakan medan magnet di sekitar kawat yang membentuk coil sehingga garis flux yang dihasilkan berorientasi melalui coil. Karena medan longitudinal, indikasi dalam bagian yang ditempatkan dalam coil berorientasi melintang terhadap medan longitudinal.
Mayoritas mesin basah horizontal (unit meja) memiliki baik coil dan serangkaian kepala yang melalui arus listrik dapat dilewatkan, menghasilkan medan magnet. Mesin-mesin ini menggunakan partikel magnet fluoresen dalam larutan cair, sehingga nama ‘basah’. Saat menguji bagian di antara kepala, bagian ditempatkan di antara kepala, kepala yang dapat dipindah dipindahkan ke atas sehingga bagian yang sedang diuji dipegang erat di antara kepala, bagian dibasahi dengan larutan pantulan yang mengandung partikel magnet dan arus diterapkan sementara partikel mengalir di atas bagian. Karena arus mengalir dari kepala ke kepala dan medan magnet diorientasikan 90 derajat terhadap arus, indikasi yang berorientasi sejajar dengan garis di antara kepala terlihat. Jenis pemeriksaan ini biasanya disebut ‘head shot’.
Saatu menguji bagian rongga seperti pipa, tabung dan fitting, batang konduktor lingkaran dapat ditempatkan di antara kepala dengan bagian tergantung pada batang (konduktor sentral) seperti yang ditunjukkan dalam Gambar 3. Bagian kemudian dibasahi dengan larutan pantulan dan arus diterapkan, mengalir melalui konduktor sentral alih-alih melalui bagian. ID dan OD bagian kemudian dapat diperiksa. Seperti dalam kasus head shot, medan magnet tegak lurus terhadap aliran arus, melingkari objek uji, sehingga indikasi yang berjalan secara aksial sepanjang bagian dapat ditemukan menggunakan teknik ini.
Keuntungan uji partikel magnet adalah (i) hemat biaya, (ii) membantu pengujian visual, (iii) peralatan tetap atau portabel, (iv) memberikan hasil yang dapat diulang segera, (v) teknik pemeriksaan yang efektif, dan (vi) bahan habis pakai kontras atau fluoresen. Keterbatasan uji partikel magnet adalah (i) bagian yang diperiksa harus ferro-magnetik, (ii) arus tinggi diperlukan, (iii) hanya dapat mendeteksi cacat permukaan dan sedikit sub-permukaan, (iv) bagian perlu dimagnetkan ulang, (v) bagian harus bersih dan relatif halus, (vi) peralatan dapat besar dan berat, (vii) persediaan listrik biasanya diperlukan, (viii) lapisan dapat menyembunyikan indikasi, dan (ix) permeabilitas materi atau bagian dapat mempengaruhi hasil.
Uji arus eddy
Arus eddy diciptakan melalui proses yang disebut induksi elektromagnetik. Saat AC diterapkan pada konduktor, seperti kawat tembaga, medan magnet berkembang di dalam dan sekitar konduktor. Medan magnet ini melebar saat AC naik ke maksimum dan runtuh saat arus dikurangi menjadi nol. Jika konduktor listrik lain didekatkan dengan medan magnet yang berubah ini, arus diinduksi dalam konduktor kedua. Arus ini dipengaruhi oleh sifat materi seperti ruang kosong, retakan, perubahan ukuran butir, serta jarak fisik antara coil dan materi. Arus ini membentuk impedansi pada coil kedua yang digunakan sebagai sensor. Dalam praktiknya, probe ditempatkan pada permukaan bagian yang akan diperiksa, dan peralatan elektronik memantau arus eddy dalam benda kerja melalui probe yang sama. Rangkaian sensor adalah bagian dari coil pengirim.
Aplikasi utama teknik arus eddy adalah untuk deteksi cacat permukaan atau sub-permukaan. Teknik ini sensitif terhadap konduktivitas, permeabilitas dan dimensi produk. Arus eddy dapat dihasilkan dalam setiap materi yang konduktif listrik yang berada di bawah medan magnet berubah (biasanya 10 Hz hingga 10 MHz). Medan magnet berubah biasanya dihasilkan dengan melewatkan arus bolak-balik melalui coil. Coil dapat memiliki berbagai bentuk dan dapat memiliki antara 10 hingga 500 lilitan kawat. Magnitudo arus eddy yang dihasilkan dalam produk bergantung pada konduktivitas, permeabilitas dan geometri pengaturan. Setiap perubahan dalam materi atau geometri dapat terdeteksi oleh coil pengubahan sebagai perubahan pada impedansi coil.
Coil paling sederhana terdiri dari batang ferit dengan beberapa lilitan kawat yang dililit di satu ujung dan diposisikan dekat permukaan produk yang akan diuji. Saat retakan, misalnya, terjadi pada permukaan produk, arus eddy berjalan lebih jauh di sekitar retakan dan ini terdeteksi oleh perubahan impedansi (Gambar 4). Coil juga dapat digunakan berpasangan, biasanya disebut pasangan pengemudi, dan susunan ini dapat digunakan dengan coil yang terhubung secara diferensial. Dengan cara ini sinyal ‘lift off’ (jarak probe dari permukaan) dapat ditingkatkan. Coil juga dapat digunakan dalam konfigurasi jenis transformator di mana satu lilitan coil adalah primer dan satu (atau dua) lilitan coil digunakan sebagai sekunder.
Sinyal arus eddy yang terdeteksi mengandung informasi amplitudo dan fase yang dapat ditampilkan pada layar tipe CRT (cathode ray tube) biasanya layar non digital. Sinyal dapat ditampilkan sebagai sinyal aktual, yaitu sinyal absolut, atau dengan elektronik yang sesuai, hanya perubahan sinyal yang ditampilkan. Hasil terbaik dicapai ketika hanya satu parameter produk yang berubah, misalnya keberadaan retakan. Dalam praktiknya perubahan sinyal arus eddy disebabkan oleh perbedaan komposisi, kekerasan, tekstur, bentuk, konduktivitas, permeabilitas dan geometri. Dalam beberapa kasus efek retakan dapat disembunyikan oleh perubahan parameter lain dan penolakan yang tidak perlu dapat terjadi. Namun, coil dapat dipilih untuk konfigurasi, ukuran, dan frekuensi pengujian guna meningkatkan deteksi retakan, konduktivitas, kehilangan logam dll. sesuai kebutuhan.
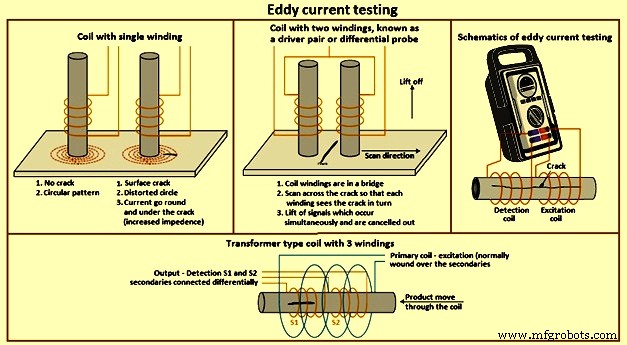
Gambar 4 Uji arus eddy
Kedalaman arus eddy menembus materi dapat diubah dengan menyesuaikan frekuensi pengujian, yaitu semakin tinggi frekuensinya semakin rendah penetrasi. Namun, semakin rendah frekuensinya semakin rendah sensitivitas terhadap cacat kecil. Coil yang lebih besar kurang sensitif terhadap kekasaran permukaan dan sebaliknya. Unit elektronik terbaru mampu mengoperasikan berbagai konfigurasi coil dalam mode absolut atau diferensial dan pada rentang luas frekuensi. Untuk pengujian permukaan untuk retakan pada komponen tunggal atau bentuk kompleks, coil dengan lilitan tunggal berinti ferit biasanya digunakan. Probe ditempatkan pada komponen dan ‘diseimbangkan’ menggunakan kontrol unit elektronik. Saat probe dipindai di seluruh permukaan komponen retakan dapat terdeteksi.
Di mana permukaan akan dipindai secara otomatis lilitan tunggal coil cocok hanya jika jarak lift off dipertahankan secara akurat. Biasanya konfigurasi coil diferensial digunakan dengan sistem pemindaian berkecepatan tinggi di mana efek lift off, efek getaran, dll. dapat dibatalkan hingga tingkat yang dapat diterima. Tabung, batang dan kawat dapat diperiksa menggunakan coil melingkar dan biasanya memiliki konfigurasi coil dengan satu primer dan dua sekunder yang terhubung secara diferensial.
Mayoritis elektronik arus eddy memiliki tampilan fase dan ini memberi operator kemampuan untuk mengidentifikasi kondisi cacat. Dalam banyak kasus sinyal dari retakan, lift off dan parameter lain dapat diidentifikasi dengan jelas. Unit juga tersedia yang dapat memeriksa produk secara bersamaan pada dua atau lebih frekuensi pengujian yang berbeda. Unit ini memungkinkan efek yang tidak diinginkan secara spesifik untuk dibatalkan secara elektronik guna memberikan deteksi cacat yang ditingkatkan.
Uji arus eddy murni listrik. Unit coil tidak perlu menyentuh permukaan produk dan demikian teknik dapat dengan mudah diotomatisasi. Sebagian besar sistem otomatis untuk komponen dengan geometri sederhana di mana penanganan mekanis disederhanakan.
Keuntungan uji arus eddy adalah (i) cocok untuk penentuan berbagai kondisi materi konduktif, seperti deteksi cacat, komposisi, kekerasan, konduktivitas, permeabilitas dll. dalam berbagai logam teknik, (ii) informasi dapat disajikan dalam istilah sederhana seringkali sebagai go / no go dengan unit elektronik tampilan fase dapat digunakan untuk mencapai informasi produk yang jauh lebih besar, (iii) unit yang sangat kompak dan portabel tersedia, (iv) tidak ada bahan habis pakai (kecuali probe yang kadang-kadang dapat diperbaiki), (v) fleksibilitas dalam pemilihan probe dan frekuensi pengujian untuk aplikasi yang berbeda, dan (vi) cocok untuk otomasi total. Kerugian uji arus eddy adalah (i) rentang luas parameter yang mempengaruhi respons arus eddy berarti sinyal dari karakteristik materi yang diinginkan, misalnya retakan, dapat ditutupi oleh parameter yang tidak diinginkan, misalnya perubahan kekerasan, sehingga pemilihan probe dan elektronik yang hati-hati diperlukan dalam beberapa aplikasi, dan (ii) biasanya uji terbatas
Uji radiografi
Metode uji radiografi digunakan untuk deteksi cacat internal dalam banyak materi dan konfigurasi yang berbeda. X-ray, yang dihasilkan secara listrik, dan gamma ray, yang dipancarkan dari isotop radioaktif, adalah radiasi penetrasi yang berbeda diserap oleh materi yang dilaluinya. Semakin tebal, semakin besar serapannya. Lebih jauh, semakin padat materi semakin besar serapannya. X-ray dan gamma ray juga memiliki properti, seperti cahaya, untuk mengubah sebagian kristal halide perak dalam film fotografi menjadi perak logam, proporsi dengan intensitas radiasi yang mencapai film, dan dengan demikian membentuk citra laten. Ini dapat dikembangkan dan diperbaiki dengan cara yang sama seperti film fotografi normal (Gambar 5).
Materi dengan rongga internal diuji dengan menempatkan subjek antara sumber radiasi dan film. Rongga menunjukkan sebagai area gelap, di mana lebih banyak radiasi telah mencapai film, pada latar belakang yang jernih. Prinsipnya sama baik untuk radiografi x-ray maupun gamma ray.
Dalam radiografi x-ray daya penetrasi ditentukan oleh jumlah volt yang diterapkan pada tabung x-ray. Dalam hal baja, sekitar 1.000 volt per inci ketebalan. Dalam radiografi gamma ray isotop mengatur daya penetrasi dan tidak dapat diubah dalam setiap isotop. Dengan demikian iridium 192 digunakan untuk baja tebal 15 mm hingga 25 mm, dan cesium 134 digunakan untuk baja tebal 20 mm hingga 265 mm. Dalam radiografi x-ray intensitas, dan dengan demikian waktu paparan, ditentukan oleh amperase katoda dalam tabung. Waktu paparan biasanya diekspresikan dalam satuan milli-ampere menit. Dengan gamma ray intensitas radiasi ditetapkan pada saat pasokan isotop. Intensitas radiasi dari isotop diukur dalam Becquerel dan berkurang seiring waktu. Waktu yang dibutuhkan untuk merusak menjadi setengah jumlah curie adalah umur paruh dan merupakan karakteristik dari setiap isotop. Misalnya, umur paruh iridium 192 adalah 74 hari, dan cesium 134 adalah 2,1 tahun.
Faktor paparan adalah hasil perkalian jumlah curie dan waktu, biasanya diekspresikan dalam curie jam. Waktu paparan harus ditingkatkan seiring isotop merusak. ketika periode paparan menjadi tidak ekonomis isotop harus diperbarui. Karena isotop secara kontinu memancarkan radiasi ia harus ditempatkan dalam wadah dari uranium habis atau bahan pelindung padat serupa, saat tidak dipaparan untuk melindungi lingkungan dan personel.
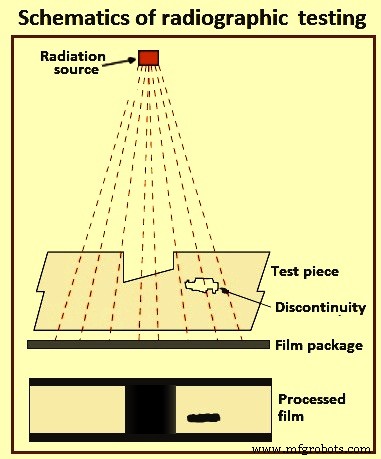
Gambar 5 Skematis uji radiografi
Untuk menghasilkan radiograph x-ray atau gamma ray, paket film ((tertutup dalam kaset yang tertutup cahaya dan terdiri dari film dan layar pengintensifikasi, yang diperlukan untuk mengurangi waktu paparan) ditempatkan dekat permukaan subjek. Sumber radiasi ditempatkan di sisi lain subjek beberapa jauh, sehingga radiasi melalui subjek dan menuju film. Setelah periode paparan film diambil, diproses, dikeringkan, dan kemudian dilihat dengan cahaya transmisi pada penonton khusus. Berbagai aksesori radiografi dan fotografi diperlukan, termasuk item seperti monitor radiasi, markir film, indikator kualitas citra, peralatan kamar gelap, dll. Sejauh hal terakhir ini terkait ada banyak tingkat kemewahan, termasuk unit pemrosesan otomatis sepenuhnya. Aksesori ini sama untuk sistem radiografi x-ray dan gamma. Juga diperlukan item habis pakai seperti film radiografi dan kimia pemrosesan.
Perkembangan terbaru dalam radiografi memungkinkan diagnosis ‘real time’. Teknik seperti tomografi komputerisasi menghasilkan informasi yang sangat penting, meskipun metode ini mungkin cocok hanya untuk tujuan investigatif dan tidak umumnya digunakan dalam kontrol kualitas produksi.
Radiografi industri melibatkan paparan objek uji terhadap radiasi penetrasi sehingga radiasi melalui objek yang diperiksa dan medium pencitraan ditempatkan di sisi seberang objek tersebut. Untuk bahan yang lebih tipis atau kurang padat seperti aluminium, radiasi x-ray yang dihasilkan secara listrik biasanya digunakan, dan untuk bahan yang lebih tebal atau padat, radiasi gamma biasanya digunakan. Radiasi gamma diberikan oleh materi radioaktif yang merusak, dengan dua sumber radiasi gamma yang paling banyak digunakan adalah Iridium-192 (Ir-192) dan Cobalt-60 (Co-60). Ir-192 biasanya digunakan untuk baja hingga 15 mm hingga 25 mm, tergantung pada kekuatan Curie sumber, dan Co-60 biasanya digunakan untuk bahan yang lebih tebal karena kemampuan penetrasi yang lebih besar. Medium pencitraan dapat berupa film x-ray industri atau beberapa jenis detektor radiasi digital. Dengan keduanya, radiasi yang melewati objek uji mengekspos media, menyebabkan efek akhir dengan area lebih gelap di mana lebih banyak radiasi telah melewati bagian dan area lebih terang di mana lebih sedikit radiasi telah menembus. Jika ada rongga atau cacat dalam bagian, lebih banyak radiasi melewati, menyebabkan citra lebih gelap pada film atau detektor.
Radiografi film menggunakan film yang terdiri dari plastik transparan tipis dilapisi dengan lapisan halus bromide perak pada satu atau kedua sisi plastik. Saat diekspos terhadap radiasi kristal ini mengalami reaksi yang memungkinkan mereka, saat dikembangkan, untuk mengubah menjadi perak logam hitam. Perak ini kemudian ‘diperbaiki’ pada plastik selama proses pengembangan, dan saat kering, menjadi film radiografi yang selesai. Agar film dapat digunakan, area minat pada film harus berada dalam rentang densitas (kegelapan) tertentu dan harus menunjukkan kontras dan sensitivitas yang cukup sehingga diskontinuitas yang diminati dapat terlihat. Item ini adalah fungsi dari kekuatan radiasi, jarak sumber dari film dan ketebalan bagian yang diperiksa. Jika salah satu parameter ini tidak terpenuhi, paparan lain (harus dibuat untuk area bagian tersebut.
Radiografi komputer adalah teknologi peralihan antara film dan radiografi digital langsung. Teknik ini menggunakan piring fosfori foto-tangguh yang dapat digunakan ulang, fleksibel yang dimuat ke dalam kaset dan diekspos dengan cara yang mirip dengan radiografi film tradisional. Kaset kemudian ditempatkan dalam pembaca laser tempatnya dipindai dan diterjemahkan menjadi citra digital, yang memakan waktu satu hingga lima menit. Citra kemudian dapat diunggah ke komputer atau media elektronik lain untuk tafsir dan penyimpanan. Tomografi komputer menggunakan komputer untuk merekonstruksi citra dari bidang potongan lintang sebuah objek sebagai lawan radiograph konvensional. Citra tomografi komputer dikembangkan dari berbagai pandangan yang diambil pada sudut pandang yang berbeda yang direkonstruksi menggunakan komputer. Dengan radiografi tradisional, posisi diskontinuitas internal tidak dapat ditentukan secara akurat tanpa membuat paparan dari beberapa sudut untuk menentukan item dengan triangulasi. Dengan tomografi komputer, komputer triangulasi menggunakan setiap titik dalam bidang yang dilihat dari banyak arah yang berbeda.
Radiografi digital mentransformasi radiasi yang melewati sebuah objek secara langsung menjadi citra yang dapat ditampilkan pada monitor komputer. Teknologi utama tiga yang digunakan dalam citra digital langsung adalah silikon amorf, perangkat kapasitas terpasang, dan semi-komplementer logam oksida. Citra ini tersedia untuk dilihat dan dianalisis dalam detik dibandingkan dengan waktu yang dibutuhkan untuk memindai citra radiografi komputer. Kecepatan pemrosesan yang meningkat adalah hasil dari konstruksi piksel yang unik; susunan yang juga memungkinkan resolusi yang lebih baik daripada yang ditemukan dalam radiografi komputer dan sebagian besar aplikasi film.
Keuntungan uji radiografi termasuk (i) berguna pada berbagai macam bahan, (ii) dapat digunakan untuk memeriksa struktur internal yang salah, pemasangan yang salah atau penyelarasan yang salah, (iii) menyediakan catatan permanen, dan (iv) peralatan untuk memeriksa kualitas radiograph tersedia. Beberapa keterbatasan metode ini adalah (i) akses ke kedua sisi objek diperlukan, (ii) tidak dapat mendeteksi cacat datar dengan mudah, (iii) rentang ketebalan yang dapat diperiksa terbatas, (iv) sensitivitas pemeriksaan menurun seiring ketebalan objek uji, (v) keterampilan yang cukup diperlukan untuk tafsir radiograph, (vi) kedalaman cacat tidak ditunjukkan dengan mudah, dan (vii) x-ray dan gamma ray berbahaya bagi kesehatan manusia.
Uji ultrasonik
Teknik ultrasonik digunakan untuk deteksi cacat internal dan permukaan (terutama permukaan jauh) dalam materi yang menghantarkan suara. Prinsipnya dalam beberapa hal mirip dengan pengukuran kedalaman ombak. Sebuah pendek pendek ultrasonik dihasilkan dengan memanfaatkan muatan listrik yang diterapkan pada kristal piezo elektrik, yang bergetar selama waktu yang sangat singkat pada frekuensi yang terkait dengan ketebalan kristal. Dalam deteksi cacat, frekuensi ini biasanya dalam kisaran satu juta hingga enam juta kali per detik (1 MHz hingga 6 MHz). Getaran atau gelombang suara pada frekuensi ini memiliki kemampuan untuk menjarak sejauh mana dalam materi elastis homogen, seperti banyak logam dengan sedikit pengurangan. Kecepatan di mana gelombang ini merambat terkait dengan Modulus Young untuk materi dan merupakan karakteristik dari materi. Misalnya kecepatan dalam baja adalah 5.900 meter per detik, dan dalam air 1.400 meter per detik.
Energi ultrasonik sangat berkurang dalam udara, dan sinar yang merambat melalui padat, saat mencapai antarmuka (misalnya cacat, lubang yang dimaksudkan, atau dinding belakang) antara materi itu dan udara memantulkan sejumlah besar energi dalam arah yang sama dengan sudut insiden. Untuk uji kontak kristal yang berosilasi dihubungkan dalam probe tangan, yang diterapkan pada permukaan materi yang akan diuji. Untuk memfasilitasi transfer energi di seluruh celas udara kecil antara kristal dan benda uji, lapisan cair (disebut ‘penghubung’), biasanya minyak, air atau lem, diterapkan pada permukaan. Kristal tidak berosilasi secara berkelanjutan tetapi dalam pendek pendek, di antara setiap di mana ia diam.
Bahan piezo elektrik tidak hanya mengubah impuls listrik menjadi osilasi mekanik, tetapi juga mentransduksi osilasi mekanik menjadi impuls listrik. Oleh karena itu, tidak hanya ada generator gelombang suara tetapi juga detektor impuls yang kembali. Kristal dalam keadaan untuk mendeteksi impuls yang kembali ketika ia diam. Impuls membutuhkan waktu terbatas untuk bepergian melalui materi ke antarmuka dan dipantulkan kembali ke probe.
Metode standar untuk menyajikan informasi dalam uji ultrasonik adalah dengan meanfaatkan tabung sinar katoda, di mana gerakan titik dari kiri ke kanan mewakili waktu yang berlalu. Prinsipnya tidak terlalu berbeda dalam instrumen digital yang memiliki layar datar LCD (kristal cair). Kecepatan di mana titik bergerak sehingga memberikan penampilan garis horizontal di layar. Sistem disinkronkan secara elektronik sehingga saat probe menerima impuls listriknya titik mulai menyeberang layar. Defleksi ke atas (puncak) dari garis di layar adalah indikasi dari kejadian ini. Puncak ini biasanya disebut impuls awal.
Sementara garis dasar sempurna rata kristal diam. Setiap puncak di kanan impuls awal menunjukkan bahwa kristal telah menerima impuls masuk yang dipantulkan dari satu atau lebih antarmuka dalam materi. Karena titik bergerak dengan kecepatan yang seragam di seluruh wajah tabung, dan impuls gelombang ultrasonik bergerak dengan kecepatan yang seragam melalui materi, memungkinkan untuk menkalibrasi garis horizontal di layar dalam satuan ukuran absolut. Penggunaan blok kalibrasi, yang menghasilkan refleksi dari dinding belakang pada jarak yang diketahui dari kristal bersama dengan kontrol variabel pada detektor cacat, memungkinkan layar untuk dikalibrasi dalam satuan jarak, dan dengan demikian penentuan asal impuls yang kembali yang diperoleh dari benda uji.
Oleh karena itu memungkinkan tidak hanya untuk menemukan cacat antara permukaan dan dinding belakang, tetapi juga untuk mengukur jaraknya di bawah permukaan. Penting bahwa peralatan dikalibrasi dengan benar, dan karena itu sendiri tidak dapat membedakan antara batas yang dimaksudkan dari objek yang diuji dan diskontinuitas yang tidak dimaksudkan, operator diharuskan untuk mengidentifikasi asal setiap puncak. Lebih jauh sebagai impuls membentuk sinar juga memungkinkan untuk menentukan posisi rencana cacat. Tinggi puncak (ekor) secara kasar proporsional dengan luas reflektor, meskipun pada semua instrumen ada kontrol, yang dapat mengurangi atau meningkatkan ukuran indikasi - sensitivitas variabel sebenarnya. Tidak hanya bagian sinar dipantulkan pada antarmuka materi / udara tetapi juga pada setiap pertemuan di mana ada perubahan kecepatan, misalnya antarmuka baja / scoria dalam las.
Memprobing semua wajah benda uji tidak hanya menemukan cacat tiga dimensi dan mengukur kedalamannya, tetapi juga dapat menentukan ukurannya. Cacat dua dimensi (datap) juga dapat ditemukan tetapi, tidak seperti radiografi, lebih baik sinar insiden mengenai cacat sekejap sudut siku-siku terhadap bidang. Untuk mencapai ini beberapa probe memperkenalkan sinar pada sudut terhadap permukaan. Dengan cara ini cacat longitudinal dalam tabung (permukaan dalam atau luar) terdeteksi.
Interpretasi indikasi di layar memerlukan sejumlah keterampilan, terutama saat menguji dengan probe tangan. Namun, teknik ini sangat cocok untuk pengujian otomatis bentuk reguler dengan meanfaatkan monitor - perangkat elektronik yang pas di dalam peralatan utama untuk memberikan sinyal listrik ketika echo terjadi pada posisi tertentu pada jejak. Tingkat pemicu dari sinyal ini dapat diubah dan dapat dibuat untuk mengoperasikan berbagai gerbang mekanis dan peringatan cacat. Lebih jauh, peningkatan dalam teknologi komputer memungkinkan data uji dan hasil untuk ditampilkan dan dioutputkan dalam berbagai format yang berbeda.
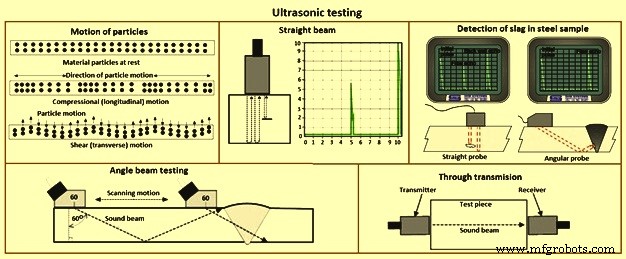
Gambar 6 Uji ultrasonik
Detektor cacat ultrasonik modern sepenuhnya solid state dan dapat dipindai dengan baterai, dan dibangun dengan kuat untuk menahan kondisi lapangan. Karena kecepatan suara dalam materi apa pun adalah karakteristik dari materi itu, dengan demikian beberapa materi dapat diidentifikasi dengan penentuan kecepatannya. Ini dapat diterapkan, misalnya dalam besi cor grafit sferoidis untuk menentukan persentase nodularitas grafit.
Ketika kecepatan konstan, seperti yang ada pada rentang luas baja, waktu yang dibutuhkan untuk impuls untuk bepergian melalui materi proporsional dengan ketebalannya. Oleh karena itu, dengan instrumen yang dikalibrasi dengan benar, memungkinkan untuk mengukur ketebalan dari satu sisi dengan akurasi hingga seratus milimeter. Teknik ini sekarang sangat umum digunakan. Pengembangan detektor cacat standar adalah pengukur ketebalan dinding digital. Ini beroperasi pada prinsip yang sama tetapi memberikan indikasi, dalam numerik LED (dioda memancarkan cahaya) atau LCD (kristal cair) 9liquid crystal display) dari ketebalan dalam hal absolut milimeter. Peralatan ini mudah digunakan tetapi membutuhkan hati-hati dalam aplikasinya.
Dua jenis gelombang suara yang paling banyak digunakan dalam inspeksi industri adalah gelombang kompresi (longitudinal) dan gelombang geser (transverse) (Gambar 6). Gelombang kompresi menyebabkan atom dalam bagian bergetar maju mundur paralel dengan arah suara dan gelombang geser menyebabkan atom bergetar secara tegak lurus (dari sisi ke sisi) terhadap arah suara. Gelombang geser bergerak dengan sekitar setengah kecepatan gelombang kompresi. Suara diperkenalkan ke dalam bagian menggunakan transduser ultrasonik (probe) yang mengubah impuls listrik dari mesin uji ultrasonik menjadi gelombang suara, kemudian mengubah suara yang kembali menjadi impuls listrik yang dapat ditampilkan sebagai representasi visual pada layar digital atau LCD. Jika mesin dikalibrasi dengan benar, operator dapat menentukan jarak dari transduser ke reflektor, dan dalam banyak kasus, operator yang berpengalaman dapat menentukan jenis diskontinuitas yang menyebabkan reflektor. Karena ultrasonik tidak bepergian melalui udara (atom dalam molekul udara terlalu jauh untuk mentransmisikan ultrasonik), cairan atau gel yang disebut ‘penghubung’ digunakan di antara wajah transduser dan permukaan bagian untuk memungkinkan suara ditransmisikan ke dalam bagian.
Pemeriksaan sinar lurus menggunakan gelombang kompresi untuk menginterogasi benda uji seperti yang ditunjukkan di kanan. Jika suara mengenai reflektor internal, suara dari reflektor tersebut memantulkan ke transduser lebih cepat dari suara yang kembali dari dinding belakang bagian karena jarak yang lebih pendek dari transduser. Ini menghasilkan tampilan layar. Penguji ketebalan digital menggunakan proses yang sama, tetapi output ditampilkan sebagai bacaan numerik digital alih-alih presentasi layar.
Pemeriksaan sinar bersudut menggunakan jenis transduser yang sama tetapi dipasang pada wedges bersudut (juga disebut probe) yang dirancang untuk mentransmisikan sinar suara ke dalam bagian pada sudut yang diketahui. Sudut inspeksi yang paling banyak digunakan adalah 45 derajat, 60 derajat, dan 70 derajat, dengan sudut yang dihitung dari garis yang diarsir melalui ketebalan bagian (bukan permukaan bagian). Probe 60 derajat ditunjukkan dalam Gambar 6. Jika frekuensi dan sudut wedge tidak ditentukan oleh kode atau spesifikasi yang mengatur, tergantung pada operator untuk memilih kombinasi yang memeriksa bagian yang sedang diuji secara memadai. Dalam pemeriksaan sinar bersudut, kombinasi transduser dan wedge (juga disebut probe) dipindahkan maju mundur menuju las sehingga sinar suara melalui volume penuh las. Seperti dengan pemeriksaan sinar lurus, reflektor yang berorientasi lebih kurang tegak lurus terhadap sinar suara mengirim suara kembali ke transduser dan ditampilkan di layar.
Pengujian Inmersi adalah teknik di mana bagian diendapkan dalam tangki air dengan air digunakan sebagai medium penghubung untuk memungkinkan sinar suara bepergian antara transduser dan bagian. Mesin uji ultrasonik dipasang pada platform bergerak (jembatan) di sisi tangki sehingga dapat bepergian sepanjang panjang tangki. Transduser dipasang swivel di bawah tabuh kedap air yang dapat dinaikkan, diturunkan dan dipindahkan di seluruh tangki. Gerakan jembatan dan tabuh memungkinkan transduser dipindahkan pada sumbu X-, Y- dan Z-. Semua arah perjalanan digerakkan oleh gigi sehingga transduser dapat dipindahkan dengan inkremen yang akurat di semua arah, dan swivel memungkinkan transduser diorientasikan sehingga sinar suara memasuki bagian pada sudut yang diperlukan. Bagian uji bundar seringkali dipasang pada roller berdaya sehingga bagian dapat diputar saat transduser bepergian sepanjang panjangnya, memungkinkan seluruh lingkar diuji. Beberapa transduser dapat digunakan pada saat yang sama sehingga beberapa pemindaian dapat dilakukan.
Pemeriksaan transmisi melalui dilakukan menggunakan dua transduser, satu di setiap sisi bagian (Gambar 6). Transduser pengirim mengirim suara melalui bagian dan transduser penerima menerima suara. Reflektor dalam bagian menyebabkan pengurangan jumlah suara yang mencapai penerima sehingga presentasi layar menunjukkan sinyal dengan amplitudo lebih rendah (tinggi layar).
Pemeriksaan array fase dilakukan menggunakan probe dengan beberapa elemen yang dapat diaktifkan secara individual. Dengan mempengaruhi waktu saat setiap elemen diaktifkan, sinar suara yang dihasilkan dapat diarahkan, dan data yang dihasilkan dapat digabungkan untuk membentuk citra visual yang mewakili irisan melalui bagian yang sedang diperiksa.
Pemeriksaan difraksi waktu penerbangan menggunakan dua transduser yang terletak di sisi seberang las dengan transduser diatur pada jarak yang ditentukan satu sama lain. Satu transduser mengirim gelombang suara dan transduser lain bertindak sebagai penerima. Tidak seperti pemeriksaan sinar bersudut lainnya, transduser tidak dipindahkan maju mundur menuju las, tetapi bepergian sepanjang panjang las dengan transduser tetap pada jarak yang sama dari las. Dua gelombang suara dihasilkan, satu bepergian di sepanjang permukaan bagian di antara transduser, dan yang lain bepergian melalui las pada sudut kemudian kembali ke atas ke penerima. Ketika retakan ditemui, sebagian suara difraksi dari ujung retakan, menghasilkan gelombang suara dengan kekuatan rendah yang dapat ditangkap oleh unit penerima. Dengan memperkuat dan menjalankan sinyal ini melalui komputer, ukuran dan lokasi cacat dapat ditentukan dengan akurasi yang jauh lebih besar daripada metode uji ultrasonik konvensional.
Keuntungan deteksi cacat ultrasonik meliputi (i) ketebalan dan panjang hingga 10 meter dapat diuji, (ii) posisi, ukuran dan jenis cacat dapat ditentukan, (iii) hasil uji segera, (iv) portabel, (v) sangat sensitif jika diperlukan, (vi) mampu diotomatisasi sepenuhnya, (vii) akses hanya satu sisi diperlukan, dan (viii) tidak ada bahan habis pakai yang diperlukan. Kerugian deteksi cacat ultrasonik meliputi (i) tidak ada catatan permanen yang tersedia kecuali salah satu sistem pengumpulan data dan hasil uji yang lebih canggih digunakan, (ii) operator dapat memutuskan apakah benda uji cacat atau tidak sementara uji berlangsung, (iii) indikasi memerlukan interpretasi, (iv) keterampilan yang cukup diperlukan



