Menyalakan Tanur Tinggi: Langkah Kunci dan Wawasan Teknis
Proses Blowing-in Tanur Tinggi
Proses memulai tanur tinggi setelah konstruksi atau setelah relining disebut blowing-in. Proses blowing-in dilakukan dalam beberapa langkah (Gambar 1) yang terdiri dari (i) pengeringan lining, (ii) pengisian tanur tinggi dengan muatan blow in kokas tinggi yang disusun khusus, (iii) pengapian kokas atau pencahayaan tanur tinggi, dan (iv) peningkatan bertahap angin panas (laju angin) dengan pencetakan yang sering untuk memastikan kenaikan suhu hearth tanur tinggi. Selama periode blow in, rasio beban (rasio bijih terhadap kokas) disesuaikan sesuai jadwal yang ditentukan sampai operasi normal tanur tinggi tercapai dan tanur tinggi mulai menghasilkan logam panas kualitas normal.
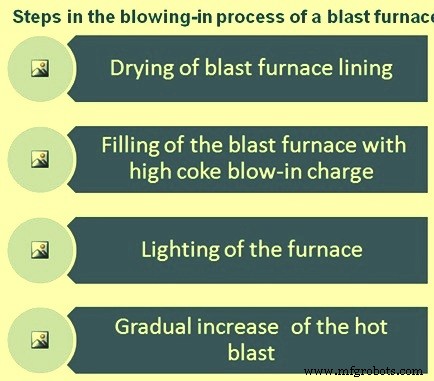
Gambar 1 Langkah dalam proses blowing-in tanur tinggi
Tanur tinggi baru dibangun atau di relining harus dikeringkan dengan hati-hati sebelum kokas diapikan. Itu karena jumlah air besar yang terkandung dalam slurry yang digunakan untuk penataan bata tahan api dan air yang diserap oleh pekerjaan bata tahan api harus dikeluarkan sebanyak mungkin untuk menghindari kejut termal ekstrim. Terdapat cukup data yang tersedia bahwa blowing-in tanur tinggi dapat menyebabkan kerusakan pada lining tahan api bahkan ketika telah dikeringkan dengan baik. Selain itu, jika air dari sumber-sumber ini tidak dikeluarkan dari tanur tinggi sebelum dimasuki operasi, ia menyerap panas lebih dari yang disediakan untuk muatan blow in dan oleh karena itu mencegah hearth mencapai suhu yang diinginkan. Dalam kasus semacam itu, logam panas dan escur cair yang masuk ke hearth dapat membeku di sana dan dalam kasus itu menjadi tidak mungkin untuk menghilangkan mereka dari tanur tinggi.
Pengeringan tanur tinggi
Ada beberapa metode yang dapat digunakan untuk mengeringkan tanur tinggi dan stove angin panas yang terkait dengan tanur tinggi. Metode normal untuk stove angin panas, di mana bahan bakar gas seperti gas oven kokas tersedia, adalah dengan memasukkan pipa gas ke dalam ruang pembakaran bawah dan mulai dengan nyala kecil dan meningkatkan input gas selama banyak hari sampai jumlah kecil gas tanur tinggi dapat digunakan, menjaga bahan bakar gas sebagai api pilot. Diinginkan untuk meningkatkan panas perlahan selama paling tidak sepuluh hari hingga dua minggu di stove angin panas baru sebelum mulai membawa stove angin panas ke suhu operasi.
Stove angin panas yang telah memiliki layanan sebelumnya telah dipanaskan dalam 36 jam hingga 72 jam tanpa kesulitan yang terlihat. Metode lain untuk pengeringan atau pemanasan di masa lalu adalah dengan menggunakan api kayu yang dibangun di dasar ruang pembakaran. Api kayu memerlukan perhatian terus-menerus sampai suhu dinding cukup untuk memastikan pembakaran yang tepat gas tanur tinggi.
Salah satu metode untuk pengeringan tanur tinggi adalah penggunaan udara angin panas. Ini metode sederhana dan pengeringan tetap terkontrol sepanjang waktu. Dalam menerapkan metode ini, sistem angin panas konvensional digunakan kecuali pada awalnya suhu angin dipertahankan sekitar 200 derajat C hingga 220 derajat C dan volume angin panas dipertahankan pada tingkat angin rendah. Suhu perlahan meningkat selama beberapa hari ke sedikit di atas 400 derajat C dan dipertahankan pada tingkat suhu itu selama beberapa hari lagi. Seluruh operasi dapat diselesaikan dalam satu minggu. Di beberapa tempat, siku dan pipa dipasang di dalam beberapa tuyere tanur tinggi untuk mengarahkan udara panas ke bawah ke hearth tanur tinggi. Diinginkan, bahwa selama bagian akhir periode pengeringan, untuk menggunakan uap tekanan rendah ke dalam staves pendingin hearth dan papan bosh untuk membantu pengeringan. Klep penutup bawah pemuatan atas ditutup selama pengeringan, dan bleeders tanur diatur untuk memelihara sebanyak mungkin panas di dalam tanur tinggi. Tidak perlu mengamati pembacaan tekanan pada gauge tekanan angin selama pengeringan.
Di pabrik dengan satu tanur tinggi di mana gas tanur tinggi tidak tersedia, metode yang baru saja dijelaskan harus dimodifikasi karena bahan bakar tambahan baik gas oven kokas atau minyak bakar harus digunakan untuk memanaskan stove angin panas. Namun, untuk tingkat panas yang rendah, ini dapat dilakukan secara memuaskan.
Metode alternatif untuk pengeringan tanur tinggi dikenal sebagai metode api hearth. Ini cukup terdiri dari api kayu, kokas atau batubara yang dibangun di hearth tanur dan dikontrol secara serupa dengan metode lain dengan shutter tuyere dan bleeders. Sulit untuk mengatur suhu api. Juga pengisian ulang bahan bakar yang sering diperlukan yang tidak hanya sulit tetapi juga mengganggu proses. Jika digunakan untuk pengeringan saja, metode ini sempet sederhana seperti yang dijelaskan di atas, tetapi dapat digunakan sebagai awal proses blowing-in yang terkontrol atau lambat. Beberapa operator blow in klaim pemanasan yang lebih baik dicapai melalui teknik ini. Setelah pengeringan, blank kokas sangat berat dimuat, diikuti oleh muatan blow in reguler. Laju angin rendah kemudian dipertahankan, dan suhu hearth dan dinding dalam perlahan ditingkatkan sebelum volume angin ditingkatkan ke tingkat blow in konvensional. Dalam metode ini blow in sebenarnya terjadi setelah selang beberapa hari. Namun secara teori, metode ini memiliki keuntungan bahwa ada lebih sedikit kemungkinan kerusakan pada lining bata tahan api dari kejut termal dan ada kecenderungan yang lebih rendah untuk bata tahan api spall. Namun, metode ini memakan waktu dan mahal. Usia kampanye yang lebih baik telah diperoleh melalui penggunaan metode konvensional, dan tidak ada buwan sampai saat ini yang menunjukkan hasil yang lebih baik dari teknik slow burn-in.
Metode lain yang digunakan terdiri dari api gas terbuka di dalam tanur tinggi. Salah satu praktik adalah memasang pipa gas melalui lubang tumpahan dan meapikan gas dengan api kayu kecil yang dipertahankan sepanjang waktu. Pembuka tuyere dilengkapi dengan shutter untuk mengatur input udara, dan suhu atas tanur tinggi diatur secara serupa seperti yang dilakukan dalam dua metode yang dijelaskan sebelumnya. Metode ini memiliki bahaya yang jelas dan sehingga tidak lagi digunakan. Ini sekarang dianggap sebagai metode yang usang. Praktik ini telah digantikan oleh penggunaan burner yang dimasukkan melalui tuyere yang menghasilkan udara panas dari pembakaran bahan bakar gas.
Metode lain yang digunakan untuk pengeringan tanur tinggi adalah penggunaan oven Belanda. Dua, tiga atau lebih tanur/oven dibangun di luar tanur tinggi dan produk pembakaran dari tanur/oven ini ditambah udara panas berlebihan diarahkan melalui pipa ke lubang tumpahan dan beberapa pembuka tuyere. Pembuka tuyere dan pendingin lainnya diblokir dan draft diatur dengan menyesuaikan bleeders tanur tinggi. Seperti dalam pengeringan dengan angin panas, klep penutup bawah alat pemuatan atas dipertahankan dalam kondisi tertutup. Oven Belanda dibakar dengan kokas, batubara atau kayu dan membutuhkan operator untuk pemeliharaan api, pengangkutan bahan bakar, dan membersihkan abu. Kontrol suhu lebih sulit dalam kasus ini, tetapi beberapa regulasi dipertahankan oleh intensitas api oven dan penyesuaian bleeders tanur.
Pengisian tanur tinggi
Setelah selesai operasi pengeringan, klep penutup bawah dan bleeders tanur tinggi dibuka. Pipa puing dijatuhkan dan beberapa tuyere serta beberapa pendingin dilepas, jika diinginkan, dan peralatan di sekitar pabrik cetak yang digunakan dalam proses pengeringan dibersihkan. Dalam waktu yang relatif singkat, interior tanur tinggi cukup dingin untuk memasuki hearth untuk menyiapkan pengisian. Jika api hearth digunakan untuk pengeringan, semua abu dan sampah dibersihkan. Pemeriksaan sistem pendingin tanur sekarang dilakukan dan air dihidupkan. Praktik normal adalah untuk memelihara pengawasan konstan pada semua anggota pendingin mulai dari waktu ini. Dalam kasus di mana lining tanur tidak baru dan tanur kosong, pemeriksaan ini memberikan kesempatan yang baik untuk menemukan anggota pendingin yang bocor. Di tempat di ada keraguan dengan papan pendingin atau di tempat ada tanda kelembaban pada papan pendingin, maka papan pendingin harus diganti sebelum pengisian tanur tinggi dimulai. Juga semua peralatan mekanik, listrik dan fisik harus melalui pemeriksaan menyeluruh sebelum memulai pengisian tanur tinggi. Biasanya daftar periksa disiapkan, dan setiap item daftar periksa dicentang saat laporan diterima bahwa item memuaskan.
Pekerjaan pada persiapan lain telah dilakukan dan beberapa terus berlangsung pada titik ini bersamaan dengan memulai operasi pengisian tanur tinggi. Contoh adalah pemanasan tong logam panas, pengisian bin dengan bahan baku di bin gudang stok sesuai rencana yang telah disusun, persiapan tong escur (jika digunakan) untuk pelayanan, pemeriksaan saluran gas tanur tinggi, dan pembukaan dan penutupan ventilasi sesuai arahan. Saluran membersihkan uap diperiksa untuk memastikan uap tersedia saat diperlukan. Jalur besi dan escur di pabrik cetak juga harus disiapkan.
Secara bersamaan aktivitas di pabrik listrik untuk blower udara harus dilakukan dengan intensitas yang sama. Mungkin turbin harus dibuka untuk pemeriksaan dan banyak pekerjaan pemeliharaan pencegahan perlu dilakukan. Boiler harus dipanaskan, turbo-blower harus dipanaskan dan diputar, mekanisme trip kecepatan harus diperiksa, air dihidupkan ke kondensor, pompa harus diperiksa dan ditempatkan ke operasi, jadwal angin blast harus diposting dan dikonfirmasi ulang dengan personel tanur tinggi, pabrik pengolahan air boiler harus dimulai dan rumah saklar dan substasi harus diaktifkan.
Beberapa aktivitas akhir sebelum memulai tanur tinggi adalah pemasangan dan pengeringan bahan lining untuk through logam panas dan runner, pengaturan skimers dan gerbang dan memastikan lump gun dan drill lubang tumpahan dipasang dengan benar sehingga mereka menyentuh lubang tumpahan (lubang besi) dengan benar. Di beberapa tempat di mana tanur tinggi akan dioperasikan pada tekanan sangat tinggi, tanur tinggi dipresurisasi dengan udara dingin sebelum startup untuk menentukan apakah ada kebocoran yang harus diperbaiki sebelum pemuatan.
Ada banyak tata letak yang berbeda untuk menempatkan muatan startup di tanur tinggi. Biasanya hanya terdiri dari kokas dan sejumlah kecil fluks di bawah mantel. Di atas mantel ada peningkatan bertahap beban bijih dengan peningkatan bertahap rasio beban (bijih terhadap kokas). Sangat sering, tidur kayu ditempatkan di hearth di lubang tumpahan sehingga ada ruang terbuka yang cukup untuk gas keluar. Dalam beberapa blow in, escur tanur tinggi dan batu kapur dimuat dengan kokas di wilayah bosh. Tujuannya adalah bahwa escur menyediakan bahan yang akan meleleh dengan mudah dan membawa panas ke bawah ke hearth. Tujuan batu kapur adalah untuk bersatu dengan abu kokas dan membentuk escur yang dapat dilelehkan. Untuk meningkatkan volume escur selama periode awal startup, kerikil silika kadang-kadang ditambahkan.
Saat mengisi tanur dengan muatan awal rasio bijih/sinter terhadap kokas meningkat menuju atas tanur tinggi, rasio batu kapur terhadap kokas menurun dan rasio kerikil terhadap kokas meningkat sedikit. Dalam menghitung jumlah relatif kokas, beban bijih dan fluks, diantisipasi bahwa kandungan silikon logam panas dalam beberapa cetakan pertama biasanya akan mengandung 2,5 persen hingga 4,5 persen silikon. Oleh karena itu, jumlah fluks dasar harus direncanakan sesuai sehingga escur tidak akan terlalu kapur (viscous). Saat tanur tinggi mulai bergerak secara normal dan laju angin panas ditingkatkan, kandungan silikon logam panas akan menurun dan kemudian fluks tambahan harus disediakan untuk silika yang masih tidak direduksi dalam escur.
Pencahayaan
Beberapa metode berbeda dapat digunakan untuk menyalakan tanur tinggi. Namun, metode yang paling umum digunakan saat ini adalah meapikan kokas dengan udara angin panas. Dalam metode ini, volume angin yang relatif rendah pertama kali digunakan pada suhu antara 550 derajat C dan 650 derajat C dan dalam beberapa menit kokas yang ada di depan tuyere ini meapikan. Untuk menggunakan metode ini, perlu stove angin panas dipanaskan sebelumnya. Di pabrik satu tanur tinggi atau di pabrik beberapa tanur tinggi di mana semua tanur tinggi mati, ini mungkin menyajikan masalah. Sering di tempat di mana gas tanur tinggi tidak tersedia, bahan bakar gas lain seperti gas oven kokas atau gas alam digunakan untuk memanaskan stove sampai gas dari tanur tinggi dapat digunakan.
Metode lain, yang digunakan kurang sering, adalah menempatkan bahan mudah terbakar di depan tuyere yang dapat diapikan dengan obor atau batang merah panas. Draft alami melalui tanur tinggi biasanya menyediakan cukup udara untuk meningkatkan suhu kokas di dekat tuyere ke suhu pembakaran, dan kemudian aliran udara blast ringan dapat dimulai.
Sebelum tanur tinggi diapikan, sistem gas diisolasi dari tanur oleh klep goggle, biasanya terletak downstream dari sistem pembersihan gas. Sistem pembersihan gas dibersihkan dari klep goggle ini ke tanur tinggi dengan uap atau gas inersia. Dalam tahap awal blow in, bleeders di atas tanur tetap terbuka dan gas membersihkan dipertahankan dalam sistem pembersihan gas hingga klep yang memisahkan sistem pembersihan gas dari sistem gas pabrik utama. Sistem pembersihan gas dapat bervariasi dari tanur tinggi ke tanur tinggi, dan kadang-kadang bagian terpisah sistem pembersihan gas diisolasi satu sama lain dan dibersihkan secara terpisah.
Di banyak tempat, tidak ada klep isolasi antara tangkap debu dan tanur tinggi dan, oleh karena itu, tangkap debu dibersihkan dengan uap yang dianginkan melalui down comer tanur tinggi dan dikeluarkan melalui bleeders tanur tinggi. Saat laju angin panas di tanur tinggi telah meningkat cukup untuk mempertahankan aliran gas tanur tinggi yang baik dan stabil, medium pembersihan dimatikan dan bleeders ditutup. Ketika tekanan positif gas diperoleh hingga klep goggle isolasi, itu dibuka dan gas diizinkan mengalir ke sistem gas utama. Perlindungan signifikan untuk menghindari ledakan harus diambil selama periode ini, dan area sekitar tanur tinggi, sistem pembersihan gas dan klep harus dipantau untuk kebocoran gas tanur tinggi yang potensial.
Ketika tanur tinggi dimulai, laju angin panas hanya sebagian kecil dari apa yang akan menjadi pada operasi normal. Oleh karena itu, perlu hanya membuka beberapa tuyere sehingga kecepatan melalui setiap tuyere cukup untuk membawa angin panas ke dalam tanur tinggi dan mencegah gas panas saluran ke atas dinding. Ini biasanya dilakukan dengan menyuntik tuyere yang tidak digunakan dengan bola tanah liat dan membocorkan mereka lagi seiring laju angin panas ditingkatkan. Dalam beberapa kasus, bushing ditempatkan di dalam tuyere untuk mengurangi diameter pembuka selama tahap awal blow in. Bushing ini kemudian dijatuhkan ketika laju angin panas yang lebih tinggi akan digunakan. Pada awalnya laju angin panas ditingkatkan setiap beberapa jam sehingga pada akhir 24 jam pertama, sekitar 40 persen hingga 50 persen dari angin panas penuh. Setelah ini, ditingkatkan sekitar 25 persen per hari sampai laju akhir tercapai.
Ketika tanur tinggi dimulai, lubang tumpahan biasanya dibiarkan terbuka, dan beberapa gas yang dihasilkan oleh pembakaran kokas keluar melalui lubang tumpahan. Pada awalnya, gas ini harus diapikan, tetapi seiring laju angin panas meningkat, ia memanaskan kokas di hearth dan pada akhirnya keluar pada suhu yang cukup tinggi untuk tetap menyala. Lubang tumpahan umumnya tetap terbuka sampai escur mulai muncul. Ini ditandai oleh penurunan volume gas dan kebocoran atau penguncupan di lubang tumpahan. Ketika ini terjadi, lump gun diayun ke posisi dan lubang tumpahan ditutup. Setiap beberapa jam setelah itu, lubang tumpahan dibuka kembali untuk menghilangkan escur yang telah terbentuk. Pada tanur tinggi yang lebih besar dengan lebih dari satu lubang tumpahan, biasanya lubang tumpahan yang berbeda dibuka dengan setiap upaya berturut-turut.
Dalam waktu sekitar 24 jam hingga 28 jam setelah startup, logam panas pertama diharapkan dicetak. Logam panas ini biasanya akan sangat tinggi dalam kandungan silikon karena laju operasi yang lambat dan rasio silika terhadap oksida besi yang tinggi dalam bahan baku di bagian awal muatan tanur tinggi. Seiring laju angin panas ditingkatkan, dan rasio beban (bijih terhadap kokas) mendekati tingkat operasi normal, kandungan silikon logam panas menurun. Akibatnya, rasio fluks terhadap bahan baku lainnya harus disesuaikan untuk menyediakan oksida dasar yang cukup untuk fluks silika yang tidak direduksi yang pergi ke escur. Umumnya, selama periode blow in, disarankan untuk mempertahankan rasio beban (bijih terhadap kokas) dalam rentang yang menghasilkan logam panas suhu tinggi sekitar 1500 derajat C untuk memastikan bahwa beberapa masalah yang tidak terdugaan tidak akan mengakibatkan pembeku. Suhu angin panas umumnya tidak ditingkatkan ke output maksimum stove angin panas selama periode ini, karena perlu menyediakan cadangan yang memungkinkan pemasukan panas tambahan ke hearth dalam kasus darurat.



