Manajemen Logam Panas Efisien dalam Produksi Besi Dapur Tinggi
Pengantar
Logam panas (HM) dihasilkan melalui reduksi beban bijih yang menurun oleh gas redutor yang naik dalam dapur tinggi (BF). Logam panas bersifat cair dan terkumpul di hearth dapur tinggi. Dari hearth, logam panas diambil dari lubang penebas dapur tinggi setelah interval waktu tertentu. Biasanya dalam dapur tinggi besar, laju penebasan logam panas sekitar 7 ton/menit dengan kecepatan penebasan cair 5 m/detik, di lubang penebas berdiameter 70 mm dan panjang 3,5 m. Laju penebasan logam panas sangat dipengaruhi oleh kondisi dan panjang lubang penebas. Secara umum, suhu logam panas yang diambil bervariasi antara 1420 °C hingga 1480 °C.
Logam panas yang diambil ditangani dalam tiga tahap berikut:
- Penanganan logam panas di cast house, yaitu dari lubang penebas hingga tongkang logam panas
- Tongkang logam panas dan pengangkutannya
- Pengolahan logam panas baik di mesin cor pig (PCM) untuk produksi besi pig (PI) atau di pabrik peleburan baja untuk pembuatan baja.
Perkembangan Sejarah Penanganan Logam Panas
Pada abad ke-17, besi cair yang dihasilkan (biasanya sekitar 450 kg per cor) dari dapur peleburan besi diarahkan ke dalam satu parit atau dicetak dalam cetakan pasir untuk menghasilkan produk domestik seperti panci, wajan, plat petirka, dll. Seiring peningkatan produksi dapur tinggi karena banyak perbaikan desain, pengeluaran produk cair (besi dan escoria) menjadi masalah. Produksi dapur tinggi arang kayu meningkat dari satu ton menjadi 25 ton per hari seiring waktu. Tonase yang lebih tinggi ini tidak dapat ditangani dengan dua cor per hari melalui satu parit di depan lubang keluar. Cast house berisi area untuk pencetakan besi. Pengeluaran besi terdiri dari parit besar yang disebut trough yang mencuram dari depan dapur tinggi ke lantai cast house yang diisi pasir. Kemudian ia terbagi menjadi dua sistem runur. Sebuah runur utama di setiap sistem berjalan sejajar dengan panjang cast house. Seiring runur ini mencuram ke bawah, serangkaian bendungan dibuat dengan interval teratur. Di sudut siku sebelum setiap bendungan, runur yang lebih kecil yang disebut 'sow' terbentuk di pasir. Dari sow ini terbentuk berbagai rongga yang disebut 'pigs'. Nama-nama ini diberikan karena sistem ini terlihat seperti barisan anak babi menyusui ibunya. Ada beberapa barisan paralel sow dan pigs yang dihasilkan dengan mendorong bentuk kayu D ke dalam pasir lembap di lantai cast house. Selama cor, saat setiap sow dan pigs-nya terisi dengan besi cair, bendungan pasir di runur utama dihaburkan dengan batang dan logam cair mengalir ke bawah ke sow dan tempat tidur pig berikutnya. Ada dua sistem lengkap yang memungkinkan dapur tinggi dicor lebih sering. Ketika satu sisi terisi dengan besi cair, sisi lainnya pigs-nya dihilangkan dan tempat tidur dibentuk ulang.
Proses pencetakan besi pada tahun 1880 tidak berubah banyak dari operasi sebelumnya tetapi tempat tidur pig lebih besar dan pada tahun 1909, skimmer escoria dipasang untuk menyisir escoria yang terapung dari besi saat mengalir melalui parit. Pada tahun 1896, pemasangan PCM yang ditemukan oleh EA Uehling akhirnya membawa eliminasi lengkap tempat tidur pig di cast house. Selanjutnya, tongkang terbuka atas diperkenalkan. Tongkang ini mengangkut sekitar 10 ton hingga 100 ton HM dan memerlukan dapur tinggi dan cast house diangkat di atas tanah agar tongkang dapat diletakkan di bawah lantai cast house. Meskipun tempat tidur pig telah dihilangkan, parit dan runur tetap ada dan tutupan menuju tongkang ditambahkan ke cast house. Pada tahun 1915, penggunaan tongkang jenis torpedo pertama kali dilakukan. Tongkang yang dipasang di kereta api ini mengangkut 90 ton tetapi ditingkatkan menjadi 150 ton pada tahun 1925.
Penanganan Logam Panas di Cast House
Parit utama, runur besi, runur escoria, runur miring dan lainnya digunakan di lantai cast house untuk mentransfer HM yang diambil dari dapur tinggi ke tongkang HM. Tugas utama sistem runur adalah menyebarkan energi kinetik aliran yang keluar dari lubang penebas, pemisahan escoria dari HM, dan distribusi logam panas cair ke dalam wadah transportasi.
Setelah lubang penebas dibuka, besi cair dan escoria mengalir ke bawah parit dalam yang disebut parit HM. Blok tahan api yang disebut 'skimmer' dipasang melintasi dan di dalam parit. Skimmer memiliki pembukaan kecil di bawahnya. HM mengalir melalui pembukaan skimmer ini, melalui 'bendungan besi, dan ke bawah 'runur besi'. Karena escoria lebih ringan dari besi, ia terapung di atas besi, melalui parit, mengenai skimmer dan diarahkan ke runur escoria. HM mengalir ke tongkang yang dilapisi tahan api. Runur miring (rangkaian runur pra-cetak yang dapat dilepas juga dikenal sebagai runur goyang) umumnya digunakan untuk mengubah arah HM ke tongkang kedua setelah pengisian tongkang pertama, sebagai pengganti runur tetap konvensional. Runur miring dibuat di luar dan dipasang dengan pematang sementara untuk pemasangan dan pemasukan yang mudah untuk pekerjaan pemeliharaan.
Kedalaman parit dan runur harus cukup besar untuk menampung aliran maksimum materi yang mungkin, dengan memperhitungkan keberadaan lapisan tahan api.
Untuk menghindari keterlambatan dalam pekerjaan pemeliharaan runur cast house, biasanya praktik runur non-drainable diadopsi di mana tingkat pool logam tertentu dipertahankan secara kontinu antara dua interval cor dari lubang penebas hingga papan skimmer.
Sistem runur biasanya sepenuhnya tertutup dan terhubung ke sistem ekstraksi debu cast house, di mana panjang depan (sekitar 6 m) parit utama tidak tertutup, dan debu sepenuhnya disedot oleh arung yang terletak di atasnya.
Bahan tahan api yang sesuai diterapkan pada parit yang masing-masing dengan mempertimbangkan kondisi operasional. Untuk mempertahankan transfer HM yang stabil dan daya tahan yang cukup bahkan di bawah kondisi operasional yang parah dengan koefisien produktivitas yang relatif tinggi atau suhu besi yang relatif tinggi, bahan runur optimal digunakan untuk menyesuaikan operasi dapur tinggi. Persyaratan umum bahan untuk parit dan runur HM adalah (i) mudah dipasang (kecairan dan waktu pemasukan yang sesuai), (ii) daya tahan korosi (daya tahan terhadap serangan escoria dan FeO), (iii) daya tahan gosok, (iv) daya tahan oksidasi, dan (v) daya tahan pecah termal. Secara umum di parit utama, kerusakan aus lokal diamati di garis escoria (antarmuka udara/escoria) dan juga di garis logam (antarmuka escoria/logam).
Bahan yang digunakan untuk aplikasi normal untuk umur lapisan parit yang panjang adalah (i) tahan api dengan kandungan silikon karbida tinggi di garis escoria untuk daya tahan yang luar biasa terhadap serangan escoria, dan (ii) material spinel dengan kandungan silikon karbida yang lebih rendah di garis logam untuk daya tahan yang luar biasa terhadap serangan FeO. Perbaikan parit dapur tinggi dilakukan dengan gunning basah. Perbaikan gunning efektif untuk mencapai daya tahan parit yang lebih lama, dengan itu jadwal pemeliharaan parit dapat dioptimalkan. Bahan gunning umumnya ditandai dengan pembentukan lapisan yang cukup padat dengan air lebih sedikit dan cocok untuk gunning panas bahkan segera setelah mengeluarkan sisa HM dari parit.
Tongkang Logam Panas
Tongkang HM adalah wadah di mana HM dicurahkan untuk transportasi. Ada dua jenis tongkang HM. Mereka adalah (i) tongkang terbuka atas, dan (ii) tongkang torpedo.
Tongkang HM dilapisi batu bata tahan api untuk menjaga isi tetap cair dan melindungkan cangkang keluar baja. Keuletan dan sifat erosif HM membuat pemantauan lapisan tahan api tongkang HM menjadi fungsi pemeliharaan yang vital. Konsekuensi kebocoran cukup besar, baik dari segi keamanan maupun biaya.
Tongkang terbuka atas memiliki dasar cekung. Parameter penting saat menentukan tongkang HM terbuka atas adalah sebagai berikut.
- Kapasitas tongkang dalam ton
- Bobot HM yang akan ditangani
- Bobot maksimum yang diizinkan tongkang
- Tinggi terbatas tongkang
- Diameter terbatas tongkang
- Garis tengah trunnion ke atas flange lapisan
- Garis tengah trunnion ke bawah dasar
- Diameter dalam maksimum tongkang di atas
- Ketebalan kait tongkang
- Diameter trunnion
- Jarak antara garis tengah trunnion dan kait tongkang
Kapasitas biasa tongkang HM adalah 50 cum, 100 cum dan 140 cum. Tongkang terbuka atas ditingkatkan dengan mesin kemudi miring atau crane atap untuk pengosongannya.
Tongkang terbuka atas dipasang pada mobil tongkang HM yang biasanya dirancang untuk transportasi rel HM dari dapur tinggi ke PCM dan pabrik peleburan baja. Mobil tongkang HM biasanya terdiri dari (i) rangka bantalan, (ii) kereta api, (iii) tongkang, dan (iv) kopling otomatis. Demikian pula tongkang torpedo dipasang pada kereta api untuk geraknya dan dilengkapi dengan kopling otomatis.
Mobil tongkang terbuka atas HM bergerak entlang rel dengan bantuan alat tarik kereta api dalam kereta yang terdiri dari hingga 5 mobil tongkang. Mobil tongkang torpedo biasanya bergerak secara individual dengan bantuan alat tarik kereta api dan kadang-kadang dalam formasi dua mobil tongkang. Kedua jenis mobil tongkang ditunjukkan dalam Fig 1.
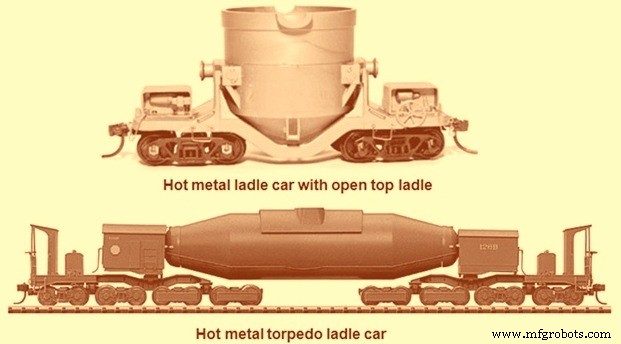
Fig 1 Mobil tongkang logam panas
Bata yang menunjukkan tahan api, resistensi terhadap syok termal dan stabilitas volume digunakan untuk melapisi zona tongkang. Berbagai macam batu bata tahan api digunakan untuk pelapisan tongkang HM. Rentang luas ini termasuk batu bata tanah api (kandungan alumina 37 %), batu bata alumina tinggi (kandungan alumina antara 66 % hingga 86 %), dan batu bata alumina silikon karbida. Saat menggunakan batu bata alumina silikon karbida, perlu menggunakan lapisan batu bata isolasi untuk mempertahankan panas karena konduktivitas panas silikon karbida lebih tinggi dari tahan api lainnya. Untuk pelapisan tongkang torpedo biasanya pelapisan dilakukan dengan konsep zona dengan refraktori garis escoria, refraktori bantalan dampak dan refraktori atap dipilih untuk menyesuaikan parameter yang ada di area-area ini. Juga pelapisan tongkang HM terdiri dari pelapisan permanen dan pelapisan aus.
Castables digunakan di tutupan, sekitar lantai dan sebagai massa perbaikan. Refraktori castable yang terikat kimiawi menunjukkan kekuatan dan densitas yang digabungkan dengan stabilitas volume dari suhu ruang hingga suhu tinggi. Monolithics yang digunakan untuk pelapisan termasuk mortar, campuran gunning dan campuran sambungan.
Mesin Cor Pig
HM yang dihasilkan di dapur tinggi, bila tidak digunakan langsung di pabrik peleburan baja atau pabrik cetak, dicetak menjadi PI di PCM. HM menyeku di PCM menjadi potongan kecil. PI yang dihasilkan di PCM biasanya berukuran 10 hingga 45 kg/potongan. Potongan PI yang kecil ini dihasilkan di PCM dengan mencurahkan HM ke dalam cetakan yang memiliki rongga kecil. Di sana HM menyeku dengan pendinginan udara diikuti dengan pendinginan air.
PCM dirancang untuk menuangkan HM dari tongkang terbuka atas atau dari tongkang torpedo. Tongkang HM terbuka atas biasanya ditingkatkan dengan bantuan mesin kemudi miring. Dalam kasus tongkang torpedo, rangkaian penyingkatan tongkang disediakan pada mobil tongkang itu sendiri.
HM yang diambil dari tongkang HM dicurahkan ke dalam lauran transfer logam PCM untuk dicetak menjadi PI. Lauran transfer logam memiliki cangkang buatan yang dilapisi refraktori. Lereng kontinu dipertahankan di refraktori untuk aliran HM yang halus dari titik penerimaan ke titik pengeluaran. Cangkang lauran diberi baut pada platform akhir pengurangan.
Ada dua sistem pencetakan biasa yaitu (i) jenis sabuk pengikat atau strand PCM, dan (ii) jenis roda PCM. Mesin strand adalah mesin paling populer untuk pencetakan HM menjadi besi pig dan dijelaskan di sini.
Tubuh PCM terdiri dari empat bagian utama yaitu (i) kepala mesin, (ii) ekor mesin, (iii) rol dan rantai pengikat, dan (iv) perangkat untuk menangani sticker. Kepala mesin memiliki sistem penggerak yang terdiri dari set motor dengan kontrol kecepatan variabel, redutor gear dan roda gigi. Di ekor mesin perangkat pengikat disediakan pada poros roda gigi ekor untuk memberikan tegangan yang sesuai pada rantai pengikat.
Strand PCM adalah rantai tak berujung yang membawa cetakan pig. Strand ditempatkan dengan kemiringan. Tingkat kemiringan ditetapkan berdasarkan tinggi yang diperlukan untuk menerima HM dan untuk membuang besi pig yang dicetak ke mobil datar. HM dicurahkan ke lauran transfer logam PCM, melalui mana HM dikeluarkan ke dalam cetakan yang berjalan untuk pencetakan. Laju pengurangan HM dan laju penyerapan HM oleh PCM disetarakan dengan menyesuaikan laju penyingkatan tongkang dan kecepatan sabuk pengikat strand PCM.
PCM memiliki set rantai LH (kiri) dan RH (kanan). Rantai pengikat telah diproses secara mesin. Rantai pengikat ini adalah cor baja yang bergabung satu sama lain melalui poros rongga dan bus yang di atasnya rantai dapat berjalan. Bus yang dapat diganti dipasang dengan ketek pada rantai dan kemudian di-grabbed untuk mencegah gerakan putar antara bus dan rantai. Rantai pengikat LH dan RH dirakit pada poros rongga. Di lubang rantai, bus yang diharden disediakan melalui mana poros rongga melewati. Flange persegi panjang disediakan pada bus yang diharden, yang terhubung dengan perapian mesin yang disediakan dalam rantai pengikat. Pengaturan ini mempertahankan gerakan relatif yang benar antara gigi roda gigi dan rantai pengikat dan meminimalkan aus gigi roda gigi.
Pin terpisah disediakan pada poros rongga untuk mencegah rantai pengikat terlepas. Rantai pengikat berjalan pada rol yang dipasang pada struktur teknologis PCM. Rol diatur sedemikian rupa sehingga rantai pengikat selalu didukung pada rol. Di jalur naik rol menanggung beban rantai dan cetakan yang diisi dengan HM sedangkan di jalur turun, cetakan menjadi terbalik dan rantai didukung pada rol bawah di sisi lainnya. Rol disediakan dengan kaler untuk mencegah rantai terlewat dari jejak. Rol dipasang pada bracket. Lubang disediakan pada plat dasar bracket untuk melekatkan rangkaian rol ke jalur naik dan turun PCM. Cap bantalan rol disediakan dengan seal untuk mencegah masuknya kelembaban dan debu atmosfer. Penjaga pelindung juga disediakan di luar cap bantalan, yang bertindak sebagai pelindung sekunder untuk sistem.
Cetakan dilekatkan pada rantai di rantai pengikat LH dan RH. Rantai yang dilengkapi dengan cetakan membentuk kereta. Rantai pengikat melewati rangkaian roda gigi di akhir pengurangan dan akhir pengurangan. Unit penggerak motor menggerakkan rangkaian roda gigi di akhir pengurangan sedangkan rangkaian roda gigi di akhir pengurangan bebas berputar pada bantalan-nya. Penggerak PCM terhubung ke rangkaian roda gigi penggerak dengan kopling gear. Penggerak untuk PCM terdiri dari (i) motor induksi jerat AC, (ii) kopling pin dan bus antara motor dan gear box, (iii) gear box helikal untuk pengurangan kecepatan, dan (iv) kopling gear antara poros keluaran gear box dan poros rangkaian roda gigi penggerak. Rangkaian roda gigi di akhir pengurangan dibuat untuk mengapung untuk memberikan kompensasi pada ekspansi rantai pengikat dan untuk mengatasi macet karena alasan eksternal.
Perangkat penguat regula sendiri disediakan pada rangkaian roda gigi individual di akhir pengurangan. Perangkat penguat terdiri dari (i) rangka dasar buatan yang dilengkapi dengan rail geser, (ii) perumah bantalan dengan tempat panduan yang cocok dengan rail geser untuk rangka dasar dan clevis untuk menghubungkan batang penguat melalui pin, (iii) batang penguat yang satu ujungnya untuk terhubung ke perumah bantalan melalui pin dan ujung lainnya diberi gwindi untuk menyesuaikan tegangan pegas, (iv) pegas kompresi, dan (v) dadu yang cocok dengan gwindi batang penguat.
Paruh pencuran disediakan di bawah jalur naik strand di lokasi di mana HM dikeluarkan dari lauran transfer logam ke cetakan PI. HM yang dicurahkan di lokasi ini karena ketidaksesuaian laju aliran logam dan laju penyerapan HM oleh PCM, jatuh pada paruh pencuran.
Perangkat pukul PI disediakan pada rangkaian roda gigi akhir pengurangan untuk pengosongan cepat PI besi dari cetakan. Perangkat pukul PI memiliki mekanisme cam dan follower untuk jatuh bebas pukul pada PI yang dicetak. Perangkat pukul PI terutama terdiri dari cakram cam yang dipasang pada poros penggerak rangkaian roda gigi akhir pengurangan. Profil cam disesuaikan dengan gigi roda gigi untuk penempatan yang akurat pukul dan untuk 100 % repeatabilitas titik pukulan. Cam menggerakkan mekanisme tuas. Roller yang bergerak pada poros disediakan di ujung tuas yang bersentuhan dengan cam. Ujung lainnya dari cam terhubung ke poros perangkat pukul. Lengan pukul dengan satu ujung dipasang pada poros perangkat pukul besi pig dan ujung lainnya memiliki cakram pukul. Pegas disediakan pada lengan pukul untuk menyerap geteran dampak pukul di atas batas toleransi.
Perangkat PI yang terdiri dari rantai yang digantung pada struktur teknologis ditempatkan di depan rangkaian roda gigi akhir pengurangan. Tujuan perangkat dampak adalah untuk menyerap dampak potongan besi pig yang jatuh dari cetakan di akhir pengurangan. Potongan PI yang dikeluarkan/diangkat di akhir pengurangan kehilangan energi kinetik ke rantai dampak dan jatuh pada paruh pengosongan. Paruh pengosongan ditempatkan di bawah rangkaian roda gigi akhir pengurangan untuk mentransfer potongan PI ke mobil datar. Sandaran pasir disediakan di akhir penerima PI dari paruh pengosongan untuk menyerap dampak potongan PI yang jatuh. Sudut paruh pengosongan dipilih sekitar 45 deg terhadap vertikal untuk memungkinkan transportasi / geseran yang mudah potongan PI. Tempat tidur paruh pengosongan terbuat dari profil rel, yang memberikan umur panjang dan menawarkan gesekan minimum untuk potongan PI yang geser. Paruh pengosongan dilekatkan pada struktur teknologis strand PCM.
PCM mengosongkan PI ke dalam mobil datar yang dipindahkan dengan bantuan mesin kemudi ke area PI untuk penyimpanan dan pengiriman PI.
Grizzly ditempatkan di bawah jalur kembali strand PCM untuk mencegah sticker jatuh ke tanah. Titik akhir pertama adalah sebelum unit percikan kapur dan yang kedua sekitar satu meter di atas permukaan tanah di dekat akhir ekor. Paruh disediakan di titik akhir pertama untuk pengumpulan sticker di permukaan tanah. Grizzly dilekatkan pada struktur teknologis PCM dan jarak yang cukup disediakan antara grizzly dan cetakan yang berjalan sehingga sticker tidak bisa terperangkap di antara mereka.
Parit air disediakan di bawah cetakan PI di jalur naik untuk pengumpulan sisa air pendingin. Parit terhubung ke saluran air kembali yang mengeluarkan air ke parit air kembali yang biasanya berjalan di bawah tanah dan ke tangki air circulasi.
Cetakan logam disediakan di PCM untuk pencetakan PI. Cetakan memiliki rongga untuk membagi cor menjadi 3 atau 4 bagian. Cetakan dirancang dengan ketebalan bagian yang bervariasi untuk mempertahankan transfer panas optimum selama kampanye pencetakan. Dua buah bracket dukungan disediakan dalam cetakan di ujung berseberangan untuk melekatkan cetakan ke rantai LH dan RH PCM. Bracket dukungan dijaga miring untuk mencocokkan kemiringan strand PCM sehingga permukaan cetakan tetap horizontal. Cetakan yang dilekatkan pada rantai PCM membentuk kereta. Untuk mencegah pencuran logam selama pengurangan HM ke dalam cetakan, cetakan harus diinterlock satu sama lain. Cetakan dirancang dengan double interlock. Saat HM dicurahkan ke dalam cetakan, ia bisa tumpah di antara permukaan cocok depan dan belakang dari pasangan cetakan. Untuk mencegah pencuran seperti itu, sisi belakang cetakan dibuat dalam bentuk prisma dengan permukaan dasar terbalik tapered. Sisi depan cetakan dibuat dengan hidung naik. Sisi depan cetakan belakang terhubung dengan permukaan dasar terbalik tapered dengan cetakan terdepan membuat interlock yang sempurna. Ketika cetakan diisi, HM bisa bocor dari kedua sisi cetakan, di mana bracket ancur disediakan. Untuk mencegah bocor ini, pegas disediakan dalam cetakan dan lengkungan di kedua sisi. Pegas dari cetakan sebelumnya dan berikutnya sehingga diinterlock satu sama lain. Overflow notch disediakan di sisi belakang cetakan. Notch ini membatasi tingkat pengisian cetakan HM berlebih tumpah ke cetakan downstream.
Cetakan adalah konsumsi operasional untuk PCM. Umur cetakan tergantung pada konsistensi dan pengisian yang merata dari cetakan selama kampanye pencetakan. Dalam kampanye pencetakan jika semua rongga / kantong / rongga cetakan tidak diisi dengan HM dan cetakan dengan kantong rongga kosong bepergian ke atas, air terisi di rongga kosong / kantong / rongga pada tahap pendinginan air dari stand, yang menyebabkan syok termal dan dapat menghasilkan retakan pada cetakan.
Untuk mencegah menempelnya PI pada cetakan, cetakan dilapisi bubuk kapur. Lapisan kapur dilakukan dengan menyemprotkan susu kapur pada interior cetakan selama perjalanan kembali mereka. Bubuk kapur disedot sebelum dikeluarkan ke dalam tangki pembuatan susu kapur. Penyerapan kapur dilakukan dalam classifier. Tujuan pemasangan classifier adalah untuk mengeluarkan grit secara terus-menerus dari bubuk kapur dan untuk menyiapkan kapur yang telah disedot untuk transfernya ke unit pembuatan susu kapur. Unit pembuatan susu kapur adalah tangki baja dilengkapi dengan impeller, dipenggerakkan oleh unit motor gearbox. Agitasi mekanis kontinu membuat suspensi susu kapur yang seragam, yang dipompa ke unit percikan susu kapur. Sebuah port juga disediakan di tangki ini untuk menerima susu kapur kembali dari unit percikan. Pompa slurry disediakan untuk mentransfer susu kapur dari tangki pembuatan susu kapur ke tangki percikan. Kapasitas pompa slurry dipilih sedemikian rupa sehingga sekitar tiga kali volume slurry yang diperlukan untuk pelapisan cetakan dapat dicirculasi. Jumlah berlebih dikembalikan ke unit pembuatan susu kapur. Sirkulasi kontinu susu kapur antara unit pembuatan susu kapur dan unit percikan, membantu mendapatkan suspensi susu kapur yang seragam di unit pembuatan susu kapur serta di unit percikan susu kapur dan juga menghindari sedimen di setiap lokasi.
Unit percikan susu kapur bekerja pada prinsip serep susu kapur, dengan rotasi kontinu paddle impeller yang sebagian terendam dalam susu kapur. Untuk tujuan ini, dua cakram yang dipasang pada poros ditempatkan di dalam badan buatan unit percikan susu kapur. Di sekeliling cakram, disediakan serep. Kecepatan cakram disesuaikan sedemikian rupa sehingga kecepatan percikan yang cukup tercapai untuk pelapisan pada rongga cetakan. Lokasi unit percikan dipilih sedemikian rupa sehingga cetakan kembali tetap pada suhu yang cukup untuk menempel segera kapur padanya dan sehingga cetakan yang dilapisi tidak menahan air pada waktu cetakan mencapai akhir pengurangan. Dalam beberapa desain PCM fasilitas pengeringan cetakan disediakan untuk pengeringan susu kapur pada cetakan. Gland seal disediakan di titik keluar badan percikan untuk mencegah kebocoran susu kapur di lokasi-lokasi ini. Poros paddle didukung pada bantalan anti-gesekan dan terhubung ke unit motor gearbox melalui kopling bus dan pin. Untuk tujuan pembersihan dan pemeliharaan sebuah lubang masuk disediakan di ujung bawah tangki percikan. Port disediakan pada badan percikan untuk masuknya susu kapur dan untuk aliran keluar susu kapur ke saluran kembali unit pembuatan susu kapur. Pipa yang saling terhubung dan fitting pipa disediakan di unit pembuatan susu kapur dan unit percikan untuk membuat ring main. Grating disediakan di sisi atas unit percikan untuk mencegah sticker jatuh ke tangki.
Penyekatan HM dicapai dalam dua tahap, tahap pertama adalah pendinginan alami udara dan tahap kedua adalah penyingkatan air langsung. Durasi pendinginan udara dipilih sedemikian rupa sehingga permukaan atas HM yang dicetak mencapai keadaan plastik sehingga pemercikan air untuk penyingkatan dapat dimulai tanpa ledakan. Efisiensi sistem pendinginan air adalah faktor vital, yang mengatur suhu potongan PI yang dikeluarkan dari PCM. Jenis konvensional nozel yang digunakan dalam pemercikan air pada PI memiliki kelemahan tersumbatnya nozel karena debu / karbon / partikel kapur yang tidak dapat dihindari tercampur dengan air pendingin. Desain sistem pemercikan air harus sedemikian rupa sehingga mengatasi masalah yang dihadapi dalam sistem pemercikan konvensional. Biasanya pemercikan air dilakukan melalui lubang serong yang disediakan di sisi atas parit air. Rotor yang dirancang secara khusus disediakan untuk menyesuaikan aliran air yang memiliki fitur pembersih diri built-in. Dua/tiga sirkuit pemercikan air disediakan untuk menghindari penurunan tekanan dalam saluran air pendingin. Saluran air digantung dari struktur teknologis PCM. Nozel besar untuk pencurahan paruh pencuran disediakan. Nozel spray besar juga disediakan di akhir pengurangan untuk pendinginan PI yang dikeluarkan (di mobil datar).
Koneksi pipa reguler disediakan di unit pembuatan susu kapur untuk pembuatan susu kapur. Distributor air disediakan di dekat platform akhir pengurangan. Masuk distributor menerima air dari pompa circulasi PCM yang dipasang di pompa house yang terletak di dekat/atas tangki air kembali bawah tanah. Distributor air memiliki dua keluar utama, pertama untuk pendinginan cetakan / PI dan kedua untuk pemercikan mobil. Koneksi air langsung dari persediaan air pusat dapur tinggi diinginkan untuk unit pembuatan susu kapur dan untuk titik air pemeliharaan.
PCM didukung pada struktur teknologis. Untuk kenyamanan operasi dan pemeliharaan, platform teknologis berikut, trotoar, tangga/tangga dan fasilitas penanganan bahan disediakan.
- Platform akhir pengurangan dengan reling. Diinginkan untuk memiliki lantai tahan api di platform karena HM mungkin tumpah di tempat.
- Platform akhir pengosongan dengan reling. Rangkaian roda gigi akhir pengosongan, penggerak strand, pukul PI, unit pemercikan mobil dan paruh pengosongan dipasang di platform.
- Trotoar dengan reling di sepanjang sisi strand PCM (dengan trotoar tengah umum dalam kasus PCM strand ganda).
- Tangga/tangga dengan reling untuk mencapai trotoar di tingkat lebih rendah dan platform akhir pengosongan.
Spesifikasi tipis untuk berbagai kapasitas mesin cor pig diberikan dalam Tab 1.
| Tab 1 Spesifikasi tipis mesin cor pig |
| Kapasitas maksimum (t/h) | Panjang mesin (m) | Jarak rantai (mm) | Jarak cetakan (mm) | Kecepatan (m/min) | Kemiringan (deg) |
| 100 | 30 – 40 | 300 – 400 | 300 – 360 | 5-15 | 5-15 |
| 150 | 40 – 50 | 400 – 450 |
| 200 | 50 – 60 | 450 – 600 |
| 250 | 60 – 70 | 600 – 720 |
| 300 | Di atas 70 | 600 – 720 |
Tampilan lintasan potongan tipikal dari mesin cor pig ditunjukkan dalam Fig 2.
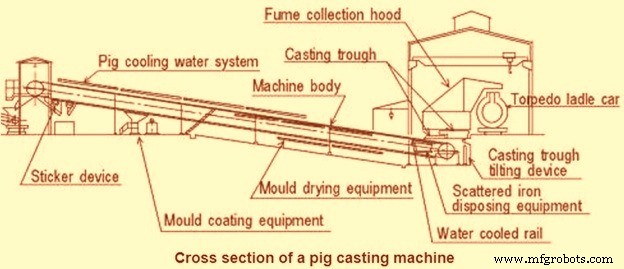
Fig 2 Tampilan lintasan potongan tipikal mesin cor pig



