Mengoptimalkan Produksi Baja: Penggunaan Besi Cair dalam Listrik Arc Furnace
Penggunaan Besi Cair untuk Pembuatan Baja dalam Listrik Arc Furnace
Pembuatan baja oleh listrik arc furnace (EAF) memiliki fleksibilitas yang sangat baik dengan respecto pemilihan bahan muatan. Bahan muatan tradisional untuk proses EAF adalah 100 % scrap dingin tetapi karena isu scrap seperti ketersediaan dan kualitas, fluktuasi harga pasar, dan pembatasan yang diimpos oleh scrap dalam pembuatan beberapa jenis baja karena elemen residu dan tingkat nitrogen dll. bahan muatan alternatif telah digunakan dalam persentase yang bervariasi dengan sukses oleh operator EAF. Bahan muatan alternatif adalah direct reduced iron (DRI), hot briquetted iron (HBI), pig iron, atau besi panas.
Penggunaan besi panas lebih populer di daerah di mana terdapat kekurangan scrap dan / atau daya listrik atau daya listrik memiliki biaya tinggi. Sumber populer besi panas adalah tinggi rook sehingga besi panas dapat digunakan di EAF yang berada di dekat tinggi rook, jika tidak operator EAF harus menggunakan pig iron. Pig iron membutuhkan energi tambahan untuk pelepahnya. Rentang variasi besar dalam proporsi besi panas dan scrap mungkin dalam pembuatan baja EAF. Dengan operasi 100 % scrap di satu ujung skala; FAF juga dapat dioperasikan dengan muatan hanya 20 % scrap dan 80 % besi panas. Saat ini banyak EAF yang dirancang untuk menggunakan hingga 80 % besi panas dalam muatan.
Menggabungkan muatan besi panas dan scrap ke dalam EAF membantu dalam meningkatkan kinerja operasional proses. Besi panas memiliki karbon dan silicon yang terlarut yang merupakan sumber panas yang penting dengan oksidasinya. Panas oksidasi elemen-elemen ini bersama dengan panas wajar yang tersedia dalam besi panas membantu dalam pengurangan substansial konsumsi daya selama pembuatan baja di EAF. Selain itu, besi panas bebas dari materi non-logam asing yang telah dikeluarkan sebagai sekunder selama proses pembuatan besi. Namun, operator EAF harus memperhatikan reaksi kuat yang terjadi di dalam tungku karena karbon dalam besi panas. Besi panas dapat dimuat dengan cara terkontrol untuk memperhatikan kandungan karbon dalam kolam logam cair di dalam tungku.
Manfaat utama yang terkait dengan pemuatan besi panas di EAF meliputi produktivitas yang ditingkatkan, pemenuhan sekunder yang lebih baik, dan kandungan karbon yang meningkat dalam muatan. Kekuatan murni, kandungan gangue rendah dari besi panas memungkinkan produksi produk baja yang memerlukan kandungan residu rendah. Selain itu, besi panas memiliki kimia yang diketahui dan konsisten yang disertifikasi oleh analisis dan ini mengimbangi fluktuasi kimia yang luas yang umum dengan penggunaan scrap yang usang.
Energi kimia yang terkandung dalam besi panas disampaikan secara efisien oleh karbon yang terkandung, yang mempromosikan peleburan yang lebih cepat dan produktivitas yang meningkat. Besi panas sangat bermanfaat untuk meningkatkan produktivitas EAF dan mencapai waktu tap-to-tak pendek asalkan desain tungku tidak membatasi laju decarburization. Besi panas juga memungkinkan fleksibilitas yang besar dalam pemilihan scrap. Karena kandungan residu rendah dari besi panas, memungkinkan untuk menggunakan scrap kualitas rendah ketika proporsi besi panas yang lebih tinggi digunakan dalam EAF.
Besi panas memberikan manfaat yang mirip dengan pig iron, dengan manfaat tambahan bahwa bahan sudah pada suhu sekitar 1.300 deg C atau di atasnya. Dengan demikian, sebagian besar kebutuhan energi dalam EAF (yang diperlukan untuk meleleh Fe) sudah terpenuhi. Satu ton besi panas pada 1.430 deg C menyediakan sekitar 250 kWh dalam bentuk panas wajar, hanya berdasarkan kandungan Fe. Untuk penggunaan pig iron di EAF, penghematan energi biasanya dalam rentang 3,1 kWh/percent pig iron hingga 3,6 kWh/percent pig iron. Penggunaan besi panas meningkatkan penghematan menjadi 4,8 kWh/percent besi panas. Penggunaan jumlah besar besi panas dapat menurunkan konsumsi daya ke tingkat 200 kWh per ton besi panas dan di bawahnya dan demikian dapat sangat bermanfaat untuk lokasi yang memiliki jaringan listrik lemah.
Pengaruh HM pada parameter kunci proses EAF
Pada waktu sekarang, penekanan utama dalam pembuatan baja EAF terkait dengan mencapai efisiensi energi maksimum. Selanjutnya bahan muatan mempengaruhi desain EAF dan praktik operasinya. Pengaruh HM sebagai bahan muatan pada berbagai parameter kunci proses EAF pembuatan baja dijelaskan di bawah ini.
Elemen residu – Elemen residu juga dikenal sebagai elemen tramp tidak dapat dihilangkan dari baja selama pemrosesan. Oleh karena itu, jumlah elemen ini dalam produk adalah fungsi langsung dari jumlah elemen ini yang dimuat ke dalam proses pembuatan baja melalui bahan muatan. Tingkat elemen residu yang tinggi dapat mempengaruhi operasi pengecoran dan menggiling selain mempengaruhi kualitas produk. Dengan menambahkan HM, yang merupakan unit besi yang bersih, dalam campuran muatan tingkat elemen residu dalam besi cair dapat diturunkan ke tingkat yang dapat diterima melalui proses pengenceran.
Tingkat nitrogen dalam baja – Nitrogen umumnya dianggap sebagai pengotoran yang tidak diinginkan yang menyebabkan kelemahan pada baja dan mempengaruhi strain aging. Nitrogen dalam besi cair ada dalam bentuk larutan. Selama penyekuan baja dalam pengecoran terus-menerus, nitrogen adalah alasan utama terbentuknya blow holes. Besi panas karena tingkat nitrogen yang lebih rendah memberikan efek pengenceran dan juga menghasilkan karbon monoksida (CO) gas dalam kolam baja melalui C boil yang lebih lanjut mengarah pada penurunan kandungan nitrogen dalam baja.
Penghapusan hidrogen – Gas CO yang berevolusi selama proses decarburization membantu dalam penghapusan hidrogen. Telah ditunjukkan bahwa decarburization pada laju 1 % per jam dapat menurunkan tingkat hidrogen dalam baja dari 8 ppm hingga 2 ppm dalam 10 menit.
Pengaruh pada produktivitas dan parameter operasional lainnya – Dengan penggunaan HM dalam campuran muatan ada konsumsi oksigen yang lebih besar yang membantu dalam peningkatan produktivitas EAF, waktu tap ke tap yang lebih pendek, hasil Fe yang ditingkatkan dan pengurangan konsumsi daya spesifik. Dengan penggunaan HM dalam campuran muatan, penghematan dalam rentang 4 kWh per percent besi panas hingga 8 kWh per percent besi panas dalam muatan. Gambar 1 menunjukkan hubungan antara produktivitas dan konsumsi daya spesifik dengan persentase besi panas dalam muatan EAF.
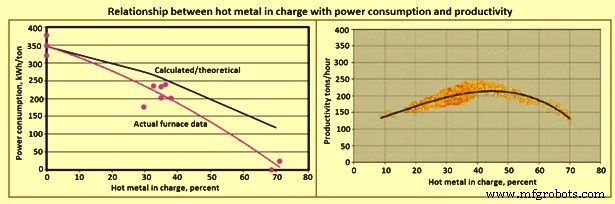
Gambar 1 Hubungan besi panas dalam muatan dengan konsumsi daya dan produktivitas
Peran karbon – Selama pembuatan baja di EAF, karbon diperlukan untuk bereaksi dengan oksigen dan oksida besi untuk membantu pemenuhan sekunder. Beberapa karbon juga diperlukan untuk memenuhi persyaratan produk. Karbon juga dimuat ke dalam EAF untuk bereaksi di dalam kolam dengan oksigen yang disuntik untuk menghasilkan gas CO serta untuk memberikan input energi kimia yang cukup untuk menghemat konsumsi energi listrik. Generasi gas CO di dalam kolam membantu dalam mencapai konsentrasi rendah gas yang terlarut dalam baja. Gelembung gas CO juga membantu dalam pemenuhan sekunder (membuat emulsi) yang membantu untuk menahan listrik arc dan meningkatkan transfer energi ke dalam kolam baja alih-alih ke dalam cangkang tungku dan transfer ke dalam kolam oleh energi radiasi. Efisiensi transfer di bawah berbagai kondisi sekunder diberikan dalam Tabel 1.
| Tabel 1 Jenis listrik arc dan efisiensi transfer energi listrik |
| No. | Jenis arc | % efisiensi energi listrik |
| 1 | Free burning | 26 |
| 2 | Sebagian dikelilingi oleh sekunder berbuih | 65 |
| 3 | Sepenuhnya dikelilingi oleh sekunder berbuih | 93 |
| 4 | Sebagian pemanasan resistansi | 97 |
| 5 | Total pemanasan resistansi | 100 |
Dapat dilihat bahwa menyelamkan listrik arc sepenuhnya dalam sekunder berbuih memiliki efek positif besar pada transfer energi. Dengan demikian kehilangan panas melalui radiasi dapat dikurangi. Jumlah total penambahan karbon yang diperlukan dalam operasi EAF tergantung pada beberapa faktor yaitu (i) kandungan karbon bahan umpan (ii) tingkat konsumsi oksigen yang direncanakan (iii) tingkat karbon tap yang diinginkan (iv) ekonomi hasil Fe dibandingkan dengan biaya karbon dan (v) kapasitas sistem gas buang. Karbon biasanya ditambahkan ke dalam EAF dalam bentuk koks atau koks yang memiliki kandungan abu yang merupakan materi yang tidak diinginkan dalam pembuatan baja. Besi panas memiliki karbon dalam rentang 3,8 % hingga 4,5 %. Oleh karena itu penggunaan besi panas menghemat banyak biaya dibandingkan dengan penambahan karbon ke dalam kolam dari sumber eksternal.
Karena pemulihan karbon yang tidak stabil di EAF, banyak operator EAF beralih ke bahan umpan karbon tinggi seperti pig iron atau besi panas dll. sebagai cara untuk mengurangi variasi dalam operasi pembuatan baja. Ketika jumlah besar pig iron atau besi panas digunakan, tidak perlu menambahkan karbon muatan sama sekali. Setiap 1 % besi panas dalam muatan menyediakan 0,435 kg karbon per ton muatan (asumsi 4 % C dalam besi panas, dan 92 % hasil scrap). Dengan demikian, 20 % besi panas dalam muatan menyediakan setara dengan hampir 9 kg karbon per ton muatan. Pemulihan karbon yang terkandung dalam umpan logam sangat tinggi (biasanya 90 % hingga 100 %). Ketika pemulihan karbon yang ditingkatkan diperhitungkan, jumlah besi panas ini dapat menggantikan 10 kg karbon per ton muatan hingga 60 kg karbon per ton muatan.
Fitur desain – Masalah kunci EAF adalah kapasitas decarburizationnya. Kandungan karbon tinggi dalam muatan memerlukan waktu tambahan untuk decarburization. EAF tidak dapat menggunakan tingkat injeksi oksigen yang tipikal untuk praktik pembuatan baja BOF. Pengelompokan besi panas yang melebihi 40 % dianggap sebagai batas maksimum di atasnya produktivitas EAF berkurang karena kapasitas injeksi oksigen yang tidak memadai. Namun, saat ini EAF tersedia yang dirancang untuk menggunakan hingga 80 % besi panas.
Batas injeksi oksigen dalam EAF yang dirancang secara normal biasanya terkait dengan masalah dengan fenomena splash yang luas, backfire, peningkatan konsumsi elektroda dan erosi lapisan refraktori serta umur paket panel atap dan potongan sentral refraktori yang dikurangi. Tingkat decarburization tipikal dalam EAF yang dirancang secara normal bervariasi dari 0,06 % hingga 0,1 %. Tingkat karbon terlalu tinggi dalam bahan umpan muatan dalam EAF tersebut dapat menambah waktu tap ke tap karena keterbatasan ini. Hubungan tipikal antara tingkat decarburization dan muatan besi panas dalam bahan umpan muatan EAF ditunjukkan dalam Gambar 2.
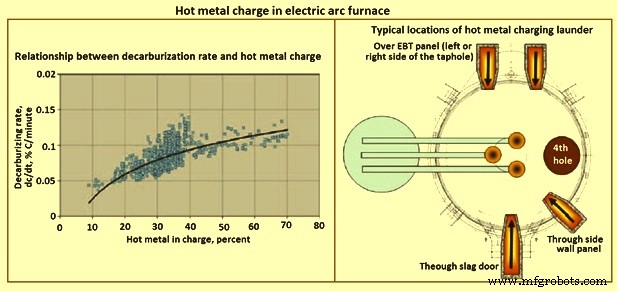
Gambar 2 Muatan besi panas dalam listrik arc furnace
Perbandingan dengan kandungan karbon DRI dan/atau HBI – Selanjutnya dalam kasus DRI/HBI (bahan umpan EAF) karbon juga diperlukan untuk memurangi oksida besi yang ada dalam DRI dan / atau HBI. Ini meningkatkan kebutuhan karbon muatan. Dalam kasus besi panas kebutuhan tersebut tidak ada karena besi panas memiliki 100 % metalisasi.
Kandungan silicon dan manganese besi panas – Besi panas mengandung jumlah besar silicon dan manganese. Elemen-elemen ini ketika mereka dioksidasi menyediakan energi kimia yang lebih mengurangi konsumsi energi listrik. Juga oksida ini bersifat asam meningkatkan konsumsi fluks (CaO dan MgO) untuk menjaga tingkat basicitas sekunder yang diperlukan dalam kolam tungku.
Pemuatan besi panas
Pemuatan besi panas ke dalam EAF terdengar seperti proposisi sederhana meskipun sebenarnya cukup kompleks. Pemuatan besi panas di EAF memerlukan perhatian ekstra karena kontak dengan sekunder tungku yang sangat dioksidasi atau scrap dingin dapat mengakibatkan reaksi yang hebat. Kehilangan kontrol selama pemuatan besi panas dapat mengakibatkan keluaran sekunder dan logam dari EAF. Reaksi hebat yang sama biasanya terjadi ketika gradien konsentrasi karbon yang besar berkembang dalam kolam cair selama fase superheating. Kehilangan kontrol selama pemuatan besi panas berakhir dengan keluaran sekunder dan baja dari tungku. Dalam kasus ekstrim, kerusakan pada tangan elektroda juga diamati selama erusi hebat di dalam tungku.
Pemuatan besi panas dapat dilakukan di dua lokasi yaitu melalui atap atau pintu sekunder. Beberapa pabrik memuat besi panas ke dalam EAF dengan mengayunkan atap dan menuangkannya ke dalam tungku. Ini menyebabkan pencampuran yang sangat cepat dari besi panas dengan sekunder yang sangat dioksidasi di EAF dan terkadang karena ini ledakan terjadi. Oleh karena itu, untuk mode operasi ini, disarankan agar deoxidizer sekunder ditambahkan sebelum penambahan besi panas. Deoxidizer tipikal adalah debu silicon, debu aluminium dan karbida kalsium.
Poin-poin yang penting selama pemuatan besi panas di EAF adalah (i) pemuatan besi panas harus dilakukan dengan daya nyala untuk menghindari kehilangan produktivitas, (ii) kontrol kemiringan tabung besi panas harus cukup tepat untuk memastikan laju tuangan yang stabil, (iii) saluran besi panas harus sempit mungkin untuk menghindari beku-nya besi panas, dan (iv) saluran harus dipanaskan kembali antara operasi tuangan.
Untuk memanfaatkan keuntungan suhu besi panas, pemuatannya ke dalam tungku harus dilakukan dengan atap tertutup. Metode alternatif untuk memuat besi panas ke dalam EAF adalah dengan menuangkannya melalui saluran yang dimasukkan ke dalam sisi EAF. Metode ini membutuhkan lebih banyak waktu untuk pemuatan besi panas tetapi menghasilkan operasi yang jauh lebih aman.
Biasanya, masalah batasan logistik dan tata letak tidak memberi terlalu banyak kebebasan untuk memilih tempat di mana tabung besi panas dapat dikirim ke bengkel EAF, yaitu di sisi pemuatan atau pengeluaran tungku. Desain EAF itu sendiri mengimpos pembatasan tambahan. Posisi transformator, pengeluaran gas buang, dll. secara serius membatasi ruang yang tersedia, di mana saluran besi panas dapat dimasukkan ke dalam tungku dan penempatan saluran sebenarnya adalah kompromi antara berbagai pertimbangan. Solusi tipikal diberikan dalam Gambar 2. Saluran yang dimasukkan melalui pintu sekunder harus dapat digerakkan (dengan mobil pemuatan besi panas khusus). Di posisi lain, saluran dapat dipasang pada cangkang tungku atau pada mobil pemuatan.
Kekurangan serius dari pemuatan pintu sekunder adalah tuangan besi panas terhadap aliran sekunder. Dalam beberapa kasus ini dapat mengakibatkan penyingkaran fosfor yang buruk dari kolam. Selain itu, tuangan hanya dapat dimulai setelah area di belakang pintu sekunder bebas dari sekunder. Posisi samping dinding saluran problematik dalam kasus keluarnya besi panas. Di tempat itu, sulit untuk mengumpulkan logam yang tumpah. Selanjutnya, setiap keluarnya mengakibatkan risiko untuk semua pipa yang terpasang di daerah tetangga. Saluran yang terletak di balkon EBT tampaknya paling menguntungkan. Karena kehadiran scrap yang terbatas di area itu, pemuatan besi panas dapat dimulai sangat awal. Dalam kasus keluarnya, besi panas dapat dikumpulkan di lubang pengeluaran di bawah tungku.
Operasi modern sebagian besar menyuntik oksigen di beberapa lokasi alih-alih menggunakan lance tunggal pintu sekunder. Dalam kondisi ini, telah terbukti bahwa muatan besi panas 30 % hingga 40 % lebih sesuai untuk EAF. Pemuatan besi panas hingga 50 % telah berhasil digunakan di beberapa EAF. Namun, pemuatan besi panas lebih dari 50 % mengakibatkan masalah operasial karena panas berlebihan dihasilkan melalui oksidasi elemen, seperti karbon, manganese dan silicon, yang dapat mengakibatkan overheating tungku.
Dengan perkembangan baru dalam EAF dan teknologi proses, penghapusan karbon kecepatan tinggi dari besi panas dapat dicapai di EAF tanpa kehilangan hasil atau membebani sistem gas buang. Seiring berkembangnya teknologi EAF, pemanfaatan ekonomi besi panas dalam EAF telah meningkat dari maksimum 50 % hingga 80 %. Pemanfaatan penuh kandungan energi besi panas kini dapat dicapai.



