Proses Pengolahan Langsung Bijih Besi (DIOS): Pembuatan Besi Cair Efisien Tanpa Koks
Proses Pengolahan Langsung Bijih Besi (DIOS)
Proses pengolahan langsung bijih besi (DIOS) adalah proses reduksi peleburan untuk produksi besi cair (logam panas). Ini adalah proses dua tahap yang dikembangkan di Jepang. Proses ini menggunakan batubara non-koks dalam bentuk bubuk atau granulat untuk melebur bijih besi halus menjadi besi cair, sehingga tidak diperlukan pabrik oven koks dan pabrik sintering. Bijih halus direduksi secara awal dalam tungku fluidized bed dan dimasukkan ke dalam tungku reduksi peleburan bersama dengan batubara non-koks dan fluks. Oksium ditiup ke dalam tungku reduksi peleburan.
Dua tahap proses DIOS terdiri dari (i) reduksi awal bijih besi dalam tungku reduksi awal (PRF), dan (ii) reduksi akhir dan peleburan dalam tungku reduksi peleburan (SRF). Reduksi awal bijih dilakukan dalam dua tahap menggunakan gas buang dari SRF. Setiap tahap menggunakan reaktor fluidized bed yang dirancang sebagai tungku vertikal.
Sejarah dan Pengembangan
Pengembangan proses DIOS dimulai pada tahun 1988 di Jepang sebagai proyek penelitian bersama antara delapan perusahaan pembuat besi yang sebelumnya telah mempelajari proses reduksi peleburan secara individual. Proyek ini disponsori oleh MITI, Kementerian Perdagangan dan Industri Internasional Jepang. Perusahaan Jepang dan Federasi Besi dan Baja Jepang (JISF) secara aktif mendukung pengembangan proses selama periode 1988 hingga 1996.
Studi teknologi inti yang diperlukan untuk konstruksi pabrik percobaan dilakukan selama periode 1988 hingga 1990. Selama periode ini, teknologi inti dirumuskan, termasuk: (i) peningkatan efisiensi termal SRF, (ii) teknologi integrasi dengan PRF, (iii) teknologi pembuangan escoria cair, dan (iv) penskalaan SRF. Pabrik percobaan dengan kapasitas 500 ton per hari berdasarkan konsep proses dibangun dan dioperasikan pada tahun 1993 di pabrik Keihin milik NKK Corporation (saat ini bagian dari JFE holding). Untuk uji pabrik percobaan, SRF yang digunakan adalah tungku basic oxygen furnace 250 t yang dimodifikasi.
Uji pabrik percobaan dilakukan selama periode 1993 hingga 1995. Kemungkinan penggunaan langsung debu bijih besi, bijih granulat, dan batubara dikonfirmasi selama uji pabrik percobaan. Namun, selama uji dua tahun, banyak pengalaman berharga diperoleh, sebagian besar positif dan beberapa negatif. Pengalaman negatif yang dialami selama uji pabrik percobaan adalah sebagai berikut.
- Tingkat reduksi awal rendah, biasanya di bawah 30 persen. Ini menimbulkan tekanan berat pada SRF.
- Gerakan bijih besi dalam fluidized bed tidak lancar dan masalah lengket terlihat dalam fluidized bed PRF.
Selama uji pabrik percobaan, spesifikasi alat yang diperlukan ditentukan. Dengan berbagai bahan baku, spesifikasi alat dan operasi untuk mencapai efisiensi termal tinggi, sebagai alternatif blast furnace, ditentukan. Selain itu, teknologi pendinginan air tubuh tungku dirumuskan. Desain konseptual dan evaluasi ekonomi (studi kelayakan) untuk fasilitas komersial dilakukan. Kondisi fasilitas dan operasi untuk membuktikan keunggulan dibandingkan blast furnace, seperti yang ditunjukkan dalam hasil penelitian, diklarifikasi.
Berdasarkan data pabrik percobaan, studi kelayakan dilakukan di Jepang bersama dengan parameter performa untuk pabrik komersial 6000 ton per hari (kapasitas tahunan 2 juta ton). Diagram alir untuk pabrik ini ditunjukkan pada Gambar 1. Ketika dibandingkan dengan produksi logam panas 2 juta ton melalui proses blast furnace, diperhatikan bahwa: (i) biaya investasi berkurang 35 persen, (ii) biaya produksi logam panas menurun 19 persen, (iii) konsumsi batubara berkisar antara 730 kg/tHM hingga 750 kg/tHM (ton logam panas) yang setara dengan proses blast furnace, (iv) konsumsi energi bersih berkurang 3 persen hingga 4 persen, dan (v) emisi CO2 dalam proses pembuatan besi berkurang 4 persen hingga 5 persen.
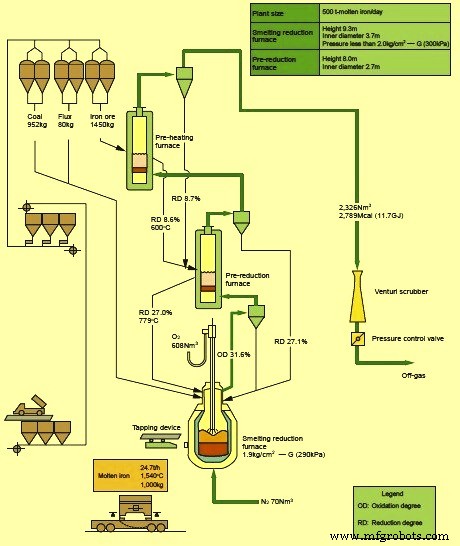
Gambar 1 Diagram alir pabrik DIOS 6000 ton per hari
Deskripsi Proses
Proses DIOS memiliki ciri khas: (i) bijih besi dan batubara halus dapat langsung digunakan, (ii) tidak ada kebutuhan akan koks sehingga tidak ada pembatasan pada jenis batubara yang digunakan dalam proses, (iii) proses dapat dihentikan dan dihidupkan kembali dengan mudah sehingga memiliki fleksibilitas yang baik, dan (iv) intensitas pengadukan cair dapat dioptimalkan untuk tingkat pembakaran pasca yang lebih tinggi dan efisiensi transfer panas yang lebih baik.
Bijih besi halus (ukuran 0-8 mm) tanpa sintering dipanaskan ke sekitar 500 derajat C dalam tahap pertama reduksi awal dan direduksi sekitar 5 persen dalam reaktor fluidized bed pertama dari dua reaktor yang beroperasi beruntun, dan lebih lanjut direduksi secara awal ke sekitar 15 persen hingga 25 persen dalam reaktor kedua. Untuk reduksi awal ini, gas buang bersih dari SRF digunakan. Suhu bijih besi mencapai sekitar 800 derajat C selama tahap kedua reduksi awal. Bijih yang sudah direduksi secara awal dipindahkan ke SRF untuk reduksi akhir dan peleburan.
Sebagian besar batubara non-koks (ukuran kurang dari 25 mm) yang diperlukan untuk proses dimasukkan oleh gravitasi ke dalam SRF. Oksium diinjeksikan ke dalam SRF dari atas untuk pembakaran batubara primer serta untuk pembakaran pasca. Tongkat oksigen dirancang untuk menyediakan oksigen kecepatan tinggi untuk oksidasi karbon (hard blow) dan oksigen kecepatan lebih rendah untuk pembakaran pasca dalam freeboard (soft blow) secara bersamaan. Karbon monoksida (CO) yang dihasilkan digunakan untuk mereduksi bijih besi secara awal dalam PRF. Suhu dalam SRF sekitar 1500 derajat C. Nitrogen ditiup ke dasar SRF untuk pengadukan cair.
Reduksi oksida besi cair dalam SRF dipromosikan oleh batubara yang telah dikarbonisasi, yaitu char, dan yang mengandung karbon dalam besi. Tiga lapis materi ada di dalam SRF. Lapisan-lapisan tersebut adalah: (i) lapisan atas yang terdiri dari campuran batubara dan bijih yang direduksi sebagian, (ii) lapisan tengah yang terdiri dari escoria cair yang berisi char batubara dan bijih cair, dan (iii) lapisan bawah yang terdiri dari logam panas. Debu yang dikeluarkan dari gas buang SRF dan debu halus yang dikeluarkan dari gas yang keluar dari reaktor fluidized bed (keduanya PRF) diinjeksikan kembali ke dalam SRF. Selain itu, sejumlah kecil batubara halus, sekitar 50 kg per ton produksi logam panas, diinjeksikan ke dalam gas buang SRF untuk mendinginkan gas buang. Karbon batubara ini bereaksi dengan CO2 gas buang untuk menghasilkan CO sementara dissosiasi materi mudah teruapkan batubara menyediakan CO dan H2. Jumlah tambahan CO dan H2 ini membantu reduksi awal bijih dalam PRF.
Tujuan proses adalah mencapai pembakaran pasca sekitar 40 persen dan reduksi awal sekitar 20 persen hingga 30 persen. Dalam kondisi ini, konsumsi batubara diperkirakan sekitar 700 kg/tHM hingga 800 kg/tHM tergantung pada jenis batubara non-koks. Biasanya konsumsi batubara lebih tinggi dengan batubara yang memiliki materi mudah teruapkan tinggi.
Proses DIOS beroperasi pada tekanan 1 kg/sq cm hingga 2 kg/sq cm dan menggunakan pakan atas batubara dan bijih. Ini menggunakan tongkat atas untuk injeksi oksigen dan memiliki sistem fluidized bed untuk reduksi awal bijih besi. Dalam SRF, sebagian besar reduksi terjadi dalam lapisan escoria berbusa. Nilai kalor gas ekspor sekitar 1000 -1100 kcal/N cum. Gas ini dapat digunakan untuk pembangkit listrik.
Agar proses DIOS berhasil, ada enam elemen dasar proses yang harus dikendalikan. Selain itu, perlu mengontrol interaksi antara enam elemen ini. Enam elemen dasar proses DIOS adalah sebagai berikut.
- Tingkat reduksi awal – Semakin tinggi tingkat reduksi awal, semakin rendah beban pada SRF.
- Rasio pembakaran pasca – Rasio pembakaran pasca menentukan tingkat pembakaran pasca dari gas yang berkembang dalam SRF. Ini digunakan untuk evaluasi potensi pembangkit panas SRF, dan juga berarti potensi redutora gas buang pada tahap reduksi awal. Secara praktis, ditentukan oleh analisis gas buang. Jika rasio pembakaran pasca tinggi, maka gas buang yang keluar dari SRF memiliki lebih banyak CO2 dan H2O, sehingga mengurangi potensinya sebagai gas reduktora. Diperhatikan bahwa dengan sekitar 50 persen pembakaran pasca dan tingkat reduksi awal 25 persen hingga 30 persen, efisiensi SRF yang baik dapat dicapai. Nilai tinggi pembakaran pasca mengarah pada pemanfaatan nilai bahan bakar CO dan H2 lebih dalam reaktor peleburan itu sendiri. Oleh karena itu, ini menurunkan konsumsi batubara.
- Kinestika reaksi – Karena peniupan oksigen dalam SRF, waktu untuk proses selesai cukup pendek dan kinestika reaksi penting. Laju produksi dalam SRF bergantung pada kinestika reaksi.
- Efisiensi transfer panas atau efisiensi energi – Efisiensi transfer panas didefinisikan sebagai rasio panas yang efektif digunakan untuk peleburan terhadap total panas yang dihasilkan dalam SRF. Untuk efisiensi bahan bakar yang lebih baik, diperlukan agar panas yang dihasilkan dalam pembakaran pasca ditransfer secara efektif ke escoria dan logam panas untuk melestarikan reaksi endotermik yang terjadi di sana dan juga untuk menanggulangi kehilangan panas.
- Biaya produksi – Agar proses bersaing, biaya produksi harus dikendalikan sehingga lebih rendah dari biaya produksi logam panas yang dihasilkan oleh proses blast furnace.
- Aspek lingkungan – Emisi dari proses harus dikendalikan sehingga menawarkan keuntungan dibandingkan rute blast furnace.
Parameter Proses dan Konsumsi Spesifik
Nilai tipis untuk parameter proses dan konsumsi spesifik diberikan pada Tabel 1.
| Tabel 1 Nilai Tipis untuk Parameter Proses dan Konsumsi Spesifik |
| No | Parameter | Satuan | Nilai |
| 1 | Analisis tipis batubara non-koks | | |
| Materi mudah teruapkan | % | < 40 |
| Karbon tetap | % | 60-88 |
| Kelembaban | % | 4-6 |
| Abu | % | 8-12 |
| Sulfur | % | <0,6 |
| Ukuran partikel | % | <30 |
| 2 | Reduksi awal bijih | % | 20-30 |
| 3 | Konsumsi oksigen | N cum/tHM | Sekitar 500 |
| 4 | Konsumsi batubara | kg/tHM | 700-800 |
| 5 | Konsumsi listrik | kWh/tHM | Sekitar 75 |
| 6 | Konsumsi uap tekanan rendah | kg/tHM | Sekitar 80 |
| 7 | Gas buang | | |
| Kuantitas | N cum/tHM | Sekitar 1800 |
| Nilai kalor | kcal/N cum | 1000-1100 |
| 8 | Output energi | M cal/tHM | Sekitar 1850 |
| 9 | Pembangkitan uap tekanan rendah | kg/tHM | Sekitar 700 |
| 10 | Pembangkitan listrik | kWh/tHM | Sekitar 30 |
| 11 | Komposisi tipis gas buang | | |
| H2 | % | 15 |
| CO | % | 30 |
| CO2 | % | 20 |
| N2 | % | 15 |
| H2O | % | 20 |
Kualitas tipis logam panas yang dihasilkan oleh proses DIOS terdiri dari C- sekitar 3,5 persen, Si – kurang dari 0,05 persen, S – kurang dari 0,05 persen, dan P – 0,10 persen. Keduanya logam panas dan escoria dicetuskan melalui lubang cetusan.
Perbandingan proses DIOS dan proses BF dengan respecto keseimbangan energi dan emisi CO2 ditunjukkan pada Gambar 2.
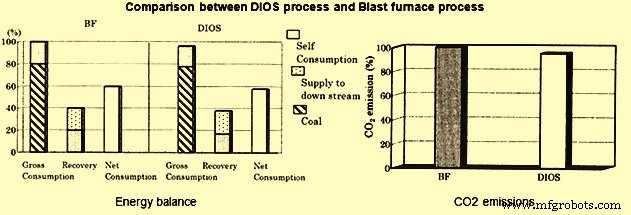
Gambar 2 Perbandingan antara proses DIOS dan proses BF
Keuntungan dan Keterbatasan Proses
DIOS memiliki keuntungan berikut.
- Memanfaatkan bahan baku dan bahan bakar murah (batubara non-koks, debu pabrik, dll.).
- Proses menghilangkan kebutuhan akan pabrik sintering dan pabrik oven koks.
- Biaya operasi rendah.
- Konsumsi daya listrik langsung rendah.
- Konsumsi energi bersih lebih rendah.
- Fleksibel dalam penggunaan bahan baku dan variasi laju produksi serta dalam menghentikan dan memulai pabrik.
- Kompak dan hanya membutuhkan investasi tambahan kecil.
- Biaya investasi diperkirakan sekitar 65 persen dari produksi logam panas setara melalui proses blast furnace.
- Stabil dan menghasilkan pasokan logam panas berkualitas tinggi.
- Membantu penggunaan energi batubara yang efektif.
- Co-produksi energi (co-generation) yang mudah dapat dilakukan.
- Beban lingkungan rendah (SOx, NOx, CO2 rendah, pembentukan debu rendah, tidak ada kebocoran gas oven koks).
Proses DIOS memiliki keterbatasan berikut.
- Suhu cetusan tinggi. Berkisar antara 1750 derajat C hingga 1800 derajat C.
- Penyausan refraktori tinggi karena suhu tinggi. Akibatnya, konsumsi refraktori tinggi dan waktu henti proses tinggi yang diperlukan untuk pelapisan ulang.
- Karena penggunaan tiga reaktor (dua buah PRF dan satu buah SRF) dalam proses, pengendalian proses sedikit kompleks.
- Karena tingkat reduksi awal rendah (kurang dari 30 persen), beban pada SRF tinggi, sehingga membuat operasi SRF sangat kritis untuk keberhasilan proses.
- Pengalaman dalam mengoperasikan pabrik penskalaan kurang karena tidak ada investasi pada pabrik penskalaan.



