Lapisan Enamel pada Baja: Sejarah, Teknik, dan Aplikasi Modern
Lapisan Enamel pada Baja
Seni dan ilmu penggabungan kaca (yang sekarang dikenal sebagai porselen enamel atau einfach enamel) ke permukaan logam berlangsung sejak peradaban Mesir kuno dan Persia. Penggunaan awalnya untuk perhiasan di mana enamel digabungkan dengan emas. Pada pertengahan abad, rentang logam yang mampu dilapisi kaca berkembang dari logam mulia ke logam dasar seperti emas diikuti oleh perak, perunggu, tembaga dan, pada awal 1800-an, besi cor. Enamel pertama kali diterapkan pada besi plat dan baja di Austria dan Jerman segera setelah 1850. Pada tahun 1900-an, industri enamel berkembang pesat, dengan banyak aplikasi baru seperti alat rumah tangga, pemanas air dan panel arsitektur.
Proses enameling saat ini telah dikembangkan sepanjang abad ke-20, mencerminkan kemajuan dalam produksi baja, tetapi juga tetap mengikuti norm lingkungan yang semakin ketat. Saat ini, enameling baja telah menjadi proses high-tech yang menggunakan bahan yang sangat canggih dan teknik terdepan. Baja enamelis adalah bahan yang memenuhi persyaratan modern dari ketahanan, kualitas estetik, higiene dan penghormatan terhadap lingkungan. Seni kuno ini juga kini telah menemukan aplikasi baru dalam elektronika industri.
Baja enamelis memiliki banyak properti yang menjadikannya bahan prima untuk berbagai aplikasi. Karakteristiknya berasal dari penggabungan properti dari dua elemen konstituen yaitu baja dan enamel. Baja menyumbangkan kekuatan mekanis dan formabilitas, sementara enamel menyediakan ketahanan dan penampilan mengkilat yang indah.
Enamel adalah lapisan anorganik yang substantially kaca atau kaca yang terikat pada substrat baja melalui fussi termal. Lapisan ini diterapkan untuk perlindungan produk baja dari lingkungan sekitar. Lapisan ini tidak hanya memberikan penampilan estetik eksternal tetapi juga memberikan properti teknik yang luar biasa, seperti kekuatan mekanis permukaan enamelis, multi dan stabilitas warna, resistensi korosi, resistensi aus dan gosok, resistensi kimia dan panas, resistensi syok termal dan kebakaran, higiene dan kemudahan pembersihan, dll.
Enamel pada dasarnya adalah kaca dengan suhu lunak yang rendah berkisar dari 510 derajat C hingga 530 derajat C. Ini adalah kaca yang diperoleh melalui fussi pada suhu tinggi antara 1000 derajat C dan 1300 derajat C. Enamel biasanya terdiri dari bahan refraktori asam seperti kuarsa, feldspar, liat dan mica. Untuk memberikan properti ketahanan pada bagian enamelis, kaca silica (SiO2) harus dimodifikasi, karena tidak dapat digunakan dalam keadaan aslinya. Titik lelehnya terlalu tinggi, koefisien ekspansi termalnya terlalu rendah dibandingkan dengan baja dan adhesinya terhadap baja adalah nol. Oleh karena itu, berbagai aditif perlu ditambahkan untuk mendapatkan enamel. Tergantung pada fungsi akhir enamel, berbagai aditif yang dapat digunakan adalah pigmen, opasifier, liat atau bahan lain untuk berfungsi sebagai deflokulan dan agen flotasi, yang membantu menyelang partikel enamel dalam larutan air.
Konstituen Enamel
Berbagai konstituen enamel dapat dikategorikan ke dalam lima kelompok utama, sesuai dengan properti yang mereka berikan pada enamel. Yaitu (i) refraktori, (ii) flux, (iii) agen adhesi, (iv) opasifier, dan (v) agen pewarna.
Refraktori memberikan struktur amorf pada enamel, dan oleh karena itu kekuatan mekanis. Ini termasuk, sebagai contoh, alumina (Al2O3), yang berfungsi untuk menurunkan koefisien ekspansi, meningkatkan resistensi terhadap suhu, kimia dan aus, dan memfasilitasi tindakan opasifier.
Flux menurunkan titik leleh dan suhu pembakaran serta meningkatkan koefisien ekspansi. Refraktori bereaksi dengan flux untuk membentuk kaca. Flux terutama terdiri dari boraks (tetra-borat natrium dalam bentuk anidra (Na2B4O7) atau hidrat (Na2B4O7, 10 H2O)) dan oksida alkaline seperti oksida natrium (Na2O), kalium (K2O), lithium (Li2O), kalsium (CaO), magnesium (MgO) dan stronsium (SrO). Konstituen ini menghasilkan boro-silikat natrium, kalium, lithium, kalsium, magnesium atau stronsium, yang memiliki titik leleh lebih rendah dari SiO2 (sekitar 1400 derajat C alih-alih 1720 derajat C). Titik leleh juga dapat diturunkan dengan menambahkan fluorin (F2) atau trioksida bor (B2O3). Flux, seperti oksida alkaline, meningkatkan koefisien ekspansi dengan mengisi ‘ruang kosong’ dalam struktur silica.
Agen adhesi adalah oksida logam yang terlibat dalam reaksi redoks kimia untuk mempromosikan adhesi antara permukaan baja dan lapisan enamel. Reaksi ini juga melibatkan besi (Fe) dan karbon (C) dalam baja, serta oksigen atmosfer (O2). Agen adhesi ada dalam enamel lapis dasar, terutama dalam bentuk molibdenum oksida (MoO), kobalt oksida (CoO), oksida kuprum (CuO), oksida mangan (MnO2) dan oksida krom (Cr2O3). Oksida nikel (NiO) tentu adalah agen adhesi yang paling efisien. Namun, produsen enamel telah melarang penggunaannya karena alasan terkait keamanan kontak makanan dan kepatuhan REACH.
Opasifier dan agen pewarna berkontribusi pada kualitas visual dan taktil pada bagian enamelis. Opasifier berfungsi untuk meningkatkan opasitas enamel dan ada dalam enamel lapis atas. Opasifier yang paling umum adalah dioksida titan (TiO2), oksida antimoni (Sb2O5), oksida zirconium (ZrO2) dan oksida timah (SnO).
Agen pewarna diperoleh dengan menggabungkan oksida mineral. Warna enamel tergantung pada jenis agen pewarna, konsentrasinya dalam enamel, komposisi kimia enamel dan kondisi pembakaran di furnace enameling. Prosedur paling umum untuk agen pewarna adalah bahwa ia harus dicampur secara mekanis dalam bentuk partikel halus dengan enamel selama tahap penggilingan, sebelum aplikasi pada substrat baja.
Jenis Enamel
Ada berbagai jenis enamel. Enamel memiliki komposisi yang berbeda tergantung pada jenis substrat yang akan dilapisi dan tergantung pada proses enameling yang digunakan. Komposisi enamel bervariasi untuk mencocokkan suhu pembakaran enamel dengan substrat. Semakin tinggi suhu pembakaran, semakin baik kualitas bagian enamelis. Namun demikian, perihal baja, suhu pembakaran dibatasi oleh substrat. Sebagai contoh, perubahan fase dalam baja harus diperhatikan. Juga, koefisien ekspansi enamel harus kompatibel dengan substrat. Jenis enamel yang berbeda untuk baja adalah (i) enamel lapis dasar, (ii) enamel self-cleaning, dan (iii) enamel lapis atas.
Enamel lapis dasar mengandung oksida logam (Co, Cu oksida), yang mempromosikan adhesi enamel pada baja dengan menciptakan legurium dengan Fe dalam baja. Karena oksida logam berwarna gelap, lapis dasar putih tidak ada. Ada enamel lapis dasar yang lebih reaktif yang mengandung proporsi oksida logam yang lebih tinggi. Ini menghindari kebutuhan untuk melakukan pickling pada baja sebelum enameling. Enamel ini digunakan, sebagai contoh, untuk proses enameling dua-lapisan/satu-pembakaran. Enamel lapis dasar juga melindungi terhadap korosi pada bagian enamelis. Juga, tergantung pada jenis bagian yang akan enamelis, konstituen lain perlu ditambahkan untuk mendapatkan (i) properti tahan asam (lubang oven, pan tetesan) dengan penambahan TiO2, (ii) properti tahan basa (perlengkapan sanitasi, mesin cuci) dengan penambahan ZrO2, dan iii) peningkatan resistensi korosi untuk aplikasi pemanas air dengan penambahan ZrO2 dan Al2O3.
Enamel self-cleaning digunakan di oven rumah tangga dan membantu menghilangkan lemak yang dihasilkan saat makanan dimasak. Ada dua jenis enamel self-cleaning yaitu (i) katalitik, dan (ii) pirolitik. Pembersihan katalitik berlangsung saat oven beroperasi (biasanya pada sekitar 200 derajat C). Enamel mengandung oksida yang memfasilitasi pembusukan lemak, membentuk air dan CO2 (karbon dioksida). Lebih jauh, jenis enamel ini sangat refraktori, sehingga berpori, yang memiliki efek meningkatkan permukaan kontak antara enamel dan lemak, sehingga memfasilitasi eliminasinya melalui reaksi CxHyOz + katalis = yH2O (g) + xCO2 (g). Efisiensi reaksi ini menurun seiring waktu karena blokir progresif pori. Pembersihan pirolitik berlangsung saat oven kosong, pada sekitar 520 derajat C. Lemak dan sisa yang tertinggal di dinding selama memasak dibakar pada suhu ini, hanya meninggalkan sisa C yang dapat dihapus dengan sapu tangan. Reaksi yang berlangsung adalah CxHyOz + panas = xC + yH2O (g). Jenis enamel ini memiliki titik lunak yang lebih tinggi dari suhu pirolitik. Ini mengkilat, tidak berpori dan sangat tahan terhadap asam dan basa.
Enamel lapis atas memberikan kualitas estetik pada bagian enamelis dan juga membantu meningkatkan resistensi kimia. Karena enamel ini tidak mengandung agen adhesi sama sekali, mereka tidak dapat digunakan sendirian pada substrat logam dalam hal apa pun.
Produksi Enamel
Ada beberapa tahap dalam produksi enamel. Tahap pertama adalah memeriksa, menimbang dan mencampur berbagai konstituen enamel yang dapat hingga 15. Ini diikuti oleh tahap fussi. Tujuan proses fussi adalah untuk membuat struktur amorf akhir dari enamel menjadi merata dan untuk menurunkan suhu pembakaran. Ini memerlukan ‘kaca’ dilelehkan pada suhu antara 1100 derajat C dan 1300 derajat C, tergantung pada komposisi enamel yang diinginkan. Proses yang paling umum melibatkan penggunaan furnace terowongan (gas atau listrik), di mana campuran dimasukkan di satu ujung dan keluar di ujung lainnya. Gerakan melalui furnace oleh gravitasi. Campuran tetap dalam furnace sekitar satu jam.
Saat keluar, pendingin dengan cepat, pertama dengan melalui pabrik gerigi pendingin air untuk membentuk lembar kaca, lalu ke dalam pendingin. Penggilingan menyelesaikan siklus pendinginan. Proses pendinginan cepat ini, dari suhu tinggi, memperbaiki struktur kaca dan mencegah pemisahan fase. Proses fussi alternatif melibatkan penggunaan furnace rotari di mana konstituen dituang, dicampur dan dipanaskan. Cair enamel kemudian dituang ke dalam lubang dan di-quench air. Setelah pendinginan dan penggilingan, frit enamel diperoleh.
Frit enamel tidak dapat digunakan sebagai itu. Harus dicampur terlebih dahulu dengan bahan lain, lalu digiling. Enamel juga dapat diterapkan dalam bentuk cair. Dalam hal ini, setelah penambahan bahan tertentu (suspensi, refraktori, agen pewarna, elektrolit dan opasifier), frit enamel digiling dan dicampur dengan air untuk membentuk slurry. Slurry ini kemudian digunakan untuk aplikasi pencelupan atau pemercikan. Orang-orang yang melakukan enameling, yang melakukan produksi panjang dalam satu warna, semakin enggan untuk menyiapkan enamel sendiri. Ini telah menyebabkan pengenalan bubuk ‘siap pakai’ pada tahun 1980-an untuk menyederhanakan persiapan slurry. Bubuk disiapkan oleh produsen enamel dengan menambahkan produk tertentu sebelum penggilingan. Orang-orang yang melakukan enameling hanya perlu menambahkan agen pewarna (opsional) sebelum mencampur bubuk dengan air untuk mendapatkan slurry.
Enamel juga dapat diterapkan dalam bentuk bubuk, yang diperoleh dengan menggiling frit enamel. Waktu penggilingan ditentukan secara eksperimental. Bubuk yang telah digiling kemudian harus diayak untuk membuang gerindil dan sisa-sisa lainnya, lalu melewati pemisah magnet (magnet permanen atau elektromagnet) untuk menghilangkan partikel besi dalam bubuk. Partikel besi cenderung membuat ‘lubang’ dalam enamel, yang mengurangi perlindungan korosi baja. Terakhir, butir enamel dilapisi dengan silikon, memungkinkan mereka untuk menempel pada substrat baja antara aplikasi dan tahap pembakaran. Bubuk enamel yang diperoleh tidak memerlukan aditif atau perawatan lebih lanjut di akhir enamelis dan dapat langsung digunakan dalam pistol pemercikan bubuk. Membutuhkan investasi yang cukup besar untuk mendirikan unit bubuk, karena harus elektrostatik agar layak secara keuangan. Namun, proses ini lebih ekonomis dalam jangka panjang.
Proses Enameling
Proses enameling melibatkan aplikasi dan pembakaran satu atau lebih lapisan enamel pada satu atau kedua sisi substrat baja yang cocok. Enameling yang sukses ditandai oleh (i) adhesi yang baik antara enamel dan baja, dan (ii) penampilan permukaan yang baik setelah pembakaran enamel. Kandungan C dalam baja dapat menghambat proses pencapaian dua properti ini. Kandungan C dalam baja penting untuk memastikan adhesi enamel. Namun, jika kandungan C terlalu tinggi, maka dapat secara buruk mempengaruhi penampilan permukaan enamel karena rilis gas CO2 dan CO (karbon monoksida) yang dihasilkan selama pembakaran. Kontradiksi ini menjelaskan berbagai macam proses enameling yang ada.
Proses enameling biasanya terdiri dari beberapa langkah (Fig 1) yaitu (i) persiapan permukaan bagian setelah pembentukan, (ii) persiapan enamel, (iii) aplikasi enamel pada baja, (iv) pengeringan, dan (v) pembakaran pada suhu tinggi. Ada beberapa proses enameling, tergantung pada jenis bagian dan penampilan akhir yang diinginkan. Proses-proses ini adalah (i) enameling pada substrat baja digiling panas, (ii) enameling konvensional (dua lapis/dua pembakaran), (iii) enameling lapis dasar (satu lapis/satu pembakaran), (iv) enameling langsung putih, dan (v) enameling dua-lapisan/satu-pembakaran.
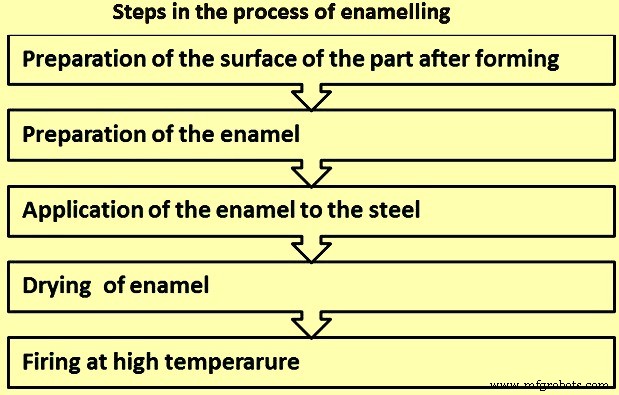
Fig 1 Langkah-langkah dalam proses enameling
Persiapan permukaan sebelum enameling – Tujuan perawatan permukaan adalah untuk mendapatkan permukaan yang kompatibel dengan proses enameling. Perawatan permukaan terdiri dari beberapa langkah. Jumlah langkah bervariasi tergantung pada proses enameling yang digunakan. Berbagai langkah perawatan permukaan adalah (i) shot blasting, (ii) degreasing, (iii) pencucian, (iv) pickling, (v) pencucian asam, (vi) penambahan nikel, (vii) pencucian, (viii) netralisasi, dan (ix) pengeringan.
Tujuan perawatan shot blasting pada substrat baja digiling panas adalah untuk meningkatkan kekasaran permukaan baja. Ini memberikan kunci yang lebih baik untuk enamel, karena selama siklus pembakaran enamel, reaksi kimia enamel-logam dipromosikan oleh area kontak yang lebih tinggi yang dihasilkan, sehingga meningkatkan adhesi enamel terhadap baja. Bersamaan dengan jebakan hidrogen (H2) kimia yang dibuat selama produksi baja, ini meningkatkan resistensi terhadap cacat yang dikenal sebagai ‘fish scale’. Shot blasting dilakukan pada substrat baja yang tidak dioli untuk menghindari kontaminasi shot. Jika shot terkontaminasi minyak, maka kurang efektif dan membersihkan permukaan baja. Pencemaran ini dapat menyebabkan enamel ditolak jika akan digunakan proses aplikasi basah.
Tujuan degreasing adalah untuk menghilangkan materi eksternal seperti minyak mencegah karat, minyak gambar dan berbagai macam debu yang ada pada permukaan baja dan berasal dari langkah sebelumnya. Oleh karena itu, ini adalah langkah yang sangat penting dalam proses persiapan permukaan. Parameter yang perlu diperiksa adalah (i) jenis agen degreasing, (ii) suhu degreasing, yang harus dalam rentang 60 derajat C dan 90 derajat C, tergantung pada proses yang digunakan, (iii) konsentrasi agen degreasing biasanya dalam rentang 45 gram per liter (g/l) hingga 50 g/l, (iv) pH kolam degreasing, (v) waktu perawatan yang terdiri dari 15 menin rendaman dan beberapa menit pemercikan, dan (vi) tindakan mekanis yang mungkin (gegar kolam atau tekanan pemercikan).
Proses degreasing alkaline adalah proses yang paling banyak digunakan. Larutan alkaline dapat memiliki tiga aksi fisiko-kimia yang berbeda yaitu (i) aksi saponifikasi di mana zat lemak dilarutkan dalam kehadiran larutan air soda atau kalium, membentuk sabun larut, (ii) aksi emulsifikasi di mana lemak didispersikan dalam titik halus oleh fosfat atau silikat, dan (iii) aksi penurunan tegangan permukaan di mana molekul lemak dilapisi oleh agen organik, yang melemahkan ikatan di antara mereka dan substrat baja.
Dua metode yang digunakan adalah (i) rendaman (atau pencelupan), dan (ii) pemercikan. Dalam kasus degreasing dengan rendaman, beberapa kolam diatur dalam deretan. Tindakan mekanis (gegar kolam, tekanan pemercikan) meningkatkan efektivitas degreasing. Degreasing yang tidak memadai menyebabkan bercak pada permukaan, menunjukkan pentingnya memantau kondisi di mana proses ini dilakukan. Hal lain yang perlu diwaspadai adalah fenomena resinifikasi minyak pada bagian yang akan didegrease, yang saat terpapar cahaya membuat degreasing sangat sulit, bahkan tidak mungkin. Terakhir, cacat permukaan pada baja (garis luka, pori, dll.) dapat menangkap sisa minyak yang dapat membentuk gas selama siklus pembakaran enamel.
Pencucian mengikuti degreasing dan dilakukan dalam satu atau lebih langkah seperti (i) pencucian air panas tunggal (pada suhu 60 derajat C hingga 70 derajat C) jika akan ada proses perawatan permukaan selanjutnya (pickling dll.), (ii) pencucian panas, pencucian dingin dan pencucian akhir dalam air DM (demineralisasi) jika tidak ada proses perawatan permukaan lebih lanjut.
Pickling baja dilakukan dengan tujuan untuk menyerang permukaan baja sehingga meningkatkan kekasaran mikronya dan oleh karena itu reaktivitasnya. Ini mempromosikan adhesi enamel. Pickling umumnya dilakukan menggunakan asam sulfat konsentrat (H2SO4) dan efeknya terutama berkonsentrasi pada batang biji. Intensitas pickling diukur oleh kehilangan besi (Fe). Tergantung pada proses yang digunakan untuk enameling, pickling dapat ringan dengan kehilangan Fe sekitar 5 gram per meter persegi (g/sqm) per sisi atau kuat dengan kehilangan Fe sekitar 25 g/sqm per sisi. Reaksi kimia yang berlangsung selama pickling adalah besi + asam sulfat = besi dalam larutan dalam asam + gas hidrogen (Fe + H2SO4 = FeSO4 + H2).
Selama proses pickling, kondisi standar terdiri dari (i) suhu kolam asam sekitar 75 derajat C, (ii) konsentrasi H2SO4 sekitar 7 %, (iii) waktu pickling dalam rentang 10 menit hingga 15 menit, dan (iv) konsentrasi Fe dalam kolam pickling sekitar 2 g/l. Variasi yang sedikit dari kondisi standar ini dapat menyebabkan variasi yang signifikan dalam kehilangan Fe, dan oleh karena itu dalam adhesi enamel.
Analisis kimia baja juga merupakan parameter yang sangat penting untuk memeriksa kehilangan besi. Beberapa elemen seperti fosfor, tembaga atau molibdenum memiliki pengaruh besar pada nilainya. Oleh karena itu, sangat penting untuk memeriksa secara akurat konsentrasi elemen kimia yang berbeda dalam baja. Dalam kasus enameling langsung putih, pickling adalah langkah kunci untuk mendapatkan bagian berkualitas baik. Setelah pickling, pola permukaan yang diamati bervariasi sesuai dengan kehilangan Fe yang diukur.
Dalam kasus enameling langsung putih, penting bahwa nikel ditambahkan pada bagian setelah pickling untuk memastikan adhesi enamel putih yang baik pada baja. Jumlah nikel yang dapat ditambahkan pada bagian pada suhu tertentu, waktu penambahan nikel dan konsentrasi nikel dalam kolam bervariasi sesuai pH. Jumlah maksimum dicapai pada tingkat pH 2,8. Namun, ditemukan bahwa setelah proses pickling, pH di permukaan bagian kurang dari 1. Jika pencucian tidak dilakukan setelah pickling, tingkat pH tetap terlalu rendah dan nikel yang tidak cukup ditambahkan. Jika bagian dicuci dalam air, hasilnya tetap sama. Oleh karena itu, tujuan pencucian asam adalah untuk meningkatkan pH bagian, tanpa melebihi nilai optimum.
Nikol memainkan peran penting dalam proses enameling langsung putih dalam mempromosikan adhesi enamel. Jika diperlukan, dapat digunakan dalam jumlah kecil dalam proses konvensional (flash nikel). Metode populer yang digunakan untuk menambahkan nikel adalah penyerapan nikel metalis dengan perpindahan ion Fe yang direpresentasikan oleh persamaan 2Fe + NiSO4 + H2SO4 = 2FeSO4 + Ni + H2. Selama proses penambahan nikel, kondisi standar terdiri dari (i) NiSO4 dalam rentang 12 g/l hingga 15 g/l, (ii) tingkat pH pada 2,8, (iii) suhu pada 70 derajat C, dan (iv) waktu pada 7 menit. Kondisi penambahan nikel memiliki pengaruh yang signifikan terhadap jumlah nikel yang ditambahkan. Variasi yang sedikit dapat memiliki efek serius pada adhesi enamel.
Untuk memastikan bahwa proses enameling langsung putih menghasilkan enamel dengan adhesi yang baik dan penampilan yang menarik, penting bahwa kombinasi optimum ada antara kehilangan Fe yang harus diperoleh (dalam rentang 25 g/sqm hingga 50 g/sqm) dan jumlah nikel yang ditambahkan (lapisan nikel dalam rentang 1 g/sqm hingga 2 g/sqm per sisi).
Tujuan pencucian akhir adalah untuk menghilangkan semua jejak asam yang masih ada di permukaan bagian. Umumnya digunakan dua kolam untuk pencucian akhir. Kolam pertama memiliki parameter nilai pH dalam rentang 2,5 hingga 3,2 dan suhu dalam rentang 30 derajat C hingga 35 derajat C. Pencucian dilakukan selama 7 menit. Kolam kedua memiliki parameter nilai pH dalam rentang 3,5 hingga 4 dan suhu sekitar 25 derajat C. Pencucian juga dilakukan di kolam kedua selama 7 menit.
Tujuan netralisasi adalah untuk menghilangkan semua sisa asam sepenuhnya. Kolam netralisasi memiliki parameter nilai pH dalam rentang 10,5 hingga 11,5 dan suhu sekitar 70 derajat C. Netralisasi juga dilakukan selama 7 menit.
Setelah persiapan permukaan selesai, bagian-bagian harus dikeringkan untuk mencegah karat sebelum enameling.
Aplikasi Enamel – Enamel dapat diterapkan menggunakan proses basah atau kering. Ada banyak metode untuk menerapkan enamel melalui proses basah. Metode-metode ini dijelaskan di bawah ini.
Dalam kasus pencelupan, bagian yang akan dilapisi dicelupkan ke dalam slurry enamel (campuran bubuk enamel dan air), densitas dan viskositasnya dipantau dengan ketat. Bagian kemudian digantung untuk membiarkan enamel yang diterapkan berlebih menetes, sehingga memastikan ketebalan lapisan yang merata. Proses ini sering digunakan untuk bagian yang memiliki bentuk kompleks, seperti ruang oven. Kelemahan dari proses ini adalah terjadi penurunan enamel. Variasi dari pencelupan, metode ‘pencelupan dan goyang’, yang melibatkan gerakan bagian di sekitar berbagai sumsa saat mereka keluar dari kolam, sehingga meminimalkan penurunan dan ketebalan berlebihan dari lapisan enamel.
Dalam kasus proses pelapisan arus, proses ini melibatkan pemercikan seluruh permukaan bagian dengan enamel melalui satu atau lebih nozzel bundar.
Dalam kasus pemercikan bantu udara, enamel dicermpikan pada bagian yang akan dilapisi menggunakan pistol pemercikan yang didorong oleh jet udara terkompresi dengan tekanan berkisar dari 3 kg/cm2 hingga 4,5 kg/cm2. Proses biasanya dilakukan di dalam ruang pemercikan, bagian digantung pada sabuk konveyor logam. Pemercikan manual memerlukan operator yang sangat berpengalaman untuk menghindari penurunan dan ketebalan berlebihan dari lapisan enamel. Proses ini dapat diotomatisasi dan cenderung dipersiapkan untuk produksi pendek.
Dalam kasus proses pemercikan elektrostatis, selisih muatan diterapkan antara enamel yang bermuatan negatif dan bagian yang akan dilapisi yang bermuatan positif. Pistol pemercikan enamel terdiri dari tabung tengah yang melewati enamel, dikelilingi oleh nozzel cincin yang melewati udara pengatomisasi yang lebih cepat dari aliran enamel. Perbedaan kecepatan ini menyebabkan slurry enamel diatomisasi menjadi titik halus. Di ujung pistol pemercikan, titik melewati atmosfer yang telah diionisasi dalam medan listrik dan bermuatan negatif sebelum ditambatkan pada bagian yang akan enamelis. Setelah lapisan awal diterapkan, titik semakin tidak tertarik pada bagian dan gaya repulsif muncul. Ini menentang gaya tarik hingga kesetimbangan tercapai, sehingga mengontrol ketebalan lapisan. Lapisan enamel yang dihasilkan merata dan kerugian diminimalkan.
Proses elektroforesis juga dikenal sebagai enameling pencelupan elektrostatis atau ETE (Elektro-Tauch-Emaillierung) process terutama digunakan untuk enameling langsung putih. Partikel enamel, dalam suspensi koloidal dalam larutan garam, diangkut di bawah efek medan listrik. Partikel ini bermuatan negatif di permukaan dan dibawa ke anoda sel elektrolitik, yang adalah bagian yang akan enamelis. Proses ini menghasilkan ketebalan enamel yang sangat merata (pembatasan otomatis penambahan) dan penampilan permukaan yang luar biasa. Ini adalah teknik yang sangat efisien untuk bagian datar. Kelemahan dari proses ini adalah (i) ini adalah proses mahal, (ii) memerlukan penggunaan katoda yang memiliki bentuk bagian yang akan enamelis, dan (iii) pemantauan properti listrik slurry enamel cukup kompleks.
Aplikasi enamel melalui proses kering dilakukan dengan pemercikan bubuk elektrostatis. Prinsip pemercikan bubuk elektrostatis sama dengan metode basah. Medan listrik terbentuk antara elektroda nozzel dan bagian yang akan enamelis. Partikel enamel, didorong keluar dari pistol pemercikan oleh aliran udara, bermuatan negatif, bermigrasi ke bagian yang akan enamelis (elektroda positif) dan ditambatkan di sana. Setelah lapisan pertama ditambatkan, partikel mulai kehilangan daya tarik mereka. Gaya repulsif kemudian dihasilkan. Ketika ini sama dengan gaya tarik, partikel tidak lagi ditambatkan. Proses ini sehingga memberikan lapisan enamel yang merata dan secara otomatis membatasi ketebalannya.
Partikel enamel harus dilapisi (tutupan organik, biasanya silikon) untuk mencegah hidrasi, yang dapat memiliki efek mengurangi resistensi listriknya, sehingga mencegah penambahan enamel yang benar pada bagian. Kualitas tutupan organik, ukuran butir dan reologi bubuk adalah faktor kunci untuk mendapatkan penambahan enamel yang merata dan penampilan permukaan yang menarik setelah pembakaran. Proses ini sangat efektif untuk bagian datar, tetapi lebih sulit untuk enameling bagian rongga – mis. ruang oven – karena efek Faraday cage. Proses ini menawarkan beberapa keuntungan seperti (i) pengurangan limbah, (ii) penghematan bahan, dan (iii) keseragaman ketebalan lapisan.
Pengeringan dan Pembakaran Enamel – Pengeringan enamel adalah langkah penting setelah aplikasi basah enamel. Kelembaban, yang mewakili 40 % hingga 50 % dari massa yang ditambahkan, dapat sebaliknya menyebabkan penarikan lokal enamel selama pembakaran. Lapisan kering yang dihasilkan disebut ‘biskuit’. Pengeringan udara tidak diinginkan karena bagian dapat terkontaminasi oleh partikel debu di udara dan kelembaban sisa dapat tetap dalam enamel, mendukung pembentukan cacat ‘fish scale’. Dryer atau oven harus digunakan pada rentang suhu 70 derajat C hingga 120 derajat C. Pengeringan radiasi inframerah atau konveksi adalah cara teraman untuk mempersiapkan bagian untuk pembakaran.
Pembakaran enamel umumnya dilakukan pada rentang suhu 780 derajat C hingga 850 derajat C, yang jauh di atas suhu lunak enamel (500 derajat C hingga 600 derajat C). Ini dapat dilakukan di furnace kotak atau furnace terowongan kontinu. Waktu dan suhu pembakaran tergantung pada ketebalan baja dan jenis enamel. Pembakaran dilakukan dalam atmosfer mengoksida.
Furnace kotak biasanya digunakan untuk produksi pendek dan bagian kecil. Furnace terowongan berbentuk lurus, U, atau L dan cocok untuk produksi panjang. Mereka dibagi menjadi tiga zona yang terdiri dari zona pemanasan, pembakaran dan pendinginan. Ini memungkinkan peningkatan dan penurunan suhu yang terkontrol. Bagian, yang diatur di atas penahan, melewati bagian-bagian ini, digantung dari sabuk konveyor. Segel udara, yang terletak di pintu masuk dan keluar furnace, mencegah kehilangan panas. Furnace terutama elektrik atau tabi radiasi gas. Elemen pemanas diatur di dinding dan dasar furnace. Energi termal ditransmisikan ke bagian melalui radiasi dan konveksi.
Mekanisme Adhesi Enamel pada Baja
Adhesi enamel pada baja yang tidak dilapisi dicapai melalui reaksi kimia yang berlangsung selama siklus pembakaran dan pendinginan. Proses dapat dibagi menjadi empat tahap.
Pada tahap pertama yang hingga 550 derajat C, kelembaban dan O2 yang ada di udara menembusi enamel berpori dan mengoksidasi Fe dalam baja. Ini menyebabkan pembentukan lapisan oksida besi pada antarmuka enamel/baja. H2 atom yang timbul dari dekomposisi H2O difusi ke dalam baja, merekombinasi menjadi H2 molekuler dan mengisi lubang dalam baja. Larutabilitas H2 dalam baja meningkat dengan suhu.
Pada tahap kedua yang dalam rentang suhu 550 derajat C hingga 830 derajat C, enamel lunak lalu menyatu, membentuk lapisan semi-permeabel. Ini mengurangi pertukaran gas dengan atmosfer furnace. Oksida besi yang ada pada antarmuka enamel/baja dilarutkan oleh enamel.
Tahap ketiga adalah sekitar 830 derajat C. Pada suhu ini, reaksi redoks kimia berlangsung antara lapisan oksida besi pada antarmuka enamel/baja, oksida logam dalam enamel dan C dalam baja. Legurium Fe-Co menyusut pada antarmuka enamel/baja. Ini adalah inti dari adhesi enamel pada baja. Adhesi dipromosikan oleh kekasaran baja. O2 yang terlarut merekombinasi dengan C dalam baja, merilis gas CO/CO2. Intensitas rilis ini harus dipantau. Jumlah H2 dalam baja pada tingkat maksimum.
Tahap keempat terdiri dari pendinginan. Enamel membeku, menghentikan pertukaran gas. Larutabilitas H2 dalam baja menurun saat suhu turun. Baja menjadi oversaturated dan H2 menumpuk di bawah lapisan enamel. Jumlah H2 yang berlebih pada antarmuka menyebabkan cacat ‘fish scale’.
Cacat Lapisan Enamel
Cacat yang menyebabkan penolakan terhadap standar kualitas untuk produksi bahan berlapis enamel disebut sebagai cacat enamel. Cacat ini dapat berupa gangguan lokal pada kepadatan atau struktur lapisan kaca. Saat lapisan enamel dibahas, proses perbaikan atau daur ulang untuk lapisan enamel yang cacat cukup sulit dilakukan. Sementara pembentukan cacat sering kali dapat dikaitkan dengan kombinasi beberapa parameter yang tidak menguntungkan, yang mengakibatkan jumlah kesalahan individu yang praktis tak terhingga, sangat sering satu faktor mendominasi jenis cacat yang khas. Oleh karena itu, cacat diklasifikasikan dalam kelompok yang diberikan di bawah ini sesuai dengan bahan dasar yang mendasari dan proses aplikasi.
Fish scales – Ini adalah cacat terkait baja yang merupakan retakan setengah bulan di lapisan dasar atau lapisan atas, yang terjadi segera atau bahkan jam atau hari setelah operasi pembakaran. Cacat ini dapat terjadi secara individu dengan ukuran khas 1 mm hingga 5 mm dalam diameter. Cacat ini adalah hasil dari difusi H2 melalui baja dan ke dalam lapisan enamel. Cacat ini hanya terjadi pada bagian yang enamelis di kedua sisi. H2 terbentuk di permukaan baja selama pembakaran sesuai dengan reaksi Fe + H2O = FeO + H2. H2 terlarut dalam bentuk atom dan setelah pendinginan tetap dalam baja sebagai larutan oversaturated. Pemisahan H2 dari baja terjadi melalui rekombinasi menjadi molekul pada batas fase baja/enamel, lalu membangun tekanan hingga 200 kg/cm2, yang menyebabkan penurunan.
Adhesi yang buruk – Adhesi lapisan enamel dijelaskan dengan dua mekanisme adhesi dasar yaitu (i) teori kimia, dan (ii) teori mekanis. Teori kimia menunjukkan bahwa perpindahan kontinu dari jenis ikatan harus dicapai di daerah batas fase dari ikatan logam logam dasar melalui lapisan ikatan oksida ke ikatan ionik lapisan enamel. Teori mekanis didefinisikan oleh prasyarat untuk adhesi yang baik adalah kekasaran permukaan antarmuka yang mengarah pada mekanisme menempel yang erat enamel pada permukaan baja. Adhesi lapisan enamel dapat ditentukan dengan menghancurkannya melalui deformasi mekanis. Adhesi buruk enamel adalah masalah kualitas yang sangat serius yang merusak penampilan yang dapat mengakibatkan kerusakan cepat komposit baja/enamel. Adhesi buruk dapat memiliki asal yang sangat berbeda, mulai dari kelas baja yang tidak cocok melalui perawatan awal yang buruk, aplikasi enamel dengan kandungan oksida kobalt/nikel yang terlalu rendah hingga pembakaran yang kurang atau berlebih.
Blisters – Blisters adalah lubang rongga melalui enamel yang telah dibakar, yang memiliki diameter hingga 1 mm, yang dapat tetap utuh di permukaan enamel, tetapi juga dapat meledak meninggalkan reses berbentukoncom. Penyebab umum dari cacat ini, juga disebut re-boiling atau C boil, adalah pengembangan gas yang kuat secara lokal selama pembakaran, dengan gas yang mengandung H2 serta CO. Sisa pickling, melalui produk dekomposisi (gas) mereka dapat membawa didihan yang sangat berat pada enamel dan baja. Karena difusi H2 yang timbul ini, kotoran juga dapat diamati di sisi seberang plat baja. Sering kali, blisters diamati pada barang rongga di mana sisa pickling asam yang keras menumpuk di cincin yang tersegel atau pegangan yang buruk.
Kotoran – Kotoran dalam enameling lapis dasar dapat bervariasi dari kontaminasi plat baja hingga endapan skala. Sering kali, sangat sulit dan memakan waktu untuk menemukan asalnya karena kotoran dapat diperkenalkan dalam semua langkah proses enameling. Yang paling sering adalah (i) partikel besi halus dari pemotongan dan pengelasan, (ii) sisa agen perawatan awal, (iii) partikel kasar dari penggilingan dan bola (titik putih), (iv) tambahan pabrik kasar (tidak digiling), (v) debu dari enamel lapis atas, dan (vi) endapan skala dari alat pembakaran.
Burn-offs – Burn-offs adalah area lokal dari eruksi oksida besi melalui lapisan enamel. Penyebab utama dari cacat ini adalah ketebalan enamel yang terlalu tipis atau jumlah refraktori tambahan pabrik yang tidak cukup. Dalam kasus pertama, oksida besi berlebih yang tidak terlarutkan dalam enamel dasar menembus dari batas fase ke permukaan.
Properti Baja Enamelis
Baja enamelis memiliki beberapa properti berguna yang terutama disebabkan oleh sifat kaca dari enamel. Komposisi kimia enamel bervariasi sesuai dengan pengguna akhirnya untuk sepenuhnya memenuhi karakteristik yang diinginkan. Properti diberikan di bawah ini.
Adhesi enamel – Enamel harus menempel pada substrat baja untuk memastikan bahwa baja enamelis memiliki properti yang diperlukan untuk setiap penggunaan akhir. Adhesi ditentukan melalui tes impact, yang melibatkan deformasi sampel plat enamelis menggunakan penjorok berongga dengan menjatuhkan beban 1,5 kg ke atas penjorok dari ketinggian yang sesuai dengan ketebalan substrat baja. Tingkat adhesi ditentukan dengan membandingkan dengan foto referensi. Nilai yang diberikan berkisar dari 1 (adhesi sangat baik) hingga 5 (adhesi sangat buruk).
Resistensi korosi – Enamel adalah lapisan yang memberikan baja dengan resistensi korosi yang luar biasa, bahkan pada suhu tinggi. Permukaan enamelis tidak berpori dan oleh karena itu tidak dapat menembus semua cairan. Tes spread garam yang dilakukan pada bagian enamelis dengan substrat baja digiling dingin atau aluminisasi menunjukkan bahwa bagian enamelis dapat menahan spread garam selama lebih dari 500 jam tanpa menunjukkan tanda karat merah. Tes yang dilakukan oleh Porcelain Enamel Institute telah menunjukkan bahwa panel enamelis dapat bertahan selama 30 tahun tanpa tanda korosi pada substrat baja.
Resistensi kimia enamel – Properti kimia enamel dapat disesuaikan dengan lingkungan di mana akan digunakan. Enamel sehingga memiliki resistensi yang sangat baik terhadap kimia (asam, basa, detergen dan larutan organik). Baja enamelis juga sangat tahan terhadap serangan atmosfer. Oleh karena itu, hujan, polusi atmosfer (dioksida sulfur, oksida nitrik), atmosfer pesisir yang kaya garam, radiasi ultra-violet (UV) dan perubahan suhu tiba-tiba tidak mengakibatkan perubahan pada penampilan, warna atau glos permukaan enamelis.
Kekuatan mekanis permukaan – Seperti kaca, permukaan baja enamelis sangat keras, yang berarti sangat tahan terhadap goresan, aus, impact dan aus. Kekerasan baja enamelis antara 5 dan 7 pada skala Mohs. Salah satu keuntungan kekerasan permukaan baja enamelis adalah sangat tahan terhadap aus. Resistensi aus ditentukan melalui tes gesekan.
Stabilitas suhu tinggi dan rendah – Karena sifat kaca, permukaan enamelis memiliki stabilitas suhu yang luar biasa. Beberapa aplikasi baja enamelis memerlukan suhu operasi sekitar 450 derajat C hingga 500 derajat C. Baja enamelis juga dapat diberi suhu minus 60 derajat C tanpa efek berbahaya pada enamel.
Resistensi syok termal – Lapisan enamel dapat menahan perbedaan suhu yang melampaui 100 derajat C tanpa mengalami kerusakan. Oleh karena itu, dapat digunakan dalam aplikasi di mana terdapat variasi tersebut.
Resistensi kebakaran – Nyalap api atau sumber panas lainnya tidak menyebabkan kerusakan pada permukaan enamelis. Lebih jauh, lapisan enamel tidak menghasilkan asap beracun dalam kasus paparan panas yang berkepanjangan. Resistensi kebakaran panel enamelis diklasifikasikan sebagai A1.
Higiene dan kemudahan pembersihan – Permukaan kaca yang halus dan keras dari baja enamelis tidak memiliki pori atau retakan. Ini mencegah pertumbuhan bakteri dan akumulasi debu. Oleh karena itu, baja enamelis dapat digunakan di area sensitif. Lebih jauh, baja enamelis adalah bahan kelas makanan yang tidak menghasilkan bau. Juga, permukaan enamelis sangat mudah dibersihkan. Permukaan enamel yang tertutup dan komposisi mineral eksklusifnya berarti pelarut yang tersedia secara komersial dapat digunakan untuk tujuan pembersihan, sehingga pembersihan menjadi jauh lebih mudah dan lebih murah.
Stabilitas warna – Baja enamelis tersedia dalam rentang warna, pola dan tekstur yang hampir tak terhingga dengan finishing glos, semi-matt atau matt. Selain itu, mungkin untuk mereproduksi gambar dengan akurasi ekstrim melalui cetak layar, mis. papan tanda, poster, karya seni atau foto. Jika proses dilakukan pada suhu tinggi, gambar ini bertahan setpanjang bagian enamelis lainnya. Karena warna dibuat menggunakan pigmen mineral, mereka menampilkan stabilitas yang besar seiring waktu. Fitur khusus adalah bahwa mereka tidak sensitif terhadap radiasi UV.
Penggunaan baja enamelis
Baja enamelis dapat digunakan baik untuk aplikasi indoor maupun outdoor. Penggunaan dalam rumah tangga baja enamelis meliputi (i) perlengkapan sanitasi, (ii) pemanas air listrik, dan (iii) alat rumah tangga dan perlengkapan dapur.
Baja enamelis, sebenarnya, adalah satu-satunya bahan yang mampu menahan banyak stres yang dialami alat rumah tangga, terutama dalam aplikasi memasak. Oleh karena itu, telah menjadi tidak tergantikan untuk aplikasi tertentu di mana tidak tertandingi karena banyak properti berguna. Beberapa properti berguna ini adalah (i) resistensi yang lebih baik terhadap goresan dan aus, (ii) baja enamelis tidak mempertahankan atau menyerap bau, oleh karena itu tidak dapat memberikannya, (iii) tahan terhadap produk yang biasanya digunakan di dapur, apakah asam atau basa, (iv) resistensi korosi yang sangat baik, (v) tahan api dan dapat menahan suhu tinggi, (vi) aman untuk kontak dengan makanan dan mencegah pertumbuhan bakteri, (vii) sangat tahan terhadap uap, sehingga dapat langsung digunakan untuk metode memasak ini, dan (viii) kualitas estetik yang luar biasa.
Baja enamelis memiliki banyak aplikasi dalam konstruksi. Ini dapat digunakan sebagai cladding untuk gedung atau terowongan dan di interior tempat umum, seperti stasiun kereta api dan metro, bandara dan gedung lain, sebagai penutup dinding dan untuk plafon tirisan, partisi dan lift. Baja enamelis juga adalah bahan yang luar biasa untuk perabotan ruangan bersih.
Baja enamelis adalah solusi ideal untuk aplikasi luar ruangan karena tahan cuaca dan radiasi UV, dengan ruang dekorasi yang praktis tidak terbatas. Panel enamelis sangat cocok untuk dinding pemisah atau untuk cladding gedung bata yang lebih tradisional. Panel diprefabrikasi untuk mencocokkan dimensi tepat gedung. Panel dapat dipasang dalam cuaca apa pun.
Penggunaan baja enamelis untuk pelapis terowongan direkomendasikan, karena membuatnya lebih mudah dan lebih murah untuk dibersihkan, memastikan pencahayaan yang lebih baik dan meningkatkan resistensi kebakaran.
Baja enamelis adalah pilihan yang sangat populer untuk perabotan tempat umum. Tahan api, tahan vandal, mudah dirawat dan menawarkan ruang dekorasi yang praktis tidak terbatas, ini ideal sebagai penutup dinding dan untuk plafon, partisi, mobil lift dll. Karena bebas bakteri dan tidak terpengaruh oleh kelembaban, ini juga solusi sempurna di rumah sakit, ruangan bersih dan sistem sanitasi.
Baja enamelis juga memiliki aplikasi penting dalam industri, bahkan di atmosfer paling korosif, mis. di industri kimia dan agro-pangan. Resistensinya terhadap kimia dan fermentasi menjadikannya pelapis yang luar biasa untuk silo, reaktor kimia, dryer, tangka tertutup dan sistem penyimpanan pabrik pengolahan air lainnya. Selain itu, karena resistensinya terhadap suhu tinggi dan properti refleksi panas, dapat digunakan dalam kolom dan penukar panas. Resistensinya terhadap korosi yang disebabkan oleh gas pembakaran juga menjadikannya bahan yang luar biasa untuk pembuatan pelapis gas buang dan manifold pengapusi.
Baja enamelis adalah solusi ideal untuk papan tanda dan panel komunikasi indoor maupun outdoor. Permukaan tidak rusak oleh polusi perkotaan, cuaca, atau radiasi UV. Ini tahan api dan menawarkan berbagai kemungkinan dekorasi, menjadikannya bahan terbaik untuk penciptaan grafis paling canggih.



