Pengalvanan baja berarti aplikasi seng pada baja untuk perlindungan korosi. Jenis metode komersial yang tersedia untuk menerapkan lapisan seng adalah pengalvanan celup panas, proses pengalvanan kontinu, elektro-galvanisasi, pelapisan seng, plating mekanis, penyemprotan seng, dan cat seng. Setiap metode pelapisan seng ini memiliki karakteristik unik. Karakteristik ini tidak hanya mempengaruhi aplikabilitas tetapi juga ekonomis relatif dan usia layanan yang diharapkan. Metode pemrosesan, adhesi ke logam dasar, perlindungan di sudut, tepi, dan susunan, kekerasan, densitas pelapisan, dan ketebalan dapat bervariasi sangat besar di antara pelapisan yang berbeda.
Sejarah tercatat pengalvanan dimulai pada tahun 1742 ketika P.J. Malouin, seorang kimiawan Prancis, menjelaskan metode pelapisan besi dengan mencelupkannya ke dalam seng cair dalam presentasi kepada Akademi Real Prancis. Tiga puluh tahun kemudian, Luigi Galvani, nama pemberi nama pengalvanan, menemukan lebih banyak tentang proses elektrokimia yang terjadi antara logam. Penelitian Galvani dilanjutkan pada tahun 1829 ketika Michael Faraday menemukan tindakan pengorbanan seng, dan pada tahun 1836, insinyur Prancis Sorel mendapatkan paten untuk proses pengalvanan awal. Pada tahun 1850, industri pengalvanan Inggris menggunakan 10.000 ton seng setiap tahun untuk perlindungan baja, dan pada tahun 1870, pabrik pengalvanan pertama dimulai di USA. Saat ini, pengalvanan ditemukan dalam hampir setiap aplikasi dan industri besar di mana besi atau baja digunakan. Baja yang telah di-galvanis celup panas memiliki sejarah sukses yang terbukti dan berkembang dalam aplikasi yang tak terhitung jumlahnya di seluruh dunia.
Pengalvanan celup panas adalah salah satu cara yang paling banyak digunakan untuk melindungi baja. Dalam proses ini aplikasi pelapisan seng dilakukan dengan proses celup panas. Dalam proses ini pelapisan seng pada produk besi dan baja diperoleh dengan merendam material dalam kolam seng cair. Seng dapat diterapkan sebagai pelapisan pada baja dalam proses celup panas karena memiliki titik leleh rendah. Karena material baja direndam dalam seng cair, seng mengalir ke dalam rongga dan area lainnya yang sulit dijangkau, melapisi semua area bentuk kompleks secara menyeluruh untuk perlindungan korosi. Sebelum pelapisan diterapkan, baja dibersihkan untuk menghilangkan semua minyak, lemak, kotoran, skala pabrik, dan karat. Pelapisan baja yang telah di-galvanis celup panas digunakan pada berbagai macam material yang bervariasi ukuran dari bagian kecil seperti baut, baut, dan paku hingga lembar, pipa, dan bentuk struktur yang sangat besar. Ukuran kolam seng yang tersedia dan penanganan material membatasi ukuran baja yang dapat di-galvanis.
Karena proses pengalvanan melibatkan rendaman total material ke dalam larutan pembersih dan seng cair, seluruh permukaan interior dan eksterior dilapisi. Ini termasuk dalam bagian rongga dan struktur tabung, dan susunan pengikat. Cakupan lengkap penting karena korosi cenderung terjadi pada tingkat yang meningkat di bagian dalam beberapa struktur rongga di mana lingkungan dapat sangat lembab dan kondensasi biasanya terjadi. Struktur rongga yang dicat tidak memiliki perlindungan korosi di bagian dalam. Selain itu, pengikat tanpa perlindungan pada susunan rentan terhadap korosi, dan pengikat yang korosi dapat mengakibatkan kekhawatiran tentang integritas koneksi struktur.
Proses pengalvanan secara alami menghasilkan pelapisan setidaknya tebal di sudut dan tepi seperti pelapisan di bagian lain dari bagian. Ini karena reaksi antara besi dan seng adalah reaksi difusi dan oleh karena itu struktur kristal pelapisan terbentuk tegak lurus terhadap permukaan baja. Karena kerusakan pelapisan paling mungkin terjadi di tepi, inilah tempat perlindungan tambahan paling dibutuhkan. Pelapisan yang diaplikasikan dengan kuas atau sprey secara alami cenderung tipis di sudut dan tepi.
Korosi dapat dipandang sederhana sebagai kecenderungan baja, setelah produksi dan pembentukan, untuk kembali ke kondisi energi yang lebih rendah dan lebih alami sebagai bijih. Kecenderungan ini dikenal sebagai ‘hukum entropi’. Metode perlindungan korosi yang digunakan untuk melindungi baja meliputi (i) mengubah logam dengan legurian, (ii) mengubah lingkungan dengan menurunkan kelembaban atau dengan menggunakan inhibitor, (iii) mengontrol potensi elektrokimia dengan menerapkan arus katodik atau anodik dan menerapkan pelapisan organik dan logam.
Seng memiliki sejumlah karakteristik yang menjadikannya pelapisan pelindung korosi yang cocok untuk produk besi dan baja di sebagian besar lingkungan. Selain membuat rintangan antara baja dan lingkungan, seng juga memiliki kemampuan untuk melindungi katodik logam dasar. Seng, yang anodik terhadap besi dan baja, secara preferensial terkorosi dan melindungi besi atau baja dari karat saat pelapisan rusak. Jika pelapisan yang telah di-galvanis rusak secara fisik, ia terus memberikan perlindungan katodik pada baja yang terpapar. Jika area individu dari besi atau baja dasar terpapar hingga diukur 6 mm diameter, seng di sekitarnya memberikan area-area ini dengan perlindungan katodik selama pelapisan bertahan.
Pengalvanan celup panas memberikan perlindungan korosi yang superior pada baja terutama di lingkungan yang keras. Ini memberikan tiga tingkat resistensi korosi pada baja yaitu (i) perlindungan rintangan, (ii) perlindungan katodik, dan (iii) patina seng.
Perlindungan rintangan adalah garis pertahanan pertama terhadap korosi. Seperti cat, pelapisan baja yang telah di-galvanis celup panas memberikan perlindungan dengan mengisolasi baja dari elektrolit di lingkungan. Selama rintangan utuh, baja dilindungi dan korosi tidak terjadi. Namun, jika rintangan bocor, korosi dimulai. Karena rintangan harus tetap utuh untuk memberikan resistensi korosi, dua properti penting dari perlindungan rintangan adalah (i) adhesi ke logam dasar, dan (ii) resistensi aus. Sifat logam seng yang padat dan tidak dapat menembus menjadikannya pelapisan rintangan yang sangat baik. Pelapisan seperti cat yang umumnya memiliki lubang sumburan rentan terhadap penetrasi elemen yang menyebabkan korosi di bawah film menyebar dengan cepat.
Selain perlindungan rintangan, pengalvanan celup panas juga melindungi baja katodik, yang berarti seng secara preferensial terkorosi untuk melindungi baja dasar yang mendasarinya. Seri Galvani Logam (Fig 1) adalah daftar logam yang diurutkan berdasarkan aktivitas elektrokimia di air laut (elektrolit). Pengaturan logam ini menentukan mana logam yang akan menjadi anoda dan katoda ketika keduanya ditempatkan dalam sel galvani atau elektrolitik (Fig 1). Logam yang lebih tinggi dalam daftar adalah anodik terhadap logam di bawahnya berarti mereka memberikan perlindungan katodik atau pengorbanan ketika keduanya terhubung. Oleh karena itu, seng melindungi baja. Faktanya, perlindungan katodik ini memastikan bahkan jika pelapisan yang telah di-galvanis rusak hingga baja polos terpapar (hingga 6 mm diameter), korosi tidak dimulai sampai semua seng di sekitarnya habis.
Dalam sel galvani (Fig 1), ada empat elemen yang diperlukan agar korosi terjadi. Mereka adalah (i) anoda yang adalah elektroda di mana reaksi anoda menghasilkan elektron dan material terkorosi, (ii) katoda yang adalah elektroda yang menerima elektron dan dilindungi dari korosi (iii) elektrolit yang adalah konduktor di mana arus ion dibawa dan mereka termasuk larutan asam, basa dan garam, dan (iv) jalur kembali arus yang adalah jalur logam yang menghubungkan anoda ke katoda dan seringkali adalah logam dasar. Keempat elemen, anoda, katoda, elektrolit, dan jalur kembali arus, diperlukan agar korosi terjadi. Penghapusan salah satu elemen ini menghentikan aliran arus dan korosi tidak terjadi. Penggantian logam yang berbeda untuk anoda atau katoda dapat menyebabkan arah arus berbalik, mengakibatkan perubahan mana elektroda yang mengalami korosi.
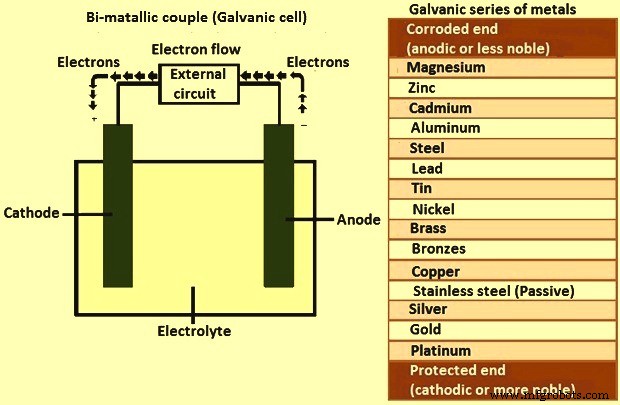
Fig 1 Pasangan logam dan seri galvani logam
Faktor akhir dalam pengalvanan baja untuk perlindungan korosi yang tahan lama adalah pengembangan patina seng. Patina seng adalah pembentukan produk samping korosi seng pada permukaan baja. Seng, seperti semua logam, mulai terkorosi saat terpapar atmosfer. Karena pelapisan yang telah di-galvanis terpapar kelembaban dan udara yang mengalir bebas, produk samping korosi secara alami terbentuk di permukaan pelapisan. Pembentukan produk samping ini (oksida seng, hidroksida seng, dan karbonat seng) terjadi selama siklus basah dan kering alami di lingkungan. Patina seng, setelah sepenuhnya berkembang, mengurangi laju korosi seng menjadi sekitar 1/30 dari laju baja di lingkungan yang sama dan bertindak sebagai rintangan pasif tambahan yang tidak dapat menembus untuk pelapisan yang telah di-galvanis celup panas.
Proses Pengalvanan
Proses pengalvanan (Fig 2) terdiri dari tiga langkah dasar yaitu (i) persiapan permukaan, (ii) pengalvanan, dan (iii) inspeksi.
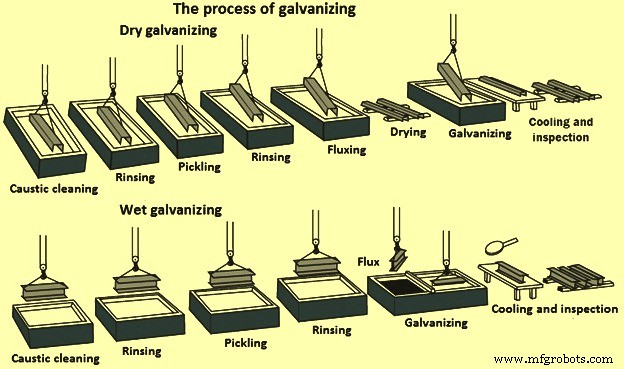
Fig 2 Proses pengalvanan
Persiapan permukaan – Persiapan permukaan adalah langkah paling penting dalam aplikasi pelapisan apa pun. Pada sebagian besar kesempatan, persiapan permukaan yang salah atau tidak memadai umumnya adalah penyebab kegagalan pelapisan sebelum usia layanan yang diharapkan. Langkah persiapan permukaan dalam proses pengalvanan memiliki alat kontrol kualitas bawaan karena seng secara metalurgi tidak bereaksi dengan permukaan baja yang tidak sepenuhnya bersih. Kegagalan atau ketidakcukupan dalam permukaan akan segera terlihat ketika baja ditarik dari seng cair karena area yang tidak bersih tidak dilapisi dan tindakan korektif segera harus diambil.
Persiapan permukaan untuk pengalvanan biasanya terdiri dari tiga tahap yaitu (i) pembersihan alkali, (ii) pickling asam, dan (iii) fluxing. Selama tahap pembersihan alkali, larutan alkali panas umumnya digunakan untuk menghilangkan kontaminan organik seperti kotoran, lemak dan minyak dari permukaan logam. Epoksi, vinyl, aspal, cat atau sisa pengelasan harus dihilangkan sebelum pengalvanan dengan grit-blasting, sand-blasting atau cara mekanis lainnya. Selama tahap pickling, skala dan karat biasanya dihilangkan dari permukaan baja dengan pickling dalam larutan cair asam sulfat panas (H2SO4) atau dalam suhu ruang asam klorida (HCl). Persiapan permukaan juga dapat dilakukan menggunakan pembersihan abrasif sebagai alternatif atau dalam kombinasi dengan pembersihan kimia. Pembersihan abrasif adalah proses di mana peluru atau grit logam dilemparkan terhadap material baja oleh blast udara atau roda yang berputar cepat.
Tahap ketiga adalah fluxing yang merupakan tahap persiapan permukaan akhir dalam proses pengalvanan. Fluxing menghilangkan oksida dan mencegah oksida lebih lanjut terbentuk pada permukaan logam sebelum pengalvanan. Metode aplikasi flux tergantung pada apakah selama operasi pengalvanan proses pengalvanan basah atau kering (Fig 2) digunakan. Dalam proses pengalvanan kering, besi atau baja dicelup atau di-flux sebelumnya dalam larutan air klorida amonium seng. Material kemudian dikeringkan sebelum direndam dalam seng cair. Dalam proses pengalvanan basah, selang cair klorida amonium seng diletakan di atas seng cair. Besi atau baja yang di-galvanis melewati flux dalam perjalanannya ke dalam seng cair.
Pengalvanan – Pada langkah ini, material direndam sepenuhnya dalam kolam yang terdiri dari paling sedikit 98 % seng cair murni. Kimia kolam harus sesuai dengan spesifikasi yang ditetapkan oleh standar nasional atau internasional. Suhu kolam dipertahankan pada sekitar 450 derajat C hingga 460 derajat C. Item baja yang telah difabrikasi direndam dalam kolam sampai mereka mencapai suhu kolam. Logam seng kemudian bereaksi dengan besi pada permukaan baja untuk membentuk legurium intermetalik seng-besi. Artikel ditarik perlahan dari kolam pengalvanan dan seng berlebih dihilangkan dengan mengeluarkan, getaran dan/atau sentrifugasi.
Reaksi metalurgi yang menghasilkan pembentukan dan struktur lapisan legurium seng-besi berlanjut setelah artikel ditarik dari kolam, selama artikel ini masih berada di dekat suhu kolam. Artikel didinginkan dalam udara atau udara ruang segera setelah ditarik dari kolam. Karena proses pengalvanan melibatkan rendaman total material, ini adalah proses lengkap yaitu semua permukaan dilapisi. Pengalvanan memberikan perlindungan luar dan dalam untuk struktur rongga.
Faktor yang mempengaruhi ketebalan dan penampilan pelapisan yang telah di-galvanis meliputi (i) komposisi kimia baja, (ii) kondisi permukaan baja, (iii) cold working baja sebelum pengalvanan, (iv) waktu rendaman kolam, (v) tingkat penarikan kolam, dan (vi) tingkat pendinginan baja.
Pengalvanan dilakukan di pabrik dalam kondisi cuaca atau kelembaban apa pun. Sebagian besar pelapisan yang diaplikasikan dengan kuas atau sprey bergantung pada kondisi cuaca dan kelembaban yang tepat untuk aplikasi yang benar. Ketergantungan ini pada kondisi atmosfer sering kali mengakibatkan penundaan konstruksi yang mahal.
Inspeksi – Dua properti pelapisan yang telah di-galvanis celup panas yang diperiksa ketat setelah pengalvanan adalah ketebalan pelapisan dan penampilan pelapisan. Berbagai tes fisik dan laboratorium sederhana dapat dilakukan untuk menentukan ketebalan, keseragaman, adhesi dan penampilan. Produk di-galvanis sesuai dengan standar nasional dan internasional. Standar ini mencakup segalanya dari ketebalan pelapisan minimum yang diperlukan untuk berbagai kategori item yang telah di-galvanis hingga komposisi logam seng yang digunakan dalam proses.
Proses inspeksi untuk item yang telah di-galvanis sederhana dan cepat, dan memerlukan tenaga kerja minimal. Ini penting karena proses inspeksi yang diperlukan untuk memastikan kualitas dalam kasus banyak pelapisan yang diaplikasikan dengan kuas atau sprey sangat intensif tenaga kerja dan menggunakan tenaga kerja terampil yang mahal.
Ketebalan pelapisan umumnya diuji dengan menggunakan gauge ketebalan magnet. Ketebalan pelapisan minimum dan persyaratan sampling biasanya tersedia dalam standar nasional dan internasional. Standar juga memberikan pedoman untuk jumlah sampel yang harus diukur berdasarkan ukuran lot total.
Gauge ketebalan magnet elektronik adalah yang paling akurat dan mungkin paling mudah dioperasikan. Tidak ada pembacaan individu dari sampel yang dapat kurang dari satu grade pelapisan lebih rendah dari grade pelapisan yang diperlukan dan rata-rata harus sama atau lebih dari grade pelapisan yang diperlukan.
Tes adhesi umumnya bukan bagian dari standar tetapi dapat dilakukan menggunakan pisau yang kuat. Jika pelapisan yang telah di-galvanis tidak dapat dihilangkan dengan menekan dengan kuat dengan pisau yang kuat, maka pelapisan tersebut utuh.
Kualitas fisik pelapisan yang telah di-galvanis
Kualitas fisik pelapisan yang telah di-galvanis bergantung pada ikatan metalurgi. Pengalvanan membentuk ikatan metalurgi yang menggabungkan seng dan besi atau baja dasar yang mendasarinya, menciptakan rintangan yang merupakan bagian dari logam itu sendiri. Selama pengalvanan, seng cair bereaksi dengan besi dalam baja untuk membentuk serangkaian lapisan legurium seng-besi. Fig 3 memberikan mikroskop foto dari potongan melintang pelapisan baja yang telah di-galvanis dan menunjukkan struktur mikro pelapisan tipikal yang terdiri dari tiga lapisan legurium dan lapisan seng logam murni. Pelapisan yang telah di-galvanis menempel pada besi atau baja dasar pada urutan 250 kg/ cm2. Pelapisan lainnya biasanya menawarkan adhesi yang dinilai sekitar 20 hingga 45 kg/cm2, terbaik.
Pembentukan pelapisan yang telah di-galvanis pada permukaan baja adalah reaksi metalurgi, di mana seng dan baja bergabung untuk membentuk serangkaian lapisan intermetalik keras, sebelum lapisan luar, biasanya, 100 % seng (eta layer). Mikroskop foto (Fig 3) adalah potongan melintang pelapisan baja yang telah di-galvanis. Lapisan legurium seng-besi pertama di atas permukaan besi adalah gamma layer yang memiliki sekitar 75 % seng (Zn) dan 25 % besi (Fe). Lapisan berikutnya, delta layer, memiliki sekitar 90 % seng dan 10 % besi. Lapisan ketiga, zeta layer, memiliki sekitar 94 % seng dan 6 % besi. Lapisan terakhir (eta layer), yang terbentuk saat material ditarik dari kolam seng, identik dengan kimia kolam seng, yaitu seng murni. Terlihat dalam mikroskop, bahwa gamma, delta dan zeta layer membentuk sekitar 60 % dari total pelapisan yang telah di-galvanis, dengan eta layer menyisakan sisa.
Di Fig 3, di bawah nama setiap lapisan, kekerasan masing-masing dinyatakan oleh ‘diamond pyramid number’ (DPN). DPN adalah ukuran progresif dari kekerasan. Semakin tinggi angkanya, semakin besar kekerasannya. Biasanya, gamma, delta dan zeta layer lebih keras dari besi atau baja dasar. Kekerasan lapisan-lapisan ini memberikan perlindungan luar biasa terhadap kerusakan pelapisan melalui aus. Eta layer pelapisan yang telah di-galvanis cukup lentur, memberikan pelapisan dengan beberapa resistensi impact. Kekerasan, kelembutan dan adhesi menggabungkan untuk memberikan pelapisan yang telah di-galvanis dengan perlindungan yang tidak tertandingi terhadap kerusakan yang disebabkan oleh penanganan kasar selama transportasi ke dan/atau di lokasi kerja serta selama usia layanannya. Ketawakan pelapisan yang telah di-galvanis sangat penting karena perlindungan rintangan bergantung pada integritas pelapisan. Pelapisan yang telah di-galvanis yang diterapkan dengan benar tidak dapat menembus.
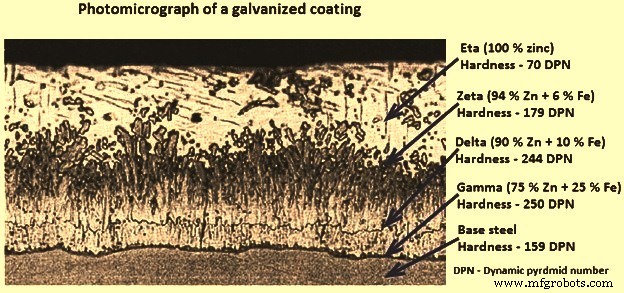
Fig 3 Mikroskop foto pelapisan yang telah di-galvanis
Selama reaksi baja dengan seng cair dalam kolam pengalvanan, dua faktor memiliki efek predominan pada pertumbuhan pelapisan. Ketebalan pelapisan yang telah di-galvanis terutama ditentukan oleh ketebalan baja dan komposisi kimia baja yang dilapisi. Ini penting untuk dua alasan yaitu (i) secara umum, semakin tebal pelapisan seng, semakin lama perlindungan korosi yang diberikan, dan (ii) pelapisan yang terlalu tebal dapat memiliki adhesi dan ikatan yang lebih rendah dibandingkan pelapisan dengan ketebalan normal.
Besi yang cocok untuk pengalvanan
Sebagian besar baja dapat dengan memuaskan di-galvanis celup panas. Namun, elemen reaktif dalam baja, seperti silikon dan fosfor dapat mempengaruhi proses pengalvanan celup panas. Pemilihan yang tepat komposisi baja dapat memberikan kualitas pelapisan yang lebih konsisten dengan segi penampilan, ketebalan dan kehalusan. Riwayat sebelumnya baja (mis. apakah digiling panas atau digiling dingin) juga dapat mempengaruhi reaksinya dengan cairan seng. Di mana estetika penting, atau di mana ada kriteria ketebalan pelapisan atau kehalusan permukaan tertentu, diperlukan perhatian khusus pada pemilihan baja sebelum pengalvanan celup panas.
Kimia baja, terutama tingkat silikon, fosfor, mangan, dan karbon, mempengaruhi karakteristik pelapisan. Silikon terutama dapat memiliki efek yang dalam pada pertumbuhan pelapisan yang telah di-galvanis. Fosfor dan mangan juga meningkatkan reaktivitas baja, dan dalam kombinasi dengan tingkat silikon tertentu dapat juga menghasilkan pelapisan matte abu-abu yang lebih tebal. Kandungan karbon, sulfur, dan mangan dalam baja juga dapat memiliki efek kecil pada ketebalan pelapisan yang telah di-galvanis.
Komposisi kimia baja yang di-galvanis sangat penting. Jumlah silikon dan fosfor yang ada dalam baja sangat mempengaruhi ketebalan dan penampilan pelapisan yang telah di-galvanis. Tingkat silikon 0,04 % atau lebih atau tingkat fosfor 0,05 % atau lebih dalam baja biasanya menghasilkan pelapisan tebal yang terdiri terutama dari legurium seng-besi. Untuk pelapisan yang telah di-galvanis dengan kualitas tertinggi, tingkat silikon harus kurang dari 0,04 % atau antara 0,15 % dan 0,23 %. Baja di luar rentang ini, dianggap sebagai baja reaktif, dapat di-galvanis, dan biasanya menghasilkan pelapisan yang dapat diterima. Namun, baja ini sering membentuk pelapisan yang lebih tebal, sehingga penampilan lebih gelap dapat diharapkan.
Pengaruh silikon dan fosfor pada reaktivitas baja – Selama produksi baja, silikon atau aluminium ditambahkan untuk menghilangkan oksigen. Baja ini dikenal sebagai baja killed. Karena kandungan silikon mempengaruhi reaksi pengalvanan celup panas, kandungan silikon selalu harus dipertimbangkan untuk baja yang akan di-galvanis. Baja killed aluminium yang cocok untuk pengalvanan memiliki kandungan silikon rendah, di bawah 0,03 %. Baja killed silikon dengan kandungan silikon di atas 0,14 % juga bekerja baik dalam pengalvanan, tetapi menghasilkan pelapisan yang lebih tebal dibandingkan baja killed aluminium. Kandungan fosfor dalam baja juga mempengaruhi reaktivitas, terutama untuk baja digiling dingin. Elemen legurian lainnya dalam baja tidak memiliki pengaruh besar pada pelapisan.
Rentang Sandelin – Baja dengan kandungan silikon + fosfor dalam rentang 0,03 % hingga 0,14 % disebut ‘baja Sandelin’ dalam terminologi pengalvanan. Baja ini harus dihindari atau jenis pengalvanan khusus harus digunakan. Dalam kolam seng konvensional, reaksi antara jenis baja ini dan seng sangat kuat dan pelapisan menjadi tebal dan tidak teratur, sering dengan adhesi buruk. Itu adalah kristal dalam lapisan legurium terluar, zeta-phase, yang tumbuh sebagai butir kecil dan tipis. Seng cair difusi cepat di antara butir dan pertumbuhan pelapisan sangat cepat. Jika kolam seng dengan penambahan legurian yang sesuai tidak tersedia, jenis baja ini harus dihindari untuk pengalvanan celup panas.
Studi menunjukkan bahwa batas bawah rentang Sandelin lebih rendah dari yang sebelumnya disarankan. Juga telah ditunjukkan bahwa kandungan fosfor memiliki pengaruh besar terhadap reaktivitas untuk baja digiling dingin. Studi-studi ini memberikan rekomendasi berikut:
Jika penampilan permukaan yang telah di-galvanis sangat penting, misalnya dalam aplikasi arsitektur, ekspresi yang direkomendasikan untuk baja digiling dingin adalah ‘silikon kurang dari 0,03 % dan Si + 2,5 x P kurang dari 0,04 %’.
Untuk baja digiling panas, kandungan silikon lebih krítis, tetapi kandungan fosfor kurang penting, dan ekspresi yang direkomendasikan adalah ‘silikon kurang dari 0,02 % dan Si + 2,5 x P kurang dari 0,09 %’.
Namun, dalam hal besarnya, baja dengan kandungan silikon + fosfor kurang dari 0,03 % sudah memadai dan memberikan finishing permukaan yang dapat diterima baik dalam kondisi digiling dingin maupun digiling panas.
Besi killed aluminium – Baja killed aluminium juga mengandung tingkat silikon rendah, yang penting untuk reaktivitas. Beberapa tahun terakhir, baja killed aluminium dengan kandungan silikon ultra-rendah, di bawah 0,01 %, dan kandungan aluminium di atas 0,035 %, telah semakin umum. Baja ini memiliki banyak properti positif ketika datang ke pemotongan dan formabilitas. Namun kandungan silikon rendah dalam kombinasi dengan kandungan aluminium tinggi membuat lapisan seng lebih tipis dari yang dinyatakan dalam standar pengalvanan celup panas.
Jika pengalvanan dilakukan dalam kolam legurian nikel, yang umum saat ini karena nikel dianggap menambahkan beberapa properti positif, reaktivitas berkurang lebih lanjut, dengan lapisan yang lebih tipis sebagai hasil. Penyimpangan dari standar untuk baja ini dapat disepakati antara pelanggan dan pengalvanan. Jika penyimpangan tidak dapat diterima, jenis baja ini harus di-sandblast sebelum pengalvanan.
Penampilan pelapisan
Pengalvanan celup panas baja dengan kandungan silikon rendah atau kandungan fosfor rendah memberikan pelapisan seng yang terang dan mengkilat. Di lingkungan luar, warna permukaan berubah menjadi pucat dan abu-abu terang setelah beberapa waktu. Baja dengan kandungan silikon dalam rentang 0,15 % hingga sekitar 0,22 % – 0,23 % biasanya memberikan pelapisan terang dan mengkilat. Kandungan silikon sekitar 0,25 % dapat memberikan permukaan abu-abu atau jaringan abu-abu pada permukaan yang terang. Jika kolam seng yang dilegurikan nikel digunakan, reaksi antara seng dan besi berkurang, dan pelapisan biasanya terang hingga 0,22 % persen silikon.
Baja dengan kandungan silikon yang lebih tinggi (lebih dari 0,25 %) biasanya memberikan pelapisan pucat dan abu-abu, yang menjadi lebih gelap seiring dengan meningkatnya kandungan silikon. Warna abu-abu gelap hanyalah efek estetik, karena perlindungan korosi sama atau bahkan lebih baik selama ketebalan pelapisan sama. Pelapisan abu-abu gelap sering kali lebih tebal dari pelapisan terang, karena biasanya lebih kasar karena reaktivitas yang lebih tinggi antara besi dan seng, dan oleh karena itu memberikan perlindungan korosi yang lebih lama. Warna pelapisan ditentukan oleh proporsi kristal besi-seng yang dicampur dengan seng murni di permukaan luar pelapisan yang merupakan seng yang lebih murni. Semakin terang permukaan, semakin tinggi konten besi-seng, semakin gelap permukaan.
Ketika pelapisan seng dengan kandungan besi tinggi terkorosi, besi dilepaskan dan dioksidasi, yang dapat memberikan permukaan warna cokelat-merah muda. Warna cokelat-merah muda meningkat ketika bagian yang lebih besar dari pelapisan besi-seng terkorosi. Oleh karena itu, warna cokelat-merah muda permukaan tidak berarti pelapisan seng sudah hilang.
Pelapisan seng dengan lapisan terluar seng logam murni dan penampilan terang juga dapat mengembangkan warna cokelat-merah muda ketika lapisan seng murni telah terkorosi. Waktu untuk terbentuknya warna cokelat-merah muda lebih lama dalam hal ini, tergantung pada ketebalan lapisan seng murni. Pada baja dengan kandungan silikon + fosfor lebih dari 0,03 % kandungan seng murni biasanya 30 % -50 % dari total ketebalan pelapisan.
Proses pengalvanan kontinu
Proses pelapisan celup panas kontinu adalah metode yang banyak digunakan yang awalnya dikembangkan sekitar tahun 1960-an untuk pengalvanan produk seperti lembar baja, strip, dan kawat. Pelapisan cair diterapkan pada permukaan baja dalam proses kontinu. Baja dilewatkan sebagai serangkaian melalui kolam seng cair dengan kecepatan hingga 200 meter per menit. Ukuran lembar baja dapat bervariasi dari 0,25 mm hingga 4,30 mm tebal, dan hingga 1830 mm lebar.
Proses pelapisan celup panas kontinu ini dimulai dengan membersihkan baja dalam unit proses yang biasanya menggunakan cairan alkali bersamaan dengan pemakaian, pencucian, dan pengeringan. Kemudian, baja melewati furnace pemanasan atau anealing untuk melunakkan dan memberikan kekuatan serta formabilitas yang diinginkan. Dalam furnace anealing ini, baja dipertahankan di bawah atmosfer gas perekat, yang terdiri dari hidrogen dan nitrogen, untuk menghilangkan oksida apa pun yang dapat ada pada permukaan baja. Ujung keluar furnace terhubung dengan ruang vakum, yang dikenal sebagai ‘snout’, ke kolam pelapisan cair untuk mencegah udara dari reoksidasi produk baja yang dipanaskan. Dalam kolam, produk baja dikirim di sekitar roller yang terendam dan bereaksi dengan logam cair untuk membuat pelapisan yang terikat, lalu dikeluarkan dalam arah vertikal. Setelah produk dikeluarkan dari kolam, udara tekanan tinggi digunakan untuk menghilangkan seng cair berlebih untuk menciptakan ketebalan pelapisan yang dikontrol erat. Kemudian baja didinginkan untuk membiarkan logam membeku pada permukaan baja, yang dilakukan sebelum baja menyentuh roller lain untuk menghindari transfer atau kerusakan pelapisan.
Proses celup panas untuk produk lembar digunakan saat ini untuk membuat tujuh jenis produk pelapisan celup yang berbeda, termasuk yang telah di-galvanis (seng), galvannealed (90 % – 92 % seng dan 8 % – 10 % legurium besi), dua legurium seng dan aluminium (legurium 55 % aluminium dan 45% seng, dan legurium 95 % seng dan 5 % aluminium), dua legurium berbasis aluminium (100 % aluminium, dan 89 % – 95 % aluminium dan 5 % – 11 % legurium silikon), dan pelapisan terne (85 % – 97 % timah dan 3 % – 15 % legurium seng).



