Lapisan Epoxy Fusion-Bonded Premium untuk Baja – Perlindungan Korosi Utama
Lapisan Epoxy Fusion Bonded pada Baja
Lapisan epoxy fusion bonded (FBE) pada bahan baja adalah lapisan primerless, satu bagian, dapat dikurasi panas, termoset, bubuk epoxy yang dirancang untuk memberikan perlindungan korosi maksimum pada substrat baja. Ini adalah lapisan bubuk perlindungan termoset yang sangat cepat mengkuras yang menggunakan panas untuk meleleh dan menempelkan bahan lapisan pada substrat baja. Ini didasarkan pada epoksi resin dan pengeras yang dipilih khusus. Epoksi diformulasikan untuk memenuhi spesifikasi terkait perlindungan baja sebagai lapisan anti-korosi. Lapisan FBE yang dikurasi panas adalah 100 % padat yang terdiri dari bahan termoset yang mencapai ikatan tinggi pada permukaan logam sebagai hasil dari reaksi kimia yang dihasilkan oleh panas. Lapisan FBE dapat diterapkan dengan fluidized bed, flocking (spray udara), atau spray elektrostatis.
Lapisan FBE digunakan secara luas untuk pelapisan pipa baja, fitting pipa, pompa dan klep yang digunakan untuk transmisi minyak, gas, lumpur, dan air. Produk FBE yang dilapisi tipis ditunjukkan di Fig 1. Lapisan FBE telah digunakan untuk pipa tanah bawah sejak tahun 1960-an. Ini memiliki track record yang baik untuk aplikasi pipa tanah bawah. Ini juga digunakan untuk pelapisan tulangan baja yang digunakan dalam konstruksi jembatan, jalan, dan gedung untuk membantu mencegah korosi saat ditanamkan dalam beton.
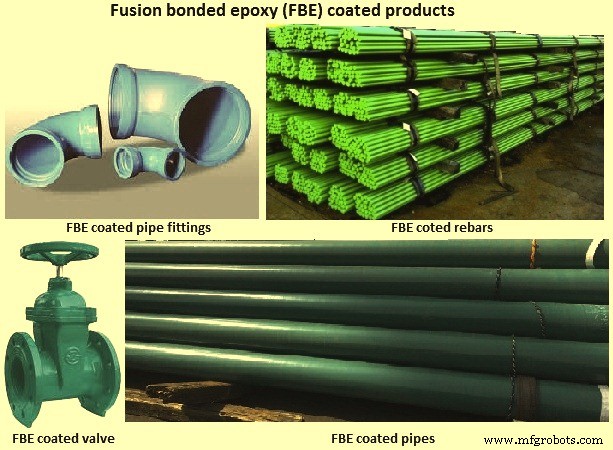
Fig 1 Produk dilapisi FBE
Fitur dan manfaat lapisan FBE meliputi (i) perlindungan korosi di lingkungan yang keras, (ii) aplikasi produktif karena pengeringan cepat, (iii) tidak mengguncang, tidak memiliki cold flow, dan tidak menjadi lembut saat penyimpanan sehingga memungkinkan penyimpanan jangka panjang, (iv) memiliki berat ringan, (v) memiliki resistensi kimia yang baik, (vi) ramah lingkungan karena tidak ada senyawa organik volatif (VOCs), (vii) tahan terhadap pembongkaran katodik, (viii) memiliki adhesi dan keawetan yang tinggi, dan (ix) dapat diperbaiki dengan mudah.
Sistem lapisan FBE adalah sistem lapisan yang diaktifkan panas, dirawat kimia yang diterapkan pada bahan baja yang telah dipanaskan sebelumnya untuk dilapisi. Formulasi tipis untuk lapisan FBE terdiri dari epoksi resin, agen pengeras, katalis, akselerator, pigmen penguat, dan agen kontrol yang mengatur aliran dan stabilitas. Dalam lapisan FBE, kategori resin adalah tipe resin ‘epoxy’. Permeabilitas, kekerasan, warna, ketebalan, resistensi gouge dll. dan karakteristik lainnya dikontrol oleh komponen ini. Rentang ketebalan lapisan standar lapisan FBE adalah antara 250 mikrometer dan 500 mikrometer yang dapat bervariasi tergantung pada kondisi layanan. Bubuk leleh menjadi lapisan padat dalam beberapa detik setelah aplikasi lapisan. Lapisan FBE biasanya digunakan bersamaan dengan perlindungan katodik. Dalam hal besarnya, area yang terpisah di bawah lapisan FBE dilindungi oleh perlindungan katodik.
Bahan Lapisan FBE
Lapisan FBE adalah lapisan polimer termoset. Nama ‘fusion-bond epoxy’ adalah karena resin cross-linking dan metode aplikasi, yang berbeda dari cat konvensional. Komponen resin dan pengeras dalam bubuk FBE kering tetap tidak bereaksi di kondisi penyimpanan normal. Pada suhu aplikasi lapisan tipis, yang umumnya dalam rentang 180 derajat C hingga 250 derajat C, isi bubuk meleleh dan berubah menjadi bentuk cair. Film cair FBE membasahi dan mengalir pada permukaan baja tempat diterapkan, dan segera menjadi lapisan padat melalui cross-linking kimia, dengan bantuan panas. Proses ini dikenal sebagai fusion bonding. Reaksi cross-linking kimia yang berlangsung dalam hal ini bersifat tidak dapat diubah. Setelah pengeringan berlangsung, lapisan tidak dapat dikembalikan ke bentuk aslinya dengan cara apa pun. Pemasangan pemanasan lebih lanjut juga tidak melelehkan lapisan dan oleh karena itu dikenal sebagai lapisan termoset.
Teknologi baru terus dikembangkan untuk mengoptimalkan properti lapisan FBE untuk meningkatkan kegunaan lapisan. Rasio stikiometri perlu dikontrol oleh keseimbangan antara grup pengering dan grup epoksi. Sebagai contoh, meningkatkan tingkat agen pengering dapat mengurangi kepadatan cross-link dan meningkatkan fleksibilitas, sambil mengurangi resistensi kimia.
Resistensi impact atau kekerasan adalah fungsi dari kepadatan cross-link. Kepadatan yang lebih tinggi dapat dicapai menggunakan agen pengering bobot molekul rendah yang menunjukkan struktur cross-linked yang erat. Penambahan pengencer non-reaktif dapat mengganggu struktur ini, memberikan produk akhir dengan lebih banyak fleksibilitas tetapi ketawakan lebih rendah.
Adhesi mekanis adalah gaya menggenggam yang dihasilkan oleh kekasaran substrat baja, (yaitu puncak dan lembah). Mengubah dari profil permukaan bundar menjadi sudut dan meningkatkan kedalaman lembah dapat meningkatkan jenis adhesi ini. Adhesi polar adalah ikatan hidrogen yang terjadi antara substrat baja dan lapisan epoxy.
Ikat kimia terbentuk melalui pembagian elektron oleh grup pada substrat baja dan resin epoxy. Ikat ini jauh yang paling kuat dan berkontribusi paling banyak pada adhesi. Grup seperti nitrogen dan oksigen dapat berikatan dengan besi dan silica.
Lapisan FBE dan Korosi
Lapisan FBE umumnya mengurangi korosi substrat baja yang tunduk pada elektrolit dengan dua cara yaitu (i) bertindak sebagai lapisan rintangan fisik untuk mengontrol masuknya spesies berbahaya, dan (ii) dapat berfungsi sebagai penampung inhibitor korosi untuk membantu permukaan baja menahan serangan dari spesies agresif seperti aniona klorida.
Lapisan FBE menyediakan rintangan fisik dan oleh karena itu mencegah substrat baja dari kontak dengan kelembaban, oksigen dan ion klorida. Lebih jauh, karena merupakan lapisan dielektrik, lapisan FBE menahan aliran elektron dan ion antara logam dan elektrolit, sehingga menghambat transfer muatan antara anoda dan katoda.
Kontrol korosi lapisan FBE adalah fungsi dari kemampuan lapisan untuk menyediakan rintangan terhadap air, oksigen, klorida, dan elemen agresif lainnya yang mencegah permeasi melalui film lapisan untuk menyerang substrat baja. Ada properti kritis yang diperlukan untuk perlindungan korosi dalam lapisan FBE yang termasuk adhesi dan kemampuan membasahi pada baja yang dilapisi. Penurunan kekuatan adhesi meningkatkan laju proses delaminasi. Studi tentang delaminasi lapisan FBE dalam lingkungan larutan pori simulasi telah menyarankan mekanisme delaminasi sebagai berikut.
- Waktu tertunda sebelum iniciasi proses delaminasi yang dapat diamati dapat menjadi fungsi dari penetrasi air melalui lapisan FBE ke daerah antarmuka atau interphasial lapisan/substrat.
- Delaminasi lapisan FBE dari substrat baja terutama disebabkan oleh ion hidroksil.
- Laju delaminasi FBE dikontrol oleh proses transportasi dari pori dalam lapisan dan sepanjang antarmuka lapisan/substrat yang terdelaminasi ke depan delaminasi.
- Lokasi kegagalan adhesi lapisan ada di daerah antarmuka atau interphasial lapisan/substrat.
- Laju delaminasi FBE dalam kondisi hampir pasif dikontrol oleh migrasi ion hidroksil dari larutan eksternal massa ke depan delaminasi lapisan/substrat.
- Laju delaminasi FBE dalam kondisi korosi di bawah film dikontrol oleh gerakan kation terhidrasi ke situs katoda.
Proses Aplikasi Lapisan FBE
Langkah-langkah penting yang harus dikontrol selama proses lapisan FBE (Fig 2) meliputi (i) persiapan permukaan dan kebersihan, (ii) pembersihan sandblast, (iii) prosedur pembersihan, (iv) pembersihan akhir dan inspeksi, (v) kondisi permukaan, (vi) pemanasan awal, (vii) aplikasi lapisan FBE, (viii) perawatan pasca, (ix) inspeksi akhir dan kontrol kualitas, (x) prosedur perbaikan, (xi) penanganan produk dilapisi FBE. Total waktu berlalu antara aktivitas persiapan permukaan yang terdiri dari langkah (i) hingga (v) harus dijaga minimum untuk menghindari pembentukan oksida di permukaan. Oksidasi baja sebelum pelapisan dalam bentuk apa pun yang tampak tidak dapat diterima. Bentuk visual oksida tersebut mengakibatkan pengulangan aktivitas persiapan permukaan untuk baja sebelum pelapisan.
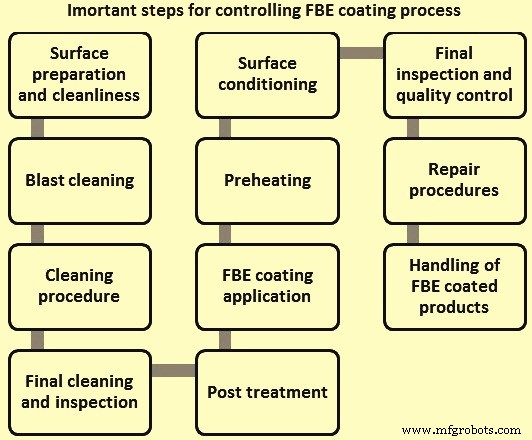
Fig 2 Langkah penting untuk mengontrol proses lapisan FBE
Persiapan permukaan dan kebersihan – Perhatian yang tepat terhadap pembersihan dan persiapan permukaan substrat baja sebelum pembersihan abrasif memiliki efek yang besar pada kualitas akhir lapisan FBE yang selesai. Elemen dasar pembersihan awal meliputi (i) pengusiran kontaminan permukaan, (ii) pelepas skala pabrik (pada baja yang baru digiling), dan (iii) pengusiran embun dan kelembaban.
Baja yang akan dilapisi FBE dapat terkontaminasi oleh garam, lemak, minyak, dan bahan berbahaya lainnya. Kontaminasi permukaan yang terlihat dan tidak terlihat ini pada bahan baja dapat terjadi selama transportasi, penanganan, dan penyimpanan. Penting bahwa semua kontaminan ini dihilangkan sebelum langkah pembersihan abrasif pertama. Gagal menghilangkan kontaminan dapat menyebabkan kontaminasi media abrasif yang menyebabkan kinerja buruk dari lapisan FBE yang diterapkan selanjutnya. Garam yang terselubung dalam dan kontaminan organik tertentu, jika tidak sepenuhnya dihilangkan, menyebabkan kegagalan adhesi dan masalah pembentukan film. Oleh karena itu, bahan-bahan ini perlu dihilangkan dengan pembersihan pelarut atau dengan pencucian detergen atau pembersihan uap. Tidak ada sisa yang dapat mempengaruhi adhesi yang boleh ditinggalkan di permukaan baja. Diinginkan untuk memanaskan baja sebelum sandblasting pada suhu setidaknya 5 derajat di atas titik embun atau lebih tinggi.
Sandblasting – Tujuan pembersihan sandblast abrasif adalah untuk mencapai permukaan bersih, yang memiliki profil permukaan sudut dengan kedalaman profil rata-rata antara 50 mikrometer hingga 100 mikrometer. Permukaan harus dibersihkan hingga minimal finishing ‘near white metal’. Ini dapat dicapai paling efektif dengan peralatan blast sentrifugal menggunakan grit baja sebagai media abrasif. Sisa abrasif harus dihilangkan dengan udara terkompresi atau dengan cara lain yang sesuai. Campuran abrasif kerja harus dijaga bersih dari kontaminan. Grit baja harus memiliki kekerasan 50 Rockwell C hingga 60 Rockwell C. Kekerasan partikel dan distribusi ukuran grit baja yang digunakan harus terus dikontrol dengan saringan untuk memastikan profil permukaan setelah pembersihan. Untuk finishing permukaan yang konsisten, campuran kerja yang stabil harus dijaga dengan penambahan kecil abrasif baru yang sering sesuai dengan konsumsi, dan penambahan besar yang jarang harus dihindari.
Prosedur pembersihan – Jika ada dua kamar blast yang tersedia, maka shot dapat digunakan di kamar pertama untuk pembersihan awal dan grit di kamar kedua. Tidak diinginkan untuk mencampur shot dan grit di kamar yang sama. Di mana satu unit blast dalam operasi, diinginkan untuk menggunakan grit baja saja.
Langkah pembersihan pertama adalah untuk menetapkan kebersihan dasar. Ini juga mengungkapkan cacat material seperti slivers, burrs, laminations, scabs dan gouges. Disc grinding atau metode lain yang sesuai harus digunakan untuk memperbaiki cacat ini. Jika ada cacat serius, material baja harus ditolak pada tahap ini.
Langkah berikutnya adalah proses pembersihan abrasif kedua menggunakan grit baja sebagai medium, yang memiliki kekerasan 50 Rockwell C hingga 60 Rockwell C. Tujuan utama langkah ini adalah untuk mencapai kebersihan akhir yang diinginkan dan profil anchor yang diinginkan. Sering kali hanya blast ringan yang diperlukan untuk kinerja terbaik, jika tahap pertama telah dilakukan secara efisien. Terlepas dari jenis operasi, penting bahwa roda sentrifugal harus memiliki daya kuda yang mencukupi dan ditempatkan dengan benar untuk mencapai pembersihan berkualitas tinggi dan efisien. Sisa abrasif harus dihilangkan dengan udara terkompresi atau dengan cara lain yang sesuai. Media abrasif berkualitas baik harus digunakan dan diisi ulang secara teratur untuk memastikan campuran kerja yang seimbang.
Pembersihan dan inspeksi akhir – Setelah pembersihan abrasif dan sebelum pelapisan, permukaan yang akan dilapisi harus diperiksa dengan hati-hati untuk cacat logam yang dapat mempengaruhi aplikasi lapisan, yaitu, scabs, slivers, gouges, atau laminations. Semua debu abrasif perlu dihilangkan, biasanya dengan vacuum atau air knife dan tingkat kebersihan diperiksa secara berkala dengan menekan lem perekat jernih ke permukaan baja dan memeriksa sisi bawah untuk partikel kotor. Sangat penting bahwa profil anchor yang diperlukan tercapai. Profil harus berupa sudut tetapi tidak boleh memiliki ‘undercuts’ yang dapat berasal dari blast berlebih, abrasif yang salah atau penempatan roda sentrifugal yang tidak tepat. Semua operasi lapisan FBE memerlukan kualitas blast ‘near white metal’. Dalam hal besarnya, operator yang terampil dapat secara visual mengenali standar yang diperlukan menggunakan standar visual.
Kondisi permukaan – - Kadang-kadang diperlukan untuk menggunakan pre-tratamento kimia di permukaan baja. Ini diperlukan karena kehadiran garam larut yang tersisa di permukaan baja. Pre-tratamento kimia memiliki manfaat sekunder untuk mencuci sisa debu. Larutan asam fosfat lemah dalam air telah terbukti berfungsi baik. Sangat penting dan krítico untuk keberhasilan pre-tratamento ini bahwa sisa asam dihilangkan dengan pencucian air yang menyeluruh segera setelah perawatan. Air cuci harus berupa kualitas reverse osmosis (RO) atau air deionisasi.
Pencucian asam wajib, jika baja telah tertinggal serangan korosi dalam kehadiran ion klorida atau sulfat sebelum pemrosesan di pabrik pelapisan. Penyebab umum ini adalah paparan air asin selama penyimpanan baja di area pesisir atau dalam atmosfer yang mengandung SO2 atau CO2 industri, atau karena transportasi laut baja dari pabrik baja ke pabrik pelapisan. Dalam kondisi ini, garam besi terbentuk dan mereka dipertahankan di permukaan baja, terutama di lubang, bahkan setelah pembersihan abrasif normal.
Ujian yang baik untuk mendirikan kehadiran garam besi adalah dengan menggunakan tes potassium ferricyanide atau Phenanthrolin. Setiap baja yang menunjukkan kehadiran garam besi perlu dirawat dengan tepat. Perawatan permukaan yang tepat memastikan bahwa permukaan baja bebas dari kontaminan berbahaya yang timbul dari transportasi atau operasi pabrik pelapisan. Peningkatan kinerja lapisan tambahan dapat dicapai dengan merawat permukaan bersih baja dengan larutan kromat sebelum pemanasan akhir. Larutan kromat dalam air diterapkan dengan menyebarkan larutan secara merata di permukaan baja. Penyebaran larutan dilakukan dengan ‘squeegee’ karet atau kuas. Jika proses dikontrol dengan baik, tidak ada bahan berlebih. Penting bahwa semua bahan limbah dikumpulkan untuk pembuangan yang sesuai sesuai dengan peraturan setempat.
Pemanasan awal
Pemanasan yang benar pada baja adalah salah satu langkah terpenting dalam aplikasi sukses lapisan FBE. Baja harus mencapai suhu aplikasi yang sesuai yang direkomendasikan oleh penyuplai bahan lapisan FBE untuk pencapaian kinerja optimum lapisan FBE. Suhu pemanasan awal dapat bervariasi tergantung pada grade material. Pada saat tidak boleh suhu logam melebihi 275derajat C karena ini dapat menyebabkan cacat metalurgi atau permukaan. Blueing kuat atau gelap pada permukaan baja adalah satu indikasi pemanasan berlebih. Dengan diperkenalkannya baja dengan grade tinggi, ada pembatasan lebih lanjut pada suhu pemanasan maksimum.
Sumber panas yang dapat diterima adalah (i) panas radiasi gas, (ii) api langsung gas, dan (iii) induksi listrik. Penting bahwa sistem pemanasan gas disesuaikan dengan baik sehingga produk dari pembakaran tidak sempurna dari bahan bakar tidak ditinggalkan di permukaan baja. Atmosfer furnace harus sedemikian sehingga permukaan baja bersih tidak terkontaminasi. Dengan pemanasan induksi penting bahwa frekuensi yang sesuai digunakan untuk memastikan pemanasan dalam. Pemanasan kulit yang intens harus dihindari. Beberapa koil induksi biasanya diperlukan untuk pemanasan stabil, terutama dalam kasus bahan baja tebal.
Suhu seragam baja pada tingkat yang ditentukan harus dijaga untuk hasil terbaik. Suhu harus dikontrol di pintu masuk kamar pelapisan. Tempel suhu (Tempilstiks) paling umum digunakan dan dapat sangat efektif ketika digunakan oleh operator berpengalaman. Pyrometer inframerah adalah alat kontrol yang memuaskan, tetapi memerlukan kalibrasi rutin untuk memastikan akurasi pengukuran.
Aplikasi lapisan FBE
Aplikasi bubuk lapisan FBE paling baik dilakukan dengan pemercikan elektrostatis dengan pistol pemercikan. Penting bahwa sistem pemasukan bubuk fluidizing dan sistem reclaim yang sesuai digunakan. Jumlah pistol aplikasi yang digunakan dapat bervariasi tergantung pada ketebalan film yang diperlukan dan dimensi material baja. Ketika pistol telah disetel dengan benar maka biasanya terdapat relatif sedikit overspray di kamar bubuk. Poin penting yang dipertimbangkan adalah (i) material baja harus terhubung ground selama perjalanannya melalui kamar pelapisan, (ii) muatan yang tepat pada bubuk yang dicermpikan harus dijaga (biasanya dalam rentang 50 kV hingga 100 kV), dan (iii) pistol pemercikan harus ditempatkan dengan tepat di kamar pelapisan untuk memberikan penambahan bubuk yang merata.
Pistol pemercikan harus pada jarak dari permukaan material baja untuk menggunakan properti elektrostatis secara optimal dan memberikan overspray minimum. Jarak ini mungkin 125 mm hingga 250 mm dari permukaan material baja dan, hingga sejauh ini, tergantung pada tekanan yang diperlukan untuk mengangkut bubuk secara merata melalui saluran. Sebagai titik awal, pistol pemercikan ditempatkan pada jarak 200 mm dari material baja. Sesudah itu penyesuaian dilakukan sesuai dengan persyaratan ketebalan film, ukuran material baja dan kecepatan garis.
Pipa pengiriman bubuk harus berukuran diameter yang sesuai (biasanya 12 mm atau lebih) dan panjangnya sem pendek mungkin dengan batasan minimum antara pistol pemercikan dan fluidized bed. Efek gravitasi pada aliran bubuk melalui pipa harus dihindari dengan perutean pipa pasokan yang hati-hati. Penyesuaian yang tidak tepat juga dapat menghasilkan masalah yang lebih serius yaitu penumpukan pada pistol pemercikan. Ini juga dapat disebabkan oleh pistol pemercikan terlalu dekat dengan permukaan panas, atau overspray yang sebagian terkurasi masuk ke diffuser. Desain dan seleksi diffuser yang tepat dapat meminimalkan masalah.
Posisi terbaik dari pistol pemercikan adalah di samping material baja yang berputar dengan permukaan baja bergerak ke arah atas. Ini meminimalkan efek buruk dari panas radiasi dan penumpukan pistol. Laju penambahan harus disesuaikan untuk memberikan penambahan film yang stabil dan tidak membanjiri material baja. Ujian harus dilakukan untuk mengukur pengiriman bubuk yang diperlukan untuk ukuran dan kecepatan material tertentu. Informasi ini dapat digunakan untuk menentukan efisiensi penambahan dan efektivitas pengaturan peralatan.
Penting bahwa udara yang digunakan di kamar pelapisan dan sistem pendukung kering dan bersih. Kelembaban dapat menyebabkan masalah penambahan dan kekurangan lapisan seperti porositas dan lubang sumburan. Masalah serius dapat timbul dari udara yang terkontaminasi minyak. Selain menyebabkan cacat lapisan, kontaminasi minyak adalah penyebab utama impact fusion, yang dapat menyebabkan penumpukan sistem dan pola pemercikan yang tidak stabil. Porositas berlebih juga dapat disebabkan oleh laju penambahan bubuk yang tinggi. Muatan elektrostatis berlebih juga harus dihindari karena ini dapat menyebabkan ionisasi balik dan cacat film yang mungkin terjadi. Posisi yang buruk dapat menghasilkan spiral atau striping di permukaan.
Layar saringan ukuran 60 mesh atau 80 mesh diinginkan dalam sistem pemulihan untuk eliminasi partikel berukuran besar. Untuk saringan bubuk baru, layar ukuran 50 mesh atau 60 mesh lebih diinginkan. Pemisah magnet harus digunakan dalam sistem pemasukan bubuk untuk membantu menghilangkan kontaminan logam. Kamar pelapisan harus dilengkapi sistem deteksi kebakaran dan ledakan yang sesuai.
Perawatan pasca – Untuk mencapai properti mekanis dan perlindungan optimum, quenching harus terjadi setelah lapisan sepenuhnya dikurasi. Waktu minimum tergantung pada suhu pemanasan awal, dan ukuran material. Pengbasahan roda konveyor untuk meminimalkan ‘tracking’ harus dilakukan.
Inspeksi akhir dan kontrol kualitas – Inspeksi menyeluruh dan koordinasi dengan langkah aplikasi lainnya diperlukan untuk lapisan berkualitas. Inspeksi harus dianggap sebagai bagian dari operasi kontrol proses dan bukan hanya titik keputusan untuk menyetujui atau menolak lapisan. Jika setiap langkah pemrosesan dilakukan dengan benar, lapisan berkualitas tinggi dijamin. Ujian kontrol kualitas rutin yang dilakukan selama aplikasi meliputi ketebalan film, deteksi holiday dan pengeringan.
Pengeringan lapisan epoxy biasanya dievaluasi dengan tes rub MEK (tes rub resistensi pelarut) untuk evaluasi online cepat dan dikonfirmasi oleh evaluasi DSC (differential scanning colorimeter) suhu transisi gelas. Ujian jangka panjang juga dilakukan secara berkala untuk memastikan sistem beroperasi secara optimal. Ini termasuk, namun tidak terbatas pada (i) rendaman air panas, (ii) tes impact, (iii) tes pembongkaran katodik, dan (iv) tes fleksibilitas
Prosedur perbaikan – Semua cacat lapisan yang terlihat selama inspeksi perlu diperbaiki. Di mana baja terpapar, harus diperbaiki menggunakan kompuen perbaikan epoxy 100 % padat dua komponen. Patch stick termoplastis tidak boleh digunakan.
Lubang sumburan (cacat dengan diameter kurang dari 1 mm) tidak memerlukan persiapan permukaan lebih lanjut. Material yang akan diperbaiki harus dibersihkan untuk menghilangkan semua kotor dan lapisan yang rusak atau terpisah. Tepi lapisan asli harus digos di sekitar area yang akan dilapisi 15 mm hingga 25 mm keluar dari lubang sumburan dan semua debu dihapus sebelum menerapkan lapisan patch. Files tidak boleh digunakan.
Holiday besar (ukuran maksimum 80 mm) memerlukan persiapan permukaan pada baja. Logam yang terpapar harus dirawat untuk menghilangkan kontaminan seperti produk korosi, garam, kotor, dll., menggunakan sandblast atau cara lain. Lapisan FBE juga harus digos di sekitar area yang akan dilapisi 15 mm hingga 25 mm keluar dari tepi holiday dan semua debu dihapus sebelum menerapkan lapisan patch. Lapisan patch harus diterapkan sesuai rekomendasi penyuplai bahan lapisan FBE dengan ketebalan minimum 0,65 mm dengan overlap dengan lapisan yang sudah ada dan baik minimal 25 mm.
Area yang baru saja dilapisi patch harus diizinkan untuk dikurasi sepenuhnya sesuai spesifikasi penyuplai bahan lapisan FBE sebelum menangani area tersebut. Setelah pengeringan, semua patch harus diperiksa secara visual dan diholiday dengan elektroda wand berbusa kuning halus pada tegangan tidak kurang dari 4000 volt/mm dan diuji adhesi dengan pengangkat pisau. Penggunaan detektor sponge basah yang diatur pada parameter yang direkomendasikan oleh penyuplai lapisan FBE juga dapat diterima. Material yang diperbaiki harus bebas holiday dan tidak boleh terpisah saat diangkat dengan pisau.
Penanganan produk dilapisi FBE – Penanganan yang hati-hati pada baja yang dilapisi diperlukan untuk menghindari kerusakan mekanis selama pengumpulan, pemuatan, transportasi, pengurutan, dan penurunan. Semua boom, hook, clamp, fork, support, dan skid yang digunakan dalam penanganan atau penyimpanan material dilapisi harus dirancang dan dirawat sedemikian rupa untuk mencegah kerusakan pada material atau lapisan. Persyaratan dasar adalah (i) semua titik kontak penanganan harus diisi dan beam spreader harus digunakan untuk pengangkat material baja dilapisi, (ii) pemisah harus digunakan saat menumpuk, (iii) material baja dilapisi selalu harus diangkat dan tidak ditarik, dan (iv) menabrak ujung material harus dihindari.
Keuntungan dan kerugian lapisan FBE
Keuntungan lapisan FBE meliputi (i) karena pelapisan dilakukan di garis pelapisan, kontrol kualitas yang lebih baik tercapai, (ii) proses memberikan ketebalan lapisan yang seragam, (iii) ada ikatan yang baik antara lapisan dan baja karena FBE memiliki properti adhesi yang sangat baik, (iv) karena fleksibilitas, lapisan tidak rusak ketika material baja lurus dibengkokkan selama pembuatan pada mandrill khusus, (v) lapisan FBE bertindak sebagai isolator untuk sel elektro kimia dan menawarkan perlindungan rintangan pada baja yang mencegah ion klorida melewatinya, (vi) ada kriteria penerimaan yang sudah terbukti untuk lapisan FBE dalam berbagai standar, dan (vii) tulang FBE memberikan perlindungan korosi yang sangat efektif pada bahan baja.
Kerugian lapisan FBE pada bahan baja adalah (i) ada penurunan kekuatan ikatan antara material dilapisi dan beton dalam kasus lapisan FBE pada tulangan baja, (ii) karena teknologi berbasis pabrik, ada kebutuhan untuk double handling dan transportasi material baja, (iii) penanganan material dilapisi harus dilakukan dengan hati-hati untuk menghindari kerusakan pada lapisan, (iv) kinerja material dilapisi FBE sangat tergantung pada cacat terkecil dalam lapisan karena patching di area cacat tidak selalu efektif, (v) bahkan kerusakan kecil dalam lapisan dapat memulai korosi di lingkungan yang parah, ketika lapisan tidak memiliki perlindungan katodik dan karena itu sel korosi terbentuk di area rusak material yang mengarah pada delaminasi lapisan FBE pertama dan kemudian karat, (vi) karena merupakan lapisan tipe rintangan, ini memfasilitasi korosi lubang lokal melalui lubang sumburan, (vii) material dilapisi FBE mengalami degradasi pada paparan sinar matahari jangka panjang, dan (viii) tulangan baja dilapisi FBE biasanya menunjukkan resistensi basa yang buruk.



