Pipa Baja: Jenis, Sejarah, dan Manufaktur Modern
Pipa baja adalah tabung panjang berongga yang menjadi tulang punggung sistem infrastruktur yang tak terhitung. Mereka diproduksi melalui dua proses yang berbeda—welded atau seamless—yang dimulai dengan baja mentah yang dicetak ke dalam bentuk yang dapat dikerjakan. Baja kemudian diperhalus menjadi tabung seamless atau tepinya digabungkan dan dicap dengan las. Sejak awal abad ke-19, metode-metode ini telah berevolusi menjadi proses kontinu yang sangat efisien yang digunakan saat ini, menghasilkan jutaan ton pipa baja setiap tahun dan menjadikannya produk yang paling banyak digunakan di industri baja.
Dengan kekuatan dan sifat ringan, pipa baja tak tergantikan dalam berbagai pengaturan: distribusi air dan gas bawah tanah, perlindungan kabel listrik, kerangka sepeda, komponen otomotif, sistem pendingin dan pemanas, plumbir, tiang bendera, lampu jalan, dan bahkan peralatan medis. Serbagunanya terus mendorong permintaan di seluruh sektor.
Sejarah
Kreativitas manusia telah memanfaatkan struktur tabung selama ribuan tahun. Petani kuno mengalirkan air menggunakan tabung jerami dan tanah liat; insinyur Tiongkok menggunakan pipa jerami sejak 2000 SM, sementara pipa timbal Eropa muncul pada abad ke-1 M. Masyarakat tropis menggunakan bambu, dan pendatang awal Amerika beralih ke kayu. Sistem air pertama Boston pada 1652 menggunakan log berongga.
Pipa baja welded modern mencetus akarnya pada 1815 ketika William Murduk menciptakan sistem lampu pembakar arang yang membutuhkan tabung logam panjang. Pada 1824, James Russell mematenkan metode yang menggabungkan strip besi panas, tetapi proses butt-weld Comelius Whitehouse pada 1825 yang mengantar landasan produksi saat ini. Pabrik AS pertama yang menggunakan teknik ini dibuka di Philadelphia pada 1832.
Produksi kontinu diperkenalkan pada 1911 oleh John Moon, memungkinkan pabrik memproduksi pipa dalam aliran yang tak terputus—lonjakan efisiensi yang signifikan. Sementara itu, pipa seamless muncul pada akhir abad ke-19, pertama kali diproduksi dengan membor lubang melalui silinder padat. Pabrik tahun 1895 yang menghasilkan pipa seamless pertama memenuhi permintaan yang meningkat dari industri sepeda dan kemudian mobil, yang membutuhkan pipa dinding tipis dan kuat untuk saluran bensin dan minyak.
Produksi seamless awal pada 1840 melibatkan bor lubang tengah di billet—proses yang tidak efisien yang menghasilkan dinding yang tidak rata. Paten tahun 1888 memperbaiki ini dengan mencetak billet di sekitar inti batu tahan api, menghapus inti untuk meninggalkan lubang yang bersih. Teknik roller modern telah menggantikan metode awal ini.
Desain
Pipa baja ada dalam dua jenis utama: seamless dan welded. Tabung seamless lebih ringan dengan dinding lebih tipis, ideal untuk sepeda dan pengangkatan cairan. Pipa welded, yang memiliki satu sambungan sepanjang panjangnya, lebih berat dan lebih kaku, menawarkan keruntuhan yang konsisten dan sering digunakan untuk saluran gas, konduit listrik, dan plumbir di mana stres tinggi tidak diantisipasi.
Karakteristik kunci—diameter, tebal dinding, grade baja, panjang, lapisan, dan finishing ujung—dikontrol dengan hati-hati selama produksi untuk memenuhi persyaratan aplikasi tertentu. Diameter bervariasi dari tabung jarum suntik mikroskopis hingga saluran gas municipial besar.
Bahan Baku
Baja, terutama aloi besi dengan elemen seperti aluminium, mangan, titan, tungsten, vanadium, dan zirconium, adalah bahan baku inti. Agen finishing tambahan dapat diterapkan, termasuk minyak ringan untuk perlindungan atau asam sulfurik selama pembersihan. Cat atau lapisan seng biasanya digunakan untuk mencegah karat.
Proses Manufaktur
Produksi pipa baja mengikuti kerangka tiga tahap: mengonversi baja mentah ke dalam bentuk yang dapat dikerjakan, membentuk pipa pada garis kontinu atau semi-kontinu, dan pemotongan akhir dan kustomisasi.
Produksi Ingot
- Baja cair diproduksi dengan melelehkan bijih besi dan kokas dalam tungku, lalu membersihkan karbon berlebih dengan oksigen. Baja cair dituang ke dalam cetakan dinding tebal untuk mendingin menjadi ingot.
- Pembentukan ingot—melalui roller besar—menghasilkan produk datar (plat, lembar) atau barang panjang (bar, tongkat).
Produksi Bloom dan Slab
- Bloom dibentuk dengan melewati ingot melalui pabrik “dua-roller” atau “tiga-roller” bergerimis, yang menyepit dan memperpanjang baja. Operator membalikkan roller untuk menipiskan bahan lebih lanjut, sementara manipulator memastikan pemrosesan yang merata.
- Slab digulung secara serupa, dengan roller sisi mengontrol lebar. Setelah dibentuk, ujung yang tidak rata dipotong, dan potongan dipotong ke ukuran.
Pemrosesan Lebih Lanjut
- Bloom menjadi billet melalui gulingan tambahan. Billet kemudian dipotong oleh flying shears yang tersinkronisasi, menghasilkan potongan panjang dan sempit yang nantinya akan membentuk pipa seamless.
- Slab dipanaskan ke 2.200 °F (1.204 °C) untuk membentuk oksida skala, yang dihilangkan oleh breaker skala dan sprai air tekan tinggi. Mereka kemudian diperhalus dalam pabrik panas—seringkali setengah mil panjang—menjadi strip tipis yang disebut skelp, mengonversi slab tebal 6 inci (15,2 cm) menjadi ribbon setengah mil panjang dalam sekitar tiga menit.
- Setelah peregangan, baja diacid dalam kolam asam sulfurik, dicuci, dikeringkan, dan digulung pada gulungan besar untuk transportasi ke fasilitas pembuatan pipa.
Pembuatan Pipa
- Skelp dibuka dan dipanaskan sebelum melewati roller bergerimis yang melilit tepinya, membentuk pipa yang belum di-las. Elektroda las kemudian memecat ujung, dan roller tekanan tinggi memastikan sambungan yang erat. Bergantung pada ukuran, pipa welded dapat diproduksi hingga 1.100 kaki (335 m) per menit.
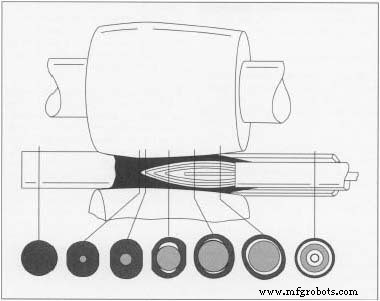
- Untuk pipa seamless, billet persegi dipanaskan dan dicetak menjadi silinder, lalu digulung dengan tekanan ekstrim untuk meregangkan billet dan menciptakan lubang tengah. Piercer berbentuk peluru memastikan pembukaan yang halus dan teratur. Gulingan berikutnya menyelaraskan ketebalan dinding dan bentuk.
Pemrosesan Akhir
- Setelah dibentuk, pipa mungkin melalui penyelarasan, pemasangan sambungan (pengeboran untuk diameter kecil), dan pengukuran dimensi. Data kualitas dicap pada setiap pipa. Minyak pelindung diterapkan, dan banyak pipa menerima galvanisasi atau lapisan seng untuk menahan karat. Cat khusus dapat ditambahkan berdasarkan kebutuhan aplikasi.
Kontrol Kualitas
Gauge X-ray canggih secara kontinu memantau tebal dinding dengan membandingkan pipa uji dengan referensi. Variasi secara otomatis menyesuaikan tekanan gulingan. Di akhir garis, tes tekanan mengisi pipa dengan air dan menerapkan tekanan untuk mengonfirmasi integritas; unit cacat dibuang.



