ULCORED: Produksi Besi Reduksi Langsung Canggih dengan Penangkapan CO₂
ULCORED: Produksi Besi Reduksi Langsung Canggih dengan Penangkapan CO₂
ULCORED adalah proses reduksi langsung (DR), yang menghasilkan DRI (besi reduksi langsung) di tanur tiang, baik dari gas alam (NG) atau dari gas pengurang yang diperoleh melalui gasifikasi batubara. Gas buangan dari tanur didaur ulang ke dalam proses setelah karbon dioksida (CO2) ditangkap, yang meninggalkan pabrik DR dalam aliran terpadu dan pergi ke penyimpanan. Langkah DRI menghasilkan produk padat yang kemudian dilelehkan menggunakan listrik keliling (EAF). Proses ini dirancang terutama pada tahun 2006 oleh tim yang dipimpin oleh LKAB, Voest-alpine, dan MEFOS.
Tujuan dan Konsep ULCORED
Tujuan proses ULCORED adalah untuk mengurangi konsumsi NG yang diperlukan untuk menghasilkan DRI. Ini dicapai dengan mengganti teknologi reformasi tradisional dengan oksidasi parsial (POx) dari NG. Digabungkan dengan perangkat CCS, ULCORED dapat mengurangi emisi CO2 sebesar 70% dibandingkan rata-rata dalam rute BF.
Konsep proses ULCORED melibatkan pemisahan CO2 dari gas proses. Ini ditandai dengan upaya untuk mengadopsi proses DR berbasis gas ke emisi gas rumah kaca (GHG) yang diminimalkan, menggunakan teknologi penangkapan dan penyimpanan CO2 (CCS) dan pada saat yang sama penggunaan energi yang diminimalkan. Proses dirancang dengan cara yang memungkinkan ekstraksi dan penyimpanan CO2. Proses ini juga tergantung pada CCS dengan penangkapan dalam proses yang serupa.
Proses ini didasarkan pada penggunaan shifter untuk mengubah gas karbon monoksida (CO) dari tanur menjadi hidrogen (H2) bersama dengan unit penghapusan CO2. Ini membuka evolusi inovatif baru dari konsep proses.
Ciri Utama Proses DR ULCORED
Ciri utama proses DR ULCORED meliputi (i) penggunaan oksigen (O2) alih-alih udara yang menghasilkan gas buangan hampir 100% CO2 yang hanya perlu dikompresi, (ii) ada kemungkinan untuk mengurangi kebutuhan NG sebesar 15% hingga 20%, dan (iii) batubara, biomassa, gasifikasi limbah organik, dan H2 dapat digunakan sebagai alternatif bagi NG.
Konsep ULCORED adalah untuk memenuhi permintaan pengurangan emisi CO2 menggunakan bijih besi dan reduksi langsung berbasis gas untuk produksi DRI. Konsep ini mencakup penggunaan 100% oksigen (O2), POx alih-alih reformer, shifter untuk produksi gas pengurang/lebih bebas CO2, dan agen pengurang yang merupakan gas alam atau syngas dari gasifikasi batubara/biomassa. Gas pengurang yang dihasilkan oleh gasifikasi batubara juga dapat digunakan alih-alih NG.
Proses DR ULCORED Berbasis NG
Ciri utama proses DR ULCORED berbasis NG adalah (i) tidak ada reformer, (ii) tidak ada pemanas, dan (iii) tekanan tinggi. Karena tekanan tinggi, ada kecepatan gas yang lebih rendah di tanur DR, fluidisasi yang lebih sedikit, dan partikel halus yang lebih sedikit meninggalkan tanur DR. Juga, karena tekanan tinggi, unit penghapusan CO2 dan POx yang lebih kecil diperlukan dan kebutuhan daya untuk kompresor daur ulang lebih rendah.
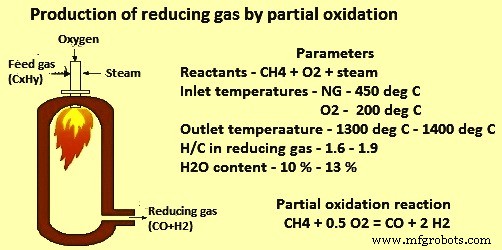
Keaslian konsep ini adalah penggunaan O2 alih-alih udara yang berarti tidak ada atau nitrogen (N2) rendah dalam gas. Reformasi dilakukan oleh unit POx untuk kondisi gas pengurang (Gambar 1). Teknologi ini mengganti reformasi konvensional NG dengan oksidasi parsial gas untuk mengurangi konsumsi NG yang diperlukan untuk menghasilkan DRI. Reaksi POx yang terjadi adalah CH4 + 0.5O2 = CO + 2H2 dengan delta H = – 8.6 Kcal/mol.
Gambar 1 Produksi Gas Pengurang dengan Oksidasi Parsial
Unit pilot untuk deoksidasi parsial diuji di Linde dalam dua kampanye dengan pembakar baru untuk gas umpan kaya H2. Reaktor tabung dengan gas yang dipanaskan sebelumnya (60% H2 dan 40% CH4) digunakan. Kesimpulan dari tes unit pilot adalah (i) pembakar dan reaktor dapat dioperasikan tanpa masalah, (ii) nyala api stabil tanpa produksi derau yang signifikan dapat diperoleh, (iii) produksi asap ditaksir lebih rendah dari 300 mg/N cum hingga 460 mg/N cum volume gas basah, dan (iv) karena tekanan atmosfer, kandungan CO2 dan CH4 lebih tinggi dari perhitungan awal berdasarkan asumsi kesetimbangan. Tekanan operasional yang lebih tinggi hingga 7 kg/sq cm dapat mengurangi kandungan ini.
Tanur DR dan Pengolahan Gas Buangan
Tanur DR memiliki aliran sebaliknya dari gas pengurang yang disuntikan di tuyere dan bijih besi diumpankan dingin dari atas. Tanur dioperasikan pada tekanan 6 kg/sq cm dan suhu sekitar 900 °C. Gas buangan tanur kemungkinan mengandung terutama CO, CO2, H2, dan H2O.
Gas buangan tanur, yang mengandung terutama CO, CO2, dan H2O, diarahkan melalui shifter (satu atau dua tahap) yang mengubah CO menjadi H2. Penggunaan water gas shifter menghasilkan kandungan H2 yang tinggi di tanur reduksi. Reaksi water gas shifter adalah CO (g) + H2O (g) <–> CO2 + H2. Hampir semua CO dalam gas buangan tanur diubah menjadi H2 dan CO2 dihapus di unit penghapusan CO2. Produksi gas lebih yang meningkat meningkatkan permintaan daya untuk unit penghapusan CO2 dan produksi O2. Perhitungan tingkat gas lebih yang benar adalah proses iteratif. Tingkat gas lebih yang ditaksir akan lebih tinggi karena alasan ini. Tingkat gas lebih yang ditaksir sebesar 2.2 giga kalori per ton DRI diharapkan dapat mengkompensasi permintaan daya tambahan. Ini dapat dicapai melalui bypass beberapa gas langsung ke shifter. Jumlah gas yang di-bypass ditentukan berdasarkan properti gas pengurang ke dalam tanur reduksi. Karena volume gas yang meningkat dalam sistem, shifter dan unit penghapusan CO2 memerlukan investasi tambahan.
Di unit shifter, reaksi perpindahan CO adalah eksotermik, dan kesetimbangan mendukung konversi CO pada ras uap ke gas yang tinggi dan suhu rendah, sambil tidak terpengaruh oleh tekanan. Dalam sistem adiabatik, slip CO yang dapat dicapai ditentukan oleh suhu keluar. Konversi dalam satu lapisan katalis terbatas oleh kesetimbangan dan seiring berjalannya reaksi, suhu tinggi akhirnya membatasi reaksi lebih lanjut. Keterbatasan ini dapat diatasi dengan sistem dua tahap yang terdiri dari perpindahan suhu tinggi diikuti oleh perpindahan suhu rendah, dengan pendingin antar-lapisan. Suhu operasional yang rendah memberikan kesetimbangan termodinamika yang paling menguntungkan dan dengan demikian slip CO minimum. Sebagian besar pabrik H2 modern memiliki sistem pendingin upstream dari reaktor perpindahan suhu rendah untuk memungkinkan operasi dekat titik embun gas proses. Selang keamanan di atas titik embun harus digunakan untuk memastikan penguapan sepenuhnya dari titik air yang dapat terbentuk dalam pendingin.
Penghapusan CO2 dan Gas Bersih
Bergantung pada ras uap, reaktor perpindahan suhu rendah mungkin dapat beroperasi pada suhu rendah hingga 190 °C tanpa khawatir terkondensasi. Dalam konsep, gas atas melewati perpindahan suhu tinggi dan suhu rendah dengan pemulihan panas di antaranya. Perpindahan suhu tinggi mengonversi 97,2% CO dan perpindahan suhu rendah menyelesaikan konversi hingga 99,5%. Penukar panas memanaskan gas daur ulang dan kapasitasnya dihitung berdasarkan selisih suhu yang ditetapkan di sisi panas sebesar 50 °C. Panas berlebih di penukar panas menghasilkan uap ke jaringan uap melalui kondensor/reboiler.
Unit penghapusan CO2 digunakan untuk menghapus CO2 dari gas yang menghasilkan gas pengurang kaya H2 yang dikembalikan ke proses. Unit penghapusan CO2 ditentukan oleh distribusi untuk efisiensi penghapusan CO2, pemulihan H2 dan N2. Dua proses penghapusan CO2 yang dapat digunakan adalah proses vacuum pressure swing adsorption (VPSA) atau proses amine scrubber. Pemilihan unit penghapusan CO2 (VPSA atau amine) tergantung pada persyaratan lokal. Jika ada surplus uap, pemisahan CO2 yang memerlukan energi dapat dilakukan dengan energi uap pabrik alih-alih daya listrik yang diperlukan untuk VPSA. Keduatateknologi memiliki kelebihan dan kekurangan yang perlu dianalisis lebih lanjut. Kedua teknologi bekerja dengan konsep ULCORED. Ada juga kemungkinan untuk menggunakan pressure swing adsorption (PSA) untuk penghapusan CO2 alih-alih unit VPSA karena tekanan tinggi yang sudah tersedia dalam proses.
Tipe proses yang dipilih mempengaruhi lembar aliran proses dan tata letak. Proses VPSA memerlukan, termasuk kriogenika dan kompresi hingga tekanan 110 kg/sq cm, 260 kWh daya per ton CO2 yang ditangkap. Dalam hal proses amine scrubber, dengan amine berkinerja tinggi (activated methyldiethanolamine, aMDEA), proses lengkap (amine dan kompresi hingga tekanan 110 kg/sq cm) memerlukan sekitar 1,6 ton uap tekanan rendah dan 160 kWh daya per ton CO2 yang ditangkap.
Bagian dari gas H2 bersih yang mengandung N2 dieluarkan dari proses untuk menanggulangi penumpukan N2 dalam gas pengurang. Gas buangan adalah gas berharga yang dapat digunakan untuk produksi uap atau pemanasan dalam sistem.
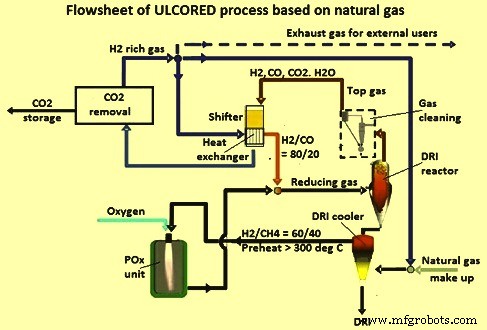
Lembar aliran proses ULCORED berbasis gas alam diberikan dalam Gambar 1.
Gambar 2 Lembar Aliran Proses ULCORED Berbasis Gas Alam
Proses DR ULCORED Berbasis Gasifikasi Batubara
Opsi penghematan CO2 paling banyak dengan ULCORED adalah penggunaan gasifier batubara yang menghasilkan syngas untuk pabrik DR dan gas H2 rendah CO2 untuk semua pengguna dalam pabrik. Konsep ini dapat disesuaikan untuk sistem yang ada dan sistem yang diretrofit.
Konsep berbasis batubara didasarkan pada produksi gas pengurang menggunakan teknologi gasifikasi batubara yang ada dan desulfurisasi dingin (berdasarkan teknologi yang ada) atau desulfurisasi gas panas. Konsep menggunakan O2 alih-alih udara dan mencakup penyimpanan CO2. Kandungan H2 yang tinggi di tanur reduksi dicapai melalui water gas shifter. Gas H2 berlebih disuplai kepada pengguna lain di pabrik.
Gasifikasi batubara adalah teknik yang terkenal dan diharapkan menjadi salah satu teknik konversi energi masa depan setelah kehabisan cadangan minyak dan gas. Ada beberapa teknologi yang dikembangkan untuk gasifikasi batubara. Ada perbedaan di antara teknologi tetapi mereka umumnya bekerja dengan efisiensi konversi C yangrelatif tinggi, biasanya lebih dari 80%. Keuntungan besar dengan gasifikasi batubara adalah kemampuan untuk membersihkan syngas secara efisien (seperti sulfur, merkuri, dll.) sebelum penggunaan.
Karena tanur tiang untuk produksi DRI beroperasi pada tekanan 6 kg/sq cm, tekanan gas dari gasifier dikurangi melalui turbin ekspansi yang juga memulihkan daya (dari 30 kg/sq cm hingga 6 kg/sq cm).
Proses DR ULCORED dapat dengan mudah diintegrasikan dengan unit gasifikasi batubara, mengintegrasikan keuntungan dari keaslian konsep proses. Batubara disuplai ke pabrik gasifikasi batubara. Sulfur dihapus dari syngas melalui desulfurisasi panas atau dingin. Syngas bersih dicampur dengan gas daur ulang kaya H2 yang dibersihkan, dipanaskan sebelumnya di pendingin DRI atau dari penukar panas antara perpindahan suhu tinggi dan suhu rendah.
Integrasi Gasifier
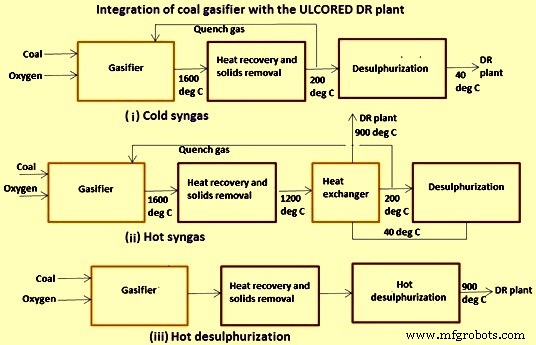
Ada tiga cara berbeda untuk gasifier diintegrasikan dengan proses DR ULCORED. Gasifier dapat diintegrasikan sebagai syngas dingin atau dengan cara di mana energi termal dalam gas panas dari gasifier dimanfaatkan. Tiga setup berbeda telah ditunjukkan dalam Gambar 3. Kemampuan untuk menghasilkan H2 berlebih untuk sistem diaktifkan melalui bypass syngas bersih langsung ke unit perpindahan.
Gambar 3 Integrasi Gasifier Batubara dengan Pabrik DR ULCORED
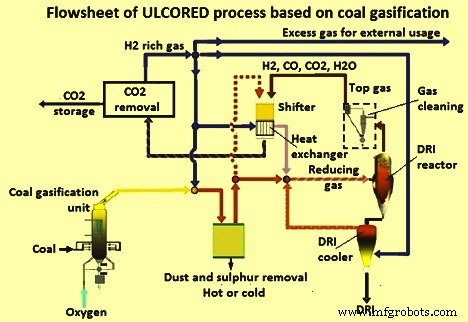
Oksigen terutama dikonsumsi di gasifier batubara, tetapi juga sebelum tanur, di POX kecil, memastikan suhu yang benar dari gas pengurang. Gas yang di-shift adalah gas yang akan di-bypass ke perpindahan untuk memastikan komposisi yang benar dari gas pengurang, yaitu meningkatkan jumlah H2. CO2 yang dihapus adalah jumlah CO2 yang dipisah dari aliran proses utama dalam proses penghapusan CO2. Lembar aliran proses ULCORED berbasis batubara ditunjukkan dalam Gambar 4.
Gambar 4 Lembar Aliran Proses ULCORED Berbasis Gasifikasi Batubara
Penggunaan gasifier batubara dan perpindahan dalam sistem memungkinkan untuk melewati beberapa syngas langsung ke perpindahan, menghasilkan lebih banyak gas dari yang diperlukan untuk pabrik reduksi langsung. Fitur ini memungkinkan untuk menghasilkan bahan bakar rendah CO2 untuk pabrik baja. Ini memungkinkan untuk memiliki satu sumber CO2 di luar sistem, memungkinkan untuk dasarnya menangkap dan menyimpan semua CO2 yang dihasilkan dalam sistem pembuatan baja.
Status Saat Ini Proses DR ULCORED
Studi model fundamental yang menyeluruh untuk proses DR ULCORED telah selesai. Studi model ini mencakup model skala pelet, model tanur, dan model proses melalui simulasi lembar aliran. Studi model telah membantu dalam pemahaman fundamental tentang proses DR termasuk dinamikanya. Pemodelan lembar aliran telah membantu dalam optimasi tata letak proses untuk menyesuaikan proses DR ULCORED dengan lingkungan pabrik baja. Pendekatan yang berbeda yang diadopsi selama studi pemodelan telah menghasilkan hasil yang serupa. Studi ini telah menciptakan dasar yang dapat diandalkan untuk evaluasi konsep dalam skenario berbeda. Penyeimbangan material, penyeimbangan massa, penyeimbangan energi, dan perhitungan emisi CO2 telah dilakukan untuk 1 ton keluaran DRI dingin dengan 92% metalisasi dan 2,76% C.
Salah satu opsi menarik adalah pabrik DR ULCORED adalah produksi LRI (besi reduksi kurang) dan tanur tiang konvensional atau bebas N2 untuk menghasilkan logam panas (HM) dengan penghematan tambahan emisi CO2. LRI adalah pilihan alternatif daripada DPI mempertimbangkan tes yang berhasil yang dilakukan di tanur tiang eksperimental LKAB. Tes LRI dengan produk DR yang direduksi hanya hingga 65% tingkat metalisasi merespons sangat positif di tanur tiang dengan kondisi tanur yang sangat stabil dan konsumsi koks yang rendah yang di bawah 200 kg/tHM.
Hasil studi ini adalah bahwa proses DR ULCORED dapat menjadi 'perbaikan cepat' untuk peningkatan brown field emisi CO2 terutama di mana NG relatif murah. Dalam hal pabrik baja terintegrasi dengan rute tanur tiang, LRI dapat menjadi pilihan mempertimbangkan tes yang berhasil yang dilakukan di tanur tiang eksperimental LKAB.
Proses DR ULCORED perlu diuji pilot terlebih dahulu, langkah yang mungkin menggunakan kesempatan furnace EDRP (pilot reduksi langsung eksperimental), yang LKAB rencanakan untuk mendirikan dalam beberapa tahun mendatang sebagai komplement terhadap Tanur Tiang Eksperimentalnya di Lulea, Sweden. Spesifikasi EDRP adalah (i) produksi 1 ton besi per jam, (ii) daur ulang gas atas, (iii) rentang tekanan operasional 0 kg/sq cm hingga 8 kg/sq cm di tanur tiang, (iv) aliran gas dalam rentang 1700 N cum hingga 3100 N cum per jam, dan (v) suhu tanur tiang dalam rentang 900 °C hingga 1050 °C.
ULCORED kemungkinan akan menjadi calon untuk retrofit pabrik reduksi langsung yang ada, setelah kelayakannya telah ditunjukkan pada skala pilot dan kemudian demonstrator, yang juga akan memakan waktu 10 hingga 15 tahun atau lebih.