Aspek Kunci Penggilingan Batang Kabel: Kecepatan, Suhu, dan Aplikasi
Aspek Kunci Penggilingan Batang Kabel: Kecepatan, Suhu, dan Aplikasi
Batang kabel biasanya digiling di pabrik giling kecepatan tinggi, di mana suhu besi di atas 1.000 °C, kecepatan giling maksimal melebihi 120 meter per detik (m/s), dan gulungan batang kabel yang dihasilkan dapat mencapai panjang hingga 10 kilometer (km). Selama proses penggilingan batang kabel, biasanya dilakukan 25 hingga 30 lolos di pabrik giling berantai.
Aplikasi yang Sangat Luas
Batang kabel adalah bahan baku dengan aplikasi yang sangat luas. Dari komponen industri otomotif, kawat ban busir, elektroda, elemen pengikat seperti baut dan dagu, pegas, kawat dan produk kawat, penguat beton, dan sebagainya—semua didasarkan pada batang kabel. Itulah sebabnya pabrik giling batang kabel biasanya dirancang dengan mempertimbangkan keberagaman. Karena pabrik giling ini memerlukan energi yang tinggi, solusi optimal harus diintegrasikan dalam desain pabrik tanpa mengorbankan fleksibilitas. Semua rentang ukuran, bahan, dan legur harus dapat diproduksi secara efisien dengan produktivitas tinggi di pabrik giling batang kabel.
Persyaratan Kualitas dan Sifat Material
Batang kabel harus memenuhi persyaratan pengguna mengenai kualitas permukaan dan internal, serta sifat fisik, kimia, mekanis, dan metalurgi. Batang kabel mengalami proses pasca-pengolahan seperti penarikan, pengerukan, atau pemesinan ke dalam bentuk yang diinginkan, serta perlakuan panas untuk memungkinkan produk mencapai kekuatan yang diinginkan. Oleh karena itu, batang kabel harus mampu memastikan performa yang baik pada bagian yang dihasilkan di mana pun digunakan, dan pada saat yang sama, memiliki kemampuan pengolahan yang baik di berbagai tahap proses pasca-pengolahan.
Persyaratan Dasar Pengguna
Pengguna batang kabel memiliki tiga kebutuhan dasar, yaitu (i) menghilangkan atau menyederhanakan satu atau lebih proses sekunder atau tersier untuk meningkatkan produktivitas dan mengurangi biaya pengolahan, (ii) meningkatkan fungsionalitas, yaitu memperpanjang umur pakai, mengurangi bobot, atau memberikan keuntungan lain pada produk akhir yang menggunakan batang kabel, dan (iii) menghilangkan penggunaan bahan yang berbahaya bagi lingkungan selama proses pasca-pengolahan.
Kemampuan Pabrik Giling
Untuk memenuhi persyaratan konsumen yang semakin ketat, pabrik giling batang kabel perlu memiliki kemampuan keseluruhan dalam menggiling batang kabel dari berbagai sudut pandang, yaitu (i) meningkatkan akurasi dimensi, (ii) menerapkan penggilingan bebas ukuran (yaitu, menggiling produk dengan ukuran bervariasi tanpa mengganti roll), (iii) meningkatkan produktivitas dengan mempercepat pekerjaan penggantian roll (memperpendek waktu penggantian roll), dan (iv) meningkatkan kualitas permukaan produk dengan mencegah timbulnya cacat permukaan selama transportasi dalam proses penggilingan.
Pabrik giling batang kabel tidak hanya sekadar menyediakan bahan baku, tetapi harus menyediakan batang kabel yang memenuhi persyaratan untuk proses selanjutnya yang panjang yang mereka lalui dalam proses sekunder dan tersier hingga produk akhir dihasilkan. Lebih jauh lagi, karena produk akhir biasanya digunakan sebagai bagian vital di berbagai bidang industri, terdapat persyaratan untuk rasionalisasi proses dalam kolaborasi terpadu dengan pelanggan. Oleh karena itu, pabrik giling harus mampu tidak hanya memenuhi persyaratan kualitas pengguna, tetapi juga memenuhi persyaratan produktivitas, hasil, fleksibilitas, dan biaya produksi mereka selama proses selanjutnya. Hasil pabrik yang tinggi bersama dengan kualitas produk yang memadai sangat penting untuk pengendalian biaya produksi.
Kapasitas Produksi dan Peralatan
Kapasitas produksi pabrik giling batang kabel bergantung pada produksi volume dari beberapa produk standar atau memiliki campuran produk yang beragam yang terdiri dari batang kabel dengan sejumlah besar kelas baja dan kualitas produk khusus.
Secara dasar, pabrik giling batang kabel membutuhkan (i) fasilitas pemanas untuk memanaskan bahan baku awal (blok) hingga suhu penggilingan, (ii) fasilitas penggiling yang terdiri dari stand giling dengan roll, chock, panduan, dan pengaman, (iii) peralatan penatahan, perlakuan panas, dan gulungan, dan (iv) peralatan pengangkutan dan penanganan. Semua peralatan harus bekerja dalam koordinasi erat dengan pengendalian suhu penggilingan, kehilangan waktu kosong, kehilangan kecepatan, cobbles, produk non-konform, dan penyimpangan kualitas yang mengakibatkan pengalihan atau bahkan penolakan.
Persyaratan dari Pabrik Giling Batang Kabel Modern
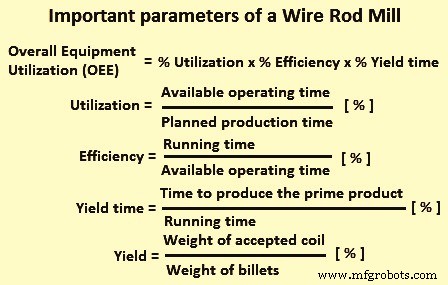
Ada beberapa parameter penting (Gambar 1) untuk penggilingan batang kabel di pabrik giling batang kabel. Pabrik giling batang kabel modern umumnya dirancang untuk bekerja dengan filosofi 'efektivitas peralatan keseluruhan' (OEE). Nilai OEE pabrik diperoleh dengan mengalikan utilizasi pabrik, efisiensi pabrik, dan waktu hasil pabrik. Utilisasi pabrik adalah waktu operasinya yang tersedia dibagi dengan waktu produksi yang direncanakan dan dinyatakan dalam persentase. Efisiensi pabrik adalah waktu berjalan dibagi dengan waktu operasinya yang tersedia dan dinyatakan dalam persentase. Waktu hasil pabrik adalah waktu untuk menghasilkan produk prima yang terkait dengan waktu berjalan. Hasil produk dinyatakan sebagai bobot gulungan yang diterima dibagi dengan bobot blok dan dinyatakan dalam persentase.
Gambar 1 Parameter Penting Pabrik Giling Batang Kabel
Pabrik giling batang kabel biasanya memiliki OEE yang lebih rendah dibandingkan jenis pabrik lainnya karena waktu henti yang lebih tinggi untuk penggantian roll dan penggantian stand, serta penyesuaian ranah dan panduan selama perpindahan produk. OEE pabrik dapat ditingkatkan jika waktu henti ini dapat dikurangi.
Kapasitas produksi teoretis pabrik adalah kapasitas yang dapat diperoleh tanpa kehilangan apa pun, yaitu dengan 100% utilizasi, 100% efisiensi, dan 100% hasil. Namun, kapasitas aktual bergantung pada tingkat OEE pabrik. Jika tingkat OEE pabrik adalah 60%, maka kapasitas produksi pabrik adalah 60% dari kapasitas teoretis. Tingkat OEE di pabrik giling batang kabel modern terdefinisi dengan baik biasanya berada pada tingkat 80%.
Biaya kualitas buruk di pabrik giling batang kabel umumnya ditentukan sebagai jumlah total biaya inspeksi, dan penolakan/pengalihan batang kabel karena cacat internal dan eksternal. Untuk pabrik berkinerja tinggi, ini bisa sekitar 10%. Ini dapat meningkat hingga 30% di pabrik giling batang kabel dengan campuran produk yang beragam yang terdiri dari batang kabel dengan sejumlah besar kelas dan kualitas produk khusus.
Produktivitas dan Kualitas
Di pabrik giling batang kabel modern, fokus utama adalah pada produktivitas dan kualitas. Utilisasi, efisiensi, dan hasil yang tinggi memberikan produktivitas tinggi. Namun, produktivitas tinggi itu sendiri bukan satu-satunya hal untuk keberhasilan pabrik giling batang kabel. Pabrik harus menghasilkan produk yang memberikan nilai bagi pelanggan dan mereka mendapatkan batang kabel berkualitas yang layak dengan pembayaran yang mereka lakukan untuk batang kabel.
Produktivitas dan utilizasi pabrik bergantung pada waktu henti di pabrik yang disebabkan oleh berbagai alasan termasuk tata letak pabrik dan campuran produk. Di pabrik, hasil dari blok hingga produk akhir dicatat di semua tahap dan pelacakan material di pabrik mengikuti kehilangan yang terjadi di pabrik. Kategori utama kehilangan yang terjadi di pabrik adalah (i) kehilangan waktu kosong, (ii) kehilangan kecepatan, (iii) kehilangan karena cobbles, (iv) kehilangan karena penyimpangan kualitas, (v) kehilangan karena waktu henti pabrik, (vi) kehilangan karena pengalihan/penolakan batang kabel selama inspeksi di sisi finishing pabrik, dan kehilangan waktu karena operasi peningkatan nilai dalam hal produksi produk batang kabel khusus.
Fleksibilitas Pabrik
Di pabrik giling batang kabel, besi (blok) dipanaskan di atas suhu rekristalisasinya dan melewati beberapa ranah roll di pabrik giling. Desain ranah roll umum yang digunakan di pabrik giling batang kabel adalah diamond-square, diamond-diamond, box passes, square-oval, false round-oval, dan round-oval. Di pabrik giling batang kabel biasanya dilakukan penggilingan bebas ukuran, yang berarti batang kabel dengan ukuran apa pun dapat digiling tanpa keterbatasan ukuran ranah roll yang dimiliki pabrik. Ini juga dikenal sebagai fleksibilitas seri. Lebih lanjut, penyederhanaan jadwal ranah pabrik giling upstream memungkinkan frekuensi penggantian roll untuk diturunkan secara signifikan. Semakin luas rentang ukuran produk yang dapat digiling dengan roll yang sama (rentang bebas ukuran), semakin besar efek dari frekuensi penggantian roll yang dikurangi. Penggilingan bebas ukuran tidak terbatas pada pabrik finishing. Ini juga dapat diterapkan pada pabrik pre-finishing.
Peningkatan Produktivitas
Untuk meningkatkan produktivitas, ada fokus pada meminimalkan waktu henti pabrik giling batang kabel. Efektivitas fokus seperti ini biasanya ditingkatkan dengan mengurangi waktu dan kebutuhan untuk mengganti roll ketika dimensi akhir baru dan kelas serta bentuk besi baru akan diproduksi. Ini dicapai dengan meningkatkan rentang kerja, yang juga disebut fleksibilitas seri. Fleksibilitas yang ditingkatkan tercapai ketika sejumlah besar kelas besi yang berbeda, dengan bentuk dan dimensi yang berbeda, digiling dengan perubahan minimum pada jadwal penggilingan. Setiap kelas besi ditandai dengan cara aliran material yang spesifiknya, seperti spread yang berbeda, saat melewati celah roll. Waktu startup dan waktu menunggu suhu penggilingan yang benar, tergantung pada kelas besi yang sebenarnya, juga perlu dikurangi. Namun, siklus pemanas yang berbeda masih menyebabkan waktu henti yang terlalu tinggi ketika berbagai kelas yang luas akan digiling. Untuk memenuhi permintaan pasar saat ini, yang mencakup lot yang lebih kecil dan berbagai macam baja, telah menjadi keharusan bahwa pabrik giling batang kabel modern menunjukkan tingkat fleksibilitas yang tinggi.
Aspek khusus di pabrik giling batang kabel adalah penggunaan desain ranah roll yang fleksibel, atau ranah dengan rentang kerja yang tinggi. Dengan penggunaan urutan ranah roll yang fleksibel, penggilingan dapat dilakukan di ranah yang sama untuk berbagai produk akhir, cukup dengan mengubah jarak roll. Dengan demikian, penggantian ranah dapat diganti dengan perpindahan sederhana dari celah roll dan ini mengurangi waktu henti untuk beralih dari satu produk ke produk lainnya. Ada ketergantungan yang kuat antara fleksibilitas desain ranah roll, utilizasi pabrik, dan hasil.
Dengan mengadopsi desain ranah roll yang fleksibel, sebagian besar kehilangan di pabrik dapat dikurangi. Desain ranah roll yang fleksibel meminimalkan risiko terlalu penuh ranah dan pembentukan cobbles selama perubahan kelas baja. Desain ranah roll yang fleksibel juga memiliki keuntungan untuk pengembangan produk ketika ada kebutuhan untuk memperkenalkan ukuran atau kelas baja baru. Juga, perbaikan penting dari waktu berjalan peningkatan nilai dapat dicapai dengan desain ranah roll yang fleksibel.
Produktivitas Pabrik
Pabrik giling batang kabel dapat digabungkan dengan pabrik giling batang berat dengan memiliki outlet ranah pendingin sebelum blok finishing. Biasanya dilakukan untuk memanfaatkan kapasitas pabrik giling upstream. Ketika roll diganti di blok batang kabel, pabrik upstream menghasilkan batang berat untuk mengurangi waktu henti total pabrik.
Pabrik giling batang kabel modern umumnya merupakan pabrik giling satu benang. Dalam hal pabrik giling multi benang, pabrik giling perantara kedua diperkenalkan pada setiap benang untuk mengurangi pengaruh perubahan jumlah penggilingan bersamaan di benang. Pabrik giling perantara kedua dapat berupa blok pre-finishing. Ini juga dapat berupa blok pabrik giling tiga roll. Fitur utama pabrik giling tiga roll adalah kemampuannya untuk menekan variasi dimensi di antara tiga roll berranah yang menggiling seluruh keliling bahan yang digiling dan dengan demikian mengurangi spread dibandingkan pabrik giling dua-high konvensional. Pabrik perantara ini dikenal sebagai pabrik pengukuran di mana pemodelan dilakukan dengan reduksi rendah. Ini membantu dalam memegang filosofi giling keluarga upstream di pabrik, sehingga mengurangi waktu reset.
Instalasi RSM
Untuk meningkatkan kecepatan pabrik dan consequently produktivitas pabrik, pabrik pengurang/pengukur (RSM) dipasang setelah blok finishing konvensional. Integrasi RSM setelah blok finishing konvensional meningkatkan produktivitas pabrik pada ukuran kecil secara substansial (hingga 60%). Presisi ekstrimnya telah terbukti dalam banyak instalasi. Lebih lanjut, dalam kombinasi dengan penggilingan suhu rendah yang sangat rendah, ini menghasilkan mikrostruktur yang lebih halus yang dapat menghilangkan proses sekunder tambahan. RSM menyediakan peningkatan produktivitas dan kualitas produk akhir secara bersamaan, sekaligus mengurangi biaya operasional dan meningkatkan kualitas produk batang kabel. RSM menyediakan satu desain ranah roll dari stand 1 di grup pengeringan hingga stand terakhir di blok finishing. Karena RSM memfasilitasi satu desain ranah keluarga yang sama, efisiensi pabrik yang tinggi dapat dipelihara tanpa memandang ukuran produk akhir.
Tegangan antar stand biasanya dihindari sebanyak mungkin dalam penggilingan batang kabel karena jika tidak, ujung kepala dan ekor keluar dari toleransi karena ujung bebas tidak dapat digiling di bawah tegangan. Fakta ini dapat menghasilkan ranah terlalu penuh dan cacat ujung seperti fins. Namun, di blok no twist kecepatan tinggi dengan transmisi tetap, tegangan antar stand digunakan untuk mencapai kondisi penggilingan yang stabil. Ketika tegangan antar stand diterapkan pada batang yang digiling, ranah disetel untuk memberikan toleransi yang diperlukan.
Kualitas Batang Kabel
Batang kabel digunakan dalam beberapa aplikasi. Dalam banyak aplikasi, persyaratan kualitas dari batang kabel sangat ketat. Kualitas buruk batang kabel meningkatkan cacat/pengalihan produk akhir dan juga berdampak negatif pada hasil di akhir pelanggan yang menyebabkan ketidakpuasan pelanggan.
Karena penggilingan batang kabel adalah proses penggilingan yang konsumsi energi tinggi, selalu diperlukan agar penggilingan gulungan batang kabel cacat dikurangi ke minimum. Kadang-kadang ketika cacat dalam blok cukup besar, itu bahkan dapat menyebabkan cobbles di pabrik. Karena panjang batang kabel dari suatu blok sangat panjang, jaminan kualitas sepanjang seluruh panjang batang kabel setelah penggilingan memerlukan waktu dan upaya. Untuk alasan ini, kontrol kualitas blok (bahan baku sebelum penggilingan) sangat penting. Blok cacat perlu diidentifikasi, dipisahkan, dan dihapus melalui inspeksi blok. Blok perlu diperiksa baik untuk cacat permukaan maupun cacat internal. Cacat permukaan kecil dapat dihapus dengan penggerindaan (kondisi) blok.
Fitur Penting yang Dibutuhkan
Fitur penting yang dituntut dalam batang kabel (terutama batang kabel tipis) adalah produktivitas tinggi dalam pengolahan sekunder dan kekuatan tinggi setelah penarikan akhir. Produktivitas tinggi berarti meminimalkan patah kawat selama penarikan dan pengikat atau idealnya tidak ada patah, direktabilitas penarikan yang lebih tinggi, dan direktabilitas penarikan yang baik dalam kondisi penarikan yang parah seperti kecepatan penarikan tinggi. Persyaratan yang semakin canggih dari pelanggan dengan menerapkan standar yang ketat pada item kontrol kualitas seperti inklusi non-logam, segregasi, dekarburisasi, sifat mekanis, dan mikrostruktur.
Biasanya, ada tiga persyaratan utama untuk batang kabel untuk banyak aplikasi. Ini adalah (i) kekuatan lebih tinggi, (ii) penghilangan atau penyederhanaan proses pasca, dan (iii) penggunaan bahan yang berbahaya bagi lingkungan yang lebih rendah. Kekuatan baja yang lebih tinggi diperlukan karena pengurangan biaya di akhir pengguna dan banyak alasan lainnya. Karena di akhir pengguna, batang kabel mengalami berbagai jenis pengolahan sekunder seperti pengerukan, penarikan, dan pemesinan serta perlakuan panas untuk aneling, quenching, tempering,
dan sebagainya, oleh karena itu, persyaratan dari sudut pandang pengurangan biaya, hemat energi, dan konservasi lingkungan dengan tegas mendorong penghilangan atau penyederhanaan perlakuan panas dan pemesinan (seperti pembentukan near net atau chip less).
Kontrol Inklusi Non-Logam
Kontrol inklusi non-logam, hasil presipitasi, transformasi, dan struktur metalografi adalah langkah metalurgi kunci untuk peningkatan sifat batang kabel. Kontrol inklusi non-logam adalah salah satu teknik bibit utama untuk peningkatan kekuatan baja pegas, perpanjangan umur pakai baja bantalan, dan penghilangan timbal dari baja pemotong bebas, dll. Kontrol struktur dan bentuk oksida dan sulfida efektif dalam merealisasikan sifat yang diinginkan dari baja ini.
Di pabrik giling batang kabel, tidak ada kompromi ketika datang untuk memenuhi properti material gulungan yang ditentukan dengan presisi. Di sinilah sistem konveyor pendingin terkontrol (CCC) memainkan peran kunci. Kualitas yang konsisten dan tinggi di seluruh gulungan batang kabel perlu dikontrol.
Sistem CCC
Dalam hal ini, sistem CCC memainkan peran penting untuk pengolahan produk batang kabel berkualitas, mencapai keseragaman yang diinginkan, dan sifat metalurgi dan mekanis. Sistem ini mengontrol dengan ketat variasi kekuatan tarik di sekitar lingkaran pada produk pendingin cepat ke deviasi standar dalam 1% dari kekuatan tarik rata-rata.
Sistem CCC dengan pemilihan yang tepat dari regime pendingin mengakomodasi produksi semua kelas baja konvensional serta kelas produk khusus dengan mode pendingin alternatif. Sistem ini juga mengoptimalkan pengolahan kelas baja karbon dan legur ketika digunakan bersama dengan RSM untuk penggilingan suhu rendah dan pendingin terkontrol, menghasilkan kombinasi yang sangat baik dari sifat dan kontrol dimensi.
Sistem CCC memfasilitasi pengolahan dalam rentang kondisi yang luas, termasuk mode pendingin cepat dan lambat dalam satu sistem. Kemampuan ini memungkinkan pabrik giling batang kabel untuk menghasilkan spektrum luas baja karbon polos dan legur, serta baja karat dan kelas khusus lainnya. Sistem CCC menghasilkan properti batang kabel as-rol yang ditingkatkan, yang memungkinkan produksi lebih banyak kelas dalam kondisi langsung dapat digunakan, dan mengurangi atau menghilangkan proses downstream, seperti, spheroidize annealing.
Thermo Mechanical Rolling (TMR)
Thermo mechanical rolling (TMR) di pabrik giling batang kabel menyempurnakan ukuran butir akhir sebagai hasil dari rekristalisasi dinamis. Digabungkan dengan pendingin air inline akhir dan pendingin terkontrol yang superior pada sistem CCC, TMR memainkan peran signifikan dalam menentukan properti produk akhir. Ini sangat bermanfaat untuk produk baja legur rendah dan legur menengah yang kemudian spheroidize-annealed selama proses downstream. Kemampuan untuk mengontrol ukuran butir dengan kuat juga memengaruhi transformasi selanjutnya ke produk keras seperti bainite dan martensite dengan menggeser waktu dan suhu awal transformasi. Dengan demikian, TMR dapat meminimalkan pengolahan dingin downstream langsung dan mengurangi waktu annealing.
Kombinasi pengolahan pada sistem CCC dan suhu penggilingan rendah memberikan kemampuan untuk mengurangi hardenability pada beberapa kelas batang kabel yang krusial. Akhirnya ini mendorong pembentukan ferrit dan menahan evolusi ke bainite dan martensite. Ukuran butir yang disempurnakan yang dicapai melalui TMR meningkatkan difusi selama perlakuan panas dan dapat menghasilkan waktu dan suhu perlakuan panas yang dikurangi. Untuk batang kabel yang tidak diperlakukan panas, struktur yang disempurnakan dan kompleks meningkatkan peningkatan kekuatan tarik selama deformasi dingin, menghasilkan beberapa keuntungan seperti (i) kekuatan tarik as-rol yang dikurangi, (ii) respons downstream yang ditingkatkan, dan (iii) hardenability kerja yang ditingkatkan. Peningkatan berasal dari penyempurnaan butir dan kontrol mikrostruktur. Kontrol yang baik dari proses pendingin di sistem CCC dikombinasikan dengan hardenability yang dikurangi dari batang kabel membuat proses sangat stabil dan mengurangi kesempatan terbentuknya fasa keras yang tidak diinginkan.