Memahami Pembentukan Sniran dalam Pemotongan Logam: Jenis dan Signifikansi
Pendahuluan
Hari ini saya akan memberitahu Anda tentang jenis sniran dalam pemotongan logam yang terbentuk selama proses pemesinan. Pemesinan bahan sangat tergantung pada sniran. Sebelum membahas topik ini, pertama Anda harus mengetahui tentang proses pemesinan. Pemesinan adalah proses memotong workpiece logam dengan alat untuk mengubahnya menjadi bentuk yang diinginkan. Ini adalah proses finishing atau semi finishing dengan penghapusan bahan berlebih dari workpiece. Bahan berlebih dihapus dari workpiece dalam bentuk sniran.
Jenis sniran tergantung pada * Nature of workpiece * Nature of tool * Dimension of tool * Feed rate * Cutting speed * Friction between tool and workpiece * Cutting environment like temperature, friction etc.
Pengetahuan tentang jenis sniran esensial untuk setiap pemesin karena memberikan prediksi tentang kondisi pemesinan. Hari ini kita akan mempelajari tentang itu.
Jenis Sniran dalam Pemotongan Logam:
Pembentukan sniran adalah bagian dari proses pemesinan. Terbentuk saat memotong workpiece oleh beberapa cara mekanis. Sniran tergantung pada bahan workpiece dan alat serta kondisi pemotongan. Terdapat terutama tiga jenis sniran.
1. Continuous chips:
Menurut namanya, continuous chips memiliki segmen yang berkelanjutan. Sniran ini terbentuk saat memotong bahan lunak seperti aluminium, baja ringan, tembaga dll. dengan kecepatan pemotongan yang tinggi. Gesekan antara alat dan bahan minimal selama proses ini. Ini terbentuk karena deformasi plastik yang berkelanjutan dari bahan dengan aplikasi alat. Sniran ini memiliki ketebalan yang sama sepanjang panjangnya. Secara umum memberikan finishing permukaan yang baik.
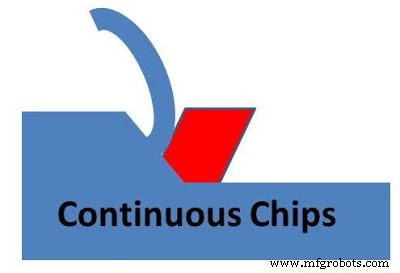
Kondisi paling menguntungkan untuk pembentukan continuous chips adalah
1. Workpiece harus bersifat lunak. 2. Sudut rak harus besar. 3. Gesekan antara workpiece dan alat harus minimum. 4. Kecepatan pemotongan harus tinggi. 5. Kedalaman pemotongan harus kecil. 6. Penggunaan coolant dan pelumas yang tepat. 7. Alat harus memiliki koefisien gesekan rendah.
Continuous chips adalah jenis sniran yang paling diinginkan karena manfaat berikut.
1. Memberikan finishing permukaan tinggi dari pemesinan bahan lunak. 2. Continuous chips terbentuk pada gesekan rendah yang meminimalkan kehilangan gesekan. 3. Karena gesekan rendah, umur alat tinggi 4. Konsumsi daya rendah.
2. Discontinuous chips atau segmental chips:
Menurut namanya, sniran ini terbentuk dalam segmen. Terbentuk saat pemesinan bahan rapuh seperti besi koreng, kuningan dll. dengan kecepatan pemotongan lambat. Sniran dipotong menjadi segmen kecil saat pemotongan. Ini terbentuk pada kecepatan pemotongan lambat dengan sudut rak kecil. Sniran ini terbentuk pada bahan lunak ketika gesekan antara alat dan workpiece tinggi. Discontinuous chips pada bahan lunak memberikan finishing permukaan yang buruk dan pemesinan lambat. Ini adalah bentuk sniran yang sesuai untuk pemesinan bahan rapuh.
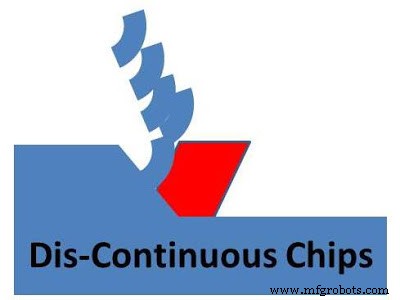
Kondisi yang menguntungkan untuk membentuk jenis sniran ini adalah
1. Workpiece harus bersifat rapuh. 2. Kecepatan pemotongan lambat 3. Sudut rak alat yang kecil 4. Kedalaman pemotongan harus besar
3. Continuous Chips dengan built up edge:
Jenis sniran ini sama dengan continuous chips kecuali built up edge terbentuk di wajah alat. Terbentuk saat pemesinan logam lunak dengan gesekan berlebih antara alat dan workpiece. Sniran ini tidak mulus seperti continuous chips. Built up edge terbentuk karena suhu tinggi antara alat dan workpiece. Suhu tinggi ini karena gaya gesekan tinggi antara alat dan workpiece.
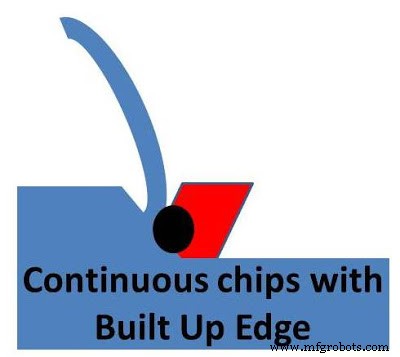
Faktor umum yang mendorong built up edge adalah
1. Pemotongan logam lunak. 2. Gaya gesekan tinggi di wajah alat. 3. Suhu tinggi antara alat dan workpiece. 4. Kurangnya coolant dan pelumas
Perbandingan Continuous chips, Discontinuous chips dan Continuous chips dengan built edge:
| S. No. | Jenis Bahan | Sudut Rak | Kedalaman Pemotongan | Kecepatan Pemotongan |
|---|
| Continuous Chips | Lunak | Tinggi | Kecil | Besar/sedang |
| Discontinuous Chips | Rapih, Lunak tapi keras | Sedang | Tinggi | Rendah |
| Continuous chips dengan built edge | Lunak | Rendah/Sedang | Sedang | Sedang |
Hari ini kita telah mempelajari tentang jenis sniran dalam pemotongan logam. Jika Anda memiliki pertanyaan mengenai artikel ini, tanyakan dengan berkomentar. Jika Anda suka artikel ini, jangan lupa untuk membagikannya di jejaring sosial dengan teman-teman Anda. Langganan situs web kami untuk artikel yang lebih informatif. Terima kasih telah membaca



