Pengelasan Gesekan Diaduk (FSW): Cara Kerja, Aplikasi, dan Kelebihan & Kekurangan Utama
Hari ini kita akan mempelajari prinsip, cara kerja, aplikasi, kelebihan dan kekurangan pengelasan gesekan diaduk beserta diagramnya. Pengelasan gesekan diaduk (FSW) adalah proses pengelasan status padat. Ini biasanya merupakan jenis pengelasan gesekan tetapi karena aplikasi serbaguna, dianggap sebagai proses pengelasan terpisah. Pada jenis proses pengelasan ini, tidak ada panas eksternal yang disuplai dan pembentukan sambungan terjadi karena difusi di permukaan antarmuka di bawah tekanan tinggi dan gaya gesekan. Dalam proses ini, tidak ada status cair atau plastik yang terlibat sehingga dikategorikan ke dalam proses pengelasan status padat.
Pengelasan Gesekan Diaduk (FSW):
Prinsip:
Pengelasan gesekan diaduk bekerja pada prinsip yang sama dengan pengelasan gesekan. Dalam proses ini, gesekan digunakan untuk menghasilkan panas di permukaan antarmuka. Panas ini memulai proses difusi di permukaan pasangan. Gaya tekanan tinggi diterapkan pada permukaan pasangan ini yang mempercepat proses difusi logam dan membentuk sambungan logam-ke-logam. Ini adalah prinsip dasar dari pengelasan gesekan. Pada pengelasan gesekan diaduk, alat berputar digunakan untuk menerapkan gesekan dan gaya tekanan pada plat. Alat ini berputar pada sumbu sendiri dan bergerak melintang di antarmuka plat yang menghasilkan panas dari gesekan antara alat berputar dan benda kerja. Panas ini merusak permukaan antarmuka dan menyebarkan dua bagian benda kerja satu sama lain dengan menerapkan gaya tekanan tinggi. Sambungan ini tercipta karena perlakuan termo mekanik di permukaan antarmuka. Keuntungan besar yang menjadikannya proses pengelasan serbaguna adalah, dapat dengan mudah diotomatisasi dan memberikan laju penyambungan logam yang lebih tinggi. Ini sebagian besar digunakan untuk menghubungkan legium aluminium.
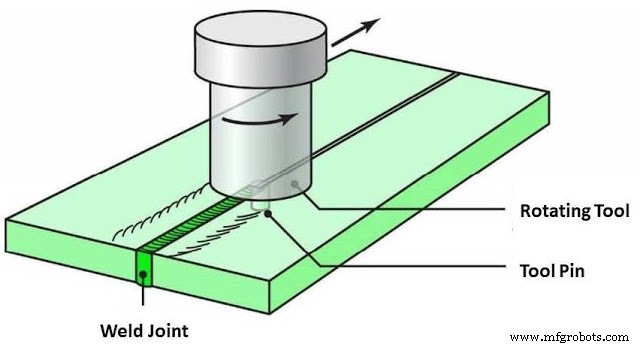 |
| Diagram FSW |
Kerja:
Proses kerja pengelasan gesekan diaduk dapat diringkas sebagai berikut.
- Pertama kedua plat kerja diikat bersama seperti pada sambungan butt. Permukaan las kedua plat ini bersentuhan satu sama lain.
- Sekarang pin alat berputar dimasukkan ke dalam benda kerja di permukaan antarmuka hingga bahu alat menyentuh benda kerja. Ini akan merusak materi secara plastis karena pemanasan oleh gaya gesekan. Ini adalah status proses penyambungan di mana, difusi antar molekul akan merusak materi secara plastis karena pemanasan oleh gaya gesekan.
- Sekarang alat berputar digerakkan maju sepanjang garis sambungan. Ini akan membentuk sambungan di belakang alat.
- Alat terus bergerak hingga seluruh las terbentuk. Setelah proses penyambungan, alat dipisahkan dari benda kerja. Lubang yang dibuat oleh pin alat tetap ada pada plat pengelasan.
Cara kerjanya dapat dipahami dengan jelas melalui video berikut.
Aplikasi:
- FSW sebagian besar digunakan di industri pesawat untuk memasang sayap, tangki bahan bakar, struktur pesawat, dll.
- Digunakan di industri laut untuk pekerjaan struktur.
- Digunakan di industri otomotif untuk memasang velg roda, rangka, tangki bahan bakar dan pekerjaan struktur lainnya.
- Digunakan di industri kimia untuk menghubungkan pipa, exchanger panas, pendingin udara, dll.
- Pengelasan gesekan diaduk juga digunakan di industri elektronik untuk menghubungkan bus bar, aluminium ke tembaga, konektor dan peralatan elektronik lainnya.
- Digunakan luas di industri pembuatan.
Kelebihan dan Kekurangan:
Kelebihan:
- Ini adalah pengelasan status padat jadi tidak menggunakan pelarut, logam pengisi, dll.
- FSW dapat digunakan untuk memasang logam yang sama dan berbeda.
- Ukuran butir halus dan las berkualitas dapat diperoleh dengan proses ini.
- Konsumsi daya lebih rendah karena tidak ada pemanas eksternal.
- Sangat terotomatisasi.
- Sedikit pemeliharaan diperlukan.
- Desain sambungan las yang luas tersedia dan dapat memasang di semua arah.
- Mudah dioperasikan dan tidak melibatkan pencemaran lingkungan apa pun.
Kekurangan:
- Pengaturan fisur yang rumit atau khusus diperlukan.
- Ini menciptakan lubang yang terlihat pada plat pengelasan.
- Biaya awal atau setup tinggi.
- Ini kurang fleksibel dibandingkan proses pengelasan busur.
- FSW tidak dapat membuat sambungan pengisi.
- Bahan yang tidak dapat dipukul tidak dapat di-las.
Itulah semua tentang prinsip, cara kerja, jenis, aplikasi, kelebihan dan kekurangan pengelasan gesekan diaduk (FSW) beserta diagramnya. Jika Anda memiliki pertanyaan mengenai artikel ini, tanyakan melalui komentar. Jika Anda suka artikel ini, jangan lupa untuk membagikannya di jaringan sosial Anda. Langganan situs web kami untuk artikel menarik lainnya. Terima kasih telah membacanya.



