Pengelasan Status Padat: Prinsip, Jenis, Aplikasi, Manfaat & Kekurangan
Hari ini kita akan mempelajari prinsip, jenis, aplikasi, kelebihan dan kekurangan proses pengelasan status padat. Proses pengelasan status padat adalah proses pengelasan di mana tidak ada panas eksternal yang diterapkan dan penyambungan benda kerja terjadi dalam status padat. Dalam proses pengelasan ini, tidak ada logam pengisi yang digunakan dan pengelasan tidak melibatkan status cair bahan dasar atau logam pengisi. Pembentukan las terjadi karena proses difusi antar molekul di mana, molekul antarmuka benda kerja mengalir dari wilayah konsentrasi tinggi ke wilayah konsentrasi rendah karena tekanan yang diterapkan. Beberapa metode digunakan untuk menghasilkan panas yang mempercepat proses difusi di permukaan pasangan. Jenis proses pengelasan ini tidak mempengaruhi properti mekanik atau fisik bahan induk sehingga digunakan luas dalam aplikasi industri. Ini adalah proses penyambungan yang ideal untuk bahan sensitif panas.
Proses Pengelasan Status Padat:
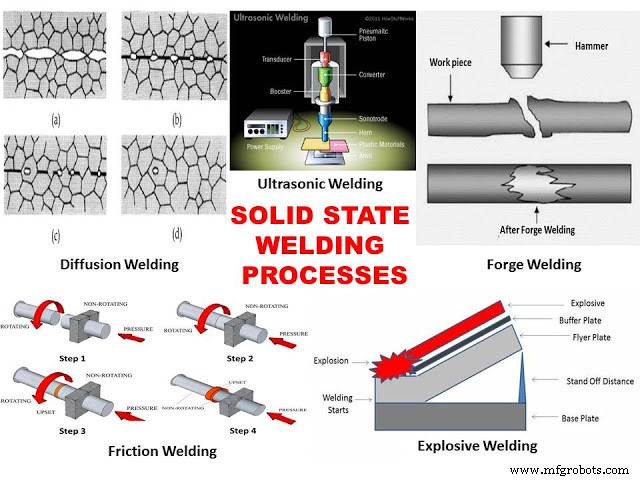
Prinsip:
Utama proses penyambungan logam diklasifikasikan menjadi dua jenis. Yang pertama adalah proses pengelasan status cair di mana, benda kerja logam dipanaskan hingga suhu melelehnya dan sambungan logam-ke-logam terbentuk karena pengukuran logam benda kerja yang meleleh bersama. Kadang-kadang proses ini menggunakan bahan pengisi yang meleleh bersama bahan dasar dan dibiarkan membeku, yang membuat sambungan yang kuat dan permanen. Yang lainnya adalah proses pengelasan status padat di mana tidak ada status cair atau cair yang terlibat dan proses penyambungan logam terjadi karena aplikasi tekanan tinggi dalam status padat. Sambungan logam-ke-logam terbentuk karena proses difusi antar molekul pada permukaan antarmuka. Ini adalah prinsip dasarnya.
Jenis:
Kita telah membahas prinsip utama dari proses pengelasan status padat. Semua proses pengelasan status padat bekerja pada prinsip yang sama tetapi metode penerapan tekanan dan panas berbeda pada semua proses ini. Menurut aplikasi energi, proses pengelasan ini dapat diklasifikasikan menjadi jenis-jenis berikut.
Pengelasan Pukulan:
Pengelasan pukulan bekerja pada prinsip dasar pukulan. Pada proses pengelasan jenis ini, kedua plat pengelasan dipanaskan secara bersamaan cukup di bawah suhu melelehnya. Pemanasan ini membentuk plastis benda kerja. Sekarang pemukulan berulang pada plat ini diterapkan bersama. Pemukulan ini memulai proses difusi di antara plat dan diulang terus-menerus hingga seluruh sambungan tercipta. Ini digunakan untuk memasang benda kerja besi atau baja pada zaman kuno.
Pengelasan Gesekan:
Seperti yang namanya implikasikan, pengelasan ini menggunakan panas gesekan untuk mempercepat proses difusi. Pada jenis pengelasan ini, benda kerja yang berputar dibawa ke kontak dengan benda kerja yang stabil. Karena gaya gesekan tinggi pada permukaan kontak, sejumlah besar panas dihasilkan. Gesekan diterapkan hingga bentuk plastik pada permukaan antarmuka tercapai. Setelah proses pemanasan ini, gaya tekanan yang terus meningkat diterapkan pada benda kerja ini hingga seluruh sambungan terbentuk. Pengelasan ini sebagian besar digunakan untuk menghubungkan batang baja, tabung, dll. Salah satu jenis penting dari pengelasan gesekan adalah pengelasan gesekan diaduk di mana, alat putar yang tidak terkomsumsi digunakan untuk menerapkan gesekan pada plat pengelasan.
Pengelasan Ultrasonik:
Pengelasan ultrasonik juga adalah proses pengelasan status padat di mana energi gelombang ultrasonik digunakan untuk menghubungkan dua benda kerja. Dalam proses ini, getaran ultrasonik menciptakan geser dinamis di antara permukaan antarmuka. Ini akan menciptakan deformasi plastik lokal dan gesekan di antara plat yang digunakan untuk membuat sambungan pada bagian antarmuka.
Pengelasan Ledakan:
Pengelasan ini menggunakan energi ledakan untuk menghubungkan dua plat. Dalam proses ini kedua plat pengelasan ditempatkan satu di atas yang lain sehingga permukaan pengelasan bersentuhan satu sama lain. Sekarang pelindung ditempatkan di atas permukaan atas plat pengelasan yang melindungi plat pengelasan dari gaya dampak tinggi dari ledakan. Ledakan ditempatkan di atas pelindung. Ketika ledakan dimulai, gelombang tekanan tinggi dihasilkan yang membentuk plastis permukaan antarmuka dari plat pengelasan dan membentuk ikatan metalurgis di antara plat ini. Sambungan ini lebih kuat dari bahan induk. Ini sebagian besar digunakan untuk memasang area pengelasan yang luas.
Pengikatan Difusi:
Difusi berarti aliran materi dari wilayah konsentrasi tinggi ke wilayah konsentrasi rendah. Ini adalah prinsip dasar dari pengikatan difusi. Dalam metode pengelasan ini, kedua plat pengelasan ditempatkan satu di atas yang lain dalam tekanan dan suhu tinggi untuk waktu yang lama. Tekanan tinggi ini memulai difusi di antara permukaan antarmuka dari plat pengelasan. Difusi ini dipercepat oleh suhu tinggi yang jauh di bawah suhu meleleh plat dasar. Tidak ada status cair yang terlibat pada jenis pengelasan ini dan sambungan las terbentuk dalam status padat murni.
Aplikasi:
Pengelasan status padat digunakan di mana-mana di industri mekanik. Ini digunakan luas di industri penerbangan angkasa dan laut untuk pekerjaan struktur. Ini digunakan luas di industri otomotif untuk sebagian besar pekerjaan pembuatan. Pengelasan ledakan digunakan untuk menghubungkan plat pengelasan besar yang tidak mungkin atau tidak ekonomis dengan metode lain seperti pengelasan busur atau pengelasan gas. Pengelasan gesekan digunakan untuk menghubungkan tabung, poros, dll. Proses ini lebih lanjut digunakan untuk menghubungkan bahan berbeda yang digunakan di berbagai industri. Poros hidrolik, tangkai penghubung, drive line, bush roller truk, poros pompa, palang gigi, bit bor, dll. di-gesekan.
Kelebihan dan Kekurangan:
Kelebihan:
- Pengelasan status padat dapat dengan mudah diotomatisasi.
- Ini menghasilkan sambungan yang kuat tanpa menerapkan panas eksternal.
- Digunakan untuk memasang bahan yang sama dan berbeda.
- Memberikan finishing permukaan yang baik.
- Tidak menggunakan logam pengisi atau pelarut seperti yang digunakan pada pengelasan busur.
- Sebagian besar proses ini tidak mempengaruhi properti bahan induk.
Kekurangan:
- Biaya peralatan atau biaya setup tinggi.
- Persiapan pengelasan lebih kritis.
- Perangkat dan fisur khusus diperlukan untuk proses yang berbeda.
- Sebagian besar, proses ini tidak dapat digunakan untuk produksi massal karena kecepatan pengelasan yang lambat.
Itulah semua tentang prinsip, cara kerja, jenis, aplikasi, kelebihan dan kekurangan proses pengelasan status padat. Jika Anda memiliki pertanyaan mengenai artikel ini, tanyakan melalui komentar. Jika Anda suka artikel ini, jangan lupa untuk membagikannya di jaringan sosial Anda. Langganan situs web kami untuk artikel menarik lainnya. Terima kasih telah membacanya.



