Pengelasan Hambatan: Prinsip, Jenis, Aplikasi, Manfaat & Kekurangan
Hari ini kita akan mempelajari prinsip, jenis, aplikasi, kelebihan dan kekurangan pengelasan hambatan. Pengelasan hambatan adalah proses pengelasan status cair di mana sambungan logam-ke-logam diciptakan dalam status cair atau leleh. Ini adalah proses termo-listrik di mana panas dihasilkan di permukaan antarmuka plat pengelasan karena hambatan listrik dan tekanan rendah yang terkontrol diterapkan pada plat ini untuk membuat sambungan las. Ini dinamakan pengelasan hambatan karena menggunakan hambatan listrik untuk menghasilkan panas. Ini adalah proses pengelasan yang sangat efisien dan bebas polusi tetapi aplikasinya terbatas karena biaya peralatan yang tinggi dan ketebalan materi yang terbatas.
Pengelasan Hambatan – Spot, Seam, Projection dan Flash Welding:
Prinsip:
Semua pengelasan hambatan seperti spot welding, seam welding, projection welding, dll. bekerja pada prinsip yang sama pembentukan panas karena hambatan listrik. Ketika arus melewati hambatan listrik, ia menghasilkan panas. Ini adalah prinsip yang sama yang digunakan dalam kawat listrik. Jumlah panas yang dihasilkan tergantung pada hambatan materi, kondisi permukaan, arus yang disuplai, durasi waktu suplai arus, dll. Pembentukan panas ini terjadi karena konversi energi listrik menjadi energi termal. Rumus pembentukan panas adalah H = I2RT Di mana H = Panas yang dihasilkan dalam joule I = Arus listrik dalam ampere R = Hambatan listrik dalam Ohm T = Waktu aliran arus dalam detik
Panas ini digunakan untuk melelehkan logam antarmuka untuk membentuk sambungan las yang kuat melalui pelerahan. Proses ini menghasilkan las tanpa aplikasi logam pengisi, pelarut dan gas pelindung apa pun.
Jenis:
Ada empat jenis utama pengelasan hambatan. Ini adalah
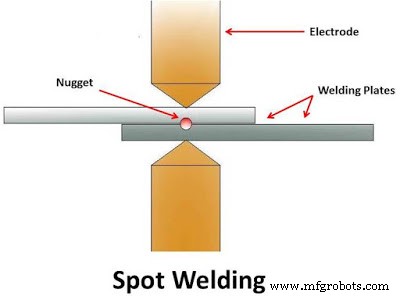
Spot Welding:
Ini adalah jenis paling sederhana dari pengelasan hambatan di mana benda kerja dipegang bersama di bawah tekanan muka bigi. Elektroda tembaga dibawa ke kontak dengan benda kerja dan arus mulai mengalir melalui. Materi benda kerja memberikan beberapa hambatan dalam aliran arus yang menyebabkan pembentukan panas lokal. Di permukaan antarmuka hambatan tinggi karena celah udara. Arus mulai mengalir melalui yang melelehkan permukaan antarmuka. Jumlah suplai arus dan waktu harus cukup untuk pelerahan yang tepat dari permukaan antarmuka. Sekarang arus berhenti mengalir tetapi tekanan yang diterapkan oleh elektroda dipertahankan untuk sebagian detik, sementara las segera pendingin. Setelah itu, elektroda dihilangkan dan dibawa ke kontak pada spot lain. Ini akan membuat nugget lingkaran. Ukuran nugget tergantung pada ukuran elektroda. Biasanya sekitar diameter 4-7 mm.
Seam Welding:
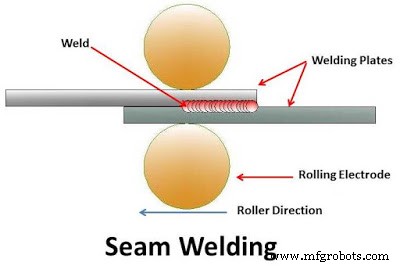
Seam welding juga disebut spot welding berkelanjutan di mana elektroda jenis roller digunakan untuk mengalirkan arus melalui benda kerja. Pertama roller dibawa ke kontak dengan benda kerja. Arus ampere tinggi dilewatkan melalui roller ini. Ini akan melelehkan permukaan antarmuka dan membentuk sambungan las. Sekarang roller mulai bergulir pada plat kerja. Ini akan membuat sambungan las berkelanjutan. Waktu las dan pergerakan elektroda dikontrol untuk memastikan las tumpang tindih dan benda kerja tidak terlalu panas. Kecepatan pengelasan sekitar 60 in/min pada seam welding. Digunakan untuk membuat sambungan kedap udara.
Projection Welding:
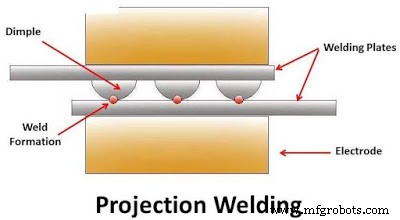
Projection welding sama dengan spot welding kecuali sebuah gelembung dihasilkan pada benda kerja pada lokasi tempat las diinginkan. Sekarang benda kerja dipegang di antara elektroda dan sejumlah besar arus melewati. Gaya tekanan kecil diterapkan melalui elektroda pada plat pengelasan. Arus melewati gelembung yang melelehkannya dan tekanan menyebabkan gelembung merata dan membentuk las.
Flash butt Welding:
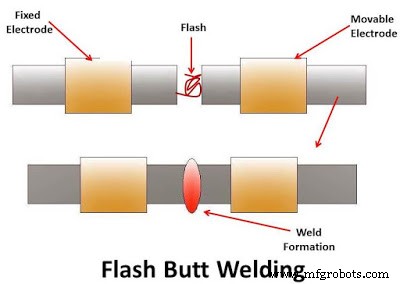
Ini adalah jenis lain dari pengelasan hambatan yang digunakan untuk memasang tabung dan batang di industri baja. Dalam proses ini, dua benda kerja yang akan di-las akan dipegang dalam pemegang elektroda dan arus pulsa tinggi dalam rentang 100000 ampere disuplai ke materi benda kerja. Dalam ini dua pemegang elektroda digunakan di mana satu tetap dan yang lain dapat bergerak. Awalnya arus disuplai dan klem dapat bergerak dipaksa terhadap klem tetap karena kontak dua benda kerja ini pada arus tinggi, nyalah akan dihasilkan. Ketika permukaan antarmuka berada dalam bentuk plastik, arus dihentikan dan tekanan aksial ditingkatkan untuk membuat sambungan. Dalam proses ini las terbentuk karena deformasi plastik.
Aplikasi:
- Pengelasan hambatan digunakan luas di industri otomotif.
- Projection welding digunakan luas dalam produksi baut dan baut.
- Seam welding digunakan untuk membuat sambungan kedap udara yang diperlukan di tangki kecil, boiler, dll.
- Flash welding digunakan untuk memasang pipa dan tabung.
Kelebihan dan Kekurangan:
Kelebihan:
- Dapat memasang logam tipis (0.1 mm) serta tebal (20mm).
- Kecepatan pengelasan tinggi.
- Dapat dengan mudah diotomatisasi.
- Logam yang sama dan berbeda dapat di-las.
- Prosesnya sederhana dan sepenuhnya diotomatisasi jadi tidak memerlukan tenaga kerja yang terampil tinggi.
- Laju produksi tinggi.
- Ini adalah proses ramah lingkungan.
- Tidak memerlukan logam pengisi, pelarut dan gas pelindung apa pun.
Kekurangan:
- Biaya peralatan tinggi.
- Ketebalan benda kerja terbatas karena kebutuhan arus.
- Kurang efisien untuk bahan konduktivitas tinggi.
- Daya listrik tinggi diperlukan.
- Sambungan las memiliki kekuatan tarik dan lelah yang rendah.
Itulah semua tentang prinsip, jenis, aplikasi, kelebihan dan kekurangan pengelasan hambatan. Jika Anda memiliki pertanyaan mengenai artikel ini, tanyakan melalui komentar. Jika Anda suka artikel ini, jangan lupa untuk membagikannya di jaringan sosial. Langganan situs web kami untuk artikel menarik lainnya.



