Menguasai Pengelasan Sinar Elektron: Prinsip, Proses, Peralatan, Aplikasi, dan Kelebihan & Kekurangan
Hari ini kita akan mempelajari pengelasan sinar elektron, prinsip, cara kerja, peralatan, aplikasi, kelebihan dan kekurangan beserta diagramnya. Pengelasan sinar elektron adalah proses pengelasan status cair. Pengelasan status cair adalah proses pengelasan di mana, sambungan logam-ke-logam terbentuk dalam status cair atau leleh. Ini juga diklasifikasikan sebagai proses pengelasan baru karena menggunakan energi kinetik elektron untuk melerahi dua benda kerja logam. Pengelasan ini dikembangkan oleh ahli fisika Jerman Karl-Heinz pada tahun 1958. Dalam proses pengelasan ini, aliran elektron tinggi memantul plat pengelasan tempat energi kinetiknya berubah menjadi energi panas. Energi panas ini cukup untuk melelehkan benda kerja dan melerahkannya menjadi satu bagian. Seluruh proses ini dilakukan dalam vakum jika tidak elektron akan bentur dengan partikel udara dan kehilangan energinya.
Pengelasan Sinar Elektron:
Prinsip:
Pengelasan ini bekerja pada prinsip yang sama dengan pengolahan sinar elektron. Proses ini menggunakan energi kinetik elektron untuk menghasilkan panas. Panas ini lebih lanjut digunakan untuk memasang dua plat pengelasan. Ketika aliran elektron tinggi memantul plat pengelasan, energi kinetiknya berubah menjadi energi panas. Energi panas ini cukup untuk melerahi dua plat logam bersama untuk membentuk sambungan las.
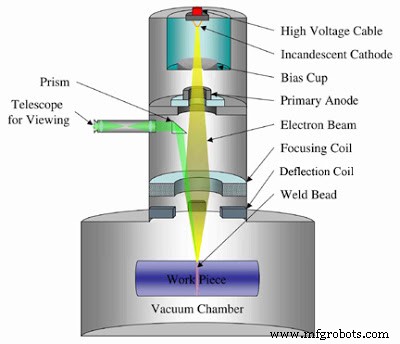
Peralatan:
Sumber Daya Listrik:
Proses ini menggunakan sumber daya listrik untuk menyuplai aliran elektron terus-menerus untuk proses pengelasan. Rentang tegangan pengelasan sekitar 5 – 30 kV untuk peralatan tegangan rendah atau untuk pengelasan tipis dan 70 – 150 kV untuk peralatan tegangan tinggi atau untuk pengelasan tebal.
Elektron Gun:
Ini adalah jantung dari pengelasan sinar elektron. Ini adalah tabung katoda (kutub negatif) yang menghasilkan elektron, mempercepatnya dan memfokuskannya pada titik. Gun ini sebagian besar terbuat dari leger tungsten atau tantalum. Filamen katoda dipanaskan hingga 2500 derajat centigrade untuk emisi elektron yang terus-menerus.
Anoda:
Anoda adalah kutub positif yang tepat setelah elektron gun. Fungsi utamanya adalah menarik muatan negatif, (dalam hal ini elektron) memberikan mereka jalur dan tidak membiarkan mereka menyimpang dari jalurnya.
Lensa Magnetis:
Ada serangkaian lensa magnetis yang hanya membiarkan elektron konvergen melalui. Mereka menyerap semua energi rendah dan elektron yang menyimpang, dan memberikan aliran elektron intensitas tinggi.
Lensa Elektromagnetik dan Coil Defleksi:
Lensa elektromagnetik digunakan untuk memfokuskan aliran elektron pada benda kerja dan coil defleksi mengalihkan aliran ke area las yang diperlukan. Ini adalah unit terakhir dari proses EBW.
Perangkat Pengikat Benda Kerja:
EBW menggunakan tabel CNC untuk memegang benda kerja yang dapat bergerak ke semua tiga arah. Plat pengelasan diklem ke tabel CNC dengan menggunakan fisur yang sesuai.
Ruang Vakum:
Seperti yang kita ketahui, seluruh proses ini dilakukan dalam ruang vakum. Vakum diciptakan oleh pompa yang dipengaruhi mekanik atau listrik. Tekanan dalam ruang vakum sekitar 0.1 hingga 10 Pa.
Kerja:
Cara kerjanya dapat diringkas sebagai berikut.
- Pertama elektron gun, yang merupakan katoda, menghasilkan elektron. Elektron ini bergerak menuju anoda yang bermuatan positif dan ditempatkan tepat setelah elektron gun.
- Anoda mempercepat elektron dan membentuk jet elektron yang lebih lanjut bergerak menuju lensa magnetis.
- Lensa magnetis adalah serangkaian lensa yang digunakan untuk menyerap energi rendah dan tidak membiarkan elektron yang menyimpang melalui. Ini memberikan jet elektron intensitas tinggi.
- Sekarang aliran elektron ini melewati lensa elektromagnetik dan coil defleksi yang digunakan untuk memfokuskan dan mengalihkan aliran elektron pada titik yang diperlukan. Unit ini mengarahkan aliran elektron kecepatan tinggi ke rongga las tempat energi kinetiknya berubah menjadi energi panas karena benturan. Energi panas ini digunakan untuk membuat las melalui pelerahan. Seluruh proses pengelasan ini dilakukan dalam ruang vakum jika tidak elektron bentur dengan partikel udara di jalan dan kehilangan energinya.
Kerja ini dapat dengan mudah dipahami melalui video berikut.
Aplikasi:
- Digunakan di industri penerbangan angkasa dan industri laut untuk pekerjaan struktur
- Digunakan untuk menghubungkan titanium dan legiumnya.
- Jenis pengelasan ini digunakan luas untuk menghubungkan gigi, sistem transmisi, turbocharger, dll. di industri otomotif.
- Digunakan untuk memasang konektor elektronik di industri elektronik.
- Proses ini juga digunakan dalam reaktor nuklir dan di industri medis
Kelebihan dan Kekurangan:
Kelebihan:
- Dapat memasang logam yang sama dan berbeda.
- Memberikan laju penyambungan logam yang tinggi.
- Biaya operasional rendah karena tidak ada logam pengisi dan pelarut yang digunakan.
- Memberikan finishing permukaan las yang tinggi.
- Dapat digunakan untuk memasang bahan keras.
- Kurang defek pengelasan terjadi karena seluruh proses dilakukan dalam vakum.
Kekurangan:
- Biaya modal atau setup tinggi.
- Tenaga kerja yang terampil diperlukan.
- Pemeliharaan yang sering diperlukan.
- Ukuran benda kerja terbatas sesuai ruang vakum.
- Tidak dapat dilakukan di lokasi karena vakum.
Itulah semua tentang pengelasan sinar elektron, prinsip, cara kerja, peralatan, aplikasi, kelebihan dan kekurangan. Jika Anda memiliki pertanyaan mengenai artikel ini, tanyakan melalui komentar. Jika Anda suka artikel ini, jangan lupa untuk membagikannya kepada teman-teman Anda. Langganan situs web kami untuk artikel menarik lainnya. Terima kasih telah membacanya.
Sumber Gambar : https://www.ebindustries.com/electron-beam-welding/



