Pengelasan TIG Dijelaskan: Prinsip, Peralatan, Aplikasi, dan Kelebihan & Kekurangan
Hari ini kita akan mempelajari apa itu pengelasan TIG prinsip, cara kerja, peralatan, aplikasi, kelebihan dan kekurangan beserta diagramnya. TIG singkatan dari pengelasan gas iners tungsten atau terkadang pengelasan ini dikenal sebagai pengelasan busur gas tungsten. Dalam proses pengelasan ini, panas yang diperlukan untuk membentuk las disediakan oleh busur listrik yang sangat intens yang terbentuk di antara elektroda tungsten dan benda kerja. Dalam pengelasan ini elektroda yang tidak terkomsumsi digunakan yang tidak meleleh. Sebagian besar tidak memerlukan bahan pengisi pada jenis pengelasan ini tetapi jika diperlukan, kawat pengelasan diumpan langsung ke zona las dan meleleh bersama logam dasar. Pengelasan ini sebagian besar digunakan untuk memasang legium aluminium.
Pengelasan TIG:
Prinsip:
Pengelasan TIG bekerja pada prinsip yang sama dengan pengelasan busur. Dalam proses pengelasan TIG, busur intensitas tinggi dihasilkan di antara elektroda tungsten dan benda kerja. Dalam pengelasan ini sebagian besar benda kerja terhubung ke kutub positif dan elektroda terhubung ke kutub negatif. Busur ini menghasilkan energi panas yang lebih lanjut digunakan untuk menghubungkan logam plat dengan pengelasan pelerahan. Gas pelindung juga digunakan yang melindungi permukaan las dari oksidasi.
Peralatan:
Sumber Daya Listrik:
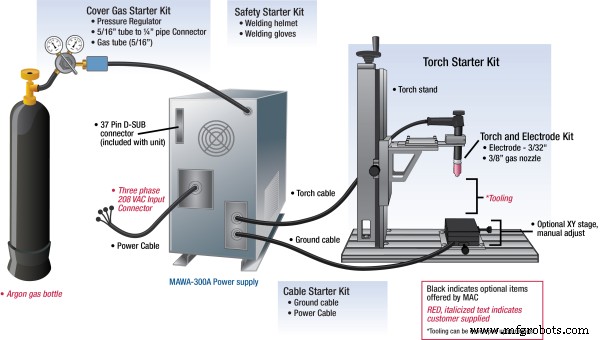
Unit pertama dari peralatan adalah sumber daya listrik. Sumber daya listrik arus tinggi diperlukan untuk pengelasan TIG. Ini menggunakan sumber daya listrik AC dan DC. Sebagian besar arus DC digunakan untuk stainless steel, Mild Steel, Tembaga, Titanium, legium nikel, dll. dan arus AC digunakan untuk aluminium, legium aluminium dan magnesium. Sumber daya listrik terdiri dari trafo, rectifier dan kontrol elektronik. Sebagian besar 10 – 35 V diperlukan pada arus 5-300 A untuk pembentukan busur yang tepat.
Tempat TIG:
Ini adalah bagian terpenting dari pengelasan TIG. Tempat ini memiliki tiga bagian utama, elektroda tungsten, collet dan nozil. Tempat ini didinginkan air atau udara. Dalam tempat ini, collet digunakan untuk memegang elektroda tungsten. Ini tersedia dalam diameter yang bervariasi sesuai diameter elektroda tungsten. Nozil memungkinkan busur dan gas pelindung mengalir ke zona pengelasan. Potongan lintang nozil kecil yang memberikan busur intensitas tinggi. Ada lewat gas pelindung di nozil. Nozil TIG perlu diganti secara teratur karena aus karena kehadiran busur intens.
Sistem Suplai Gas Pelindung:
Biasanya argon atau gas iners lainnya digunakan sebagai gas pelindung. Tujuan utama gas pelindung adalah melindungi las dari oksidasi. Gas pelindung tidak membiarkan oksigen atau udara lain masuk ke zona yang di-las. Pemilihan gas iners tergantung pada logam yang akan di-las. Ada sistem yang mengatur aliran gas pelindung ke zona yang di-las.
Bahan Pengisi:
Sebagian besar untuk memasang lembar tipis tidak ada bahan pengisi yang digunakan. Namun untuk las tebal, bahan pengisi digunakan. Bahan pengisi digunakan dalam bentuk kawat yang langsung diumpan secara manual ke zona las.
Kerja:
Kerja pengelasan TIG dapat diringkas sebagai berikut.
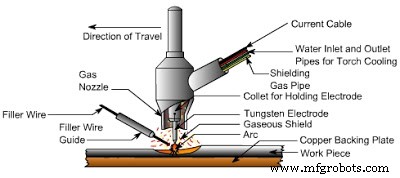
- Pertama, suplai arus rendah tegangan tinggi disuplai oleh sumber daya listrik ke elektroda pengelasan atau elektroda tungsten. Sebagian besar elektroda terhubung ke kutub negatif sumber daya listrik dan benda kerja ke kutub positif.
- Arus ini menyediakan busur di antara elektroda tungsten dan benda kerja. Tungsten adalah elektroda yang tidak terkomsumsi, yang memberikan busur intensitas tinggi. Busur ini menghasilkan panas yang melelehkan logam dasar untuk membentuk sambungan pengelasan.
- Gas pelindung seperti argon, helium disuplai melalui katup tekanan dan katup pengatur ke tempat pengelasan. Gas-gas ini membentuk perlindungan yang tidak membiarkan oksigen dan gas reaktif lainnya masuk ke zona las. Gas-gas ini juga menciptakan plasma yang meningkatkan kapasitas panas busur listrik sehingga meningkatkan kemampuan pengelasan.
- Untuk memasang bahan tipis tidak memerlukan logam pengisi tetapi untuk membuat sambungan tebal beberapa bahan pengisi digunakan dalam bentuk kawat yang diumpan secara manual oleh pengelasan ke zona pengelasan.
Aplikasi:
- Sebagian besar digunakan untuk memasang aluminium dan legium aluminium.
- Digunakan untuk memasang stainless steel, legium karbon, legium tembaga, legium nikel, dll.
- Digunakan untuk memasang logam berbeda.
- Sering digunakan di industri penerbangan angkasa.
Kelebihan dan Kekurangan:
Kelebihan:
- TIG memberikan sambungan yang lebih kuat dibandingkan pengelasan busur pelindung.
- Sambungan lebih tahan korosi dan lentur.
- Berbagai desain sambungan dapat dibuat.
- Tidak memerlukan pelarut.
- Dapat dengan mudah diotomatisasi.
- Pengelasan ini sangat cocok untuk lembar tipis.
- Memberikan finishing permukaan yang baik karena percikan logam atau percikan las yang merusak permukaan sangat sedikit.
- Sambungan tanpa cacat dapat dibuat karena elektroda yang tidak terkomsumsi.
- Kontrol lebih besar pada parameter pengelasan dibandingkan pengelasan lainnya.
- Arus AC dan DC dapat digunakan sebagai sumber daya listrik.
Kekurangan:
- Ketebalan logam yang akan di-las terbatas sekitar 5 mm.
- Memerlukan tenaga kerja yang terampil tinggi.
- Biaya awal atau setup lebih tinggi dibandingkan pengelasan busur.
- Ini adalah proses pengelasan yang lambat.
Itulah semua tentang pengelasan TIG, prinsip, cara kerja, peralatan, aplikasi, kelebihan dan kekurangan. Jika Anda memiliki pertanyaan mengenai artikel ini, tanyakan melalui komentar. Jika Anda suka artikel ini, jangan lupa untuk membagikannya di jaringan sosial Anda. Langganan channel kami untuk artikel menarik lainnya. Terima kasih telah membacanya.



