Pengelasan MIG: Cara Kerja, Peralatan, Aplikasi, dan Kelebihan & Kekurangan
Hari ini kita akan mempelajari Apa itu prinsip, cara kerja, peralatan, aplikasi, kelebihan dan kekurangan pengelasan MIG. MIG singkatan dari pengelasan gas iners logam atau terkadang dikenal sebagai Gas Metal Arc welding. Pengelasan ini sama dengan pengelasan TIG kecuali elektroda yang tidak terkomsumsi diganti dengan kawat elektroda yang terkomsumsi. Proses ini adalah proses pengelasan busur otomatis atau semi-otomatis di mana gas iners digunakan sebagai gas pelindung dan kawat elektroda yang terkomsumsi digunakan. Pengelasan ini dikembangkan untuk memasang aluminium atau logam non-ferrous lainnya pada tahun 1940. Sekarang ini, ini ditemukan dalam setiap proses industri atau manufaktur karena kualitas kecepatan tinggi, operasi mudah dan mudah diotomatisasi. Ini sebagian besar digunakan di industri lembar logam atau di industri otomotif.
Pengelasan MIG:
Prinsip:
Mig bekerja pada prinsip yang sama dengan TIG atau pengelasan busur. Ini bekerja pada prinsip dasar pembentukan panas karena busur listrik. Panas ini lebih lanjut digunakan untuk melelehkan elektroda yang terkomsumsi dan logam plat dasar yang membeku bersama dan membuat sambungan yang kuat. Gas pelindung juga disuplai melalui nozil yang melindungi zona las dari gas reaktif lainnya. Ini memberikan finishing permukaan yang baik dan sambungan yang lebih kuat.
Peralatan:
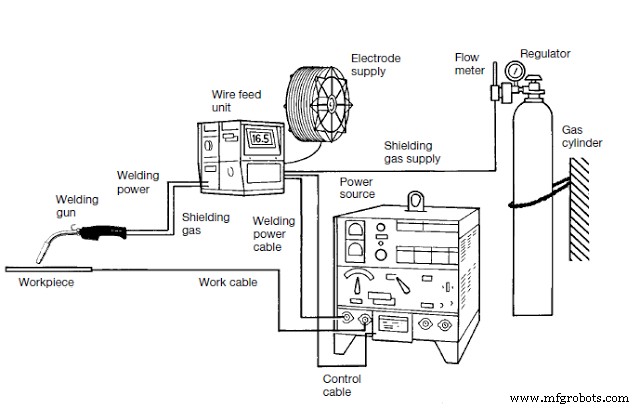
Sumber Daya Listrik:
Pada jenis proses pengelasan ini, sumber daya listrik DC digunakan dengan polaritas terbalik. Polaritas terbalik berarti elektroda atau dalam kasus pengelasan MIG kawat elektroda terhubung ke kutub positif dan benda kerja ke kutub negatif. Ini karena prinsip rangkaian listrik yang menyatakan bahwa 70% panas selalu di sisi positif. Jadi polaritas terbalik memastikan jumlah maksimum panas dilepaskan di sisi alat yang melelehkan logam pengisi dengan cara yang tepat. Polaritas lurus dapat menyebabkan busur tidak stabil yang mengakibatkan percikan besar. Sumber daya listrik terdiri dari sumber daya listrik, trafo, rectifier yang mengubah AC menjadi DC dan beberapa kontrol elektronik yang mengontrol suplai arus sesuai kebutuhan las.
Sistem Pengumpan Kawat:
Kita tahu bahwa pengelasan MIG membutuhkan suplai elektroda yang terkomsumsi secara terus-menerus untuk memasang dua plat. Elektroda yang terkomsumsi ini digunakan dalam bentuk kawat. Kawat ini terus-menerus diumpan oleh mekanisme atau sistem pengumpan kawat. Ini mengontrol kecepatan kawat dan juga mendorong kawat dari tempat pengelasan ke zona pengelasan. Ini tersedia dalam berbagai bentuk dan ukuran. Ini terdiri dari pemegang kolam kawat, motor pengempa, serangkaian roller pengempa dan kontrol pengumpan kawat. Kecepatan pengumpan kawat secara langsung mengontrol suplai arus melalui sumber daya listrik. Jika kecepatan pengumpan kawat tinggi, dibutuhkan lebih banyak arus di zona pengelasan untuk menghasilkan panas yang tepat untuk melelehkannya.
Tempat Pengelasan:
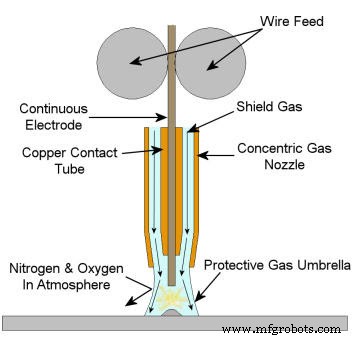
Tempat ini sedikit berbeda dari yang digunakan pada pengelasan TIG. Dalam tempat ini ada mekanisme yang memegang kawat dan menyuplainya secara terus-menerus dengan bantuan pengumpan kawat. Ujung depan tempat dilengkapi dengan nozil. Nozil digunakan untuk menyuplai gas iners. Gas-gas ini membentuk area perlindungan di sekitar zona las dan melindunginya dari oksidasi. Tempat pengelasan didinginkan udara atau air sesuai kebutuhan. Untuk arus yang disuplai tinggi, tempat didinginkan air dan untuk suplai rendah didinginkan udara.
Gas Pelindung:
Fungsi utama gas pelindung adalah melindungi area las dari gas reaktif lain seperti oksigen, dll. yang dapat mempengaruhi kekuatan sambungan las. Gas pelindung ini juga membentuk plasma yang membantu dalam pengelasan. Pemilihan gas tergantung pada bahan yang di-las. Sebagian besar argon, helium dan gas iners lainnya digunakan sebagai gas pelindung.
Regulator:
Seperti yang namanya implikasikan, digunakan untuk mengatur aliran gas iners dari tabung. Gas iners diisi ke dalam tabung pada tekanan tinggi. Gas ini tidak dapat digunakan pada tekanan ini jadi regulator digunakan antara suplai gas yang menurunkan tekanan gas sesuai kebutuhan pengelasan.
Baca Juga : Perbedaan antara MIG dan TIG welding
Kerja:
Cara kerjanya dapat diringkas sebagai berikut.
- Pertama, arus tegangan tinggi diubah menjadi suplai arus DC dengan arus tinggi pada tegangan rendah. Arus ini melewati elektroda pengelasan.
- Kawat yang terkomsumsi digunakan sebagai elektroda. Elektroda terhubung ke kutub negatif dan benda kerja dari kutub positif.
- Busur intensitas halus akan dihasilkan di antara elektroda dan benda kerja karena sumber daya listrik. Busur ini digunakan untuk menghasilkan panas yang melelehkan elektroda dan logam dasar. Sebagian besar elektroda terbuat dari logam dasar untuk membuat sambungan yang seragam.
- Busur ini dilindungi dengan baik oleh gas pelindung. Gas-gas ini melindungi las dari gas reaktif lain yang dapat merusak kekuatan sambungan las.
- Elektroda ini terus-menerus berjalan di area pengelasan untuk membuat sambungan las yang tepat. Sudut arah perjalanan harus dipertahankan antara 10-15 derajat. Untuk sambungan fillet sudutnya harus 45 derajat.
Aplikasi:
- MIG paling cocok untuk pembuatan lembar logam.
- Secara umum semua logam yang tersedia dapat di-las melalui proses ini.
- Dapat digunakan untuk pengelasan groove dalam.
Kelebihan dan Kekurangan:
Kelebihan:
- Memberikan laju deponasi yang lebih tinggi.
- Lebih cepat dibandingkan pengelasan busur karena menyuplai logam pengisi secara terus-menerus.
- Menghasilkan las yang bersih dengan kualitas lebih baik.
- Tidak terbentuk pelarut.
- Meminimalkan defek las.
- Pengelasan ini menghasilkan pelarut sangat sedikit.
- Dapat digunakan untuk membuat las groove dalam.
- Dapat dengan mudah diotomatisasi.
Kekurangan:
- Tidak dapat digunakan untuk pengelasan di bagian yang sulit dijangkau.
- Biaya awal atau setup yang lebih tinggi.
- Tidak dapat digunakan untuk pekerjaan di luar ruangan karena angin dapat merusak perlindungan gas.
- Memerlukan tenaga kerja yang terampil tinggi.
Itulah semua tentang apa itu prinsip, cara kerja, peralatan, aplikasi, kelebihan dan kekurangan pengelasan MIG beserta diagramnya. Jika Anda memiliki pertanyaan mengenai artikel ini, tanyakan melalui komentar. Jika Anda suka artikel ini, jangan lupa untuk membagikannya di jaringan sosial Anda. Langganan situs web kami untuk artikel menarik lainnya. Terima kasih telah membacanya.



