Proses Deep Drawing Dijelaskan: Bagaimana Logam Lunak Dibentuk menjadi Bentuk Kompleks
Hari ini kita akan mempelajari proses deep drawing. Deep drawing adalah proses pembentukan logam lembar. Lembar logam banyak digunakan di industri manufaktur karena operasi mudah, berat ringan dan kemampuan untuk diubah menjadi berbagai bentuk. Lembar logam juga memberikan kekuatan yang baik. Ada berbagai keuntungan produk lembar logam yang menjadikannya operasi serbaguna.
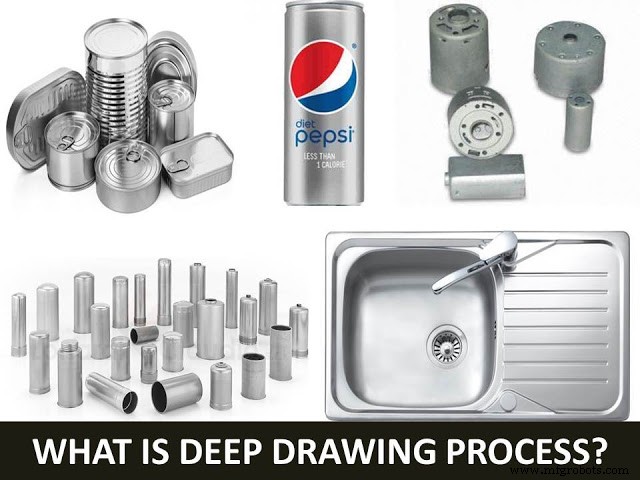
Banyak industri manufaktur seperti industri otomotif, industri pesawat, industri laut, dll. sangat terkait dengan pekerjaan lembar logam. Ada banyak produk yang kita gunakan dalam kehidupan sehari-hari seperti pintu logam, meja logam, kaleng logam, lembar atap, dll. adalah produk lembar logam.
Ada berbagai proses yang digunakan untuk membentuk atau membentuk lembar logam. Proses-proses ini dapat diklasifikasikan menjadi tiga cara.
1. Proses Pemotongan Lembar Logam 2. Proses Penglipatan Lembar Logam 3. Deep Drawing
Dalam artikel sebelumnya kita telah membahas operasi pemotongan dan penglipatan lembar logam. Artikel ini terutama difokuskan pada proses deep drawing. Mari kita mulai diskusi.
Proses Deep Drawing:
Deep drawing adalah proses mengubah lembar logam menjadi struktur silinder atau berbentuk kotak dengan atau tanpa mengubah panjang dan ketebalannya. Banyak bagian silinder seperti kaleng logam, panci, wadah makanan dan minuman, bak dapur, tangki bahan bakar mobil, dll. adalah produk deep drawing.
Sebelum membahas proses kerjanya, pertama kita harus mempelajari bagian utama yang digunakan dalam proses gambar. Bagian-bagian ini adalah sebagai berikut.
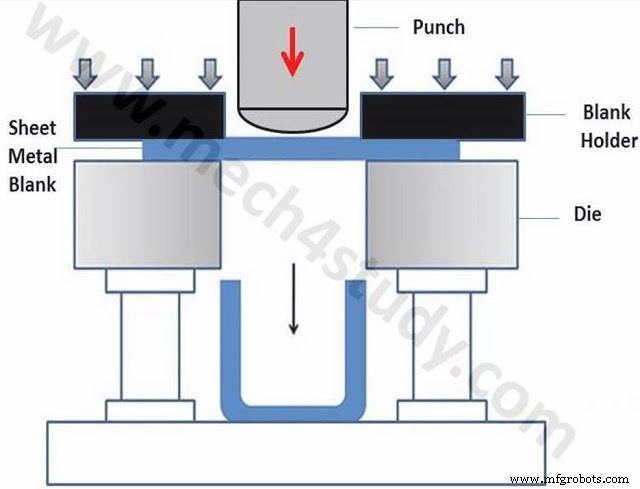
Cetakan Bundar: Lemas logam ditempatkan di atas pembukaan cetakan bundar. Cetakan ini terbuat dari baja alat atau besi tuang. Kadang-kadang karbida dan plastik juga digunakan untuk bahan cetakan.
Blankholder: Ini adalah bagian yang memegang lemah logam pada tempat yang diperlukan. Ini memberikan gaya pegangan yang diperlukan selama menggambar. Gaya ini tidak boleh terlalu tinggi yang dapat menyebabkan robekan lembar logam selama operasi dan juga tidak terlalu kecil yang dapat menyebabkan masalah robekan.
Punch: Bagian ini memberikan gaya ke bawah yang diperlukan pada lemah. Ia bergerak ke bawah dan memaksa lemah ke dalam rongga cetakan untuk membentuk bentuk cangkir. Diameter punch dapat dinotasikan oleh Dp
Blank: Potong lemah logam yang digunakan untuk deep drawing dikenal sebagai blank. Dipasang di atas cetakan terbuka bundar. Diameter blank dinotasikan oleh Do.
Rasio Gambar Terbatas: Rasio diameter blank terhadap diameter punch dikenal sebagai rasio gambar terbatas. Ia memainkan peran utama dalam operasi menggambar.
Proses Kerja:
Blank ditempatkan di atas cetakan bundar terbuka dengan bantuan blank holder. Blank holder memberikan gaya yang diperlukan untuk memegang blank. Punch yang terpasang dengan press mekanik atau hidrolik bergerak ke bawah dan memberikan gaya menggambar yang diperlukan pada blank. Gaya ini cenderung merusak lemah logam dan memaksa ke dalam rongga cetakan dan mengubahnya menjadi struktur bentuk cangkir. Jika gaya ini tinggi menyebabkan perpanjangan dinding cangkir menjadi tipis dan jika berlebihan, menyebabkan robekan lemah. Jadi gaya punch harus tetap dalam batas tertentu untuk menghindari robekan selama operasi.
Operasi deep drawing bergantung pada berbagai parameter. Ini adalah
Tekanan Blankholder: Jika tekanan blank holder terlalu kecil akan menyebabkan masalah kerutan dan jika terlalu tinggi menyebabkan dinding cangkir robek. Jadi tekanan ini tetap dalam batas tertentu yang memungkinkan operasi yang tepat. Biasanya diambil sebagai 0.7 % hingga 1 % dari jumlah kekuatan leleh dan kekuatan tarik ultimat lemah.
Kadang-kadang drawbeads disediakan untuk mengontrol aliran blank ke dalam rongga cetakan dan mengurangi tekanan blank holder. Drawbeads ini membatasi aliran lemah logam dengan membungkuk dan membuka kembali selama operasi menggambar.
Jarak antara Punch dan Cetakan: Jarak antara punch dan cetakan harus diambil sebagai 7 – 14% lebih besar dari ketebalan lemah. Jika ini terlalu kecil akan memotong atau membelah lemah blank.
Radius Sudut Punch dan Cetakan: Radius sudut dapat menyebabkan kerutan jika terlalu besar dan dapat menyebabkan kerugian jika terlalu kecil. Jadi radius ini harus diambil antara dua batas ini.
Pelumas: Pelumas menurunkan gaya, meningkatkan kemampuan menggambar dan mengurangi defek pada bagian serta aus pada perkakas. Pelumas tidak diberikan pada punch karena gesekan antara punch dan blank meningkatkan kemampuan menggambar dengan mengurangi tekanan tarik. Sebagian besar pelumas yang digunakan dalam proses deep drawing adalah minyak mineral, larutan sabun, dan emulsi beban berat.
Itulah semua tentang proses deep drawing. Jika Anda memiliki pertanyaan mengenai artikel ini, tanyakan melalui komentar. Jika Anda suka artikel ini, jangan lupa untuk membagikannya kepada teman-teman Anda. Langganan situs web kami untuk artikel yang lebih informatif. Terima kasih telah membacanya.



