Honing: Proses, Parameter, Jenis, dan Keuntungan Utama untuk Permukaan Prima
Akurasi dari setiap bagian mesin atau produk adalah kekhawatiran paling umum untuk insinyur. Mereka terus bekerja untuk mengembangkan teknologi yang memberikan bagian yang sangat akurat dengan toleransi minimum. Honing adalah salah satu proses ini yang digunakan untuk memberikan finishing permukaan yang lebih baik dan workpiece yang sangat akurat. Ini adalah proses finishing atau kita bisa bilang proses super-finishing yang digunakan untuk finishing lubang bundar dengan menggunakan material abrasif.
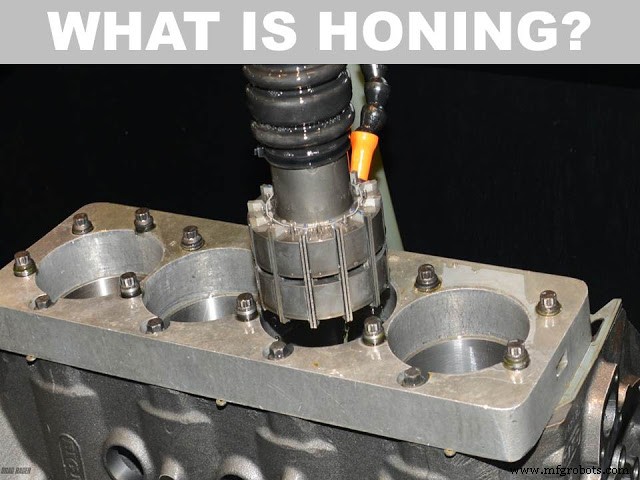
Proses ini menggunakan mandrel silindris yang dilengkapi dengan material abrasif seperti aluminium oksida, silikon carbide, diamond, dll. Alat ini disebut hone. Alat ini dilakukan gerakan putar dan bolak-balik gabungan untuk menghapus material di seluruh panjang workpiece yang stasioner. Alat berputar pada sumbunya sendiri dan bolak-balik di lubang silindris untuk menutupi seluruh panjang workpiece. Utamanya honing dianggap sebagai proses lanjutan setelah drilling atau boring. Kadang-kadang digunakan untuk finishing permukaan eksternal.
Pelajari lebih lanjut tentang apa itu honing, parameter prosesnya, jenis beserta keuntungannya dalam artikel ini.
Apa itu Honing?
Honing dapat dianggap sebagai proses pemesinan karena melibatkan pengelaran logam dalam bentuk mikrocip. Kata “Honing” dikembangkan oleh kata “Hone”. Hone digunakan untuk alat silindris yang dilengkapi dengan beberapa material abrasif. Material abrasif ini digunakan dalam bentuk batang yang dipasang pada mandrel. Namun saat ini diamond dan carbon boron nitride grits digunakan untuk menyelesaikan operasi dalam satu gerakan saja. Proses ini digunakan untuk mencapai dimensi akurat dari lubang silindris. Ini paling cocok untuk finishing silinder mesin. Kadang-kadang digunakan untuk finishing gear di mana alat dibuat dengan plastik yang diimpregnasi dengan abrasif.
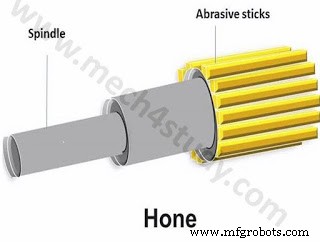
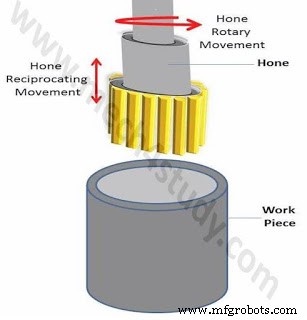
Dalam proses honing, alat silindris yang dibersihkan (dengan partikel abrasif) berputar pada sumbunya sendiri. Diameter alat hampir sama dengan diameter internal workpiece. Alat berputar pada sumbunya sendiri dan juga bolak-balik yang memungkinkan untuk menghapus material dalam bentuk mikrocip. Ini dapat mencapai toleransi sekitar 0.25 – 1.5 mikron. Pemotongan ini membentuk pola hatch silang pada workpiece.
 |
| Proses Honing |
Akurasi dan finishing permukaan lubang terutama tergantung pada berbagai parameter proses yang dijelaskan di bawah ini.
Parameter Proses:
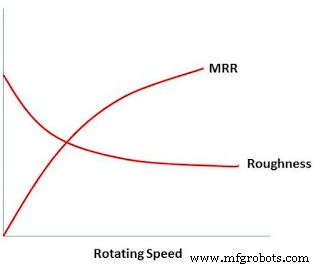
RPM Alat:Jika kecepatan alat meningkat, itu meningkatkan laju pengelaran logam dan mengurangi kekasaran permukaan.
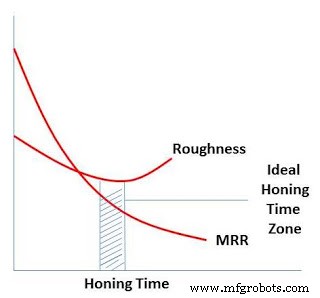
 Waktu Honing:
Jika kita meningkatkan waktu honing, itu akan mengurangi kekasaran permukaan hingga batas tertentu dan kemudian mulai meningkatnya. Dipilih sehingga memberikan kekasaran permukaan minimum dengan laju pengelaran logam maksimum.
 Tekanan Batang Honing:
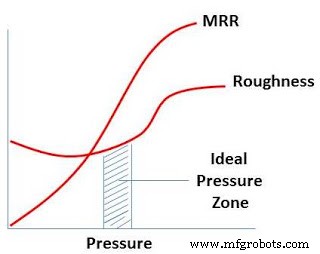
Perubahan dalam laju pengelaran logam dan kekasaran permukaan dengan perubahan tekanan satuan ditunjukkan dalam grafik. Tekanan batang honing dipilih sehingga mendapatkan kekasaran minimum dengan laju pengelaran logam tertinggi.
 Panjang Gerakan:
Panjang gerakan harus cukup yang dapat menutupi seluruh panjang kerja.
Jenis:
Honing dapat diklasifikasikan menjadi dua jenis.
Manual Honing:
Dalam jenis honing ini, hone berputar terus-menerus dan workpiece digerakkan ke depan dan ke belakang secara manual. Proses ini jarang digunakan saat ini.
Machine Honing:
Proses honing di mana hone melakukan gerakan putar dan bolak-balik gabungan dan ada interaksi manual yang lebih sedikit disebut machine honing. Menurut tipe mesin, proses ini dapat diklasifikasikan menjadi dua jenis.
1. Honing Vertikal 2. Honing Horizontal
Keuntungan:
- Fiksur yang lebih kompleks atau biaya rendah.
- Sangat akurat.
- Dapat digunakan untuk lubang panjang dan pendek.
- Mempertahankan garis sumbu lubang asli.
- Setiap material dapat diselesaikan terlepas dari kekerasan.
Itu tadi tentang proses honing, cara kerjanya, jenis, parameter proses dan keuntungannya. Jika ada pertanyaan mengenai artikel ini, tanyakan melalui komentar. Jika suka artikel ini, jangan lupa untuk membagikannya di jaringan sosial. Langganan situs web kami untuk artikel informatif lainnya. Terima kasih telah membaca.



