Broaching: Proses, Aplikasi, dan Jenis
Apa itu Broaching?
Broaching adalah proses pemesinan di mana alat tajam, keras, bergerigi menghapus bahan dari benda kerja dengan cara yang konsisten, kontinu, dan akurat. Proses broaching menggunakan alat dengan gerigi yang terangkat dengan ukuran bervariasi yang memotong jumlah bahan yang ditentukan dengan presisi setiap kali melewati benda kerja.
Dalam broaching, alat multi-pemotong bergerak sementara benda kerja tetap diam, atau benda kerja bergerak sementara alat tetap diam. Dalam beberapa kasus, mungkin ada rotasi relatif antara alat dan benda kerja. Proses broaching dapat internal melalui tengah benda kerja atau eksternal di seluruh permukaan benda kerja.
Broaching adalah proses pemesinan yang menggunakan alat bergerigi, yang disebut broach, untuk menghapus bahan. Ada dua jenis utama broaching: linear dan rotary. Dalam broaching linear, yang merupakan proses yang lebih umum, broach dijalankan secara linear terhadap permukaan benda kerja untuk melakukan pemotongan.
Broach linear digunakan dalam mesin broaching, yang juga kadang-kadang disingkat menjadi broach. Dalam broaching rotary, broach diputar dan ditekan ke dalam benda kerja untuk memotong bentuk axisymmetric.
Broach rotary digunakan dalam bubut atau mesin sekrup. Dalam kedua proses, pemotongan dilakukan dalam satu kali lewat broach, yang membuatnya sangat efisien.
Broaching digunakan ketika pemesinan presisi diperlukan, terutama untuk bentuk aneh. Permukaan yang umum dipesin meliputi lubang bulat dan non-bulat, splines, keyways, dan permukaan datar.
Benda kerja tipikal termasuk cetakan kecil hingga menengah, forgings, bagian mesin sekrup, dan stamping. Meski broach dapat mahal, broacing biasanya dipilih daripada proses lain saat digunakan untuk produksi volume tinggi.
Broach berbentuk mirip dengan gergaji, kecuali tinggi gerigi meningkat sepanjang alat. Selain itu, broach terdiri dari tiga bagian yang berbeda: satu untuk roughing, satu lagi untuk semi-finishing, dan yang terakhir untuk finishing.
Broaching adalah proses pemesinan yang unik karena ia memiliki feed yang built-in dalam alat. Profil permukaan yang dipesin selalu invers dari profil broach. Rise per tooth (RPT), juga dikenal sebagai step atau feed per tooth, menentukan jumlah bahan yang dihapus dan ukuran chip.
Broach dapat dipindahkan relatif terhadap benda kerja atau sebaliknya. Karena semua fitur built-in dalam broach, tidak ada gerakan kompleks atau tenaga kerja terampil yang diperlukan untuk menggunakannya. Broach secara efektif adalah kumpulan alat pemotong single-point yang diurutkan secara berurutan, memotong satu demi lain; pemotongannya analog dengan beberapa kali lewat shaper.
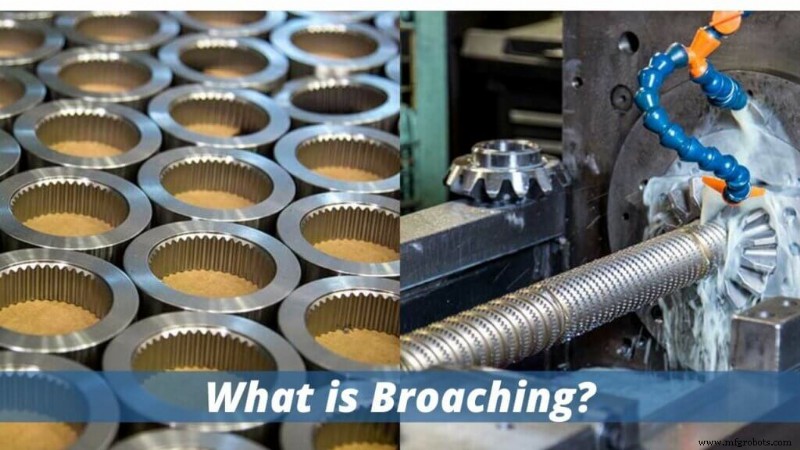
Apa itu Proses Broaching?
Proses broaching bervariasi tergantung pada apakah broaching permukaan atau internal yang digunakan. Surface broaching adalah operasi paling sederhana karena satu permukaan bertindak pada yang lain.
Misalnya, entah alat broaching tetap diam dan benda kerja digerakkan terhadapnya, atau benda kerja tetap diam dan broach digerakkan terhadapnya.
Internal broaching tidak begitu sederhana. Untuk penggunaan broach internal, benda kerja harus diamankan dengan work holder, yang juga berfungsi sebagai pemasang mesin broaching. Kemudian, menggunakan elevator pada mesin, broach diturunkan ke dalam benda kerja.
Kemudian, pengambil mesin memegang broach pilot, dan ketika elevator melepaskan follower, pengambil menarik broach sepenuhnya melalui bagian. Terakhir, benda kerja dikeluarkan, dan broach terhubung kembali dengan elevator.
Apa itu Penggunaan Broaching?
Ada banyak penggunaan untuk broach. Faktanya, Anda mungkin telah melihat jenis broaching dalam alat tangan, peralatan rumah tangga, plomberi, desain otomotif, peralatan pertanian, dan berbagai aplikasi militer dan industri lainnya.
Namuna, penggunaan utama broaching adalah dalam produksi bagian volume tinggi yang memerlukan pemotongan yang akurat, berulang, dan kompleks. Meskipun proses broaching dapat digunakan untuk berbagai aplikasi, bahan terbaik untuk digunakan adalah yang memiliki rating kekerasan antara 26 dan 28 Rockwell C.
Namun, banyak perusahaan produksi telah melihat kesuksesan dengan menggunakan bahan hingga rating kekerasan 32 Rockwell C.
Cara Merawat Broach Anda?
Saat Anda menerima broach baru, kemungkinan baik untuk setidaknya 8.000 potongan. Namun, jika broach dirawat dan dirajang secara teratur, Anda dapat meningkatkan estimasi asli tersebut menjadi hampir 60.000 atau lebih potongan.
Broach adalah bagian mahal, dengan beberapa berkisar $2.000 atau lebih, dan sementara estimasi 8.000 potongan mungkin OK untuk operasi kecil, tidak semua perusahaan mampu mengganti alat ini begitu sering.
Oleh karena itu, setelah memotong 3.000 bagian, mungkin layak mengirim broach Anda untuk diringkas dan direkondisikan untuk memperpanjang masa pakai broach dan mengurangi biaya produksi secara keseluruhan. Jika Anda memperhatikan ada peningkatan gaya yang diperlukan untuk memotong bagian Anda, maka broach Anda mungkin perlu dirajang.
Jenis-Jenis Mesin Broaching
Berikut adalah beberapa jenis mesin broaching yang dapat dipertimbangkan:
- Horizontal broaching
- Vertical broaching
- Internal broaching
- External broaching
- Rotary broaching
- Linear broaching
1. Horizontal Broaching Machine
Mesin broaching horizontal menggunakan metode pull-type untuk broaching benda kerja dan digunakan untuk broaching interior dan exterior. Mesin horizontal memiliki tempurung, broach pilot, dan mekanisme drive.
Broach utama pada mesin horizontal adalah keyways, splines, slots, lubang bulat, dan bentuk interior. Meski mesin horizontal memenuhi ruang lantai, mereka sempurna untuk broach panjang dan benda kerja berat.
2. Vertical Broaching Machine
Mesin broaching vertical mendorong atau menarik alat broaching, dengan push broaching sebagai jenis yang paling umum. Desain dan konfigurasi mesin vertical memungkinkan mereka untuk melakukan beberapa operasi karena mudah untuk melewati benda kerja dari satu mesin ke mesin lain.
Tiga jenis mesin vertical adalah push down, pull up, dan pull down. Desain pull-up adalah yang paling populer. Mesin broaching vertical dapat didayakan oleh hidrolik atau drive elektro-mekanik; hidrolik adalah yang paling populer dan hemat biaya.
3. Surface Broaching Machine
Mesin broaching surface menghapus bahan berlebih dari permukaan benda kerja. Alat pemotong melewati benda kerja untuk menghasilkan permukaan datar atau kontur. Fitur unik dari mesin broaching surface adalah alat pemotong dipasang pada ram yang dipaksa melewati benda kerja.
Ram dapat bergerak secara horizontal atau vertikal tergantung pada desain mesin. Memungkinkan untuk mesin broaching surface memiliki dua ram; ini disebut sebagai duplex broaching.
4. Continuous Broaching Machine
Dalam continuous broaching, benda kerja terus bergerak sementara broach tetap diam. Gerakan dapat lurus, horizontal, atau lingkaran.
Dengan horizontal continuous broaching, benda kerja dimuat pada fixture yang dipasang pada rantai. Continuous broaching digunakan untuk memotong bagian serupa pada saat yang sama.
5. Rotary Broaching Machine
Rotary broaching berbeda dari bentuk broaching lainnya dan dikenal sebagai wobble broaching. Ini adalah metode presisi untuk menghasilkan bentuk poligon internal atau eksternal. Dalam rotary broaching, alat pemotong ditempatkan pada sudut 1o terhadap sumbu tengah benda kerja; ini menyebabkan broach memotong dengan efek ukiran atau scalloping.
Rotary broaching dapat diselesaikan dengan bubut atau mesin frais menggunakan mesin spindle horizontal atau vertikal di mana spindle diizinkan untuk berputar bebas. Bentuk yang dapat dibuat menggunakan rotary broaching meliputi heksagon, persegi, serration, keyways, involute, spline, spur gear, angka, dan huruf.
6. Turn Broaching Machine
Mesin turn broaching digunakan untuk pemotongan lingkaran, linear, dan spiral di mana permukaan membutuhkan finishing tinggi. Alat memiliki beberapa insert untuk menghapus bahan dengan memutar crankshaft antara center. Komponen mesin turn broaching mampu melakukan finishing atau roughing. Jenis mesin menentukan alat.
Roughing insert dan segmen mereka bergantung pada persyaratan laju pengosongan bahan. Segmen finishing memiliki cartridge yang dapat disesuaikan, yang ideal untuk menghasilkan toleransi ketat.
7. CNC Broaching
Mesin Computer Numerical Control (CNC) dapat digunakan untuk proses broaching dikembangkan perkembangan teknologi terbaru. Bagian dapat di-broach menggunakan proses rotary atau linear dalam satu langkah. Perusahaan broaching telah merancang alat, tubuh alat, dan holder yang dapat disertakan dalam proses CNC.
CNC broaching memiliki indexable insert broaching tools dan tool holders. Tool holder khusus memungkinkan untuk memiliki beberapa insert spesialisasi. CNC broaches mencakup rotary atau wobble, punch, keyway, splines, polygons, dan serrations untuk menyebut beberapa.
Keuntungan Broaching
- Laju produksi sangat tinggi lebih tinggi dari milling, planing, boring dll.
- Akurasi dimensi dan bentuk yang tinggi serta finishing permukaan produk.
- Roughing dan finishing dalam satu gerakan alat pemotong yang sama.
- Perlu hanya satu gerakan pemotongan, jadi desain, konstruksi, operasi, dan kontrol lebih sederhana.
- Sangat sesuai dan ekonomis untuk produksi massal.
- Keahlian tidak diperlukan.
- Finishing permukaan yang luar biasa.
- Siklus pendek dengan akurasi tinggi.
- Keterampilan sedikit diperlukan untuk melakukan operasi broaching.
- Broaching dapat digunakan untuk finishing permukaan internal atau eksternal.
- Toleransi +-0.0075 mm dan finishing permukaan sekitar 0,8 micron dapat diperoleh dalam proses ini.
- Cairan pemotong dapat dengan mudah diterapkan di tempat paling efektif karena broach cenderung menarik cairan ke dalam potongan.
Kekurangan Broaching
- Hanya lubang melalui dan permukaan yang dapat dipesin.
- Dapat digunakan hanya untuk cut ringan.
- Kecepatan pemotongan tidak dapat tinggi.
- Cacat atau kerusakan pada broach sangat mempengaruhi kualitas produk.
- Desain, manufaktur, dan pemulihan broach sulit dan mahal.
- Broach terpisah harus diperoleh dan digunakan setiap kali ukuran, bentuk, dan geometri pekerja berubah.
- Ekonomis hanya ketika volume produksi besar.
- Benda kerja yang sangat besar tidak dapat di-broach.
- Biaya alat tinggi.
- Broaching tidak dapat digunakan untuk penghapusan jumlah bahan yang besar.
- Bagian yang akan di-broach harus mampu didukung dengan teguh dan harus mampu menahan gaya yang terbentuk selama pemotongan.



