Panduan Ahli Pasir Cetak: Menguasai Green Sand Casting
Cara membuat green sand untuk pencetakan logam
Pasir cetak berada di inti proses sand casting. Ia harus mempertahankan bentuk dengan baik dan menangkap detail halus cetakan, namun cukup transparan gas untuk mengizinkan gas keluar. Di bawah tekanan ketika pola cetakan dieluarkan, atau saat terisi, ia tidak boleh hancur atau tenggelam ke dalam diri sendiri. Saat dibalik, ia tidak boleh kehilangan bentuknya: bagian cetakan harus tetap benar saat diklemkan bersama.
Dalam sebagian besar kasus, "green" sand sudah cukup untuk menunjukkan properti ini. Green sand tidak dinamakan demikian karena warnanya—bahan ini bisa berbagai warna tergantung komposisi dan penggunaan. Sebaliknya, ia mendapat nama karena lembap, seperti kayu segar.
Aspek mekanik pasir diukur sebelum digunakan di lantai pabrik cor. Teknisi atau insinyur pabrik cor memadatkan tabung pasir dan melakukan uji. Semakin banyak, uji ini dilakukan dengan perangkat komputerisasi yang mampu banyak titik presisi.
Permeabilitas pasir adalah "daya sirkulasi" bahan—seberapa banyak gas yang diizinkan keluar dari cetakan. Green compressive strength menangkap seberapa banyak kompresi pasir dapat ditangani sebelum mulai hancur. Green shear strength mengukur kekuatan terhadap kegagalan struktural di bawah tegangan geser: ini adalah gaya yang menghasilkan kegeseran sejajar dengan arahnya. Pasir juga diuji untuk kekuatan kering, karena mereka biasanya kehilangan kelembapan dalam proses pengisian. Hot strength (perilaku pada suhu tinggi) juga diperiksa. Apakah panas tinggi pencetakan akan menyebabkan cetakan hancur?
Beberapa uji tambahan sering dilakukan, termasuk kadar kelembaban, kadar tanah liat, dan pemeriksaan ukuran butir. Insinyur pabrik cor akan dipercaya untuk mengontrol properti pasir dan mungkin melakukan beberapa penyesuaian selama masa pakai pasir untuk menjaganya dalam kondisi kerja yang baik.
Campuran khusus yang menciptakan pasir pabrik cor memberikan perilaku yang diperlukan. Bahan utama adalah pasir mineral dengan ukuran butir yang konsisten. Ukuran butir pasir akan mempengaruhi permukaan cetakan, namun kadang-kadang juga permeabilitas dan porositas cetakan. Bahan ini sendiri tidak cukup: bahan pengikat, biasanya tanah liat, ditambahkan, dan campuran dilembabkan dengan air.
Pasir terikat alami adalah campuran silika dan tanah liat seperti diambil dari bumi, meskipun seringkali dengan beberapa penyesuaian proporsi untuk mendapatkan properti pasir yang tepat. Pasir terikat alami digunakan di pabrik cor abu-abu, besi lentur, besi tauli, dan logam non-ferrous (kecuali magnesium). Pasir terikat sintesis dihasilkan dengan menggabungkan pasir bebas tanah liat dengan jumlah tepat tanah liat atau bentonite. Mereka lebih seragam dari pasir terikat alami tetapi memerlukan pencampuran dan kontrol yang lebih hati-hati. Pabrik cor baja, abu-abu dan besi tauli, dan pabrik cor magnesium menggunakan jenis pasir ini. Untuk core, atau pasir lain yang harus mengeras cukup untuk menjadi objek yang dapat diangkat atau dipindahkan, pengikat sintesis biasanya diperlukan.
Ada sejumlah opsi yang tersedia untuk pabrik cor saat mencampur resep untuk sand casting.
Pasir mineral
Campuran di pabrik cor biasanya 75-85% pasir, sisanya tanah liat, air, dan aditif lainnya. Pasir dapat ditemukan secara alami, biasanya dari danau, atau dapat dibuat setelah pertambangan dan standarisasi mineral bebas tanah liat.
Olivine
Secara tradisional, pasir olivine digunakan untuk pencetakan logam di pabrik cor ferrous dan non-ferrous. Pasir ini dapat menghasilkan permukaan halus dengan mendinginkan logam dengan cepat, dan membuat lingkungan debu yang sangat rendah yang tidak berbahaya untuk dihirup. Ia dianggap pasir pabrik cor yang "maaf", menangkap pola dengan baik dan tidak melebar saat panas, namun kekuatan tariknya tidak terlalu tinggi. Pasir silika selalu diprioritaskan untuk core. Beberapa pasir olivine memiliki nuansa hijau sangat terang, tetapi itu kebetulan—seperti segala hal, itu bisa datang baik "kering" atau "basah."
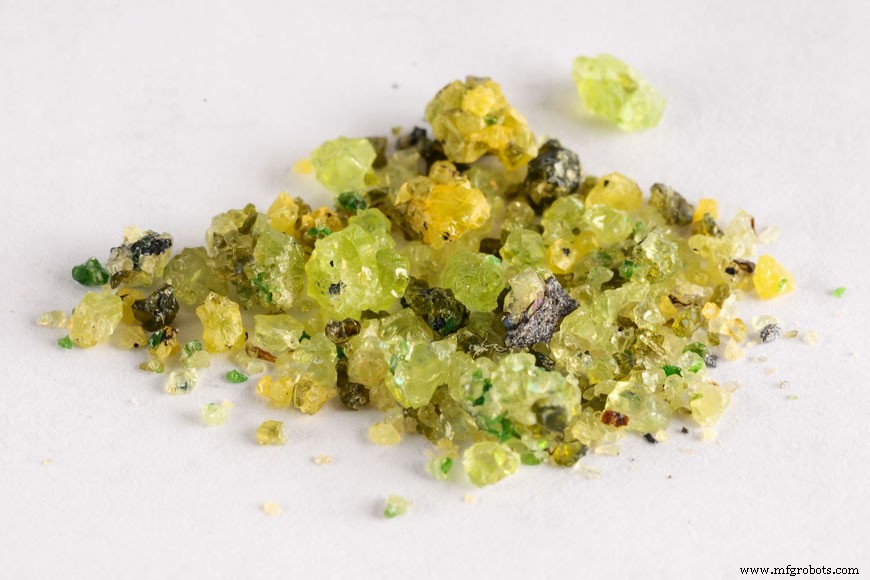
Pasir olivine tidak lagi ditambang di Amerika Serikat, jadi, setidaknya di Amerika Utara, ini bukan lagi sumber utama pasir pabrik cor.
Silika
Pabrik cor ferrous (yang berhubungan dengan besi dan baja) biasanya menggunakan pasir silika, kadang dikenal sebagai pasir kuarsa. Pasir silika lama digunakan dalam pembuatan core, jadi beralih ke penggunaan agregat yang sama sepanjang proses pencetakan telah membuat proses pengelolaan persediaan pabrik cor lebih mudah.
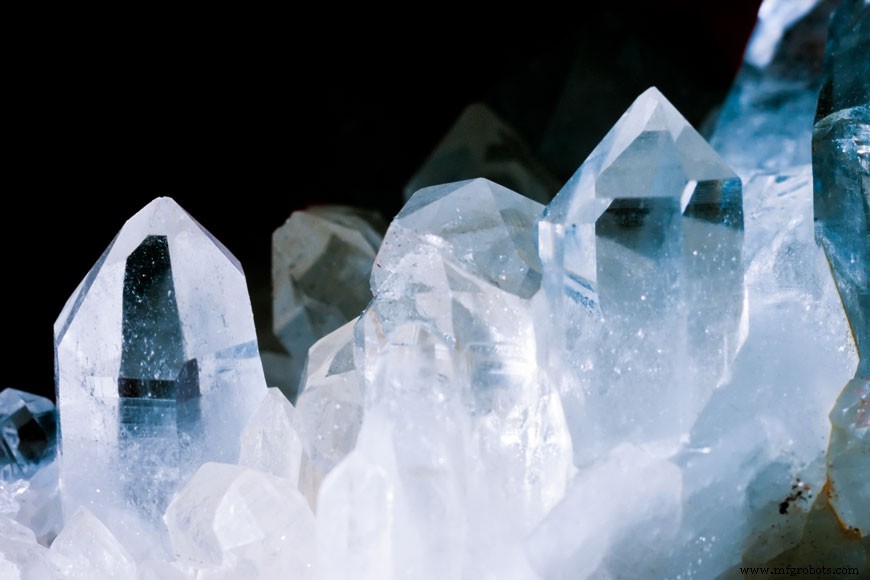
Pabrik cor yang menggunakan produk ini mengambil beberapa tindakan pencegahan kecil terhadap silicosis, yaitu penyakit yang dapat terbentuk pada paru-paru mereka yang telah menghirup banyak partikel silika. Kadang-kadang respirator atau masker penyaring digunakan.
Tanah liat dalam green sand
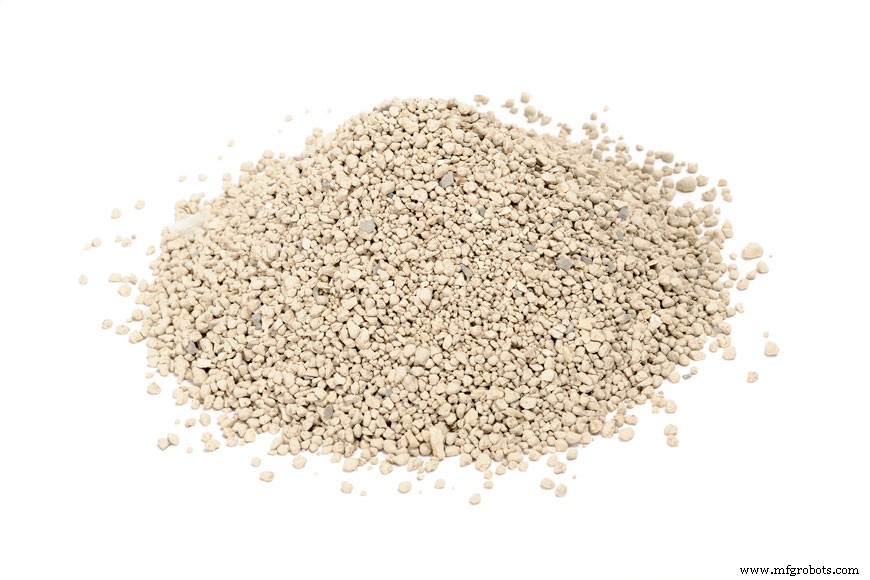
Green sand biasanya 10% bentonite clay. Pada tingkat molekuler, tanah liat ini mengandung campuran serap silika dan aluminium, dan biasanya juga memiliki kalium, natrium, atau kalsium. Calcium bentonite adalah tanah liat yang paling banyak digunakan dalam proses pencetakan basah.
Tanah liat bentonite ditambang dan dibersihkan sebelum digunakan dalam berbagai aplikasi. Meskipun memiliki banyak用途 manufaktur dan bangunan, penggunaan konsumen yang paling umum dari bentonite adalah dalam katak kucing dan produk kosmetik seperti masker wajah, di mana ia digunakan untuk properti serapnya.
Aditif lainnya untuk green sand casting
Kelembaban adalah komponen penting dalam semua green sand casting. Air biasanya ditambahkan pada 2-5% dari berat campuran. Ikatan hidrostatik antara molekul air memperkuat pasir: ini adalah ikatan yang membangun pasir kastil dari pasir basah di pantai, dan gaya yang sama bekerja di pabrik cor. Ini adalah air yang meningkatkan kapasitas green sand untuk menangani tegangan geser dan kompresi.
Aditif khusus dapat digunakan zusätzlich pada pasir dasar, tanah liat, dan air. Ini termasuk serelia, pitch bubuk, sea coal, gilsonite, minyak bakar, tepung kayu, tepung silika, oksida besi, perlite, gula merah, dekstrin, dan bahan paten. Semua ini bertujuan untuk mengubah properti tertentu pasir untuk memberikan hasil yang diinginkan.
Facing sands, untuk memberikan permukaan yang lebih baik pada cetakan, digunakan untuk cetakan abu-abu, besi tauli, baja, dan magnesium. Pasir besi biasanya mengandung sea coal, batubara yang dihaluskan yang mencegah pasir menempel pada cetakan dengan menghasilkan film gas saat bersentuhan dengan logam panas. Untuk pabrik cor yang menggunakan sea coal dalam semua pasir mereka, campuran berjalan sekitar 5% debu batubara. Gilsonite melayani tujuan yang sama, karena ia menghasilkan gas untuk mencegah pasir menempel atau lubang kecil terkait nitrogen.
Steel facings mungkin mengandung tepung silika atau bahan tahan api halus lainnya untuk membentuk permukaan padat yang tidak mudah menembus logam. Pasir olivine juga digunakan untuk cetakan baja manganese, karena kombinasi pasir olivine dan manganese memberikan permukaan yang baik.
Mold washes adalah lapisan yang diterapkan pada permukaan cetakan atau core untuk meningkatkan permukaan cetakan. Mereka diterapkan basah atau kering. Praktis biasanya menyemprot atau membalur mold washes basah dan membalur atau menggosok yang kering. Grafit atau tepung silika dicampur dengan tanah liat dan air gula merah sering digunakan. Washes biasanya dicampur dengan larutan pelarut berbasis air atau alkohol. Larutan berbasis alkohol dapat nyala dengan api, menyalakan alkohol dan mengeringkan cetakan secara instan. Larutan berbasis air membutuhkan waktu pengeringan oven, di mana wash mengeras dan kelembaban berlebih dihapus.
Persiapan dan penanganan pasir
Pasir disiapkan dalam mullers, yang menggabungkan pasir, agen pengikat, dan air. Mullers ini tidak hanya mengaduk berbagai elemen pasir pabrik cor. Sebaliknya, tekanan diperlukan untuk melapisi setiap butir pasir secara merata dengan tanah liat atau bahan pengikat lainnya. Aerator kemudian digunakan untuk melembutkan pasir lagi agar lebih mudah dicetak.
Sand cutters yang beroperasi di atas tumpukan di lantai pabrik cor dapat digunakan sebagai pengganti mullers. Pengiriman pasir ke lantai cetakan dapat dilakukan dengan truk buang atau truk cangkul, atau dengan konveyor sabuk.
Selama proses pencetakan, pasir dibentuk menjadi cetakan yang dapat ditempatkan di lantai atau diantar oleh konveyor ke stasiun penuangan. Setelah penuangan, cetakan digetar keluar dari pasir. Pasir yang digunakan, kemudian, dikembalikan ke bin penyimpanan oleh konveyor sabuk atau cara lainnya.
Daur ulang pasir pabrik cor
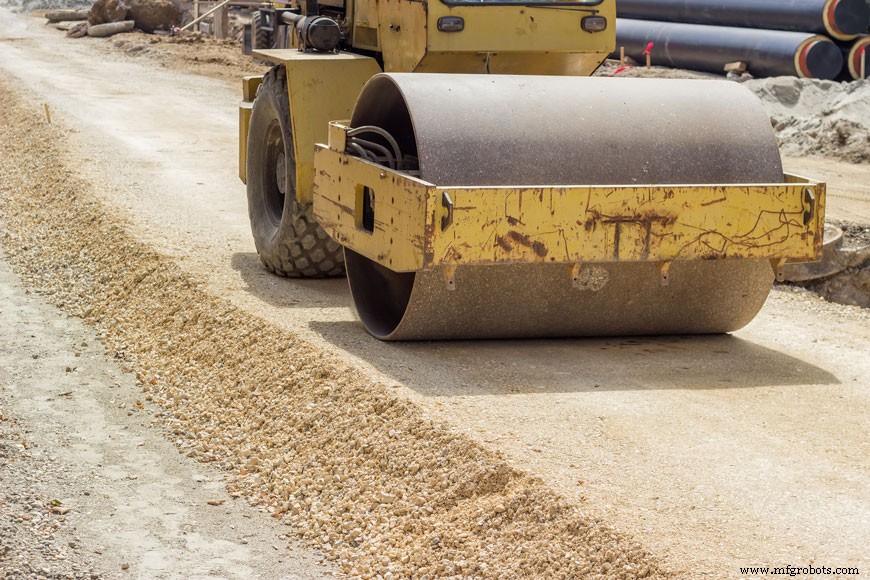
Pasir pabrik cor dapat digunakan banyak kali sebelum menjadi habis dan tidak dapat direhabilitasi. Pasir ini dulu dibuang ke tempat pembuangan sampah, namun daur ulang dan pemanfaatan kembali telah menjadi topik menarik. EPA menyarankan bahwa pasir pabrik cor yang digunakan yang berasal dari proses cetakan dapat digunakan dengan aman di tanah, baik tanaman pot maupun topsoil buatan. Ia juga dapat digunakan sebagai lapisan pondasi jalan, atau sebagai agregat yang digunakan dalam pembuatan semen.
Resep sederhana dengan banyak variasi
Untuk membuat green sand di rumah, yang dibutuhkan hanyalah pasir, tanah liat, dan air. Katak kucing yang menggumpal adalah sumber bentonite yang murah tetapi akan perlu digiling halus sebelum ditambahkan: bentonite yang dihaluskan halus adalah sumber yang lebih mahal yang dijual sebagai produk kecantikan. Pasir silika halus tersedia di sebagian besar toko bahan bangunan. 9 bagian silika terhadap 1 bagian bentonite, plus air cukup untuk membuatnya lembap, adalah rasio mudah di rumah untuk diingat. Pengadukan harus sangat menyeluruh dan mencakup banyak penyekatan, penekanan, dan penyekaapan, untuk melapisi setiap butir pasir dengan lapisan tanah liat.
Resep ini dapat digunakan untuk sand casting kasar—atau untuk pasir kastil terbaik di blok!
Previous Post: Patternmaking Metal Casting Process Next Post: CoreMaking



