Menguasai Pembuatan Core di Pabrik Cor: Presisi dan Kompleksitas dalam Sand Casting
Core mendukung kompleksitas dalam sand casting
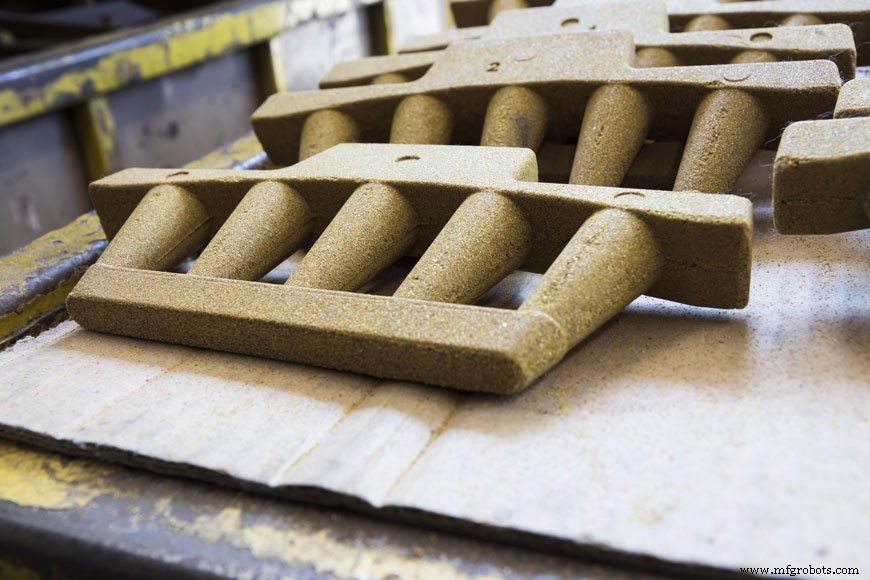
Apa itu core dalam pencetakan logam?
Core adalah sisipan pasir atau logam yang digunakan untuk membentuk bagian cetakan yang tidak dapat dibentuk oleh pola primer yang dapat dilepaskan. Ketika pola ditekan ke dalam pasir dan kemudian dieluarkan, ia meninggalkan jejak cekung. Logam cair mengisi rongga ini dan mendingin. Core dibuat untuk memungkinkan lebih banyak kompleksitas dalam desain. Core yang terkonstruksi dengan baik menciptakan lubang atau ruang dalam cetakan. Cetakan blok mesin otomotif mungkin memiliki hingga lima core di dalamnya untuk menciptakan ruang yang diperlukan untuk mesin pembakaran dalam.
Core juga dapat membantu menciptakan sudut yang mustahil dibuat dengan pola. Setiap salinan di atas ruang kosong akan mustahil untuk menarik pola tanpa merusak salinan. Dalam kasus ini, core dapat digunakan.
Cetakan yang menggunakan core internal biasanya memiliki beberapa pembukaan pada cangkang luar cetakan untuk mengekstrak core setelah pencetakan, meskipun pembukaan ini mungkin dipegang secara mekanis selama pemurnian.
Core yang terbuat dari pasir dirancang untuk hancur; core internal secara harfiah digetarkan keluar dari cetakan pada akhir proses. Pembukaan "shakeout" juga membantu untuk penempatan core. Setiap tempat core menyentuh cetakan adalah tempat di mana logam cair tidak dapat mengalir, jadi untuk mendapatkan ketebalan logam yang konsisten, core harus "menjembatani" ruang yang akan diisi tanpa menyentuh sisi mana pun. Untuk mencapai ini, core biasanya lebih panjang dari cetakan, dan ditempatkan dengan lubang dalam pasir di luar pola cetakan.
Chaplet untuk dukungan core
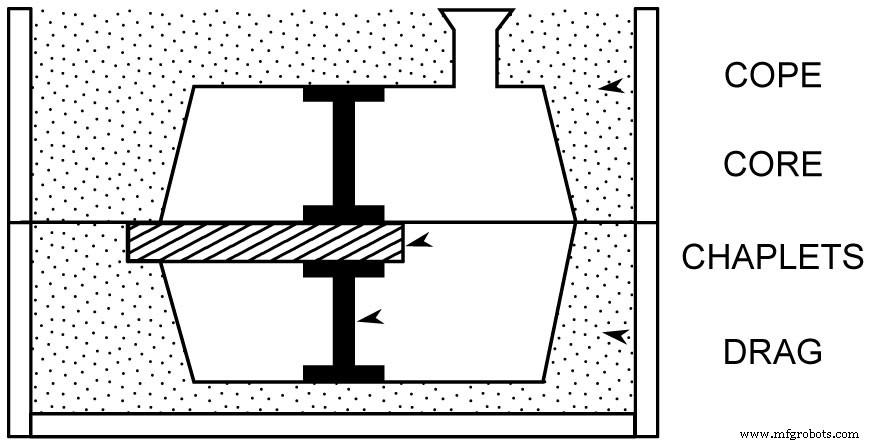
Jika core sangat panjang, atau hanya satu tepi yang dapat menonjol dari cetakan, maka chaplet digunakan untuk membantu memaku core di tempat. Chaplet sering terbuat dari logam yang sama dengan cetakan, karena beberapa logam chaplet akan disatukan ke dalam cetakan itu sendiri. Untuk merekat secara aman dengan bagian cetakan lainnya, permukaan chaplet harus meleleh—tapi terlebih dahulu, ia harus melakukan pekerjaan mendukung core. Desain chaplet adalah proses metalurgi yang sulit dan dihindari jika memungkinkan, karena selalu ada kemungkinan untuk memperkenalkan kelemahan atau cacat cetakan saat menggunakan chaplet.
Namun, chaplet terkadang adalah satu-satunya cara untuk menciptakan struktur tertentu di dalam cetakan. Core pasir cenderung melayang pada logam cair, terkadang naik cukup untuk pecah. Chaplet yang ditempatkan di atas dan bawah dapat membantu menjaga core pada posisi yang tepat. Chaplet atas harus lebih kuat, untuk melawan tekanan logam dan gas yang mendorong ke atas dalam cetakan.
Membuat pasir dengan kekuatan
Kemungkinan core untuk melayang adalah salah satu alasan mengapa pemahaman yang tepat tentang kekuatan mekanik pasir core penting. Uji geser dan kekuatan tarik dilakukan pada pasir core yang serupa dengan uji yang dijelaskan dalam artikel pasir pabrik cor kami. Jika kekuatan geser pasir di bawah tekanan yang dihasilkan oleh logam cair yang mengisi cetakan, core mungkin terbelah dan menciptakan distorsi pada badan cetakan.
Pengikat merupakan bagian besar dari proses pembuatan pasir core. Core pasir basah (green sand) dibuat dari campuran pasir cetak basah standar, dan pengikat, seperti dekstrin. Core jenis ini sangat rapuh dan dapat dibuat dengan arbor atau kawat interior untuk memfasilitasi penanganan. Core pasir kering tidak mengandung air. Mereka terbuat dari pasir silika dan pengikat untuk mengeras permukaan.
Transisi dalam teknologi pengikat core terjadi mulai tahun 1980-an. Selama ratusan tahun, minyak core adalah pengikat core tradisional—dan masih digunakan kadang-kadang. Minyak kacang tanah dicampur dengan jumlah kecil resin dan penurun, seperti kerosen berkualitas tinggi, akan ditambahkan ke pasir pabrik cor kering untuk membuat pasir core. Aditif seperti tepung jagung, dekstrin, samping pabrik kertas, atau pengikat protein dapat ditambahkan untuk memperkuat core. Ini biasanya akan terbakar pada panas tinggi saat penuangan, memungkinkan core untuk runtuh dan dengan mudah digetar keluar. Pengikat tradisional lainnya termasuk pitch batubara dan pitch petroleum, terutama stabil untuk core besar. Kayu dan gum rosin juga secara tradisional digunakan untuk meningkatkan kolapsibilitas core, meskipun rosin ini cenderung membeku pada panas dan kelembaban. Banyak dari komponen tradisional ini telah diganti dengan opsi sintetis, sehingga sifat yang diinginkan dipertahankan tetapi tantangan dihilangkan.
Oleh karena itu, pabrik cor modern memiliki proses pembuatan core yang lebih bersih yang mendukung kualitas udara yang lebih baik dan lebih mudah diimplementasikan di lantai pabrik cor. Core "chemical set" sintetis ini memungkinkan beberapa keuntungan, termasuk pemanggang suhu rendah, runtuh mudah selama shakeout, dan lebih sedikit off gassing selama proses pembuatan core.
Hari ini, pengikat core yang paling banyak digunakan adalah plastik dari kelompok urea- dan phenol-formaldehyde, dan furan resins. Ada tiga kategori proses pengikat resin: cold-setting, cold-box/gas-hardened, dan hot-curing.
Cold-setting memulai pengeringan setelah aditif terakhir diaduk ke dalam pasir, seperti semen. Ini adalah proses self-setting secara kimiawi. Contoh umum adalah furan resins dan phenol-formaldehyde resins yang dikatalisis asam. Mereka mulai mengeras setelah asam sulfonik diaduk ke dalam pasir. Timing penting untuk proses ini—pasir tidak boleh mengeras terlalu lambat sehingga mengganggu produksi, maupun terlalu cepat sehingga sulit mengelola reaksi.
Cold-box, atau gas-hardened memperkenalkan gas ke dalam core box yang bereaksi secara kimiawi untuk mengeras pengikat core. Misalnya, pasir yang diperkaya dengan furan resins atau epoksi dapat diengeras dengan memperkenalkan SO2. Water glass, atau sodium silicate, dapat diengeras menggunakan proses CO2.
Hot-curing mengandalkan pemanasan untuk mengeras pasir core. Minyak core linseed, pengikat core tradisional, diatur dengan proses hot curing. Dalam shell process, pabrik cor tidak perlu melakukan kimia: pasir datang premixed atau dilapisi dari distributor dan kimia dalam pasir menyebabkan ia menciptakan cangkang keras saat dipanggang. Biasanya, ini tidak perlu mengeras seluruhnya. Hot-box dan warm-box menggunakan furan atau phenolic resins dan catalyst asam-garam yang mengeras saat core box dipanaskan. (Mereka hanya berbeda dalam jenis resin dan suhu yang diperlukan untuk mengeras.)
Metode pembuatan core
Core dibuat dengan banyak metode yang sama yang digunakan untuk cetakan pasir. Selain itu, core blowers dan screw feed machines digunakan.
Core blowers memaksa pasir ke dalam core box dengan udara terkompresi sekitar 100 lb/in2. Mereka dapat digunakan untuk membuat semua jenis core kecil dan menengah. Core yang dihasilkan sangat seragam, dan tingkat produksi tinggi dicapai.
Screw feed digunakan untuk meng-extrude core polos, biasanya silindris. Pasir core didorong melalui die ke atas core plate. Penggunaan mesin ini terbatas pada produksi core stok: silinder panjang yang di-extrude oleh mesin dipanggang dan kemudian dipotong menjadi panjang yang diinginkan.
Core driers seperti loyang kue karena mereka mendukung bentuk core saat berada di core oven untuk dipanggang. Ini biasanya kotak besi atau aluminium kerangka ringan, bentuk internalnya menyesuaikan dengan bagian cope core. Core yang akan hancur atau bagian pecah saat ditempatkan pada piring datar melalui oven dalam core drier.
Penempatan core
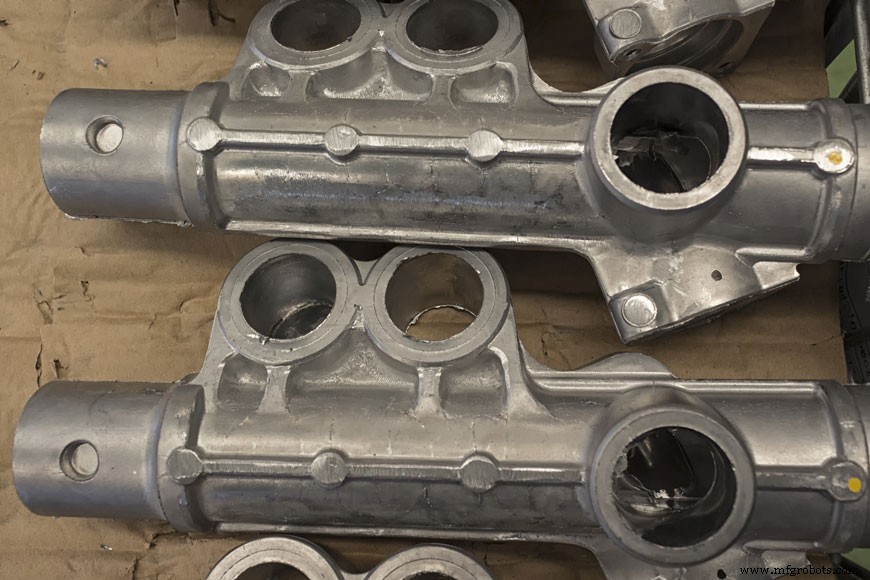
Setelah core selesai mengeras, biasanya akan diselesaikan secara manual. Garis pemisahan core box mungkin memiliki "fin" yang perlu dioles. Terkadang, core dibuat dalam beberapa bagian, jika bentuk yang diperlukan lebih besar dari corebox dan oven yang tersedia. Core segmen dipasang setelah tahap pengeringan. Saat core halus dan digabungkan, mereka ditempatkan di rak untuk menunggu penggunaan dalam cetakan.
Core hampir selalu ditempatkan dengan hati-hati oleh karyawan pabrik cor daripada disisipkan oleh mesin. Chaplet, jika ada, diletakan ke dalam drag terlebih dahulu, dan kemudian core ditempatkan. Karyawan pabrik cor memastikan core duduk dengan benar dalam cetakan dan bebas dari kekurangan. Chaplet yang diperlukan ditempatkan pada cope, dan ketika semuanya terlihat bagus, cope ditempatkan di atas drag dan diklemkan.
Core menciptakan fleksibilitas dalam sand casting
Kemampuan untuk membuat dan menempatkan core pasir adalah bagian penting dari proses pencetakan.
Dalam beberapa kasus, core diperlukan untuk utilitas bagian akhir: tabung, mesin, dan perangkat mekanis lainnya sering perlu berongga untuk bekerja. Untuk item dekoratif, core juga dapat mengurangi total biaya logam. Terutama saat mencetak dalam besi, core dapat secara signifikan mengurangi berat produk akhir. Di mana kekuatan mekanik baja padat diperlukan, ini mungkin tidak sesuai. Dalam hal lain, core adalah pertimbangan desain yang baik, meskipun tidak diperlukan untuk fungsi produk.
Previous Post: Foundry Sand Metal Casting Process Next Post: Melting and Pouring



