Pencetakan Pasir Dijelaskan: Langkah, Aplikasi, dan Keunggulan
Apa itu Pencetakan Pasir?
Dalam pencetakan pasir, logam cair dituangkan ke dalam rongga cetakan pasir yang dapat digunakan sekali pakai oleh gravitasi atau paksa, di mana ia membeku untuk membentuk bagian dengan bentuk rongga. Objek 3D yang dibentuk oleh proses ini juga disebut cetakan. Pencetakan pasir yang paling umum mencakup blok mesin dan kepala silinder.
Ini adalah proses manufaktur pencetakan logam yang paling banyak digunakan mencakup persentase signifikan dari total cetakan menurut berat. Selama proses pencetakan pasir, bahan dipanaskan ke suhu yang benar untuk meleleh dan terkadang diolah untuk memodifikasi komposisi kimia untuk mencapai properti bahan yang diperlukan. Kemudian logam cair dituangkan ke dalam cetakan yang memiliki rongga berupa bentuk yang diinginkan untuk mendinginkan dan membeku.
Untuk menghasilkan pencetakan pasir dengan kualitas terbaik dengan biaya terendah mungkin, para desainer harus memberikan perhatian yang hati-hati terhadap beberapa persyaratan proses dan memahami keterbatasan pencetakan pasir. Ada 8 elemen kunci pencetakan pasir, yaitu, sudut sirip, garis pemisahan, undercuts & core, penampang silang, ketebalan dinding, sudut & sudut, desain gabungan, tunjangan cetakan yang perlu dipertimbangkan untuk menghindari jebakan umum yang dihadapi insinyur mekanik selama proses pencetakan pasir.
Kekurangan atau kerugian hanya akan menjadi masalah jika mempengaruhi fungsionalitas bagian. Jadi pemilihan proses manufaktur yang sesuai sangat penting untuk memenuhi persyaratan fungsional bagian.
Karakteristik Pencetakan Pasir
Pencetakan pasir adalah metode manufaktur yang paling serbaguna dan memberikan kebebasan kepada insinyur untuk merancang bagian kompleks dari jumlah logam dan aloi yang tidak terbatas.
- Lebih dari 70% dari semua pencetakan logam dihasilkan melalui proses ini
- Pencetakan pasir dapat dihasilkan dalam berbagai ukuran mulai dari patung kecil hingga bagian yang berat lebih dari 100 ton
- Bagian yang sangat kompleks dapat dihasilkan dengan mudah dan dalam satu potong
- Akurasi dimensi rendah
- Permukaan yang buruk
- Sangat adaptabel dan dapat digunakan untuk menangani produksi massal
Bagaimana Proses Pencetakan Pasir Bekerja?
Elemen sistem runcingan
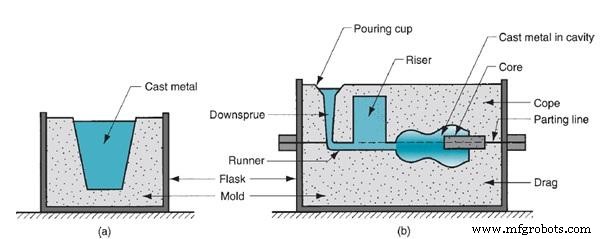
Salah satu proses pencetakan logam yang paling umum adalah pencetakan pasir, dan cetakannya terbuat dari dua bagian. Dua bagian terdapat di dalam kotak yang disebut flask, bagian atas disebut cope, dan bagian bawah disebut drag. Seperti yang ditunjukkan dalam gambar di bawah flask juga terbagi menjadi dua bagian. Garis yang memisahkan kedua bagian disebut garis pemisahan.
Langkah Pencetakan Pasir
Berikut adalah tujuh langkah utama dari siklus pencetakan pasir
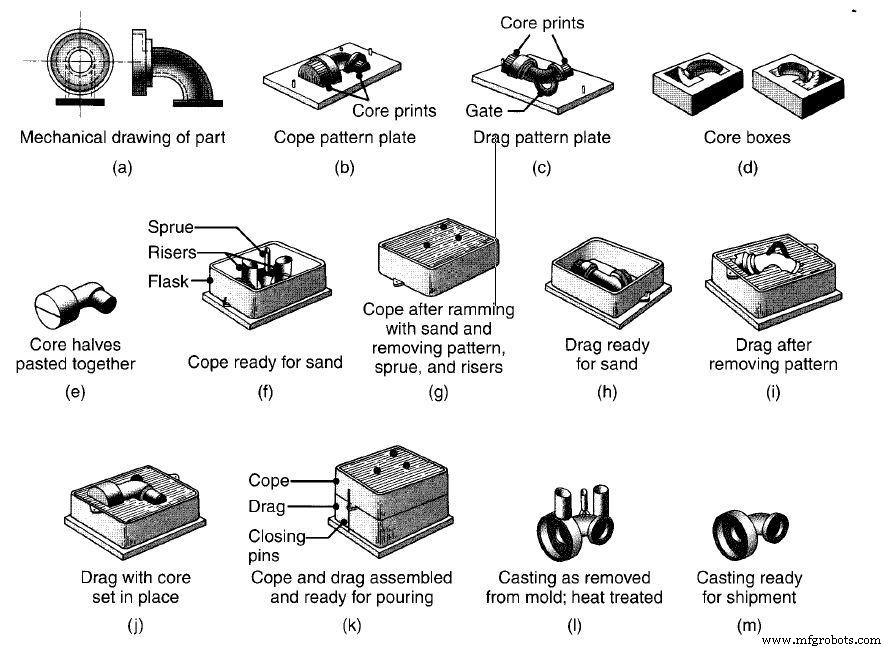
- Langkah pembuatan pola in di mana replika objek yang akan dicetak dibuat dari bahan yang sesuai. Pola biasanya dibuat lebih besar untuk mengizinkan pengecilan logam selama fase pendinginan
- Dalam langkah pembuatan cetakan, cetakan pasir dibentuk dengan memadatkan pasir ke dalam cetakan di sekitar pola. Cetakan pasir terbagi menjadi dua bagian, bagian atas disebut “Cope”, dan bagian bawah disebut “Drag”. Saat pola dikeluarkan dari rongga, sisa rongga tersisa untuk tuangan logam cair. Cetakan akan memiliki fitur lain seperti Sprue, runners, gate, pouring cup, riser dll, yang akan dibahas secara detail nanti.
- Langkah penguncian melibatkan dua bagian cetakan Cope dan Drag yang diunci secara erat bersama-sama, siap untuk tuangan logam.
- Tuangan logam cair dipertahankan pada suhu yang ditetapkan. Logam cair dituangan dengan cepat untuk menghindari pembekuaran awal dan
- Logam cair yang dituangan akan mulai mendinginkan dan membeku setelah berada di dalam rongga. Sebagian besar kekurangan pencetakan pasir yang mungkin diperkenalkan pada tahap pembekuaran ini
- Setelah periode pendinginan berlalu cetakan dapat dipecahkan/dibongkar dan cetakan
- Pemotongan melibatkan pembersihan dan pengurangan bagian yang terhubung ke bagian utama seperti runner, Sprue dll
Keuntungan dan Kerugian Pencetakan Pasir
Untuk memahami proses manufaktur apa pun, pertama-tama pertimbangan yang hati-hati harus diberikan tidak hanya untuk keuntungannya tetapi pentingnya untuk keterbatasan potensial dan kesulitan prosesnya.
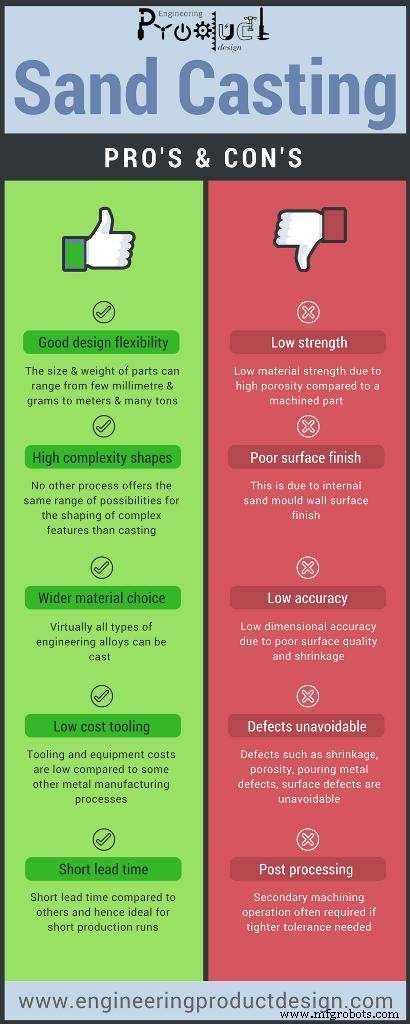
Keuntungan
- Fleksibilitas desain – Ukuran dan berat bagian dapat bervariasi dari beberapa milimeter & gram hingga meter & banyak ton. Ukuran dan berat cetakan hanya terbatas oleh keterbatasan yang dipaksakan oleh penanganan dan pasokan logam cair. Oleh karena itu bagian besar dapat dihasilkan.
- Bentuk kompleks tinggi – Proses lain tidak menawarkan kisaran kemungkinan yang sama untuk membentuk fitur kompleks seperti pencetakan yang menghasilkan komponen near-net-shape.
- Pilihan bahan yang lebih luas – Hampir semua jenis aloi rekayasa dapat dicetak selama dapat dilelehkan.
- Biaya cetakan rendah – Biaya cetakan dan peralatan rendah dibandingkan dengan proses manufaktur logam lainnya. Oleh karena menjadikannya salah satu metode termurah untuk mencapai komponen near net shape
- Waktu produksi singkat – Waktu produksi singkat dibandingkan dengan yang lain dan oleh karena itu ideal untuk produksi pendek.
- Sisa lebih sedikit – Sisa logam dapat didaur ulang
Kerugian
- Kekuatan bahan rendah – Kekuatan bahan rendah karena porositas tinggi dibandingkan bagian yang dibentuk mesin.
- Akurasi dimensi rendah – Pengecilan dan akurasi dimensi permukaan sangat buruk.
- Permukaan yang buruk – Karena tekstur dinding cetakan pasir internal.
- Kekurangan tidak dapat dihindari – Seperti proses metalurgi lainnya, kekurangan atau variasi kualitas seperti pengecilan, porositas, kekurangan tuangan logam, kekurangan permukaan tidak dapat dihindari. Porositas tinggi pada cetakan pasir dibandingkan dengan proses pencetakan lain seperti Die casting dan investment casting.
- Pemrosesan pasca – Operasi pemesinan sekunder sering diperlukan jika toleransi yang lebih ketat diperlukan untuk berinteraksi dengan bagian pasangan lainnya. Biaya pemrosesan tinggi dibandingkan biaya cetakan dan bahan
- Risiko lebih tinggi – Bahaya keselamatan bagi manusia dan masalah lingkungan
- Masalah produksi – Pengeluaran pola bagian tipis dan kecil adalah tantangan
Bacaan yang Direkomendasikan
- Kalpakjian, S., & Schmid, S. R. (2009). Manufacturing Engineering & Technology (Sixth edition ed.). London: Pearson.



