Menguasai Pola Pengecoran Pasir: Proses Kunci untuk Pengecoran Logam yang Terpercaya
Di industri pengolahan logam, pola cetakan adalah replika yang memiliki bentuk dan dimensi yang sama dengan cetakan. Pola cetakan digunakan untuk ditekan ke dalam cetakan pasir untuk membuat ruang rongga yang memungkinkan logam cair dituangkan dan membentuk cetakan.
Di pabrik cetak pasir (baik itu besi cor, aluminium cor atau baja cor), satu set pola meliputi pola, sistem saluran, riser dan piring pola.
Bahan, desain dan struktur pola sangat mempengaruhi kualitas produk. Demikian pula, biaya pembuatan dan pembuatan pola dapat diketahui dalam biaya cetakan.
Bahan pola cetakan dalam pencetakan logam
Tips memilih bahan pola
– Kokoh dan tahan lama: pilih bahan pola yang bertahan lama, tidak meruncing atau berubah bentuk selama proses pencetakan.
– Anti-gosokan dan tahan air: sangat penting untuk memilih bahan yang tahan air dan anti-korosi untuk melindungi pola cetakan dari karat dan degradasi.
– Mudah dibentuk: tidak terpengaruh oleh perubahan suhu dan kelembapan.
– Biaya rendah dan bobot kecil: ini memastikan keseimbangan antara biaya dan keuntungan untuk pabrik cetak Anda.
Pilih bahan untuk pembuatan pola
Untuk memastikan kriteria di atas dan tergantung pada industri tertentu, bahan pola perlu dipertimbangkan dengan fleksibilitasnya. Logam, kayu dan plastik adalah bahan prioritas dalam proses pembuatan pola.
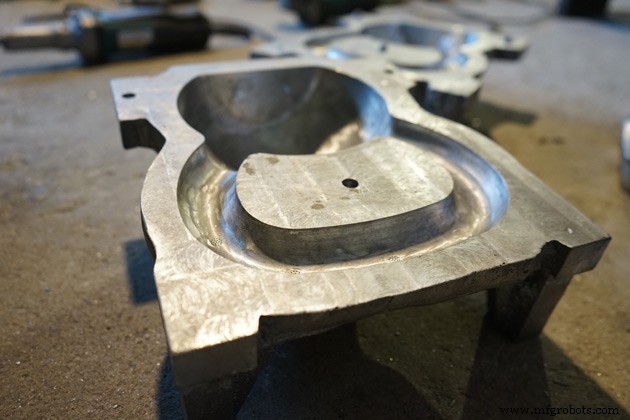
Pola logam: Pola yang dibuat dari logam akan memastikan kekerasan serta mudah dibentuk. Namun, kelemahan pola logam adalah mudah berkarat dan memiliki bobot besar. Selain itu, bahan pola logam juga memerlukan perangkat canggih dan sulit diperbaiki yang menyebabkan biaya lebih tinggi secara keseluruhan.
Ada logam yang umum digunakan dalam proses pembuatan pola seperti besi cor abu-abu, baja, aluminium, dan magnesium. Setiap bahan pola ini memiliki sifat penyusutan yang berbeda.
Pola kayu: adalah bahan pola yang sangat populer karena ketersediaan dan bobot kecil. Selain itu, kayu dapat dibentuk dengan mudah dengan biaya jauh lebih murah daripada pola logam. Namun, kelemahan pola kayu adalah mudah menyerap kelembaban dan meruncing.
Pola plastik: Plastik dan serat kaca adalah tren saat ini karena keuntungan terbesarnya adalah bobot ringan, tahan air dan tahan kimia. Selain itu, finishing permukaan plastik cermin yang sangat halus. Namun, kelemahan bahan ini adalah mudah retak saat menghadapi dampak atau getaran kuat selama proses pencetakan.
Bahan lain: Lilin dan plester Paris juga digunakan sebagai bahan pola untuk proses pencetakan tetapi hanya disukai dalam teknik pencetakan investasi.
Jenis pola cetakan dalam pengolahan logam
Ada berbagai jenis pola dalam pencetakan logam dan setiap jenis cocok untuk persyaratan pencetakan tertentu. Di sini VIC mengurutkan terutama 3 jenis pola cetakan yang paling sering ditemukan di pabrik cetak logam.
1. Pola Tunggal
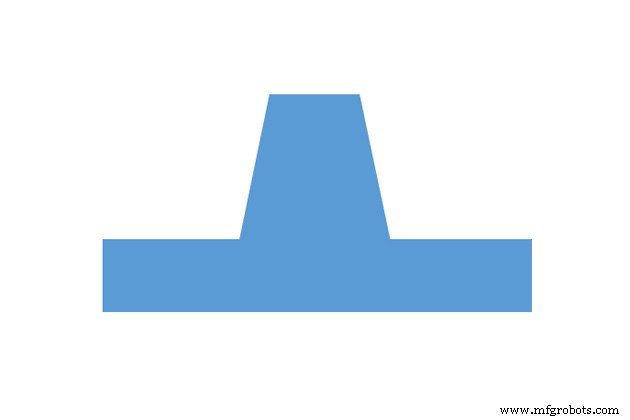
Pola tunggal adalah jenis pola termurah. Jenis ini sering digunakan dalam kasus di mana cetakan sederhana, permukaan datar dan volume produksi kecil serta dalam pengembangan prototipe.
2. Pola Terbagi atau Dua Bagian
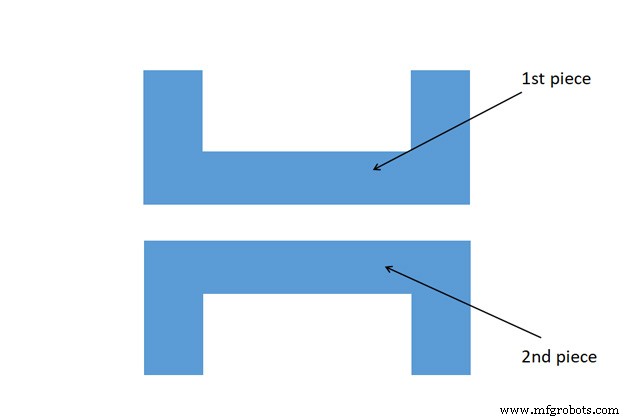
Pola dua bagian adalah umum dalam pencetakan objek yang rumit. Jenis pola ini dibagi menjadi bidang pemisahan dan posisi bidangnya ditentukan oleh bentuk cetakan.
Pola dibagi menjadi dua bagian, satu bagian dicetak di drag dan bagian lainnya dicetak di cope. Bagian cope selalu memiliki pin geser yang cocok dengan lubang yang presisi di bagian drag pola.
3. Pola Segmen atau Beberapa Bagian
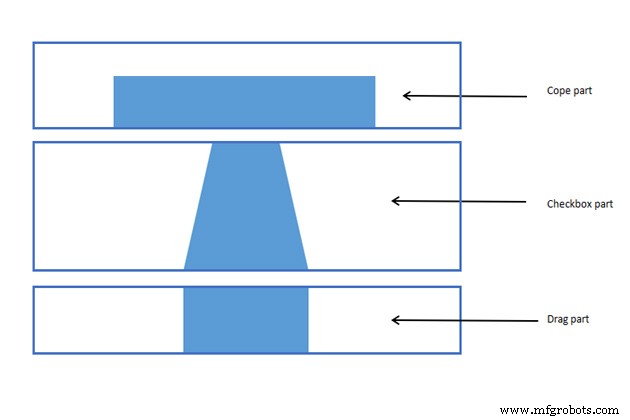
Pola beberapa bagian lebih suka untuk mencetak bagian cetakan yang sangat rumit yang tidak dapat dibuat dengan metode pembuatan pola lainnya. Pola ini memiliki tiga bagian: atas, tengah dan bawah.
Bagian atas adalah bagian cope, bagian bawah adalah bagian drag dan bagian tengah adalah bagian checkbox. Digunakan dalam berbagai macam sambungan seperti sambungan mitre, sambungan pin.
Proses pembuatan pola cetakan di pabrik cetak
1. Desain pola
Departemen teknis yang bekerja pada pembuatan pola cetakan harus dengan cermat mempertimbangkan gambar cetakan untuk merancang pola yang rapat dan efektif sesuai harapan.
Poin-poin terpenting yang harus dipertimbangkan termasuk bidang pemisahan, bentuk dan dimensi cetakan dan inti, ditambah bahan pola.
Langkah 1: Tentukan bidang pemisahan
Biasanya bidang pemisahan bersamaan dengan garis pemisahan cetakan.
Jika pola adalah jenis pola terbagi atau pola beberapa bagian, bagian atas dan bawah harus didefinisikan dengan jelas bahkan ketika permukaan pembagian simetris.
Langkah 2: Tentukan bentuk dan dimensi pendukung cetak inti.
Pendukung cetak inti digunakan untuk mendukung cetak inti agar tetap di dalam cetakan.
Toleransi pendukung cetak inti akan secara langsung mempengaruhi toleransi dimensi di dalam cetakan. Oleh karena itu, perlu mempertimbangkan bentuk cetak inti, jarak antara inti dan pola bersama dengan proses perakitan pola untuk merancang pendukung cetak inti yang tepat.
Langkah 3: Tentukan dimensi dan tunjangan pola
Dengan pola yang memiliki bidang pemisahan, setiap bagian memiliki dimensi yang berbeda dan saat bagian-bagian ini dirakit, mereka harus masing-masing sesuai dengan dimensi cetakan.
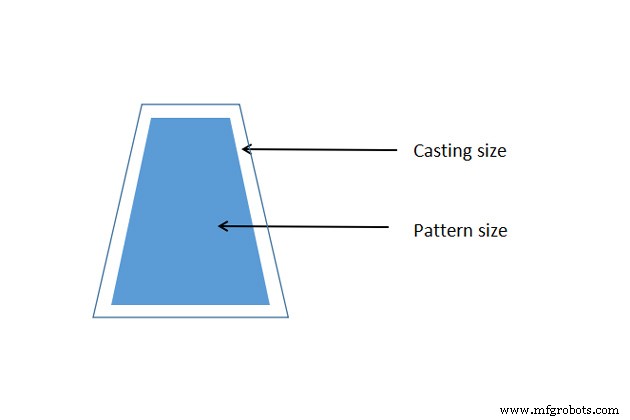
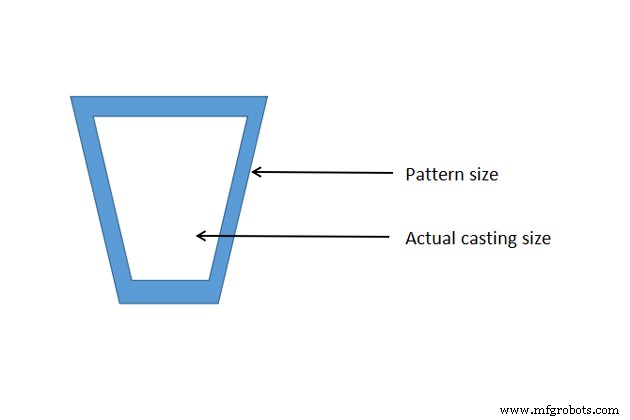
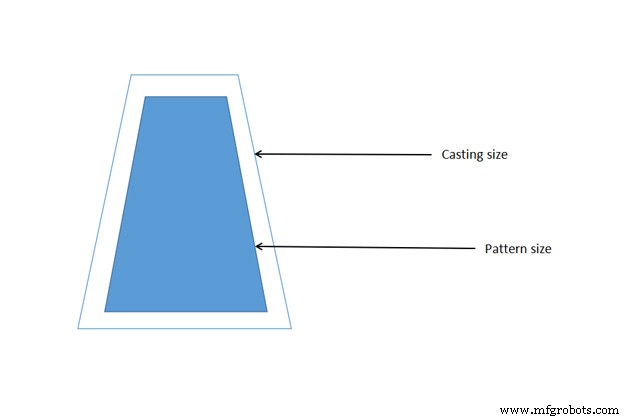
Jika pola terbuat dari logam, saat dipadatkan, ia akan menyusut. Oleh karena itu, jika Anda mengambil ukuran yang benar dari gambar cetakan sebagai model, ukuran cetakan akan jauh lebih kecil. Untuk mengatasi masalah ini, ruang cetakan harus diperbesar dan ukuran pola harus lebih besar dari ukuran cetakan dengan proporsi penyusutan logam. Ini ditentukan berdasarkan tunjangan pola.
Langkah 4: Tentukan bahan pola
Pola kayu: Jika pola kecil, dapat terbuat dari kayu padat. Jika pola lebih besar dan rumit, harus terbuat dari kayu potong. Untuk mewakili gambar pola kayu, Anda dapat menggambar tampilan penuh dan penampang, atau menggunakan simbol puzzle untuk menghemat waktu dan memudahkan pembacaan.
Pola logam: Dapat digunakan untuk produksi massal atau pesanan volume tinggi. Jika volume pola besar, disarankan untuk membuat pola dengan logam rongga dalam untuk mengurangi bobot dan menghemat biaya bahan. Jika pola kecil, pilih logam padat.
Langkah 5: Lokasi saat merakit pola
Untuk sampel lingkaran dengan bidang pemisahan tegak lurus terhadap sumbu sentrifugal, hanya 1 pin geser yang dibutuhkan.
Untuk jenis lain, gunakan 2 atau 3 pin geser.
Dalam prinsipnya, semakin jauh jarak antara pin geser, semakin akurat penempatannya. Struktur pin dan lubang harus berukuran wajar untuk penarikan dan pemasangan yang mudah. Untuk pola dengan bidang pemisahan, pin geser bagian cope harus cocok dengan lubang yang presisi bagian drag.
Selain itu, pada gambar pola perlu menentukan kehalusan permukaan dan warna cat dari bagian-bagian pola.
2. Tunjangan pola cetakan
Tunjangan pola mencerminkan sifat logam cetak. Saat pola dibuat, beberapa tunjangan harus diberikan pada ukuran yang ditentukan dalam gambar komponen akhir sehingga cetakan dengan spesifikasi tertentu dapat dibuat.
Ada tunjangan sebagai berikut:
Penyusutan penyekuan (atau tunjangan kontraksi)
Sebagian besar logam memiliki penyusutan selama pendinginan, yaitu transisi dari cair ke padat (disebut penyusutan cair) dan pendinginan dalam bentuk padat (disebut kontraksi linear).
Penyusutan cair adalah penurunan volume selama penyekuan (dari cair ke padat). Penyusutan cair diatasi oleh riser, yang menyuplai logam cair ke cetakan, yang disediakan dalam cetakan.
Penyusutan padat adalah pengurangan ukuran saat mengurangi panas ketika pencetakan logam dalam bentuk padat. Untuk mengatasi ini, tunjangan penyusutan disediakan pada pola.
Tingkat dan tingkat penyusutan tergantung pada bahan apa. Tabel berikut menunjukkan tingkat penyusutan untuk berbagai logam.
Bahan
Penyusutan
Besi cor abu-abu
1%
Baja
2%
Tembaga/Aluminium
1,5%
Besi cor putih
1,5%
Magnesium
1,6%
Catatan: Penyusutan juga bergantung pada ukuran bahan, semakin panjang ukuran, semakin tinggi penyusutan.
Pada intinya, rumus penyusutan proses pembuatan pola adalah:
Ukuran pola = ukuran cetakan + penyusutan logam
Namun, saat mencatat pada gambar, masih diperlukan untuk mengambil data sesuai dengan gambar cetakan. Saat membuat pola, gunakan rasio ukuran tergantung pada legium cetakan yang berbeda.
Tunjangan sudut atau kemiringan
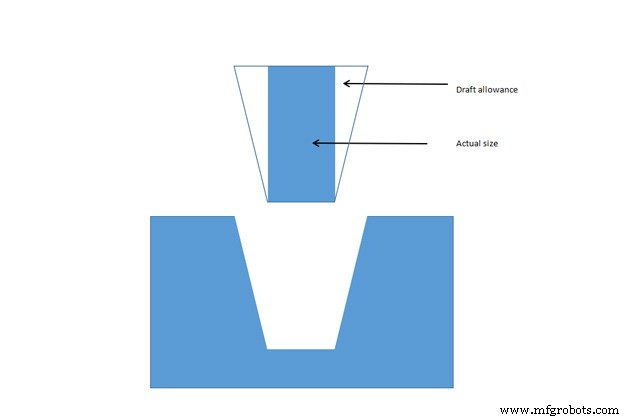
Saat pola dikeluarkan dari cetakan pasir, dinding cetakan dapat digosok dengan pola sehingga pola robek dan rusak. Untuk menghindari ini, kemiringan pada semua permukaan vertikal pola harus dibuat, ini disebut tunjangan sudut.
Di sini, saat pola mulai diangkat, semua permukaannya jauh dari permukaan pasir. Oleh karena itu, pola dapat dikeluarkan tanpa merusak ruang cetakan.
Sudut kemiringan dibuat untuk semua wajah pola yang paralel dengan arah penarikan untuk memfasilitasi proses penarikan. Bergantung pada ukuran wajah luar, nilai sudut kemiringan berada dalam rentang 0,5 – 3 derajat.
Bahan
Tinggi permukaan yang diberikan (inci)
Sudut kemiringan (Permukaan luar)
Sudut kemiringan (Permukaan dalam)
Kayu
1 1 – 2 2 – 4 4 – 8 8 – 32
3.00 1.50 1.00 0.75 0.50
3.00 2.50 1.50 1.00 1.00
Logam, plastik
1 1 – 2 2 – 4 4 – 8 8 – 32
1.50 1.00 0.75 0.50 0.50
3.00 2.00 1.00 1.00 0.75
Tunjangan finishing atau pemesinan
Permukaan cetakan yang dikumpulkan biasanya tidak benar ukurannya, sehingga pemesinan, seperti memutah atau menggerinda, harus dilakukan untuk meningkatkan kualitas finishing permukaan.
Karena pemesinan menghilangkan sejumlah logam dari cetakan, sejumlah logam yang disebut tunjangan pemesinan harus diimbau. Tunjangan pemesinan dipengaruhi oleh metode cetakan, ukuran cetakan, bahan cetakan, dan kemungkinan finishing cetakan.
Logam
Dimensi (inci)
Tunjangan (inci)
Besi cor
Hingga 12 12 hingga 20 20 hingga 40
0,12 0,20 0,25
Baja cor
Hingga 6 6 hingga 20 20 hingga 40
0,12 0,25 0,30
Non ferrous
Hingga 8 8 hingga 12 12 hingga 40
0,09 0,12 0,16
Tunjangan distorsi atau lengkungan
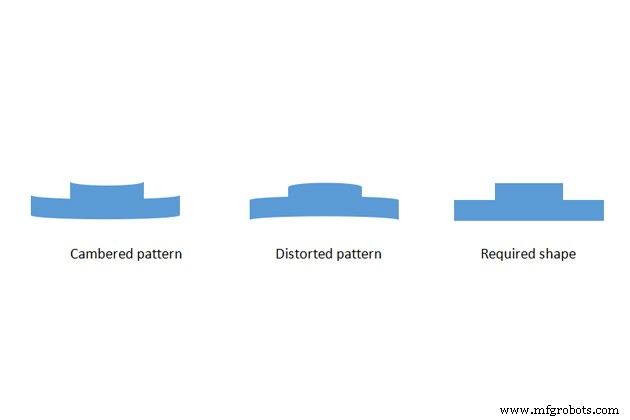
Selama penyekuan, jika cetakan memiliki bentuk L, U, V, T, … atau lebih tipis dari panjangnya, akan cenderung terdistor di bidang vertikal.
Penyebab masalah ini adalah stres internal yang berkembang dalam logam padat. Stres internal ini disebabkan oleh pendinginan yang tidak merata dari berbagai bagian cetakan, yang menyebabkan konflik dalam kondensasi, disebut tunjangan distorsi atau tunjangan lengkungan.
Obat untuk situasi ini adalah memodifikasi desain cetakan dalam arah mengdistorsi pola awal ke arah yang berlawanan. Tingkat distorsi untuk diperbaiki dievaluasi berdasarkan pengalaman pembuat pola.
Tunjangan getaran atau goyangan
Dalam proses pengeluaran pola dari cetakan pasir, dengan pola besar atau pencetakan presisi tinggi, diperlukan untuk menggosok sekitar permukaan vertikal pola untuk memperluas ruang cetakan dan kemudian mengangkat pola lebih mudah. Hanya diterapkan pada ukuran yang paralel dengan bidang pemisahan.
Untuk mengkompensasi ini, kita perlu mengurangi ukuran pola asli. Tidak ada rumus standar untuk menghitung tunjangan ini karena sangat tergantung pada pekerja.
Inti dan cetak inti
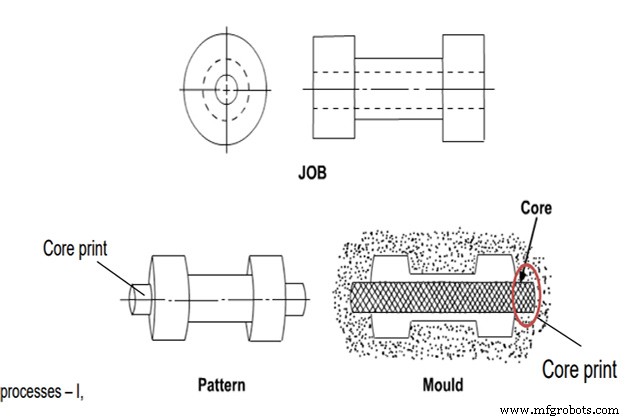
Inti digunakan untuk membuat lubang atau rongga dalam cetakan. Inti biasanya terbuat dari pasir basah atau kering.
Cetak inti disediakan dalam cetakan untuk menempatkan, memosisikan dan mendukung inti. Pasir inti akan tetap di posisi itu saat logam cair dituangkan ke dalam cetakan.
Inti harus ditempatkan secara horizontal, vertikal atau digantung di dalam ruang cetakan. Namun, inti tidak dapat menggantung sendiri di dalam ruang cetakan tanpa dukungan. Cetak inti disiapkan dengan bantuan proyeksi pada pola. Namun, masalahnya saat pola dikeluarkan, cetakan rusak karena kehadiran proyeksi tersebut. Oleh karena itu, pola terbagi digunakan untuk proses pencetakan di mana inti digunakan.
Cetak inti harus berukuran dan bentuk yang sesuai untuk menahan beban inti dan keanggenan logam cair di sekitarnya selama pencetakan.
3. Pembuatan pola
Desain sistem saluran
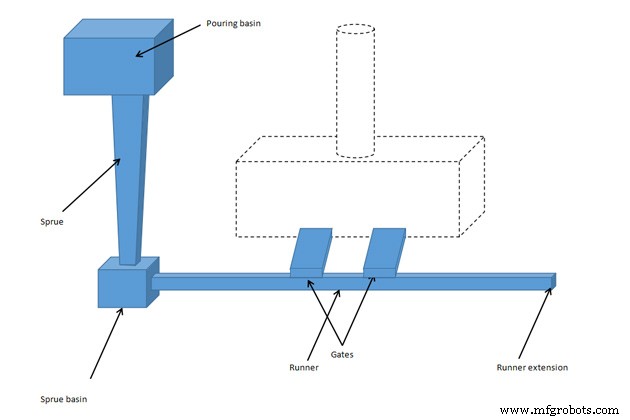
Setiap pola akan termasuk sistem saluran untuk menuang logam cair ke dalam ruang cetakan. Sistem saluran sangat penting karena mengatur kecepatan logam dituangkan ke dalam cetakan. Jika kecepatan terlalu cepat dapat menyebabkan korosi cetakan, jika terlalu lambat dapat menyebabkan logam dingin sebelum mengisi ruang.
Sistem saluran ini terdiri dari bagian-bagian yang terhubung berikut:
Cangkir penuangan: adalah masukan berbentuk kerucut ke dalam cetakan. Ia membantu mengontrol turbulensi aliran logam dan menstabilkan laju aliran, serta memisahkan sisa selama penuangan.
Sprue: sebuah infus yang mengarahkan logam cair dari cangkir penuangan ke sprue yang runcing, kemudian melalui runner, masuk ke gate satu per satu.
Gate: adalah akhir jalur, inilah tempat Ruang Cetakan dimulai.
Ada dua jenis gate: gate besar dan gate kecil. Gate besar digunakan untuk mendinginkan logam dengan cepat dan gate kecil digunakan untuk mendinginan lambat. Bergantung pada persyaratan tingkat penyekuan cetakan, gate yang wajar digunakan.
Riser: Adalah ruang logam cair dan adalah bagian dari cetakan yang disediakan untuk mengkompensasi penyusutan logam saat suhu menurun dan membantu mencegah lubang. Riser adalah tempat logam cair mendingin dengan lambat. Berdasarkan riser, pekerja akan mengetahui apakah cetakan terisi atau tidak.
Jika cetakan memiliki lubang dalam desain, inti harus ditempatkan dalam cetakan untuk menentukan posisi di mana logam tidak akan mengalir.
Kadang-kadang mungkin untuk menempatkan chilling pada permukaan pola sebelum pencetakan untuk mendinginkan secara lokal untuk menentukan urutan pendinginan logam cair. Chilling dapat dengan mudah direkuperasi dan digunakan kembali karena mereka hanyalah sepotong logam yang memiliki suhu jauh lebih dingin dan tidak menempel pada cetakan.
Sistem saluran dapat dirancang secara manual atau menggunakan perangkat lunak otomatis.
Detail tentang merancang sistem saluran: https://vietnamcastiron.com/gating-system/
Pembuatan pola
Seperti yang disebutkan, pola datang dalam berbagai macam bahan, termasuk kayu, logam, plastik dan lilin. Kayu dan logam adalah bahan pola yang umum digunakan untuk pengecoran pasir, sementara lilin biasanya digunakan untuk pencetakan investasi.
Pola memiliki kompleksitas yang berbeda, tergantung pada ukuran, bentuk dan jumlah yang diperlukan.
Dalam pencetakan investasi, ketika setiap pola lilin hancur selama pencetakan, pola lilin diperlukan untuk setiap cetakan dan pola lilin ini dibuat dalam cetakan. Lilin diisi ke dalam cetakan ini, dan setelah dingin, cetakan dipisahkan dan pola lilin satu bagian dihasilkan.
Untuk pengecoran pasir, biasanya pola terbuat dari logam atau pola kayu. Jika presisi tinggi diperlukan, akan diproses oleh mesin CNC.
Ringkasan
Jadi, VIC telah menjawab semua pertanyaan tentang cara membuat pola cetakan di industri pengolahan logam dan catatan dalam proses pembuatan pola.
Finishing dan ukuran cetakan sangat bergantung pada pola cetakan, dan oleh karena itu, menentukan keberhasilan kualitas produk cetakan. Oleh karena itu, pembuatan pola adalah profesi yang memerlukan pengalaman serta tingkat keahlian kerja yang tinggi.
Silakan ikuti seri blog pencetakan dengan VIC untuk memperbarui lebih banyak pengetahuan tentang industri cetakan. Juga, jangan ragu untuk mengirim email kami jika Anda mencari produsen OEM / ODM di industri cetakan melalui: ADMIN@MFGROBOTS.COM.