Panduan Ahli Pola Cetak & Patternmaking
Pabrik cor membuat dan menggunakan pola sebagai model untuk objek logam cetakan
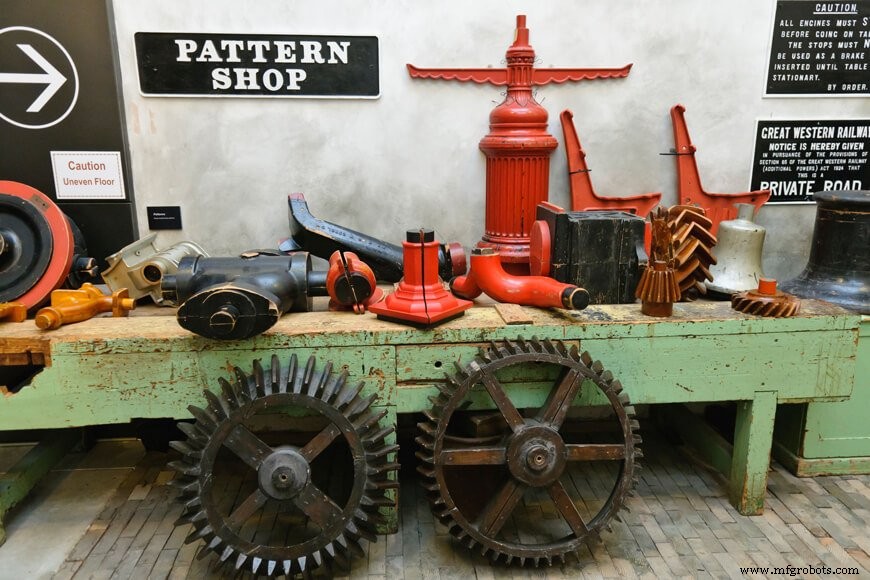
Pencetakan adalah proses mengalirkan logam cair ke dalam cetakan, di mana ia mendingin dan membeku. Proses pencetakan dapat menghasilkan segalanya dari karya seni hingga bagian mesin. Bentuk ditentukan oleh rongga cetakan, tetapi sesuatu perlu membentuk cetakan—itulah tempat pola datang.
Pola adalah model untuk objek yang akan dicetak. Pola membuat jejak pada cetakan, logam cair dituangkan ke dalam cetakan, dan logam membeku dalam bentuk pola asli.
Pembuatan pola tidak sepertinya sederhana sebagaimana definisi. Selain membentuk rongga cetakan, pola harus memberikan dimensi yang akurat, memiliki cara untuk keluar dari rongga cetakan tanpa memecahnya, mengkompensasi penyerutan dan deformasi pembekuan, dan mencakup sistem pemasok gates dan risers untuk mengantarkan logam cair ke dalam cetakan. Setiap cacat dapat menghasilkan pencetakan yang gagal.
Mencapai semua faktor ini dengan benar membutuhkan presisi dan lebih dari beberapa perhitungan. Setiap pola dirancang dan dibangun dengan hati-hati.
Pola mencakup allowance
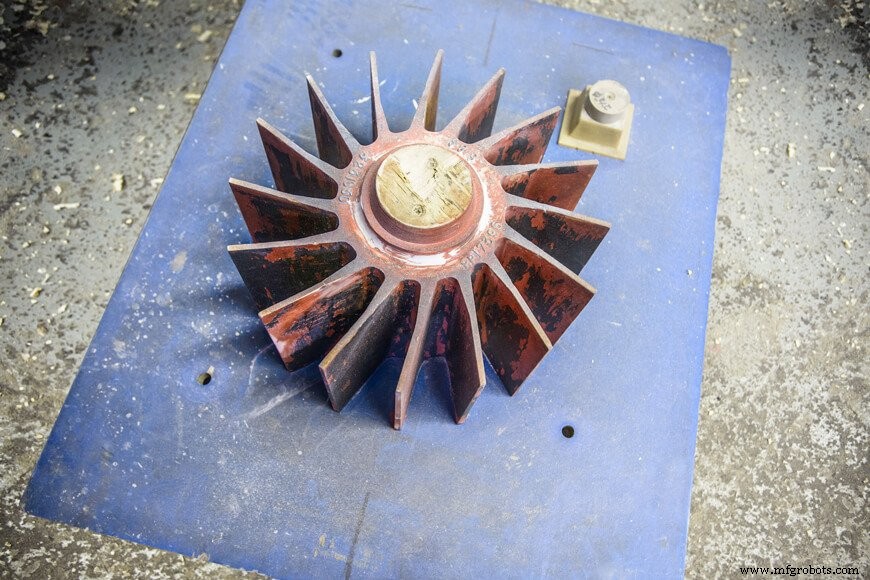
Pembuatan pola adalah seni merancang pola. Ini adalah bagian pertama dan paling penting dari proses pencetakan.
Ada lebih banyak dalam pembuatan pola daripada hanya membuat replika eksak dari bentuk yang ingin Anda cetak—pembuat pola harus mempertimbangkan jenis cetakan dan karakteristik logam cetakan. Allowance ini built-in ke dalam pola:
-
Draft
Pola perlu dieluarkan dari setiap cetakan yang dibentuk tanpa merusak atau mengubah bentuknya. Draft adalah runcing yang memfasilitasi penghapusan pola. Sudut runcing yang tepat tergantung pada kompleksitas pola, jenis cetakan, dan jenis permukaan.
-
Shrinkage allowance
Seperti semua bahan, logam menyusut saat mendingin. Jika pola dibuat dengan dimensi yang tepat yang ditentukan untuk produk akhir, cetakan akan lebih kecil dari yang diperlukan. Shrinkage allowance mengkompensasi jumlah yang akan menyusut oleh logam selama pendinginan. Allowance yang tepat tergantung pada logam yang dicetak.
-
Distortion allowance
Pola dapat dengan sengaja diubah bentuk untuk mengkompensasi deformasi pendinginan yang diharapkan.
-
Machining allowance
Beberapa cetakan diselesaikan dengan pemesinan. Pola untuk cetakan yang dipesan secara sengaja mencakup bahan berlebih untuk mengkompensasi bahan yang akan hilang dalam tahap pemurnian.
Semua pola membutuhkan sistem gate
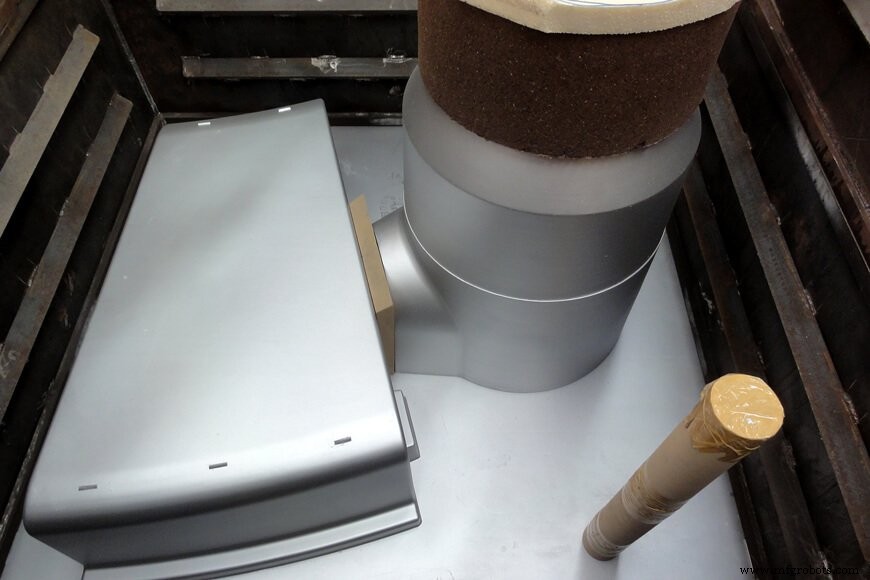
Setiap pola mencakup sistem gate yang mengantarkan logam cair ke rongga cetakan. Sistem gate juga mengatur kecepatan logam masuk ke cetakan—terlalu cepat, dan logam cair yang turbulen dapat merosot cetakan; terlalu lambat, dan ia mungkin mendingin sebelum sepenuhnya mengisi rongga.
Sistem ini mencakup beberapa bagian yang saling terhubung:
-
Pouring cup
Logam cair dituangkan langsung ke dalam cup/basin penuangan. Ia membantu memisahkan scoria dari logam, mengurangi turbulensi, dan membantu mempertahankan laju aliran yang benar.
-
Sprue & runner
Logam mengalir dari cup penuangan ke dalam sprue yang runcing, kemudian melalui runner, yang pada gilirannya memberi makan ke gates.
-
Gate(s)
Logam mengalir melalui gates untuk mengisi rongga cetakan. Gates kecil digunakan untuk cetakan yang membeku lambat, sementara gates besar digunakan untuk cetakan yang membeku cepat. Gates perlu ditempatkan dengan hati-hati untuk mempromosikan pembekuan arah.
-
Riser
Riser adalah reservoar yang mencegah rongga penyerutan. Agar riser bekerja dengan benar, ia perlu mendingin lebih lambat dari cetakan.
Gated patterns menggabungkan sistem gate ke dalam tubuh pola utama. Alternatifnya, sistem gate dapat ditambahkan dengan memotong secara manual atau dengan potongan pola terpisah.
Ada berbagai jenis pola
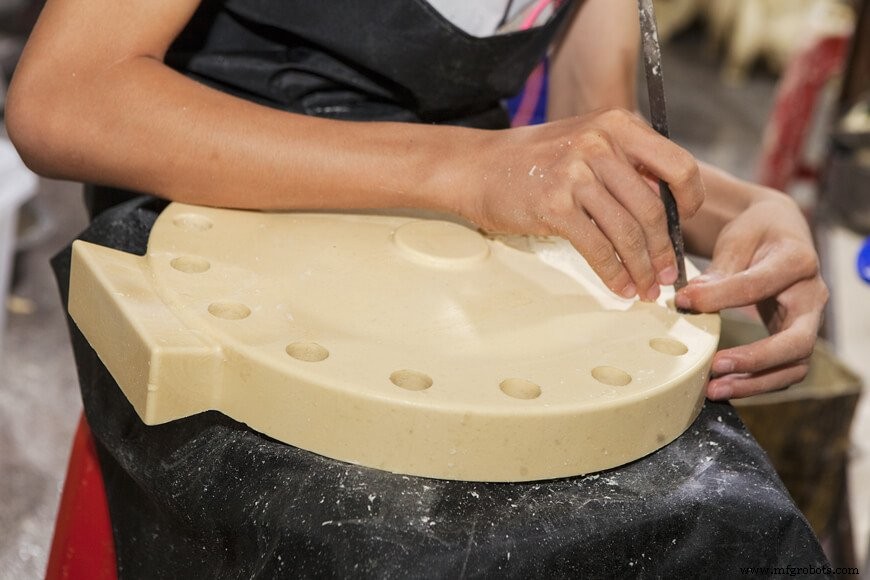
Pola datang dalam banyak bahan, termasuk kayu, logam, plastik, dan madu. Bahan pola dipilih berdasarkan volume pencetakan dan proses yang digunakan. Pola kayu dan logam biasanya digunakan dengan sand casting, sementara madu jarang digunakan untuk apa pun selain investment casting.
Pola bervariasi dalam kompleksitas, tergantung pada ukuran, bentuk, dan jumlah cetakan yang dihasilkan yang diperlukan. Ada banyak jenis pola yang digunakan di pabrik cor saat ini; beberapa yang lebih umum meliputi yang berikut:
-
Loose patterns
Biasanya diproduksi dalam kayu, ini adalah representasi tunggal dari cetakan yang perlu diproduksi, dan digunakan hanya ketika beberapa cetakan diperlukan karena produktivitas yang terkait dengan pola yang lebih kompleks mungkin bukan masalah. Saat mencetak dengan loose patterns, sistem pemasok untuk cetakan (gates, risers, dll.) biasanya dipotong ke dalam pasir secara manual. Beberapa loose patterns mungkin dibelah menjadi dua setengah untuk memudahkan pencetakan.
-
Gated patterns
Seringkali lebih kompleks daripada loose patterns, pola gated, atau “mounted,” biasanya dipasang untuk menggabungkan sistem gate dan running bersama dengan pola untuk memfasilitasi produktivitas (dengan menghilangkan pemotongan manual dan langkah-langkah pencetakan lainnya), serta untuk meningkatkan reproduktibilitas cetakan, yang meningkatkan kualitas keseluruhan cetakan.
-
Match-plate patterns
Meskipun ini biasanya diproduksi dalam kayu, pola ini juga sering dicetak dengan bagian cope (atas) dan drag (bawah) pola dipasang di sisi berlawanan piring untuk mempercepat proses pencetakan. Sistem gate biasanya disematkan ke dalam match plate juga, bersama dengan fixture/fitting yang digunakan untuk memasang pola ini pada jenis mesin pencetakan khusus. Pola ini umumnya digunakan di mana volume produksi besar membiayai biaya tambahan yang lebih tinggi untuk menciptakan pola seperti itu, dan di mana konsistensi produksi sangat penting.
-
Investment casting dies
Impresi lost-wax adalah pola aktual yang digunakan untuk membuat cetakan di pabrik cor investment casting. Tapi dari mana impresi ini berasal? Investment casting dies digunakan untuk menghasilkan pola madu yang pada akhirnya akan membentuk cetakan lost-wax. Karena setiap pola madu dihancur dalam proses pencetakan lost-wax, satu diperlukan untuk setiap cetakan yang dibuat, dan pola madu ini diproduksi dalam dies. Dies ini seringkali alat logam kompleks dengan setidaknya dua bagian, di mana rongga internal dimesin untuk mengambil bentuk pola madu yang diinginkan. Madu disuntik ke dalam dies ini, dan, setelah mendingin, die dipisahkan dan pola madu satu potongan diekstrak. Seperti dalam pencetakan pasir, core logam dan potongan lain dapat dirakit ke dalam investment casting dies untuk membentuk rongga internal dan bagian kompleks lainnya dari cetakan yang diinginkan.



