Perhatitan Keamanan Pabrik Cetak di Bengkel Pengecoran: Melindungi Pekerja dari Bahaya
Bekerja di pabrik cetak, pasti ada banyak faktor berbahaya seperti debu halus, gas beracun, kebisingan, suhu, logam cair yang melesat, dll. Jika bahaya ini tidak dikontrol atau dicegah dengan ketat, mereka dapat mengancam serius kesehatan pekerja pabrik cetak serta efektivitas kerja.
Dalam artikel ini, kami mengurutkan bahaya bekerja di pabrik cetak beserta upaya pencegahan serta cara menangani masalah ini untuk memastikan keselamatan pabrik cetak dan kesehatan pekerja. Mari kita periksa bersama dengan VIC.
Bahaya berbahaya di pabrik cetak
1. Debu di pabrik cetak
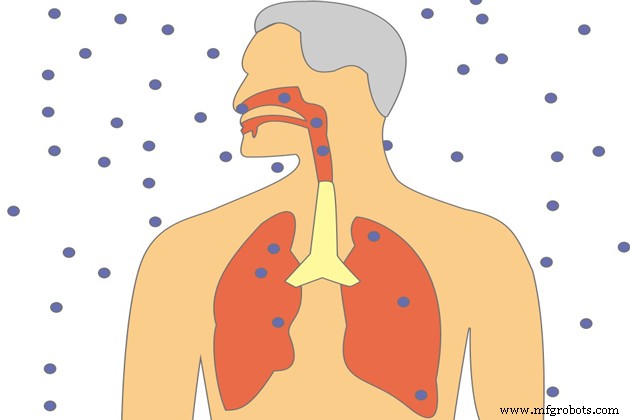
Salah satu bahaya pekerja pabrik cetak yang terlihat dari debu. Debu pabrik cetak terbentuk selama sebagian besar tahap proses pengecoran. Komposisi utama debu di pabrik cetak adalah SiO2. Debu yang ada di lingkungan pabrik cetak memiliki konsentrasi silika yang bervariasi bebas dengan proses kontrol debu dan komposisi kimia pasir.
Proses yang menghasilkan debu terbanyak adalah langkah persiapan pasir untuk membuat cetakan dan inti. Komposisi debu tergantung pada pengikat yang digunakan.
Menurut US Occupational Safety and Health Administration (OSHA), jumlah total debu silika di udara pada tingkat PEL baru adalah 50 µg/m3 selama delapan jam kerja. Jumlah total debu terdiri dari partikel dengan berbagai ukuran dari alam atau yang dihasilkan selama proses kerja.
Zat
PEL (OSHA)
Debu total
15 mg/m3
Debu bernapas
5 mg/m3
Debu yang dihirup
–
Debu silika
50 µg/m3
Kontrol debu sangat penting dalam memastikan keselamatan pabrik cetak dan diperlukan untuk menjaga agar jumlah total debu tidak melebihi batas paparan OSHA untuk debu silika.
PEL telah ditentukan oleh OSHA untuk hampir tidak terdeteksi dengan sensor modern. Meski debu tidak terlihat di udara oleh mata telanjang, konsentrasi debu dapat masih melebihi batas dan mempengaruhi kesehatan pekerja pabrik cetak.
Apa penyebab debu di pabrik cetak?
Debu dihasilkan dari kuarsa dalam pasir selama proses pencampuran, pengecoran dan pengorekan.
Proses kondisi pasir untuk digunakan kembali juga menghasilkan debu. Pasir yang dapat digunakan kembali ditambahkan dengan air dan pengikat.
Pada tahap gilingan pasir dalam langkah cetakan, atau pengorekan pasir saat menghapus cetakan menciptakan pasir kering, yang jauh lebih berbahaya dari pasir basah.
Debu juga dihasilkan saat menggunakan mesin pelur halus untuk meratakan permukaan pengecoran. Debu mengandung banyak logam beracun dan silika bebas.
Selama proses peleburan logam, kabut juga terbentuk. Debu asap dari tungku adalah debu yang sangat halus dengan kandungan SiO2 dan Fe yang sangat tinggi. Pemanas logam yang paling umum digunakan di pabrik cetak meliputi: Tungku rongga, tungku cupola, dan tungku listrik samar. Di antaranya cupola adalah tungku yang menghasilkan asap terbanyak.
Selain silika, debu juga dapat timbul dari pasir kromit atau olivine.
Seberapa berbahaya debu di pabrik cetak?
Jika pekerja di pabrik cetak terpapar konsentrasi silika yang tinggi dapat menyebabkan penyakit paru seperti bronkitis, tuberkulosis, penyakit paru silikosis dan komplikasi lain. Jika paparan jangka panjang, ada risiko kanker paru.
Dengan pasir yang tidak difilter, kristal silika dapat membentuk jaringan bekas di paru-paru yang mengganggu fungsi paru.
Debu logam dapat menempel pada peralatan listrik dan menangkap api yang menyebabkan masalah kebakaran, ledakan atau kortsir.
Secara khusus, merokok di pabrik cetak juga menyebabkan efek resonansi dengan debu silika yang secara langsung mempengaruhi kesehatan.
Bagaimana mencegah dan mengurangi risiko paparan debu di pabrik cetak?
Pasang sistem ventilasi buang lokal di tahap yang menyebabkan pencemaran debu tinggi seperti pencampuran atau penggilingan pasir kering, pengorekan …
Tambahkan perlengkapan perlindungan pernapasan pribadi seperti respirator, masker khusus jika sistem ventilasi di pabrik cetak tidak cukup untuk menghapus debu di area tersebut.
Hindari menggunakan pasir dengan kelembaban di bawah 2%, gunakan lebih banyak pengikat untuk mengurangi jumlah pasir longgar.
Gunakan sistem pengumpulan debu yang efisien (misalnya CMAXX).
2. Gas, uap di pabrik cetak
Dalam pekerjaan pabrik cetak, polutan ada dalam bentuk gas atau uap. Zat-zat ini dihasilkan selama proses pengecoran, termasuk karbon monoksida, formaldehida, fenol, isosianat, alkohol isopropil, dll.
Karbon monoksida
Karbon monoksida (CO) adalah gas yang dihasilkan dari pemanas logam dan selama proses penuangan logam ke dalam cetakan. CO tidak berwarna, tidak berbau, dan tidak memiliki properti peringatan spesifik. Oleh karena itu, konsentrasi udara harus dipantau secara teratur untuk menentukan tingkat CO.
Seberapa berbahaya gas CO?
Pekerja pabrik cetak menghirup CO sehingga darah terhalang dari menyediakan oksigen dan menyebabkan kepanasan.
Jika terpapar CO 500-1000ppm selama sekitar 30 menit, dapat menyebabkan sakit kepala, tinnitus, pusing, mual, dan kebingungan mental. Paparan di atas 1000ppm dapat menyebabkan pingsan, dan lebih parah lagi dapat menyebabkan kematian.
Bagaimana mencegah dan meminimalkan paparan CO?
Pasang ventilasi buang untuk mengontrol emisi CO.
Pekerja pabrik cetak yang bekerja di area dengan kemungkinan paparan CO harus diberi instruksi tentang bahaya, cara mengenali dan cara mengobati keracunan CO untuk memastikan keselamatan pabrik cetak. Disarankan untuk memeriksa tingkat CO dalam darah atau napas pekerja secara teratur di akhir shift kerja.
Asap logam
Asap logam dihasilkan selama proses peleburan, penuangan dan pengelasan pabrik cetak. Di bengkel pabrik cetak logam ferrous, asap seng, magnesium, seng, nikel, kromium, tembaga, aluminium, kadmium, antimon, timah, dan berilium dapat dihasilkan. Khususnya, pabrik cetak besi dan baja akan lebih cenderung menghasilkan asap Fe2O3.
Khususnya logam timbal, proses pengecoran atau peleburan akan mengakibatkan emisi asap timbal dalam jumlah besar yang dikenal sebagai bahaya peleburan timbal.
Selain itu, dengan langkah pembersihan tungku, pengangkatan sampah dan pengumpulan logam campuran timbal juga menimbulkan risiko kontaminasi timbal.
Seberapa berbahaya asap logam?
Penyerapan asap logam (terutama seng) dapat menyebabkan demam asap logam dan pengirian mata yang dilihat sebagai bahaya kesehatan pabrik cetak umum. Gejala yang muncul 2-10 jam kemudian adalah mual, sakit kepala, tenggorokan kering, dengkur, menggigil, nyeri dada, dan sering dianggap sebagai bronkitis atau pneumonia.
Diagnosis mendalam meningkatkan jumlah sel darah putih; konsentrasi logam pada kulit yang meningkat dan jumlah darah. Tanda-tanda abnormal juga muncul pada sinar X.
Bagaimana menyembuhkan demam asap logam?
Minta pasien untuk berbaring dan minum cukup air, dan gunakan terapi gejala seperti aspirin untuk meredakan gejala sakit kepala. Demam asap logam biasanya sembuh setelah 24-48 jam perawatan paparan.
Uap beracun
Penggunaan kayu atau plastik sebagai pola dalam pengecoran pasir akan menghasilkan asap beracun yang menyebabkan asma dan alergi yang memburukkan kesehatan pekerja pabrik cetak.
Bagaimana mencegah dan meminimalkan risiko paparan asap logam dan gas racun?
Pasang inlet udara di atas pemanas logam untuk hisap asap dan mengarahkannya ke sistem kontrol gas buang.
Perlukan untuk mengumpulkan uap beracun yang dihasilkan dari titik emisi dan mengolahnya dengan benar.
Lakukan pengujian udara di mana diperlukan untuk memastikan konsentrasi pencemaran tidak melebihi standar paparan tempat kerja untuk kontaminan udara.
Gunakan perlengkapan keselamatan pabrik cetak jika upaya kontrol lainnya tidak dapat dilakukan atau untuk meningkatkan perlindungan pekerja dari bahaya karyawan pabrik cetak serta memastikan keselamatan pabrik cetak. – Pertimbangkan alternatif untuk zat yang kurang beracun, atau modifikasi prosedur untuk meminimalkan pembentukan asap dan uap beracun
3. Kebisingan berbahaya di pabrik cetak
Kebisingan berbahaya adalah kebisingan yang melebihi standar paparan kebisingan tempat kerja. Standar untuk paparan kebisingan berkelanjutan adalah 86 dBA untuk 8 jam kerja.
Logam adalah pengantar suara yang efektif, jadi mudah untuk menghasilkan kebisingan saat benturan atau dipindahkan di pabrik cetak. Kebisingan pabrik cetak adalah bahaya lain yang melanggar keselamatan pabrik cetak.
Tabel tingkat kebisingan yang diperbolehkan untuk pabrik industri di dekat perumahan:
Diterima
Keluhan diharapkan
Tidak dapat diterima
Siang (7 pagi-7 malam)
50-55
55-60
60+
Malam (7 malam-11 malam)
45-50
50-55
55+
Malam (11 malam-7 pagi)
40-45
45-50
50+
PEL ditentukan oleh Departemen Buruh AS tergantung pada jumlah jam paparan kebisingan. PEL meningkat secara bertahap seiring berkurangnya waktu paparan kebisingan.
Tabel PEL dengan jam paparan kebisingan:
PEL
Waktu kerja
90 dBA
8 jam
92 dBA
6 jam
95 dBA
4 jam
100 dBA
2 jam
105 dBA
1 jam
110 dBA
½ jam
115 dBA
¼ jam
Kebisingan yang dialami pekerja pabrik cetak di tempat kerja tidak boleh melebihi batas paparan. Jika batas kebisingan ini dilampaui, bengkel pabrik cetak Anda dapat dikenakan denda oleh otoritas.
Apa penyebab kebisingan di pabrik cetak?
Ada banyak faktor yang menyebabkan kebisingan di pabrik cetak, berikut adalah yang utama:
Pemolesan dan pengorekan (90-115 dBA)
Pencampuran pasir mekanis dan pemanas angin paksa (90-100 dBA)
Peluran (100-110 dBA)
Pengecoran, penanganan saluran (95-115 dBA)
Penggilingan cetakan (92-115 dBA)
Area pemukulan palu (95-100 dBA)
Kebisingan
dBA
Pengorekan
85-115
Inverter
83-116
Pengukuran udara
82-107
Penggiling cetakan
95-115
Peluran
85-110
Getaran cetakan
85-114
Palu
95-100
Pencampuran pasir mekanis
90-100
Pengecoran, penanganan saluran
95-115
Tabel menunjukkan tingkat kebisingan pada jarak yang berbeda di pabrik cetak 1000 meter persegi (asumsi tingkat kebisingan rata-rata adalah 85 dBA dan 95 dBA):
Tingkat kebisingan di dalam
100m
200m
400m
85 dBA
52 dBA
46 dBA
40 dBA
95 dBA
62 dBA
56 dBA
50 dBA
Selain pekerja yang langsung terlibat dalam pekerjaan pabrik cetak di atas, orang lain di area sekitar juga dapat terpapar tingkat kebisingan 85 dBA.
Jika terpapar tingkat kebisingan 85 dBA atau lebih, pekerja pabrik cetak harus bergabung dengan Program Konservasi Pendengaran untuk menguji pendengaran.
Seberapa berbahaya paparan kebisingan?
Efek pada aktivitas telinga dalam, kehilangan pendengaran, tinnitus, dan bahkan kedengeran bergantung pada tingkat pencemaran kebisingan.
Menyebabkan kesulitan dalam komunikasi.
Mengganggu orang yang tidak terkait.
Mempengaruhi kehidupan sehari-hari warga di sekitar pabrik cetak, terutama dengan kebisingan di jam pagi atau malam, mempengaruhi tidur dan relaksasi.
Bagaimana mencegah kebisingan di pabrik cetak?
Isolasi pekerja pabrik cetak dari sumber kebisingan dengan menggunakan kotak penangkal suara.
Secara teratur ukur tingkat kebisingan dan pendengaran karyawan untuk dapat mengontrol kebisingan tanpa melebihi batas paparan kebisingan.
Pasang saluran penyerap suara seperti pelapis aluminium, atau penyerap suara eksternal.
Tingkatkan metode kerja untuk mengurangi benturan logam yang kuat yang menyebabkan kebisingan
Gunakan lapisan permukaan elastis seperti penahan dan penyangga pada struktur yang terkena dampak yang menyebabkan kebisingan.
Saat membeli peralatan atau mesin baru, tingkat kebisingannya harus dipertimbangkan. Lakukan pemeriksaan rutin yang tepat.
Pasang bahan penyerap suara untuk dinding dan atap, untuk menghindari kebisingan pengecoran pabrik cetak mempengaruhi warga di sekitar.
4. Bahaya getaran di pabrik cetak
Getiran (biasanya getaran seluruh tubuh) sering terjadi di pabrik cetak dan memiliki kemampuan untuk menurunkan kesehatan orang yang terkena dan melanggar protokol keselamatan pabrik cetak.
Getiran dan kebisingan sering datang bersama karena kebisingan disebabkan oleh getiran permukaan atau atmosfer.
Apa yang menyebabkan getiran?
Pengorekan
Penghembusan pasir
Forklift
Kereta derrick
Operasi ramming pneumatik
Palu
Subjek yang terkena dampak getiran adalah mereka yang langsung mengoperasikan peralatan yang bergetir atau bertemu dengan permukaan yang mengandung perangkat bergetir.
Seberapa berbahaya getiran?
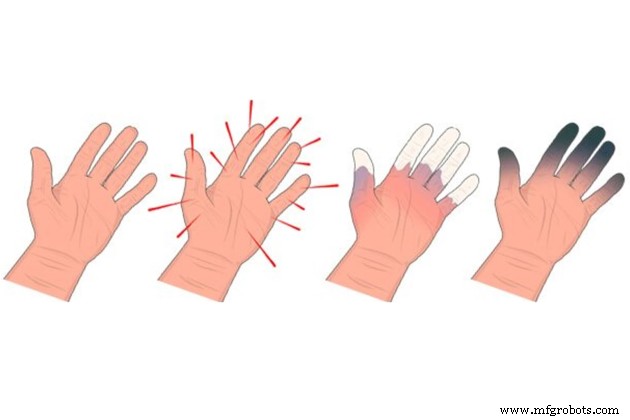
Getiran seluruh tubuh meningkatkan tekanan darah, menyebabkan masalah jantung.
Gangguan neurologis.
Nyeri perut.
Nyeri pinggang bawah.
Bagaimana mencegah dan meminimalkan getiran?
Beli peralatan dengan getiran rendah, dan rawat secara berkala.
Peningkatan proses untuk mengurangi penggunaan alat tangan yang bergetir.
Izinkan pekerja untuk beristirahat secara bergantian, hindari bekerja dalam kontak dengan getiran berkelanjutan.
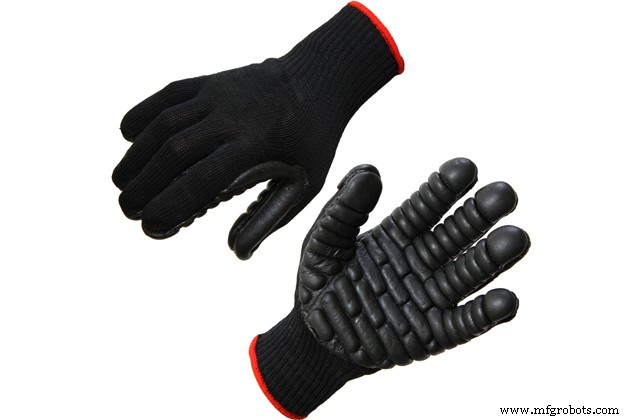
Gunakan sarung tangan berbalut saat menggunakan alat tangan yang bergetir dan lengkapi sepenuhnya dengan ppe pabrik cetak.
5. Stres panas di pabrik cetak
Bekerja di pabrik cetak sering menanggung beban panas tinggi dari lingkungan kerja. Panas radiasi dihasilkan dari sumber panas yang berasal dari logam cair yang ditransmisikan dalam udara dan permukaan logam yang berbahaya bagi pekerja dan melanggar keselamatan pabrik cetak.
Secara tambahan, kolom arc juga memancarkan sinar ultraviolet dengan energi besar saat melelehkan logam.
Apa penyebab stres panas?
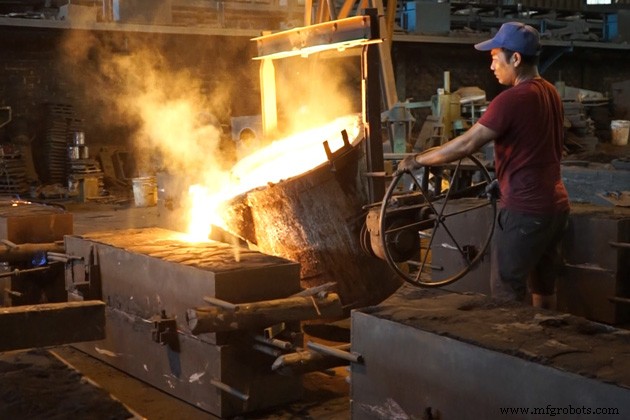
Panas radiasi dipancarkan dari logam cair, terutama dari peleburan logam dalam tungku, dengan menuangkan logam ke dalam cetakan dan dengan transfer panas konvektif.
Suhu yang dipancarkan dari tungku dapat mencapai 400-500 derajat Celsius yang merupakan bahaya potensial di pabrik cetak.
Seberapa berbahaya stres panas?
Stres panas mencakup stres panas di dalam tubuh dan stres panas di luar tubuh:
Stres panas terjadi di dalam tubuh:
Gatal panas menyebabkan gatal.
Kram otot menyebabkan nyeri.
Sirkulasi panas menyebabkan kelelahan dan mual.
Peringat dapat menyebabkan dehidrasi.
Sirkulasi panas.
Gangguan mental, mempengaruhi perilaku dan persepsi.
Stres panas terjadi di luar tubuh:
Stres panas menyebabkan luka bakar dan gatal pada kulit. Ini terjadi karena pekerja pabrik cetak sering terpapar permukaan panas, panas radiasi atau pelesetan logam cair. Dengan sinar ultraviolet, ketika dipancarkan inframerah juga dapat menyebabkan peradangan mata.
Bakar tingkat I, kulit akan merah dan nyeri.
Bakar tingkat II, kulit akan gatal dan terasa tebal.
Bakar tingkat III, kulit akan putih dan keras.
Standar untuk suhu pengecoran dan kontak pribadi sesuai protokol keselamatan pabrik cetak adalah 80 derajat C. Jika batas ini dilampaui tanpa perlengkapan keselamatan pekerja, luka bakar akan terjadi.
Untuk mengontrol stres panas, diperlukan:
Pasang pendingin, kipas, pendingin udara, dehumidifier untuk mengurangi kelembaban dan mendinginkan udara.
Pasang sistem ventilasi untuk mendinginkan udara.
Ada kamar istirahat untuk menghindari panas dan air minum yang cukup bagi pekerja.
Ukuran suhu di area kerja serta pantau secara teratur stroke panas pekerja.
Ada rotasi kerja antara pekerja untuk meminimalkan waktu paparan suhu panas.
Sediakan pendingin pribadi atau pakaian reflektor panas bagi pekerja yang sering terpapar panas radiasi.
6. Bahan kimia beracun di pabrik cetak
Di lingkungan kerja pabrik cetak, bahan kimia berikut umum digunakan:
Bahan kimia pembersih
Pengikat yang digunakan untuk membuat cetakan
Katalis
Komponen logam campuran
Gas dalam tabung
Bahan pemoles permukaan
Bahan kimia berikut dihasilkan selama proses pengecoran:
Asap logam dari pekerjaan peleburan logam.
CO, SO2 dilahirkan selama langkah pengisian dan peleburan.
Silakan merujuk ke lembar data keamanan bahan kimia (SDS) untuk bahan kimia yang digunakan dan dihasilkan di pabrik cetak untuk bahaya dan langkah responsnya.
Langkah pencegahan dan respons insiden kimia di pabrik cetak mirip dengan yang diberikan dalam bagian asap logam dan uap beracun.
7. Ledakan di pabrik cetak
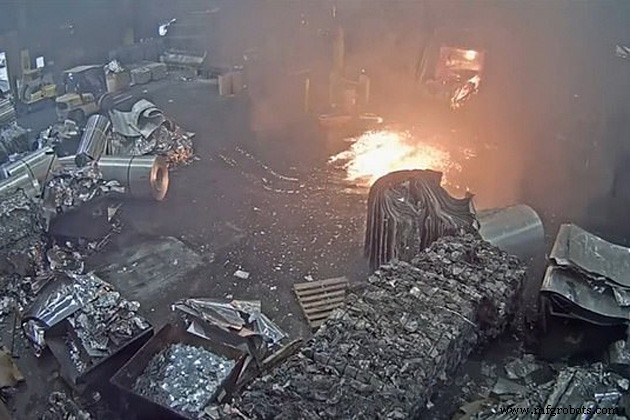
Ledakan terjadi di pabrik cetak ketika air dituangkan ke dalam logam cair atau logam cair dituangkan ke dalam wadah basah, juga dikenal sebagai ledakan logam cair.
Jika peralatan dan alat basah, bertemu dengan cairan logam pada 1600 ⁰C, air akan menguap, volume tiba-tiba meningkat, menghasilkan ledakan, dan cairan logam melesat keluar yang menyebabkan bahaya di pabrik cetak.
Kasus kebakaran dan ledakan meliputi:
Cairan logam melesat saat bersentuhan dengan air.
Mengisi tungku dengan ingot basah atau remah.
Saat alat, cetakan dan bahan basah dalam kontak dengan cairan logam.
Ledakan kimia
Ledakan kimia terjadi ketika bahan kimia bersentuhan dengan cairan logam, yang dapat berupa oksidan seperti ammonium, nitrat kalium, dan garam oksidasi yang melanggar protokol keselamatan pabrik cetak dan menyebabkan bahaya di pabrik cetak.
Bagaimana mencegah dan meminimalkan risiko ledakan?
Alat dan bahan yang digunakan harus kering, tidak berkarat dan disimpan di tempat kering.
Peralatan, alat dan tungku harus dipanaskan sebelum digunakan.
Jangan biarkan air masuk ke area dengan logam cair.
Jangan merokok atau menggunakan api di area dengan logam cair.
Mengklasifikasi dan menyimpan bahan kimia, cat, pelarut atau bahan terbakar untuk menghindari kesalahan dan menangkap api.
8. Cedera lainnya di pabrik cetak
Di area pengecoran, selain pengaturan mesin dan peralatan, untuk memastikan keselamatan pabrik cetak, pemilik perusahaan juga harus menyediakan sistem keselamatan kerja serta perlengkapan pelindung pribadi pabrik cetak (ppe pabrik cetak) bagi pekerja.
Penyebab cedera fisik di pabrik cetak
Mesin dan peralatan mengandung faktor berbahaya (tegangan, campuran ledakan, getaran, …)
Pengguna mesin dan peralatan tidak mahir atau tidak mematuhi peraturan tentang keselamatan kerja.
Kurangnya sarana pelindung, peralatan keselamatan pekerja dari bagian yang bergerak, area berbahaya seperti tegangan tinggi, panas radiasi, …
Tata letak peralatan dan tempat kerja yang tidak wajar, membuat operasi sulit dan mudah menyebabkan benturan.
Jangan membersihkan, memelihara, dan membersihkan mesin dan tempat kerja dengan benar.
Kecelakaan fisik umum:
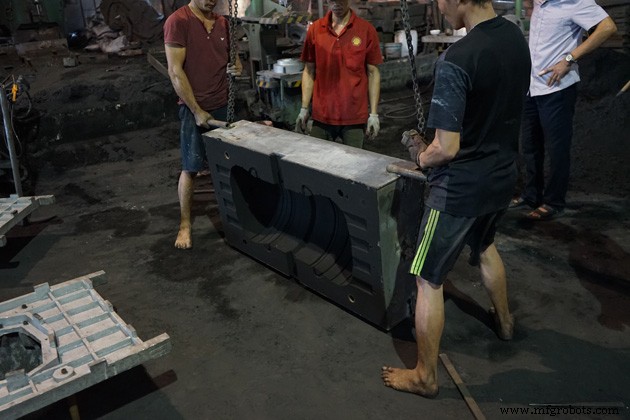
Benturan: Biasanya terjadi saat membersihkan sistem saluran dan pemesinan pengecoran yang menyebabkan goresan kulit karena kontak dengan permukaan tajam pengecoran. Khususnya di pabrik cetak, ada lengan robot atau alat pengangkat, jika tidak memperhatikan dapat menyebabkan benturan.
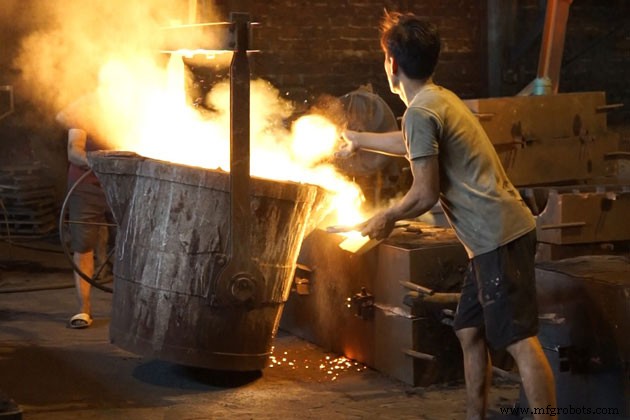
Pecahan: Selama peleburan logam atau penuangan logam ke dalam cetakan, cairan logam dapat melesat, menyebabkan bahaya di area sekitar.
Terjebak: Di pabrik cetak ada banyak logam dan kawat, jika tidak diatur dengan benar, akan mudah menyebabkan tersandung, tergelincir, atau jatuh.
Bagaimana mencegah dan meminimalkan risiko kecelakaan di pabrik cetak?
Penggunaan fasilitas, alat, dan peralatan di pabrik cetak harus dilakukan oleh orang yang telah dilatih khusus untuk memastikan keselamatan pabrik cetak.
Selalu ada peringatan dan instruksi keselamatan pabrik cetak dan pekerja harus mematuhi peraturan tersebut.
Permukaan lantai di sekitar tungku harus terbuat dari bahan anti licin dan tahan api.
Pasang penghalang pelesetan di area dengan logam cair.
Lengkapi dengan duar darurat, selang, selimut keselamatan.
PPE pabrik cetak lengkap diperlukan untuk pekerja yang bekerja di area berbahaya.
Dasar mesin palu harus terletak di lantai bengkel dan ditempatkan pada dasar penangkal getaran.
Pengemasan dipasang dan dipacu pada dasar kayu. Dasar kayu harus memiliki tali yang ketat dan dikubur 0,5m dalam tanah.
Saat cangkang tungku panas merah, tungku harus dihentikan, biarkan pendingin secara alami atau pendingin dengan udara teredam, sapu larutan air dan tanah liat ke tempat yang dipanaskan merah. Selama operasi tungku, jika puing mati, saluran udara harus dibuka segera. Hanya lakukan perbaikan tungku ketika suhu tidak melebihi 40 derajat C.
Dengan tungku listrik, hanya tambahkan bahan atau aduk logam cair ketika listrik dimatikan.
Pagar tungku harus 0,8m tinggi, pintu untuk memasukkan bahan baku ke dalam tungku harus 0,5-0,7m lebih tinggi dari lantai.
Penggiling besi cor harus menutupi tinggi dengan ¾ dari ketinggian palu maksimum.
Jangan menuang logam ke dalam cetakan atau tong melebihi 80% dari volume mereka.
Hanya bawa logam dengan tangan ketika beratnya tidak melebihi 50kg. Gang saat mengangkut logam harus rata, setidaknya 2m lebar.
Jangan gunakan udara teredam untuk membersihkan pengecoran tetapi harus membersihkan dalam kaman tertutup.
Tempat pengangkatan scoria harus kering, memiliki perisai untuk mencegah scoria melesat.
Kesimpulan
Hati-hati keselamatan di bengkel pabrik cetak sangat penting karena tidak hanya memastikan keselamatan pekerja pabrik cetak tetapi juga memastikan efisiensi dalam pengecoran.
Di area berbahaya di pabrik cetak, langkah yang cukup harus diambil untuk mengurangi kecelakaan yang tidak terduga. Pemeriksaan, pemantauan, penilaian bahaya, dan prosedur kerja harus dilakukan atau dikonsultasikan oleh orang yang berkualifikasi yang tepat.
Semoga, melalui artikel ini, VIC telah membantu Anda untuk memiliki pandangan yang rinci tentang bahaya bekerja di pabrik cetak, cara mencegah risiko, dan memastikan praktik keselamatan pabrik cetak.
Jika Anda ingin menggunakan artikel ini sebagai sumber referensi, silakan kutip situs web kami. Juga, periksa seri blog pengecoran logam kami untuk mendapatkan pembaruan lebih lanjut tentang teknik pengolahan logam.