Di sini kami memperkenalkan 5 jenis defek pengecoran pasir utama yang sering ditemukan dalam pengolahan logam. Anda akan menemukan penyebab di balik setiap defek pengecoran serta obat untuk mencegah untuk meningkatkan kualitas pengecoran.
Pengecoran pasir adalah proses pengecoran populer di pabrik cetak logam yang membuat pengecoran dengan membentuk rongga cetakan dalam wadah pasir, menuang logam cair, dan menghancurkan kotak pasir untuk mengumpulkan pengecoran.
Metode pengecoran tradisional dan favorit ini menguntungkan karena kemungkinannya untuk mencetak volume besar, detail tinggi, dan biaya cetakan rendah.
Seperti proses pengecoran lainnya (tidak ada pengecoran yang sempurna bahkan metode yang sangat inovatif), pengecoran pasir memiliki ketidaksempurnaan.
Terlibat dalam proses multi-kompleks, pengecoran pasir menimbulkan beberapa kekhawatiran tentang berbagai jenis defek yang menurunkan kualitas produk.
Defek pengecoran logam adalah kondisi yang tidak sempurna dari pengecoran dibandingkan dengan persyaratan yang harus diperbaiki, dihapus, atau ditolak. Beberapa defek pengecoran pasir kecil yang dapat diterima sebagai toleransi, beberapa dapat dengan mudah diperbaiki dan dipoles. Beberapa parah yang tidak ada jalan lain selain ditolak dan memulai batch pengecoran baru.
Kunci untuk mencegah dan meminimalkan defek pengecoran logam serta menetapkan harapan dan toleransi adalah mengetahui di mana ketidakteraturan berasal dan menemukan solusi untuk mencegahnya.
Mengambil kebutuhan ini, di sini kami mencantumkan 5 grup utama defek pengecoran pasir yang paling populer yang terlihat dalam pengolahan logam dan menjelaskan penyebab defek pengecoran, serta saran obat untuk meningkatkan kualitas pengecoran dan menyampaikan bagian pengecoran terbaik kepada pelanggan Anda.
Table of Contents Add a header to begin generating the table of contents Defek penyusutan pengecoran
Logam campuran menyusut saat mengeras dalam rongga cetakan pada langkah penuangan. Ini adalah fenomena normal dalam pengecoran karena logam cair kurang padat dari bentuk padat.
Di pabrik cetak, penyusutan memerlukan perhitungan yang baik dalam desain pola dan cetakan.
Defek penyusutan adalah salah satu defek pengecoran pasir yang paling parah yang menurunkan kualitas pengecoran. Di sini defek penyusutan pengecoran terjadi karena proses penyusutan terjadi tidak merata resulting dalam rongga penyusutan pada bagian pengecoran. Dua jenis defek penyusutan pengecoran adalah defek penyusutan tertutup dan defek penyusutan terbuka.
Defek penyusutan terbuka dapat terdeteksi pada permukaan pengecoran oleh mata, sedangkan, defek penyusutan tertutup (porositas penyusutan) ada di dalam pengecoran.
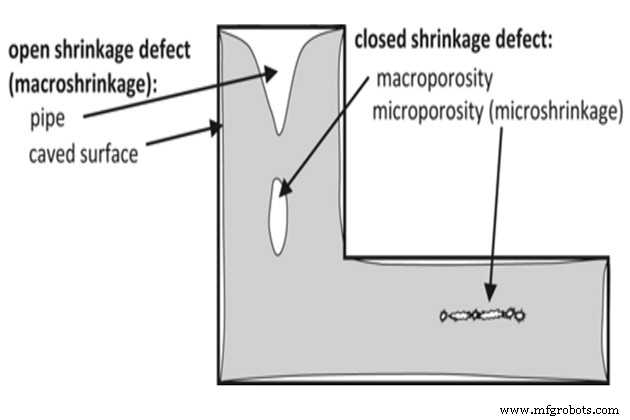
Defek penyusutan terbuka
Defek penyusutan terbuka terbentuk ketika fenomena penyusutan tidak merata terjadi dan menarik udara di dalam cetakan. Mereka dibagi menjadi dua jenis: pipa dan permukaan berlubang pada permukaan pengecoran yang dapat diamati oleh mata telanjang.
Defek penyusutan terbuka dalam pengecoran pasir menurunkan estetika permukaan menyebabkan retak, dan melemahkan kekuatan pengecoran.
Defek penyusutan tertutup
Defek penyusutan tertutup, juga dikenal sebagai porositas penyusutan, adalah rongga (lubang) yang terdeteksi di dalam pengecoran yang terbentuk di bagian di mana sebagian logam cair lebih panas dari fluida lainnya. Mereka datang dalam fase porositas mikro atau makro yang dapat melemahkan pengecoran serta memburukkan properti anti-karatan.
Porositas penyusutan makro adalah rongga besar yang ditandai dengan permukaan kasar dan berongga, sedangkan porositas penyusutan mikro terlihat seperti tanda atau garis bergerigi. Porositas penyusutan makro dapat dilihat dengan mata telanjang, sedangkan defek penyusutan mikro ditemukan dengan mikroskop.
Apa penyebab defek penyusutan pengecoran dalam pengecoran pasir?
Defek penyusutan terjadi terutama karena pengerasan fluida cair tidak merata atau tidak terkontrol.
Ini sebagian besar berasal dari struktur penuangan dan pekerjaan teknis yang tidak tepat seperti berikut:
- Sistem saluran dan riser (pengumpan) yang rusak
- Suhu penuangan terlalu tinggi
- Geseran dinding cetakan karena tekanan logam yang tinggi
- Chill tidak ditempatkan dengan benar
- Perubahan tiba-tiba dalam ketebalan bagian
Bagaimana menangani defek penyusutan pengecoran?
Fenomena penyusutan pengecoran tidak dapat dihindari, namun kita dapat mengurangi defek pengecoran logam ini dengan modifikasi geometris dan proses.
Di bawah ini adalah faktor yang dapat Anda campur tangan untuk meningkatkan kualitas pengecoran akhir:
- Desain sistem saluran yang tepat untuk memastikan aliran logam cair yang berkelanjutan
Desain sistem saluran harus memastikan kriteria (1) Mengontrol laju aliran logam, tidak terpengaruh, tidak berkelok, tidak melesat, harus halus dan konstan; (2) Mengisi rongga cetakan dengan cepat tanpa kehilangan pengencer logam; (3) Mengontrol suhu di dalam rongga cetakan untuk mendinginkan logam secara stabil.
- Desain sistem riser (juga dikenal sebagai riser) yang tepat untuk mengompensasi penyusutan pengeras dan meminimalkan pembentukan rongga penyusutan
Riser adalah rongga penyimpanan logam cair yang digunakan untuk menyediakan fluida cair ke dalam rongga cetakan untuk mengompensasi penyusutan selama pengerasan logam.
Dua kriteria untuk merancang sistem riser termasuk:
(1): harus mengandung volume logam cair yang cukup untuk mengompensasi penyusutan pengeras.
(2): harus ditempatkan pada posisi pengeras terakhir dari pengecoran, mengeras lebih lambat daripada pengecoran dan berada dalam keadaan cair selama paling lama
Volume Riser dihitung dengan rumus ini:
Vf ≈ αVc
Di mana:
Vf adalah volume riser
α adalah fraksi penyusutan
Vc adalah volume rongga
- Batasi total kekurangan volume dengan mengurangi suhu pengecoran
- Masukkan chill internal, costol pendingin, atau coil pendingin untuk meningkatkan pembuangan panas lokal
Chill, costol pendingin, atau coil pendingin digunakan untuk meningkatkan proses pengeras di bagian pengecoran dari cetakan. Harus ditempatkan di tempat panas cenderung terkumpul seperti bagian tebal dan berat.
Porositas gas
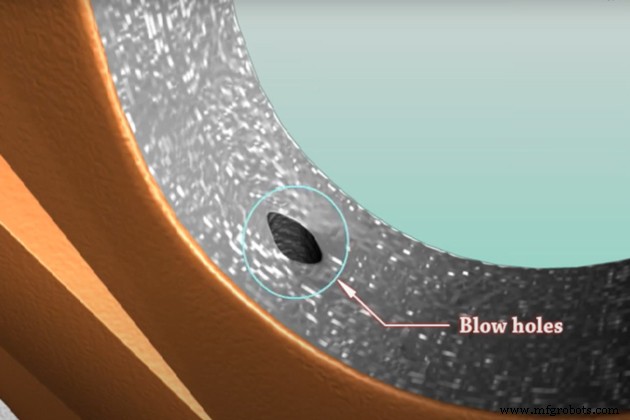
Porositas gas adalah defek pengecoran pasir lain yang populer sebagian besar terlihat dalam proses pengecoran logam. Porositas gas adalah gelembung yang terbentuk di dalam pengecoran setelah langkah pendinginan. Masalah porositas gas pengecoran datang dalam tiga jenis gelembung yang merupakan lubang jarum, blowhole, dan lubang terbuka.
Masalah pengecoran ini terjadi karena ada sejumlah gas (nitrogen, oksigen, atau hidrogen) yang terkandung dalam logam cair tetapi tidak dalam logam padat. Oleh karena itu, ketika fluida pendingin, sejumlah gas terlarut ini membentuk gelembung yang menurunkan kekuatan, kekerentalan, dan estetika produk pengecoran.
Gelembung ini muncul sebagai porositas atau pori baik di permukaan atau di dalam pengecoran. Pori dapat bervariasi dari 0,01 hingga 0,05 mm untuk beberapa kg pengecoran, sedangkan, pori pengecoran bobot lebih besar dapat berdiameter 0,04 mm.
Lubang jarum
Lubang jarum, juga disebut porositas, adalah gelembung kecil sebagian besar terkumpul di permukaan atas bagian pengecoran. Biasanya berukuran sekitar 2 mm dan dapat terdeteksi oleh mata telanjang tanpa peralatan pemeriksaan profesional.
Blowholes, juga dikenal sebagai blows, adalah rongga yang lebih besar dari lubang jarum yang biasanya muncul di dalam bagian pengecoran. Tidak terlihat oleh mata telanjang.
Untuk mendeteksi kualitas pengecoran interior, analisis x-ray, harmonik, ultrasonik, atau magnetik diterapkan untuk memindai blowholes. Blowholes juga dapat ditemukan pada langkah pemesinan.
Lubang terbuka
Lubang terbuka mirip dengan rongga besar seperti blowholes tetapi muncul di permukaan bagian pengecoran yang terlihat oleh mata telanjang.
Apa penyebab porositas gas dalam pengecoran pasir?
Pengabsorpsi gas berlebihan sebagian besar terjadi oleh terlalu banyak kelembaban dan penyiapan ventilasi yang buruk. Secara spesifik, alasan dapat dicantumkan sebagai berikut:
- Terlalu banyak kelembaban dalam campuran cetakan pasir
- Alat transportasi logam cair (cetakan) basah
- Pasir gasifikasi tidak cukup
- Suhu logam cair terlalu tinggi
- Chill mengandung karat dan kelembaban
- Inti tidak cukup dibakar
- Ada ventilasi yang tidak cukup dalam cetakan pasir
- Cetakan pasir terlalu keras dikompresi
- Turbulensi logam selama langkah penuangan
Bagaimana menangani defek porositas gas?
Praktik pabrik cetak yang tepat dapat meminimalkan porositas gas dan memastikan kualitas pengecoran. Dengan pekerjaan berikut, dapat mengurangi gas yang terperangkap dalam logam dan menghindari pembentukan rongga:
- Kontrol kelembaban yang memadai dalam cetakan pasir dan pastikan pasir cetakan kering dan berlubang
Perhatikan bahwa pasir yang terlalu halus dapat melemahkan permeabilitas gas cetakan pasir. Disarankan untuk menggunakan pasir yang lebih kasar untuk permeabilitas gas yang lebih baik.
Jangan juga terlalu keras mengompresi cetakan pasir karena dapat menurunkan permeabilitas cetakan pasir juga. Buat lebih banyak ventilasi dalam cetakan pasir dengan tongkat ventilasi untuk permeabilitas yang lebih baik. Secara tambahan, cetakan perlu dikeringkan dengan cara pengeringan standar.
- Cetakan dan inti perlu dikeringkan dan disimpan dalam kondisi pengeringan standar
- Pastikan merancang cukup ventilasi untuk cetakan pasir dan inti untuk memungkinkan gas keluar.
- Gunakan chill tidak berkarat, bersih, dan alat kering
- Terapkan proses peleburan dan penuangan yang tepat
Untuk meminimalkan masalah porositas gas pengecoran, sangat disarankan untuk melelehkan bahan logam di sekitar vakum dengan lingkungan gas dengan larutnya rendah atau di bawah flux yang mencegah kontak udara dengan logam cair. Juga, tuang fluida cair pada suhu lebih rendah untuk meningkatkan laju pengerasan dan mengurangi penyerapan gas.
Selain itu, turbulensi dalam penuangan logam dapat memperkenalkan gas sehingga memerlukan desain sistem saluran yang tepat untuk mencegah turbulensi logam selama penuangan.
Defek penuangan logam
Defek penuangan logam terbentuk oleh proses penuangan logam yang tidak tepat ke dalam rongga cetakan.
Kategori masalah pengecoran ini dibagi menjadi empat jenis yaitu cold shut, misruns, dan slag inclusion.
Cold shut dalam pengecoran
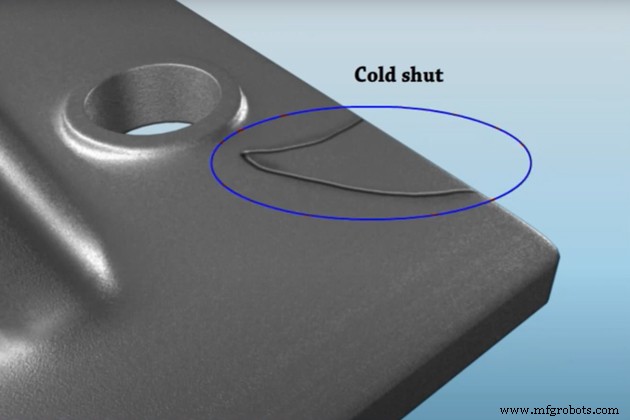
Cold shut dalam pengecoran adalah garis atau retak yang terbentuk di bagian tengah permukaan pengecoran dengan tepi kasar yang menghasilkan titik lemah. Cold shut terlihat dengan mata telanjang dan pengecoran sering ditolak jika mengandung defek cold shut.
Defek pengecoran pasir ini melemahkan kekuatan pengecoran yang dapat memecahkan pengecoran.
Defek pengecoran pasir ini terjadi karena logam cair dituangkan ke dalam rongga cetakan dari dua titik penuangan, tetapi dua aliran fluida cair tidak menyatu dengan benar.
Apa penyebab defek cold shut?
Defek cold shut berasal dari:
- Logam cair kekurangan keenceran
- Sistem saluran dirancang dengan tidak tepat
Bagaimana menangani defek cold shut?
Alasan utama yang menyebabkan defek pengecoran cold shut adalah kekurangan keenceran logam cair. Berikut adalah solusi untuk meningkatkan keenceran cairan logam:
- Desain sistem saluran dengan tepat
- Batasi proses pengerasan prematur dengan meningkatkan suhu penuangan
- Gunakan pasir kasar untuk meningkatkan permeabilitas cetakan pasir
Misruns
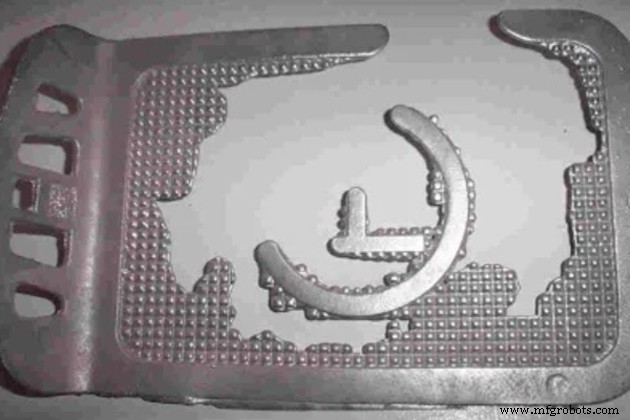
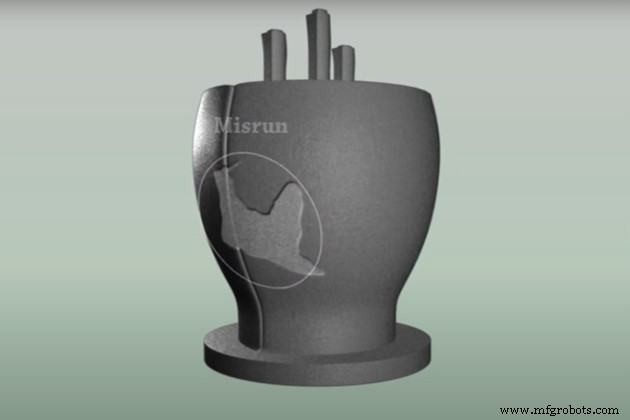
Misruns adalah defek pengecoran di mana rongga cetakan tidak terisi sepenuhnya dengan logam cair yang menghasilkan bagian yang tidak terisi atau hilang.
Ini terjadi karena fluida logam membeku sebelum mengisi seluruh rongga cetakan.
Apa penyebab defek misruns?
Alasan yang menyebabkan defek pengecoran misruns mirip dengan cold shut yaitu kekurangan keenceran logam cair.
Bagaimana menangani defek misruns?
Mirip dengan obat cold shut, jika pengecoran Anda menghadapi fenomena misruns, periksa
- Desain saluran
- Desain cetakan pasir
- Suhu penuangan
Slag Inclusion
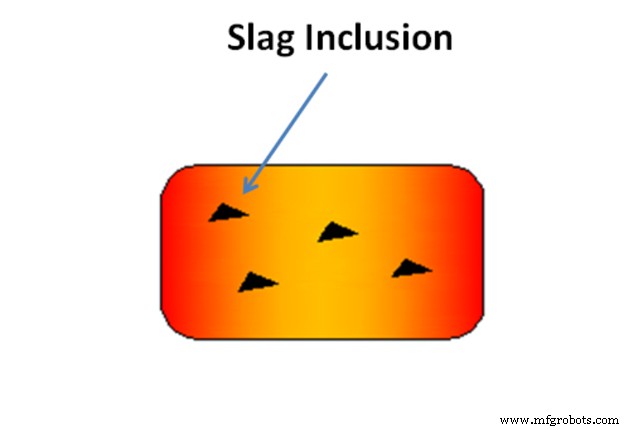
Slag inclusion adalah kelompok abu-abu gelap atau distribusi tunggal yang ditemukan baik di permukaan atau di dalam pengecoran.
Biasanya terdeteksi dalam proses pelapisan pasir dan pemesinan.
Apa penyebab slag inclusion?
Alasan terbentuknya defek slag inclusion meliputi:
- Bahan baku dan masukan peleburan mengandung impurities (oksida, nitrida, karbida, sulfida, dll.)
- Desain sistem penuangan yang tidak tepat menyebabkan scoria ditarik ke dalam rongga cetakan selama proses penuangan
- Bahan yang erosi dari tungku peleburan, cangkir penuangan.
- Kontaminan yang mengandung cetakan pasir
- Scoria tidak dibuang dan dibersihkan setelah langkah pemurnian, plus cairan logam campuran diaduk berlebihan pada suhu tinggi menyebabkan reoksidasi
Bagaimana menangani slag inclusion?
Ada beberapa cara untuk meminimalkan konsentrasi slag inclusion. Untuk mencegah slag inclusion terbentuk dalam pengecoran, Anda dapat memeriksa obat-obatan ini:
- Kontrol bahan baku dan masukan peleburan
Disarankan untuk memasukkan bahan baku ke dalam mesin analisis komposisi SpetroMax untuk memeriksa kualitas bahan masukan. Juga, bersihkan dan buang impurities dari bahan peleburan dan simpan dengan benar.
- Kualifikasi proses peleburan logam untuk memastikan cairan logam campuran murni diperoleh
Untuk mencegah pembentukan oksida dalam logam, disarankan untuk melelehkan logam dalam vakum, flux, atmosfer iners.
Jika Anda melelehkan logam dalam tungku normal, pastikan kontrol yang baik atas bahan masukan, aditif, dan suhu peleburan. Buang semua pembentukan scoria dalam tungku selama peleburan.
- Optimalkan sistem penuangan
Siapkan lapisan filter, skimming, bagian pengumpulan scoria dalam desain sistem penuangan untuk meminimalkan slag inclusion ke dalam rongga cetakan.
- Teknik penuangan yang tepat
Gunakan cangkir penuangan dengan bagian pemblokir scoria. Tuang dengan lambat, berkelanjutan, dan merata untuk memastikan aliran cair tidak putus. Ingat untuk tidak menggunakan cetakan kecil (cangkir penuangan) untuk mengisi rongga cetakan yang lebih besar.
Defek bahan cetakan
Proses pengecoran pasir menggunakan cetakan pasir dengan pengikatan alami yang timbul defek pengecoran terkait cetakan. Defek bahan cetakan adalah masalah yang timbul dari bahan cetakan dan desain cetakan.
Ada berbagai defek bahan cetakan, di sini kami mencantumkan defek utama yang sering ditemukan dalam proses pengecoran.
Cuts and washes
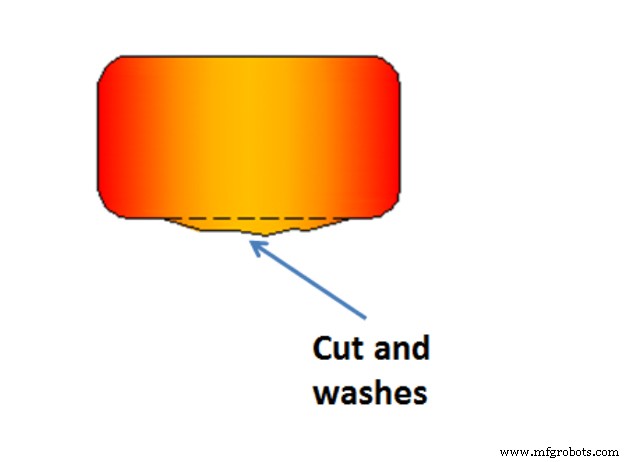
Cuts and washes adalah defek pengecoran pasir umum yang dibuat karena logam cair erosi cetakan pasir sehingga bagian pengecoran berlebihan. Cuts and washes defects muncul sebagai unduran rendah di sepanjang permukaan pengecoran dan miring ke ujung yang memiliki tekanan penuangan lebih banyak.
Apa penyebab defek cuts and washes?
Defek cuts and washes terjadi karena:
- Kecepatan logam cair yang terlalu tinggi dalam proses penuangan
- Desain sistem saluran yang tidak tepat
- Kekuatan cetakan pasir dan inti rendah
- Kurangnya pengikat dalam bagian depan dan stand inti
Bagaimana mencegah defek cuts and washes?
Untuk mencegah defek cuts and washes, Anda dapat mencoba menyesuaikan hal-hal ini:
- Desain sistem saluran yang tepat
- Tingkatkan kekuatan cetakan pasir dan inti dengan menyesuaikan campuran cetakan pasir (ukuran butir pasir, tanah liat, kandungan air) dan mengontrol teknik cetakan
- Tambahkan pengikat dalam bagian depan dan stand inti
Metal penetration
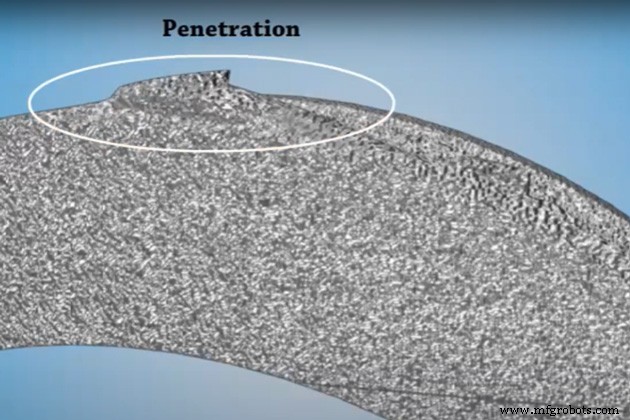
Metal penetration adalah defek pengecoran di mana logam menembus celah butir pasir menghasilkan permukaan pengecoran yang kasar dan tidak merata. Defek pengecoran pasir ini terlihat dengan mata telanjang dan menurunkan estetika pengecoran.
Apa penyebab defek metal penetration?
Fenomena metal penetration terjadi karena:
- Menggunakan butir pasir terlalu kasar
Butir pasir terlalu kasar (ukuran butir besar) lebih cenderung menyebabkan metal penetration secara parah dibandingkan pasir halus.
- Cetakan pasir dikompresi terlalu lunak
- Cetakan pasir dan inti kekuatan rendah
- Tidak ada moci cetakan
Bagaimana mencegah defek metal penetration?
Untuk mencegah defek pengecoran pasir ini, menyelesaikan penyebab di atas dengan:
- Gunakan ukuran pasir kecil
- Tingkatkan kekuatan cetakan pasir dan inti
- Berikan kompresi keras pada cetakan pasir
- Terapkan moci cetakan untuk menambahkan lapisan pelindung terhadap metal penetration
Fusion
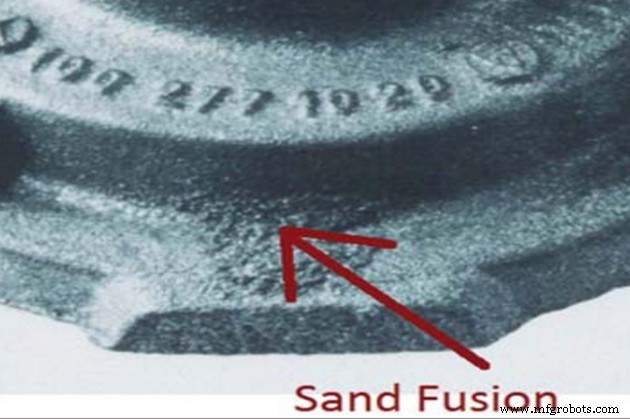
Fusion adalah defek pengecoran pasir di mana butir pasir menyatu dengan aliran logam menghasilkan lapisan tipis dengan tampilan kaca dan rapuh yang melekat pada pengecoran.
Apa penyebab defek fusion?
Defek fusion sebagian besar terjadi karena:
- Cetakan pasir memiliki properti tahan api rendah
Tahan api adalah kemampuan cetakan untuk menahan suhu logam cair yang akan dituangkan membantu mencegah kemungkinan logam menyatu.
- Suhu penuangan tinggi
- Desain sistem saluran yang tidak tepat
Bagaimana mencegah defek fusion?
Mencegah defek pengecoran pasir fusion dengan:
- Desain sistem saluran yang tepat
- Turunkan suhu penuangan
- Tingkatkan properti tahan api cetakan pasir dengan menambahkan pasir silika
Runout
Runout adalah defek pengecoran pasir di mana logam cair melarikan diri dari cetakan sehingga rongga cetakan tidak terisi sepenuhnya dan bagian hilang/tidak lengkap dibuat.
Apa penyebab defek Runout ?
Defek runout berasal dari 2 alasan utama:
- Desain cetakan tidak presisi
- Flask (kotak alat untuk menampung cetakan pasir) yang tidak tepat
Bagaimana mencegah defek Runout ?
Solusi untuk mencegah defek runout adalah:
- Desain cetakan pasir yang presisi. Tolak cetakan pasir yang tidak memenuhi syarat sebelum langkah penuangan
- Pilih bahan tahan suhu tinggi untuk cetakan pasir untuk mencegah aus dan kerusakan
Swells
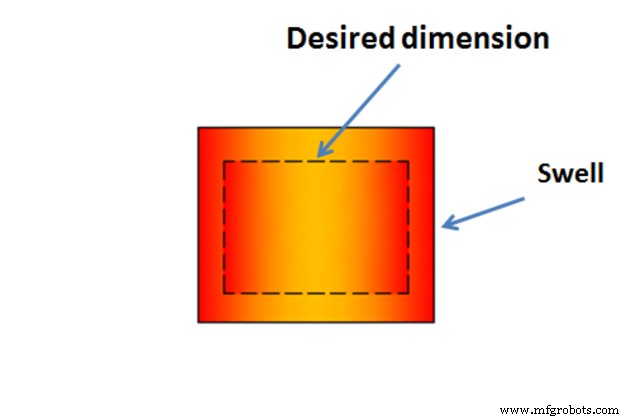
Swells menyebabkan pembesaran pengecoran dibandingkan volume yang diinginkan yang memerlukan pemesinan lebih lanjut dan pemborosan logam.
Apa penyebab defek swells?
Penyebab defek pengecoran swells adalah:
- Kekuatan cetakan pasir rendah
- Cetakan pasir dikompresi buruk
Bagaimana mencegah defek swells?
Mencegah defek pengecoran swells dengan:
- Cetakan pasir dikompresi keras
- Tingkatkan kekuatan cetakan pasir untuk menahan tekanan aliran cair
Defek metalurgi
Defek metalurgi datang karena ada masalah dalam pengecoran logam. Dua defek pengecoran metalurgi adalah hot tears dan hot spots.
Hot tears/cracks
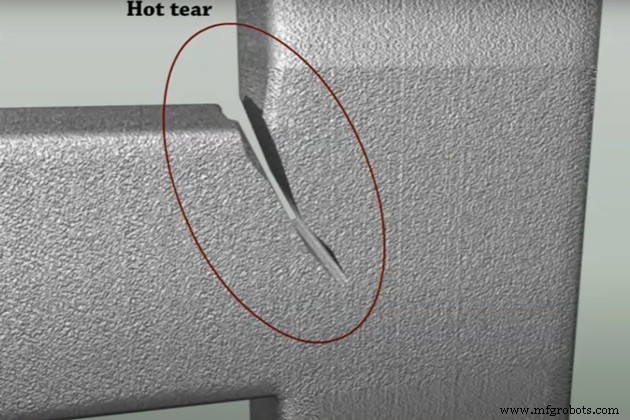
Hot tears, juga dikenal sebagai hot crack, adalah defek pengecoran pasir yang muncul sebagai retakan tidak teratur dalam pengecoran. Beberapa retakan terlihat dengan mata telanjang, beberapa perlu pembesaran untuk mendeteksi.
Retakan ini dibuat karena logam lemah saat panas, dan stres residual (tarik) dalam logam dapat menyebabkan masalah saat mengeras. Jika logam yang mengeras tidak memiliki cukup kekuatan untuk menahan stres residual, hot cracks akan muncul.
Apa penyebab defek hot tears?
- Desain cetakan yang tidak tepat
- Cetakan pasir kekurangan collapsibility
- Cetakan pasir terlalu keras dikompresi
Bagaimana mencegah defek hot tears?
- Desain cetakan yang tepat untuk meningkatkan collapsibility
- Cetakan pasir dikompresi lunak
Hot spots/Hard spots
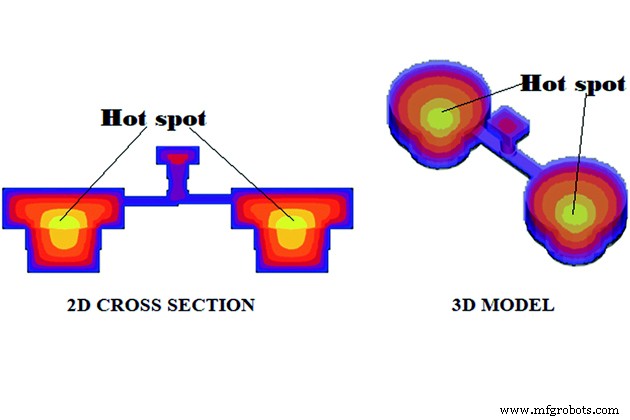
Hot spots, juga disebut hard spots, terjadi ketika area pengecoran pendingin lebih cepat dari area sekitarnya sehingga menghasilkan hard spots daripada yang lain.
Apa penyebab defek hot spots?
- Praktik pendinginan yang tidak tepat
Bagaimana mencegah defek hot spots?
- Berikan praktik pendinginan yang tepat
- Sesuaikan komposisi logam
Bagaimana pabrik cetak kami menangani defek pengecoran pasir?
Seperti yang disebutkan di awal, tidak ada proses pengecoran yang 100% sempurna. Meskipun memiliki sifat pengecoran yang baik, masih ada defek pengecoran yang perlu diperhatikan.
Secara khusus untuk salah satu yang paling favorit dan populer di pabrik cetak pengecoran yaitu pengecoran pasir. Tidak dapat dipungkiri bahwa pengecoran pasir luar biasa dengan kemampuannya untuk mencetak volume besar, detail tinggi dan biaya cetakan rendah bagian pengecoran. Namun, penting untuk melihat defek pengecoran pasir yang mungkin terjadi untuk memperkirakan toleransi dan harapan pelanggan.
Di VIC casting foundry, kami secara transparan membahas dengan pelanggan kami defek pengecoran yang mungkin terjadi selama proses kerja. Kami selalu mencoba membatasi sebanyak mungkin untuk meminimalkan defek pengecoran pasir dan menyediakan bagian pengecoran berkualitas terbaik.
Pendekatan kami terhadap defek pengecoran pasir bervariasi dari berbagai defek. Namun, motto kerja kami adalah selalu pencegahan lebih baik daripada pengobatan. Oleh karena itu, kami menerapkan proses inspeksi yang ketat untuk semua proses manufaktur, dari masukan bahan baku, peleburan logam, sistem penuangan, pendinginan, hingga pekerjaan pemesinan.
Di VIC foundry, kami telah dilengkapi dengan SpetroMax machines untuk menganalisis komposisi bahan masukan. Sebelum setiap segmen peleburan, bahan baku dikontrol kualitasnya dengan baik untuk mengurangi defek metalurgi. Dengan cara ini, kita dapat membatasi defek pengecoran dari awal.
Pada saat yang sama, kami terus mengontrol sistem saluran dan proses penuangan untuk memastikan efektivitas dan kebertepatan sesuai dengan setiap persyaratan pengecoran. Semua proses mekanis berada di bawah pengawasan manajer untuk memastikan teknik yang tepat.
Setelah pengecoran pendingin, semua cetakan mentah harus melalui proses penyaringan untuk mengurutkan objek yang memenuhi syarat dan tidak memenuhi syarat. Setiap pengecoran yang tidak memenuhi syarat terus dipindahkan ke langkah pemesinan. Pengecoran akan ditolak jika tidak dapat diperbaiki.
Dengan cara ini, kami dapat menjamin komitmen bahwa pengecoran apa pun yang kami tawarkan kepada pelanggan, berkualitas tinggi.
Baca selengkapnya:
Bagaimana kettlebells dibuat dengan pengecoran pasir?
—–
Referensi
Sadaf Vazehrad (2011). Shrinkage Porosity Characterization in
Compacted Cast Iron Components. https://cdn.intechopen.com/pdfs/73849.pdf
Nawaz Mahomed. Shrinkage Porosity in Steel Sand
Castings: Formation, Classification
and Inspection. https://www.diva-portal.org/smash/get/diva2:643746/FULLTEXT01.pdf